
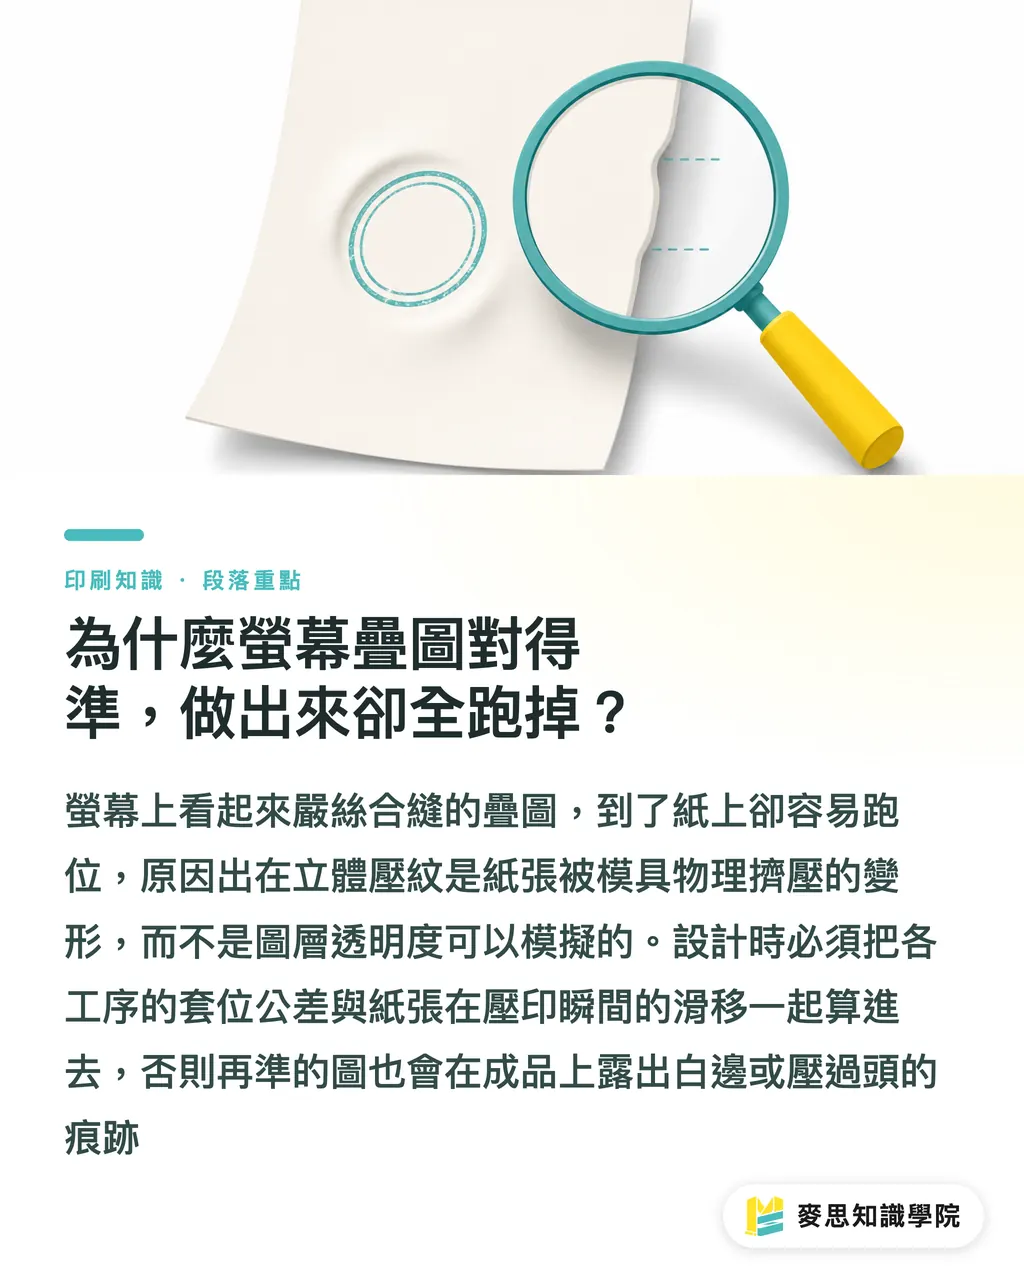
Warum passt am Bildschirm alles perfekt, während das Druckergebnis versetzt ist?
Viele Designer legen vor der Abgabe die Vierfarb-Druckebene, die Heißfolienprägung und die Hoch- bzw. Tiefprägung am Bildschirm übereinander. Sieht alles exakt aus, geht die Datei in den Druck. Eine dreidimensionale Prägung (Embossing/Debossing durch Zusammendrücken des Papiers zwischen Patrize und Matrize) ist jedoch eine physikalische Verformung und keine Frage der Ebenentransparenz. Eine Abweichung von 0,1 mm am Monitor ist mit bloßem Auge kaum zu erkennen, führt auf dem Papier aber zu unschönen Blitzerkanten oder Quetschungen. Nach meiner Erfahrung liegt das Problem in acht von zehn Fällen nicht an einem fehlerhaften Layout, sondern daran, dass die Stauchung und Dehnung des Papiers nicht einkalkuliert wurde
In der Praxis werden Prägestempel für Folie und Hochprägung jeweils separat montiert und eingerichtet. Dabei gelten eigene Toleranzen:
・0,1 bis 0,3 mm Versatz sind völlig normal
・Das Papier verrutscht im Moment der Prägung entlang der Patrizenkante um etwa 0,2 mm. Das sind Effekte, die erst auf dem Papier sichtbar werden
Wie trennt man den Schwarzfilm korrekt, damit die Passgenauigkeit nicht entgleitet?
Der Schwarzfilm (K 100% Schwarz, die Basis für Werkzeugbau und Positionierung) ist das wichtigste Dokument für die Kommunikation mit der Druckerei. Bei der Abgabe müssen Druckbild, Folienprägung und Hochprägung sauber aufgetrennt werden:
・Druck-Schwarzfilm: Texte und Grafiken für den 4-Farbdruck in K 100
・Folienprägestempel-Ebene: Separat anlegen, Prägebereich und relative Position kennzeichnen
・Hochprägestempel-Ebene: Separat anlegen, Kontur und Prägetiefe kennzeichnen
Übereinandergelegt passt die Position am Bildschirm zwar, doch Acrylschnitt, Klischeeherstellung und Maschinenrüsten erfolgen vollkommen unabhängig voneinander. Fehlt eine Ebene in der Datei oder werden alle drei zu einer einzigen Ebene zusammengefügt, muss die Druckerei schätzen – schätzt sie falsch, schlägt die Passgenauigkeit fehl. Es empfiehlt sich, der Abgabe eine bemaßte Skizze beizufügen. Konkrete Kompensationswerte wie »Prägestempel gegenüber Folienstempel um 0,2 mm nach links versetzen« bringen deutlich mehr als mündliche Absprachen
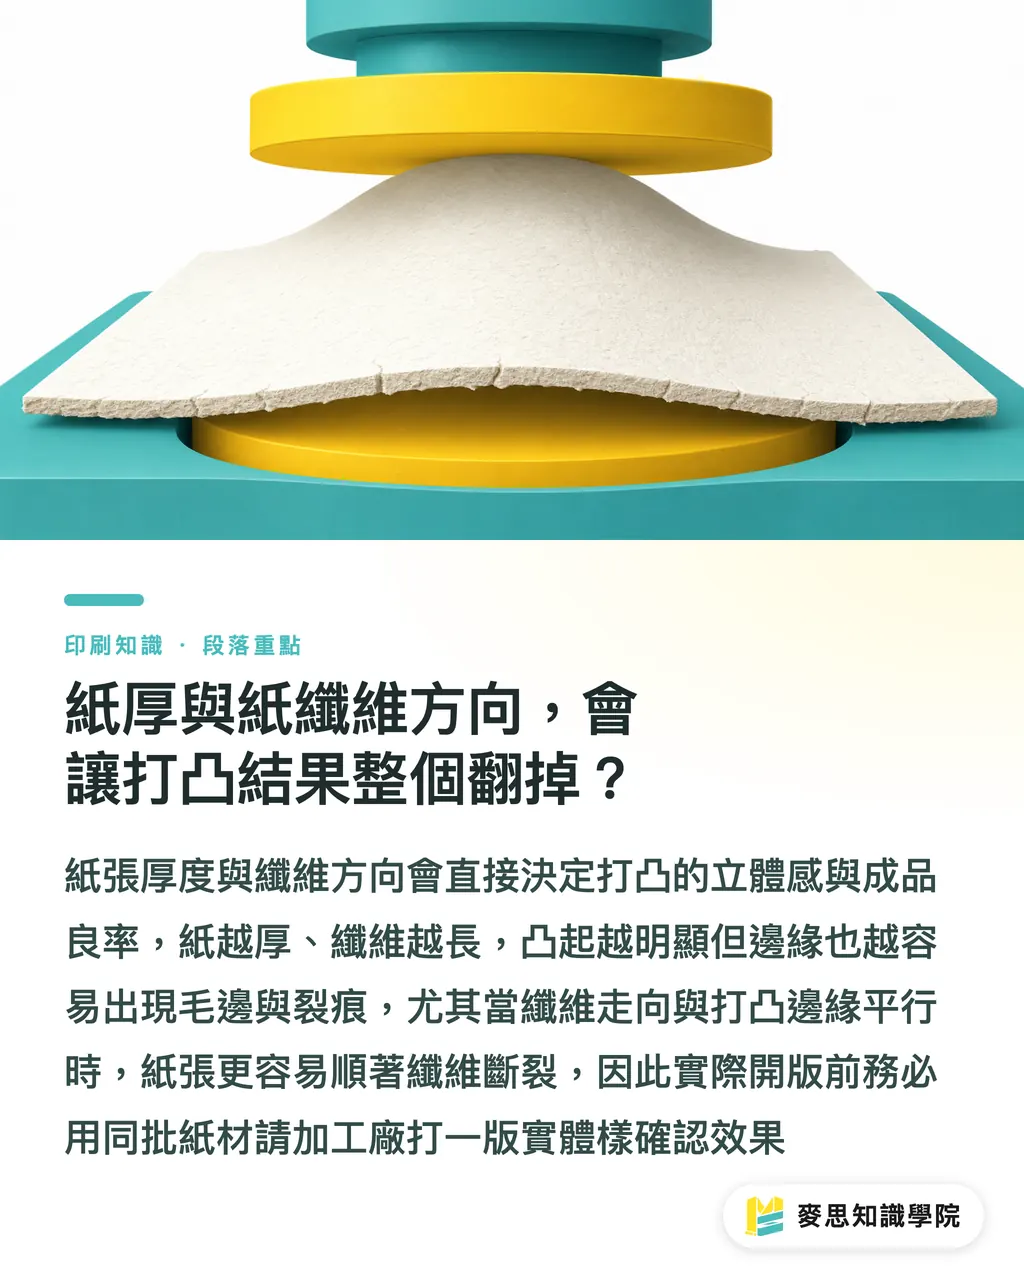
Können Papierstärke und Laufrichtung das Prägergebnis komplett ruinieren?
Derselbe Prägestempel erzeugt auf 150 g Bilderdruckpapier und 350 g Leinenpapier völlig unterschiedliche Prägehöhen – die Differenz kann bis zum Doppelten betragen. Je dicker das Papier und je länger die Fasern, desto ausgeprägter wirkt die Prägung. Allerdings steigt auch das Risiko von Ausfransungen und Papierrissen an den Kanten. Besondere Aufmerksamkeit verlangt die Laufrichtung des Papiers (die Ausrichtung der Fasern bei der Herstellung: parallel zur langen Kante ist »Schmalbahn«, rechtwinklig dazu »Breitbahn«). Verläuft die Faser parallel zur Prägekante, reißt das Papier leicht entlang der Faser auf; steht sie rechtwinklig, bleibt das Material stabiler
Einige Faustregeln für die Praxis:
・Für feine Prägelinien vorzugsweise Papier ab 200 g mit gleichmäßiger Faserstruktur wählen
・Bei seitenzusammenhängenden Prägungen muss die Laufrichtung rechtwinklig zur Falzlinie verlaufen, um Risse beim Umblättern zu vermeiden
・Bei Strukturpapieren wie Leinen- oder Feinpapier sollte die Haptik vorab unbedingt durch einen Musterandruck geprüft werden
Vorm endgültigen Druckgang nicht nur auf den Entwurf schauen: Lassen Sie zwingend einen physischen Musterdruck auf dem Originalpapier von der Druckerei erstellen
Feine Linien und kleine Schriften beim Prägen: Wie vermeidet man Fiaskos?
Die minimale Linienbreite und Schriftgröße beim Prägen hängen von drei Faktoren ab: Papierstärke, Prägedruck und Präzision der Form. Ich habe zu oft gesehen, wie Designer feine 6-pt-Schriften in den Prägebereich quetschen – das Ergebnis ist entweder matschig oder bricht ab. Bewährte Richtwerte aus der Praxis:
・Feine Prägelinien: Empfohlene Mindestlinienbreite 0,5 mm
・Kleine Prägeschriften: Empfohlene Schriftgröße mindestens 8 pt (Überschriften vertragen mehr, Fließtext muss größer sein)
・Tiefprägung (Debossing) unterliegt durch den höheren Druck noch strengeren Vorgaben; hier sollten Linien mindestens 0,8 mm dick sein
Enthält das Design viele feine Details, sollte die Prägung nur für großflächige Konturen genutzt werden. Details setzt man besser mit Folienprägung oder im Druck um. Das gewaltsame Hineinpressen feiner Details in den Prägebereich treibt lediglich die Ausschussquote hoch
Kantenbearbeitung und Prägedruck: Vor dem Acrylschnitt verbindlich abklären
Die Kantenbearbeitung des Stempels und die Tiefe des Prägedrucks bestimmen die optische Wirkung und die Haptik des Endprodukts. Zwei Varianten der Kantenbearbeitung sind gebräuchlich:
・Fasenkante (Bevel Edge): Schräge Kante, wirkt weich, ideal für großflächige Motive
・Scharfkante (Sharp Edge): Senkrechte Kante, knallharte Konturen, perfekt für feine Linien und Geometrie
Die Prägetiefe muss in der Andruckphase abgestimmt werden. Eine zu flache Prägung verpufft wirkungslos; ist sie zu tief, bricht das Papier oder die Faser reißt. Bei Premium-Verpackungen liegt die Prägetiefe meist zwischen 40 % und 60 % der Papierstärke, abhängig vom Material. Einen Pauschalwert gibt es nicht – hier hilft nur das iterative Testen am physischen Muster
Die Selbstprüfung vor der Abgabe: So verhindern Sie Reklamationen in der Weiterverarbeitung
Meine Checkliste vor der Datenabgabe gliedert sich in drei Stufen – das entspricht auch der Kernlogik der MINDS (MS) Drei-Stufen-Druckfreigabe:
・Saubere Ebenentrennung des Schwarzfilms: Druck-Schwarz, Folie und Prägung sind klar getrennt
・Feine Linien und kleine Schriften vergrößern: Linien ≥ 0,5 mm, kleine Schriften ≥ 8 pt, bei Tiefprägung jeweils eine Stufe mehr einplanen
・Sicherheitsabstände an den Kanten einhalten: Mindestens 5 mm Abstand zwischen Motivkante und Papierrand lassen
Der letzte und entscheidende Schritt: Prüfen anhand eines physischen Musters. Verlassen Sie sich weder allein auf digitale Dateien noch auf die Bildschirmebenen. Prägen und Stanzen sind physikalische Handwerke: Papier verzieht sich, Werkzeuge wandern. Erst wenn Sie das Muster in den Händen halten und die Prägekanten gegen das Licht prüfen, lässt sich die Toleranz realistisch beurteilen
Wenn Ihr Projekt im Bereich Premium-Verpackungen, Geschenkboxen oder Buchcover angesiedelt ist, wo Material, Weiterverarbeitung und Buchbinderei perfekt ineinandergreifen müssen, lohnt sich ein Blick auf die maßgeschneiderten kommerziellen Druckservices von MINDS. Überlassen Sie Papier-, Weiterverarbeitungs- und Veredelungs-Variablen einer erfahrenen Druckerei. So können Sie sich auf eine saubere Dateiarchitektur konzentrieren
Das Wichtigste auf einen Blick
・Was am Bildschirm exakt übereinanderliegt, passt auf Papier noch lange nicht. Physikalischen Verzug sieht man am Monitor nicht
・Klar getrennte Ebenen im Schwarzfilm sind die Mindestanforderung für die Produktion
・Papierstärke und Laufrichtung entscheiden direkt über Erfolg oder Misserfolg der Prägung
・Linien ab 0,5 mm und Schriften ab 8 pt bieten Sicherheit. Bei Tiefprägung mehr Zugabe einplanen
・Vor der Freigabe ist ein physisches Muster Pflicht. Die digitale Datei ist erst der Anfang
Weiterführende Überlegungen
Aus der Perspektive eines Produktionsberaters ist die Passgenauigkeit beim Prägen kein Designproblem, sondern eine Frage der Kommunikation. Designer beherrschen Ebenen und Farben, unterschätzen aber oft die physikalischen Eigenschaften des Papiers. Die Weiterverarbeitung kennt Maschinen und Werkstoffe, versteht die Designabsicht aber oft nur anhand einer vagen Skizze. Diese Lücke lässt sich durch drei Faktoren schließen: sauber getrennte Schwarzfilme, Musterdrucke auf dem Originalpapier und die Bereitschaft, Toleranzwerte schriftlich in den Übergabenotizen zu verankern. Stimmen diese Grundlagen, sinkt die Ausschussquote spürbar und die Qualität von Premium-Verpackungen kommt auch tatsächlich beim Kunden an
Weiterführende Literatur
FAQ
- Wie hoch ist die zulässige Toleranz bei der Passgenauigkeit von Prägungen?
- In der Praxis gelten für Folienprägestempel und Hochprägestempel jeweils eigene Toleranzen von 0,1 bis 0,3 mm als Standard. Beim eigentlichen Prägevorgang verrutscht das Papier um weitere ca. 0,2 mm. Insgesamt ergibt sich eine optisch akzeptable Gesamttoleranz von etwa 0,3 bis 0,5 mm. Bei größeren Abweichungen werden Blitzerkanten oder Quetschungen sichtbar
- Muss der Schwarzfilm zwingend aufgetrennt werden oder dürfen die Ebenen zusammengefügt werden?
- Die Ebenen müssen zwingend getrennt geliefert werden. Druck-Schwarzfilm, Folienprägestempel und Hochprägestempel dienen als Vorlage für drei Weiterverarbeitungsschritte, die sich unabhängig voneinander verschieben können. Das Zusammenfügen zu einer Datei verhindert eine präzise Positionierung in der Weiterverarbeitung. Die Trennung ist das absolute Minimum
- Welche Papiersorten eignen sich nicht für eine Prägung?
- Papiere unter 150 g, Recyclingpapiere mit sehr kurzen Fasern sowie stark gestrichene Bilderdruckpapiere sind ungeeignet. Bei zu geringer Grammatur fehlt der räumliche Effekt; bei gestrichenen Papieren kann die Oberfläche an den Prägekanten leicht aufplatzen
- Was ist die Mindestanforderung für feine Linien beim Prägen?
- Als Faustregel gilt: Linienbreite mindestens 0,5 mm, Schriftgröße mindestens 8 pt. Bei Tiefprägungen gelten aufgrund des höheren Drucks noch strengere Vorgaben. Die genauen Leistungsgrenzen hängen jedoch vom Papier und den Druckeinstellungen ab; eine Überprüfung anhand eines Musters wird dringend empfohlen
- Ist ein physischer Musterdruck vor der Freigabe zwingend erforderlich?
- Ja, absolut. Prägen und Stanzen basieren auf physikalischer Verformung. Die digitale Vorschau am Bildschirm kann weder den Papierverzug noch die Verschiebung der Werkzeuge simulieren. Nur ein physischer Musterdruck erlaubt die verlässliche Beurteilung der Toleranzen
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken