

Überblick
Ein alltägliches Szenario: Das Inspektionssystem schlägt Alarm, der Drucker eilt an den Bogenlauf – doch auf dem Papier ist absolut nichts zu sehen. Nach ein paar Fehlalarmen dreht der Maschinenführer die Empfindlichkeit um zwei Stufen herunter. Ruhe ist. Doch kurz darauf rutschen die ersten echten Kratzer unbemerkt durch
Das ist kein technischer Defekt. Hier klafft schlicht das Verständnis zwischen Mensch und System auseinander, was eigentlich als „Fehler“ gilt. Um beide auf eine Linie zu bringen, muss man verstehen, wonach der Algorithmus hinter der Kamera sucht: nach Konturen. Also nach geschlossenen Grenzen im Bild, an denen sich Grauwerte oder Farbwerte abrupt ändern. Wer begreift, wie Konturen extrahiert und über aufeinanderfolgende Frames hinweg getrackt werden, kann gezielt entscheiden, an welchen Parametern an der Linie gedreht werden muss – und wo Budget wirklich sinnvoll investiert ist
Warum „Konturen“ die Kernsprache der Druckinspektion sind
Weil Konturen das einzige Merkmal sind, das eine Maschine stabil quantifizieren kann und das sich gleichzeitig stark mit der menschlichen visuellen Wahrnehmung deckt
In der Computer Vision ist konturbasiertes Tracking längst etabliert: Das Echtzeit-Erfassen und Verfolgen mehrerer Objekte anhand von Konturmerkmalen in dynamischen Bildsequenzen [1]. Die zugrundeliegende Forschung wurde zwar nicht primär für den Druckbetrieb verfasst, doch die Problemstruktur ist mit der Inspektion an Rollen- oder Bogendruckmaschinen nahezu identisch: Das Bild bewegt sich permanent, es treten mehrere Ziele gleichzeitig auf und alles muss in Echtzeit passieren
In die Druckersprache übersetzt bedeutet das:
・Butzen: Eine geschlossene, kleine Kontur mit hohem Kontrast, die in einem unbedruckten Freiraum auftaucht, wo keine Kontur sein dürfte
・Kratzer: Eine schmale, längliche Kontur mit extremem Seitenverhältnis, meist entlang der Laufrichtung der Bahn
・Passerfehler: Keine neue Kontur, sondern der Positionsversatz derselben Motivkontur zwischen verschiedenen Farbauszügen. Das ist der entscheidende Unterschied: Hier liegt ein „Kontur-Passerfehler“ vor und kein „zusätzliches Element“
Für das Inspektionssystem sind diese drei Fehlerarten grundverschiedene mathematische Probleme. Das erklärt auch ein Phänomen, das ich in Druckereien immer wieder erlebe: Ein System erkennt Butzen tadellos, schlägt aber beim Passer ständig Fehlalarm. Denn die Butzenerkennung sucht nach „überflüssigen Konturen“, während die Passerkontrolle „relative Verschiebungen bestehender Konturen“ vergleicht. Beide Algorithmen nutzen völlig getrennte Schwellenwerte. Kauft man ein System von der Stange, dreht man in der Praxis meist nur an einem der beiden Regler
Was unterscheidet Echtzeit-Tracking mehrerer Objekte vom reinen Einzelbildabgleich?
Der Unterschied liegt darin: Tracking bewahrt die „Identität desselben Fehlers über aufeinanderfolgende Frames hinweg“ – statt nur zu fragen: „Weicht dieses eine Bild vom Soll ab?“
Der Kernwert des konturbasierten Echtzeit-Trackings mehrerer Objekte liegt darin, Identifikation und Position mehrerer Ziele im laufenden Bildstrom gleichzeitig stabil zu halten [1]. Im Drucksaal hat das handfeste Konsequenzen: Es entscheidet darüber, ob das System ein und denselben Fehler zehnmal zählt
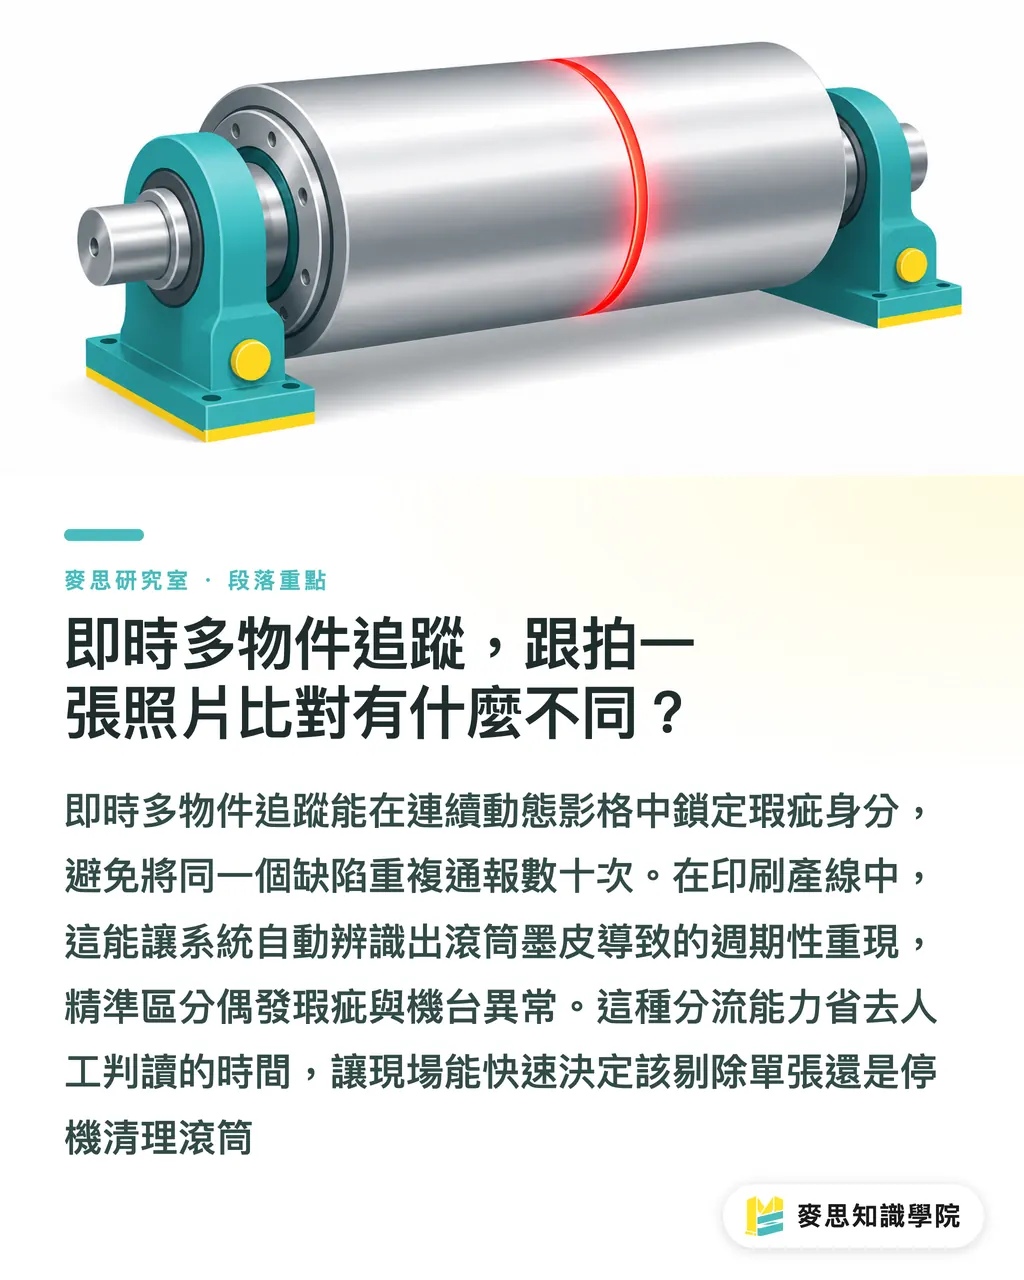
Eine kurze Beispielrechnung macht es deutlich: Bei einer Druckgeschwindigkeit von 300 m/min bewegt sich das Substrat mit 5 m/s. Erfasst die Kamera 30 Frames pro Sekunde, taucht eine Verschmutzung auf dem Zylinder (etwa angetrocknete Farbhaut auf dem Gegendruckzylinder) in Dutzenden aufeinanderfolgenden Bildern auf. (Dies ist eine rechnerische Schätzung; exakte Werte variieren je nach Maschine und Kamera-Setup.) Ein System ohne Tracking meldet daraus Dutzende separate Einzeldefekte und überflutet das Protokoll. Ein System mit Kontur-Tracking hingegen erkennt: „Das ist dieselbe Kontur, die periodisch wiederkehrt“ – und lokalisiert die Fehlerursache auf dem Zylinder, nicht auf dem Bedruckstoff
Die saubere Trennung zwischen sporadischen und periodischen Fehlern ist der größte Praxisnutzen des Kontur-Trackings. Sporadische Makulatur muss nur ausgeschleust werden; bei periodischen Fehlern muss die Maschine gestoppt und der Zylinder gereinigt werden. Kann das System nur binär zwischen „Fehler / kein Fehler“ unterscheiden, bleibt diese Diagnoseentscheidung für immer am Erfahrungsschatz des Druckers hängen
Warum lassen sich Fehlalarme oft nicht in den Griff bekommen?
Weil die meisten Fehlalarme darauf beruhen, dass eine Kontur zwar real existiert, aber gar kein Fehler ist: Rasterpunkte, Materialtexturen, Papierfasern oder winzige Schriften sind für den Algorithmus erst einmal allesamt legitime Konturen
Genau hier unterscheidet sich der Druck grundlegend von der klassischen industriellen Teileprüfung. Bei einer Metallschraube ist der Hintergrund sauber und homogen. Bei einem Druckbogen besteht der Hintergrund selbst aus einem dichten Meer von Konturen. Ein 4-Farb-Druck im 175-lpi-Raster enthält pro Quadratzoll Zehntausende Rasterpunkte – jeder einzelne bildet eine Kante. Auf diesem Hintergrund einen Butzen von 0,3 mm zu finden, bedeutet im Grunde, ein schwaches Signal aus extremem Rauschen herauszufiltern
In der Praxis erfordert das Reduzieren von Fehlalarmen drei strikt aufeinander aufbauende Schritte:
・1. Zuerst prüfen, ob die optische Auflösung ausreicht. Das ist das physikalische Limit der Hardware, das keine Software wettmachen kann. Eine grobe Überschlagsrechnung: Deckt eine Kamera mit 4096 Pixeln eine Bahnbreite von 1000 mm ab, entspricht ein Pixel rund 0,24 mm. Um einen Defekt von 0,3 mm stabil zu erfassen, stehen gerade einmal 1 bis 2 Pixel zur Verfügung – das ist reines Glücksspiel. Für eine verlässliche Erkennung von 0,3 mm muss sich ein Fehler in der Praxis über mindestens 3 bis 5 Pixel erstrecken. Reicht die optische Auflösung nicht aus, ist jedes Drehen an Parametern vergebens
2. Danach das Referenzmuster (Golden Sample) kalibrieren. Dient als Referenz ein Bogen, der selbst minimale Butzen oder leichte Farbabweichungen aufweist, wird das System fortan jeden fehlerfreien Gutbogen als Ausschuss einstufen
3. Erst ganz zum Schluss die Schwellenwerte anpassen. Und zwar zoniert: Volltonflächen, mikrofeine Typografie und unbedruckte Freiflächen tolerieren völlig unterschiedliche Konturdichten. Wer versucht, den gesamten Druckbogen mit einem einzigen globalen Schwellenwert zu prüfen, scheitert zwangsläufig
Der häufigste Fehler im Drucksaal: Man überspringt Schritt 1 und 2 und dreht direkt an den Schwellenwerten. Damit versucht man, Hardware- und Referenzmängel über Softwareparameter zu kaschieren. Das Resultat ist genau das Szenario aus dem Einstieg: Der Alarm verstummt, und die echten Fehler laufen ungehindert durch
Welche Fragen sollte man Systemanbietern vor dem Kauf stellen?
Fragen Sie nach den Tracking- und Klassifizierungsfähigkeiten – nicht bloß: „Erkennt das System Fehler?“ Genau hier trennt sich die Spreu vom Weizen
Vor Vertragsabschluss sollten vier konkrete Punkte verbindlich geklärt werden:
・Kann das System zwischen sporadischen und periodischen Defekten unterscheiden? Das zeigt direkt, ob ein echtes Frame-übergreifendes Kontur-Tracking integriert ist oder lediglich statische Einzelbilder verglichen werden
・Bei welcher Bahnbreite und welcher Druckgeschwindigkeit gilt die minimale Fehlergröße? Diese drei Kennzahlen dürfen niemals getrennt betrachtet werden. Ein isoliertes Versprechen von „0,2 mm“ ist wertlos
・Über welche Mechanismen werden Passerfehler ermittelt? Nutzt das System dieselben Schwellenwerte wie bei der Butzenerkennung, ist die Passerprüfung meist nur ein unzureichendes Alibi-Feature
・Lassen sich Fehlalarmdaten für das Nachtraining zurückspielen? Ein System, das nicht aus dem Druckervermerk „Das war ein Fehlalarm“ lernt, wird spätestens nach drei Monaten manuell so unempfindlich gestellt, dass es unbrauchbar wird
Der pragmatische nächste Schritt ist denkbar einfach: Tauschen Sie nicht vorschnell die Anlage aus. Ziehen Sie das Fehlerprotokoll des letzten Monats, markieren Sie echte Fehler und Fehlalarme manuell und clustern Sie nach Fehlerkategorien. Diese Auswertung deckt meist sofort auf, ob die Ursache in der optischen Auflösung, dem Referenzmuster oder den Schwellenwerten liegt. Das kostet wenige Arbeitsstunden, verhindert aber teure Fehlinvestitionen
Die Grenzen dieses Ansatzes müssen klar benannt werden: Die beschriebene Logik setzt Druckaufträge mit stabiler, repetitiver Druckbildstruktur voraus. Bei Kleinauflagen, variablem Datendruck (VDP) oder voll personalisierten Drucksachen existiert kein statisches Golden Sample. Hier greift keine mustervergleichende Inspektion, sondern regelbasierte Anomalieerkennung – Schritt 2 entfällt somit. Ebenso verlangen transparente Substrate, spiegelnde Heißfolienprägungen oder hochglänzende Veredelungen spezielle Beleuchtungskonzepte: Hier stößt die reine Konturextraktion an optische Grenzen, die sich nicht durch Softwareparameter, sondern nur durch maßgeschneiderte Lichttechnik lösen lassen
Das Wichtigste auf einen Blick
Die Basissprache der KI-Druckinspektion sind Konturen: Butzen sind überzählige Konturen, Kratzer sind extrem langgezogene Konturen und Passerfehler sind relative Positionsverschiebungen bestehender Konturen. Alle drei erfordern eigenständige mathematische Kriterien und separate Schwellenwerte
Konturbasiertes Echtzeit-Tracking mehrerer Objekte hält Identifikation und Positionierung mehrerer Ziele im dynamischen Bildfluss stabil [1]. Der praktische Nutzen an der Druckmaschine ist die Differenzierung zwischen sporadischen Fehlern und periodischen Fehlern, die einen Maschinenstopp zur Zylinderreinigung erfordern
Die systematische Reihenfolge zur Vermeidung von Fehlalarmen lautet: Optische Auflösung → Referenzmuster-Kalibrierung → Zonierte Schwellenwerte. Wer direkt an den Schwellenwerten dreht, kaschiert Hardwaremängel – mit der Folge, dass echte Fehler durchrutschen
Für eine stabile Erkennung muss sich ein Fehler in der Praxis über mindestens 3 bis 5 Pixel erstrecken. Liegt er bei lediglich 1 bis 2 Pixeln, limitiert die optische Auflösung das Gesamtsystem
Vor der Anschaffung muss zwingend geprüft werden, ob das System periodische von sporadischen Fehlern trennen kann und unter welcher Bahnbreite und Maschinengeschwindigkeit die minimale Fehlergröße spezifiziert wurde
Weiterführende Gedanken
Für Druckereien wandelt das Kontur-Tracking die Qualitätskontrolle vom reinen Aussortieren defekter Bogen hin zur vorbeugenden Maschinendiagnose: Erkennt das System die periodische Wiederkehr derselben Kontur, werden Prüfdaten zum direkten Indikator für den Zustand von Druckzylindern, Gummitüchern und Farbwerken. So werden QS-Kosten zu wertvoller Wartungsintelligenz. Für Designer bedeutet dies, dass das Layout die Prüfbarkeit unmittelbar beeinflusst: Hohe Rasterdichten in vollflächigen Mustern oder extrem feine Negativlinien drücken das Signal-Rausch-Verhältnis des Systems. Zukünftige Design-for-Manufacturing-Prüfungen (DFM) sollten daher die Inspektionsfreundlichkeit zwingend mit einbeziehen. Wer KI im Drucksaal einführt, sollte sein Budget nicht allein auf ausgefeilte Modelle setzen – der Engpass liegt in der Praxis meist bei der Optik und den Referenzmustern, nicht bei der Algorithmik. Für SaaS-Anbieter liegt die echte Marktlücke im geschlossenen Feedback-Kreislauf für Fehlalarme: Eine Cloud-Plattform, die Druckereingaben erfasst, werksübergreifende Fehlerbibliotheken aufbaut und optimierte Parameter zurückspielt, bietet mehr geschäftlichen Mehrwert als das nächste neuronale Netz. Drei Kernherausforderungen bleiben offen: erstens referenzlose Inspektionsmethoden für den variablen Datendruck ohne Golden Sample; zweitens standardisierte Beleuchtungs- und Konturextraktionsverfahren für Veredelungen wie Heißfolie, Spotlack oder transparente Folien; drittens die Bewertung der Fehlerschwere – das System erkennt zwar „hier ist eine Kontur“, ob dieser Grad an Abweichung jedoch zur Reklamation beim Kunden führt, entscheidet nach wie vor das menschliche Auge. Hier klafft noch eine ungelöste Lücke in der industriellen Quantifizierung
Literaturverzeichnis
[1] MS(2106). Contour Based Real Time Multiple Object Tracking. International journal of Emerging Trends in Science and Technology. DOI: 10.18535/ijetst/v3i08.10
FAQ
- Wie „sieht“ die KI-gestützte Druckinspektion Fehler?
- Sie erkennt geschlossene Kantenverläufe – sogenannte Konturen –, die durch abrupte Wechsel von Grauwerten oder Farben im Bild entstehen. Butzen werden als überzählige kleine Konturen in unbedruckten Bereichen identifiziert, Kratzer als extrem langgezogene Konturen und Passerfehler als relative Positionsverschiebungen derselben Motivkontur zwischen verschiedenen Farbauszügen
- Was ist der Unterschied zwischen Kontur-Tracking und dem statischen Einzelbildabgleich?
- Der Unterschied liegt in der Erkennung der Identität desselben Fehlers über mehrere aufeinanderfolgende Frames hinweg. Konturbasiertes Echtzeit-Tracking mehrerer Objekte hält Identifikation und Positionierung mehrerer Ziele im dynamischen Bildfluss aufrecht [1]. Dadurch unterscheidet das System zwischen sporadischen Fehlern und periodischen Fehlern durch Zylinderverschmutzung – Letztere erfordern einen sofortigen Maschinenstopp statt bloßem Ausschleusen
- Was tun bei einer zu hohen Fehlalarmquote im Inspektionssystem?
- Gehen Sie drei Schritte der Reihe nach durch: 1. Prüfen, ob die optische Auflösung ausreicht, damit der Zielfehler mindestens 3 bis 5 Pixel abdeckt; 2. Sicherstellen, dass das Referenzmuster (Golden Sample) frei von Schmutz oder Farbabweichungen ist; 3. Schwellenwerte zoniert statt global einstellen. Das pauschale Herabsetzen der Empfindlichkeit ist der riskanteste Weg, da hierdurch echte Defekte unbemerkt durchrutschen
- Warum ist die visuelle Prüfung von Drucksachen schwieriger als bei gewöhnlichen Industrieteilen?
- Weil der Hintergrund selbst voller legitimer Konturen steckt. Ein hochfeiner 4-Farb-Druck enthält pro Quadratzoll Zehntausende Rasterpunkte, von denen jeder eine Kante bildet. Das Inspektionssystem muss das Fehlersignal aus extrem dichtem visuellem Rauschen herausfiltern – eine Herausforderung, die bei homogenen Oberflächen wie Schrauben oder Blechen nicht existiert
- Funktioniert diese Inspektionslogik auch bei Kleinauflagen und variablem Datendruck (VDP)?
- Nicht ohne Weiteres. Mustervergleichende Verfahren setzen ein stabiles, sich wiederholendes Druckbild und ein Golden Sample voraus. Bei personalisierten Drucksachen fehlt dieser feste Referenzbogen. Hier muss auf regelbasierte Anomalieerkennung umgestellt werden – beispielsweise durch die Prüfung von Barcode-Lesbarkeit, Farbraumgrenzen oder unzulässigen Elementen in Freizonen
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken