
Überblick
Ein Kunde kommt mit einem Rendering und sagt: „So soll es aussehen, diese Art, die sich bei Wärme einrollt.“ Sie nicken, fragen später beim Materiallieferanten nach, und der stellt drei Fragen: Um wie viele Grad soll es sich einrollen, innerhalb wie vieler Sekunden, und rollt es sich nach drei Tagen immer noch? Erst dann merkt man, dass es für diese Bewegung aus dem Rendering in keiner Spezifikation ein Feld gibt
Wenn 3D printing bei Lebensmitteln den Schritt zu 4D macht, prallt es genau gegen diese Wand. Die Studie von Ali und Zaman in Food Hydrocolloids stellt stimuli-responsive hydrocolloid ink in den Kontext von 4D food printing und verknüpft dabei gelation kinetics, shape transformation, rheology, texture und digestion-related performance [1]. Schon am Titel sieht man: Die Autoren betrachten diese Punkte wie Felder in einer gemeinsamen Spezifikation, nicht wie getrennte Prüfungen
Die Frage lässt sich so stellen: Wenn aus „Form“ ein „Verhalten“ wird, wie muss dann eine Tintenspezifikation aussehen, damit die Gestaltung nicht nur auf die äußere Kontur starrt?
Warum sollte 4D-Lebensmitteldruck als „Tintenspezifikation“ verstanden werden und nicht als Rezeptfrage?
Weil das Deliverable bei 4D ein zeitabhängiges Verhalten ist. Und Verhalten lässt sich nur über Materialparameter beschreiben. 3D printing liefert Geometrie, gemessen über Maßtoleranzen. 4D liefert Geometrie plus einen Veränderungspfad entlang einer Zeitachse. Aus Toleranz wird dann: wie lange, wie stark, reversibel oder nicht
Dass Ali und Zaman gelation kinetics und shape transformation nebeneinander behandeln, zeigt genau diesen Punkt [1]. Gelierungskinetik beschreibt, in welchem Zeitmaßstab ein Material seine Form stabilisiert. Formtransformation beschreibt, wie es sich danach bewegt. Das Erste legt den Startpunkt für das Zweite fest. In der Druckbranche ist diese Beziehung eigentlich vertraut: Wie viel Energie bei der UV-Härtung eingebracht wird und wie schnell, entscheidet direkt über spätere Haftung und Abriebfestigkeit der Farbschicht. Nur behandeln wir das meist als Prozessparameter, nicht als Produktspezifikation
Bei 4D erscheint genau das direkt am fertigen Produkt. Die Bewegung, die der Verbraucher sieht, hängt an den Prozessparametern davor
Welche Felder braucht eine Spezifikation für eine „bewegliche“ Tinte mindestens?
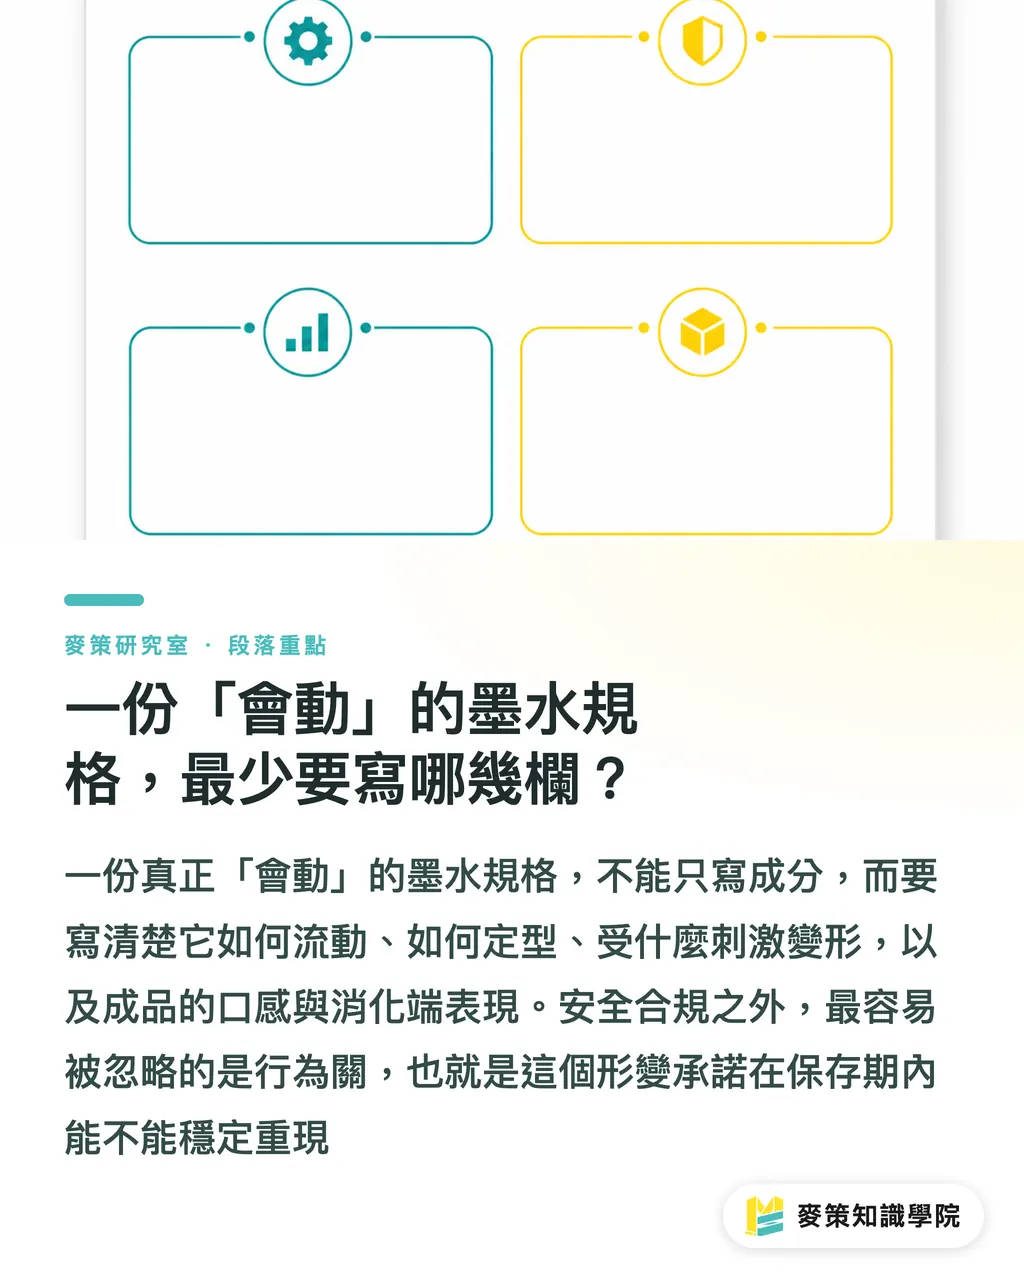
Aus den in der Studie verknüpften Parametergruppen rückwärts gedacht müssen mindestens vier Feldtypen paarweise auftauchen. Das ist meine Lesart, nicht eine wörtliche Vorgabe der Literatur:
・Rheologie (rheology): das Scherverdünnungsverhalten beim Extrudieren und die Erholungsgeschwindigkeit nach dem Austritt aus der Düse. Wenn diese beiden Werte gegeneinander arbeiten, entstehen Kollaps und Linienabriss [1]
・Gelierungskinetik (gelation kinetics): die Zeit bis zur Formstabilisierung und die Auslösebedingungen. Ohne dieses Feld wird Formänderung zufällig [1]
・Bedingungen und Ausmaß der Formänderung (shape transformation): welcher Stimulus, wie lange, wie stark, reversibel oder nicht [1]
・Mundgefühl und verdauungsbezogene Performance (texture, digestion-related performance): in welchem Zustand das geformte Endprodukt in der Hand liegt und im Mund ankommt [1]
In der Praxis mit Lebensmitteldruckfarben prüfe ich immer drei Punkte: Kann die Farbe mit dem Lebensmittel in Kontakt kommen, wie ist der Materialaufbau, und sind die Compliance-Unterlagen vollständig. Überträgt man diese Logik auf 4D-Tinten, kommt ein vierter Punkt dazu: der Verhaltenscheck. Lässt sich diese Bewegung innerhalb der Haltbarkeitsdauer stabil reproduzieren? Die ersten drei Punkte betreffen Sicherheit. Der vierte betrifft das Einlösen des Versprechens. Genau diesen vierten Punkt lässt die Gestaltung am häufigsten aus
Was hat das mit Verpackungen und Präsentationsmustern zu tun?
Direkt übertragbar ist die Methode, Spezifikationen über Materialparameter zu schreiben. Die Umstellung kostet auch nicht viel
Drei naheliegende Anwendungsfälle:
Entwicklung von Spezialmaterialien. Bei thermochromen Farben, wasserreaktiven Farben oder aufschäumenden Reliefeffekten steht in Angeboten der Branche oft nur ein einzelner Wert wie „Farbwechsel 31°C“. Wenn es später Probleme gibt, liegt es häufig an der Rückstellzeit, am Leistungsverlust nach mehreren Zyklen oder an einer verschobenen Auslösetemperatur nach dem Überdrucken. Die 4D-Parametergruppen erinnern daran: Auslösebedingung und Kinetik müssen zusammen spezifiziert werden
Interaktive Verpackungen. Ein Motiv, das beim Öffnen erscheint, oder ein Etikett, das sich bei Kälte verfärbt, ist im Kern ein einmaliges Form- oder Zustandsänderungsereignis in der Hand des Verbrauchers. Schon in der Konzeptphase sollte gefragt werden: Wie lange hält dieser Effekt unter den realen Temperatur- und Feuchtebedingungen im Handel? Nicht erst, wenn das Muster fertig ist
Präsentationsmuster und Displays. Ein Strukturteil, das während sieben Messetagen seine Optik halten muss, folgt einer völlig anderen Materiallogik als ein interaktives Teil, das vor Ort eine Veränderung zeigen soll. Das eine muss Formänderung unterdrücken, das andere muss Formänderung zuverlässig auslösen. Wenn diese Abzweigung nicht in der spec steht, endet es fast sicher in Improvisation vor Ort
Beim Lebensmittelkontakt gibt es noch eine Ebene, die man nicht auslassen darf. Druckfarben können über Permeation, Kontakt in Stapeln, Gasphase und Koch- oder Sterilisationsprozesse in Lebensmittel migrieren. Das ist ein altes Thema der Lebensmittelverpackungs-Compliance. 4D-Lebensmitteldruck macht das Material selbst zum essbaren Produkt. Damit wird ein Risiko des „indirekten Kontakts“ auf die Ebene des „direkten Verzehrs“ verschoben. Das ist meine Schlussfolgerung, und genau diese Grenze muss vor einer industriellen Einführung zuerst geklärt werden
Was ist vor der Einführung der pragmatischste nächste Schritt?
Zuerst die Spezifikationsvorlage ändern, nicht zuerst Maschinen kaufen
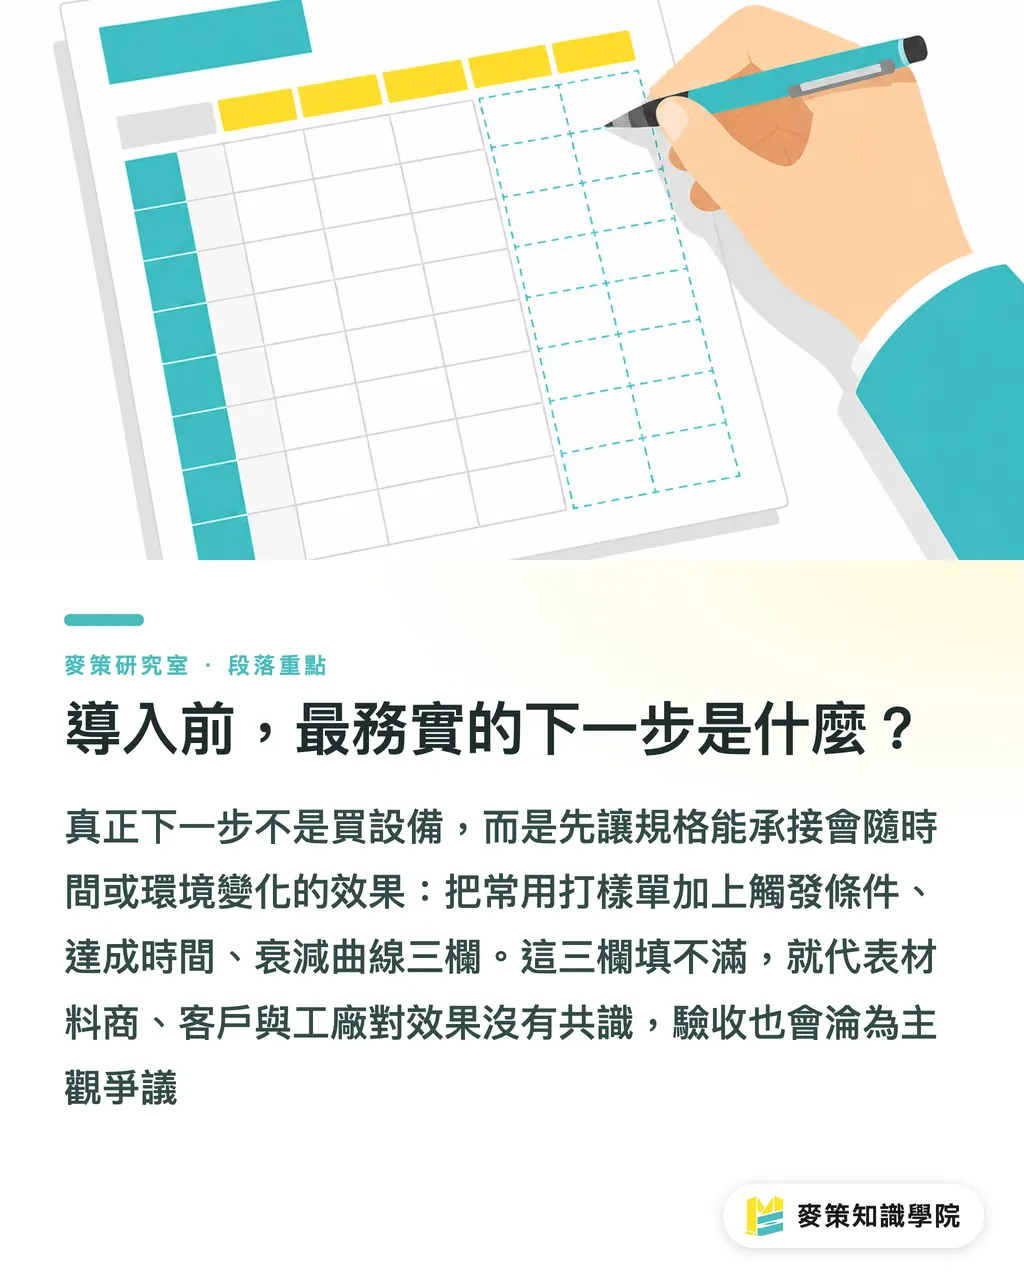
Nehmen Sie den Bemusterungsauftrag für den Spezialeffekt, den Sie heute am häufigsten verwenden, und ergänzen Sie drei Felder: Auslösebedingung, Erreichungszeit, Abfallkurve, oder zumindest „verbleibende Effektstärke nach N Zyklen“. Wenn diese drei Felder leer bleiben, gibt es zwischen Ihnen und dem Materiallieferanten im Grunde keinen gemeinsamen Standpunkt zu diesem Effekt. Dann holt eine neue Maschine nur die Unsicherheit in die Produktion
Danach muss die Abnahme mit geändert werden. Eine Form lässt sich mit dem Messschieber prüfen. Ein Verhalten braucht klare Bedingungen, Zeitangaben und Amplituden, sonst kann man es nicht abnehmen. Ohne definierte Prüfmethode bleibt jeder Formänderungseffekt eine subjektive Streitfrage
Die Anwendungsgrenze muss klar benannt werden. Die obige Einschätzung gilt für Projekte, bei denen sich ein Effekt über Zeit oder Umweltbedingungen verändert. Bei rein statischem Druck, bei dem das Material gerade stabil und unverändert bleiben soll, erzeugen diese drei Felder nur zusätzlichen Papieraufwand. Außerdem behandelt die Studie von Ali und Zaman ein lebensmittelbasiertes Hydrokolloid-System [1]. Dieser Beitrag überträgt dessen Spezifikationslogik auf nicht lebensmittelbezogene Druckmaterialien. Das ist eine methodische Analogie. Konkrete Zahlen zum Materialverhalten lassen sich nicht einfach domänenübergreifend übernehmen
Die meisten Druckereien werden in den nächsten drei Jahren wahrscheinlich keinen 4D-Lebensmitteldruck einsetzen. Aber sie können seine Frage schon jetzt übernehmen: Wenn das, was der Kunde will, sich bewegt, hat Ihre Spezifikation ein Feld dafür?
Kernaussagen
Das Deliverable des 4D-Lebensmitteldrucks ist „ein zeitabhängiges Verhalten“. Es lässt sich nur mit Materialparametern beschreiben, nicht mit geometrischen Toleranzen
Die Studie von Ali und Zaman behandelt gelation kinetics, shape transformation, rheology, texture und digestion-related performance nebeneinander. Das legt nahe, diese Punkte als unterschiedliche Felder einer gemeinsamen Spezifikation zu verstehen, nicht als isolierte Prüfpositionen [1]
Bei beweglichen Effekten muss die Spezifikation mindestens „Auslösebedingung + Erreichungszeit + Abfallgröße“ zusammen erfassen. Fehlt eines dieser Felder, ist keine saubere Abnahme möglich
Zu den drei Prüfstellen bei Lebensmitteldruckfarben, also Kontaktmöglichkeit, Materialaufbau und Compliance-Unterlagen, kommt im 4D-Kontext eine vierte hinzu: Lässt sich das Verhalten innerhalb der Haltbarkeitsdauer stabil reproduzieren?
Die Reihenfolge lautet: zuerst Spezifikationsvorlage und Abnahmemethode ändern, dann über Anlagen sprechen. Wenn die Parameterfelder nicht gefüllt werden können, schafft eine Maschine nur Unsicherheit in die Produktion
Weitergedacht
Für die drucktechnische Fertigung liegt der kurzfristige Wert nicht in einer zusätzlichen Produktionslinie, sondern darin, Spezialeffekte von einer mündlichen Vertriebszusage in abnahmefähige Felder zu überführen. Genau daraus entsteht Verhandlungsmacht bei Angeboten. Für die Gestaltung bedeutet es: Schon in der Konzeptphase braucht es Vorstellungskraft für die Material-Zeitachse. Sonst wird die Lücke zwischen Rendering und Herstellbarkeit nur größer. Der Einstiegspunkt für AI ist ziemlich klar: Zwischen Formänderungsparametern und Prozessergebnis besteht eine typische multivariable Beziehung. Mit wenigen Versuchsdaten lässt sich ein Prognosemodell aufbauen, das heutiges Trial-and-Error nach Meistererfahrung ersetzt. Die Voraussetzung ist allerdings, dass der Betrieb strukturierte Parameterdaten erfasst. Ohne Felder keine Daten. Ohne Daten kein Modell. Auf SaaS-Ebene gehen heutige Kalkulations- und Auftragssysteme im Druck fast immer davon aus, dass Produkte statisch sind. „Zeitachsenfelder“ sind ein leerer Markt. Wer Formänderungsspezifikationen zuerst in die Datenstruktur aufnimmt, kontrolliert den Eingang zur nächsten Runde von Spezialmaterial-Aufträgen. Drei Fragen bleiben offen: Die Übertragbarkeit domänenübergreifender Parameter ist noch nicht etabliert, industrielle Abnahmestandards für Formänderungseffekte fehlen weiterhin, und die regulatorische Einordnung des direkten Lebensmitteldrucks in Taiwan ist noch unklar
Literatur
[1] Ali und Zaman (2027). Stimulusresponsive Hydrokolloid-Tinten für den 4D-Lebensmitteldruck: Verknüpfung von Gelierungskinetik, Formtransformation, Rheologie, Textur und verdauungsbezogener Performance. Food Hydrocolloids. DOI: 10.1016/j.foodhyd.2026.113186
FAQ
- Worin unterscheidet sich 4D-Lebensmitteldruck vom 3D-Lebensmitteldruck?
- 3D-Lebensmitteldruck liefert eine feste Geometrie, die Abnahme erfolgt über Maßtoleranzen. 4D-Lebensmitteldruck liefert Geometrie plus eine Veränderung, die über Zeit oder durch einen Umweltstimulus entsteht. Geprüft werden müssen Auslösebedingung, Erreichungszeit und Veränderungsumfang. Zuerst muss also klar sein, was überhaupt geliefert wird
- Was ist stimuli-responsive hydrocolloid ink?
- Damit ist eine Hydrokolloid-Tinte gemeint, die auf äußere Reize wie Temperatur, Feuchtigkeit oder ionische Umgebung reagiert und im 4D food printing eingesetzt wird. Die einschlägige Forschung diskutiert sie zusammen mit gelation kinetics, shape transformation, rheology, texture und digestion-related performance [1]
- Muss eine normale Druckerei jetzt 4D-Lebensmitteldruck einführen?
- Die meisten Druckereien müssen kurzfristig keine entsprechende Anlage anschaffen. Sinnvoll ist aber, das Spezifikationsdenken zu übernehmen. Praktisch heißt das: In Bemusterungsaufträgen für Spezialeffekte drei Felder ergänzen, nämlich Auslösebedingung, Erreichungszeit und Abfallgröße. So wird ein „veränderlicher Effekt“ zuerst zu einem abnahmefähigen Punkt
- Was ist beim Migrationsrisiko von Lebensmitteldruckfarben im 4D-Lebensmitteldruck anders?
- Bei klassischen Lebensmittelverpackungen ist Farbmigration ein Problem des indirekten Kontakts. Sie kann über Permeation, Stapelkontakt, Gasphase sowie Koch- oder Sterilisationsprozesse entstehen. Im 4D-Lebensmitteldruck ist das Material selbst das essbare Produkt. Die Sicherheitsbewertung verschiebt sich damit von der Packstoff-Compliance hin zum Lebensmittelrohstoff selbst. Diese regulatorische Grenze muss vor der Einführung geklärt werden
- Reicht es bei thermochromen Farben, nur die Auslösetemperatur zu spezifizieren?
- Nein. Die Auslösetemperatur beschreibt nur den Startpunkt. Zusätzlich braucht es Rückstellzeit, Effektverlust nach mehreren Zyklen und die Frage, ob sich der Auslösepunkt nach Überdruck oder Lackierung verschiebt. Wer nur einen einzelnen Temperaturwert schreibt, verschiebt die spätere Diskussion in die Bemusterung
Verwandte Artikel

Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken