
Falzbruch als unterschätzter Forschungsgegenstand
Risse und sichtbare weiße Papierfasern an der Falzkante gehören zu den häufigsten, aber am seltensten systematisch untersuchten Qualitätsmängeln in der Druck- und Designbranche. Wird ein schwerer Karton oder Chromokarton entlang der Falzlinie gebrochen, reißt die Oberfläche oft mikroskopisch auf, und der weiße Trägerkarton tritt zutage – im Branchenjargon als „Aufplatzen“, „Aufbrechen der Farbe“ oder „Weißbruch“ bezeichnet. Auf den ersten Blick wirkt dies wie ein Problem der Druckfarbe oder Papierqualität. Tatsächlich liegt die Ursache jedoch in einer grundlegenden Materialeigenschaft: der Faserlaufrichtung (Grain Direction) des Papiers, also der Hauptausrichtung der Zellstofffasern während der Papierherstellung
Die vorliegende Untersuchung beantwortet drei Kernfragen:
・Erstens: Warum entscheidet die Faserlaufrichtung darüber, ob ein Falz aufbricht oder intakt bleibt?
・Zweitens: Welcher physikalische Mechanismus führt beim Falzen quer zur Faser zum Riss in der Deckschicht?
・Drittens: Welche Wirksamkeit und welche Grenzen besitzt das Rillen (Creasing) als verarbeitungstechnische Gegenmaßnahme? Der Beitrag dieser Arbeit besteht darin, verstreute Fachliteratur aus Materialwissenschaft, Holzkunde und Kartonverarbeitung zu einem praxisnahen Erklärungsmodell für den Druckbereich zusammenzuführen und konkrete Handlungsempfehlungen für die Industrie in Taiwan abzuleiten
Die Relevanz für Taiwans Design- und Druckindustrie ergibt sich aus der hiesigen Struktur aus kleinen und mittleren Druckbetrieben sowie freiberuflichen Designern. Hier blieb das Management der Faserlaufrichtung lange implizites Erfahrungswissen älterer Meister, statt als verbindliche, prüfbare Spezifikation definiert zu werden. Mit dem Trend zu falzintensiven Produkten wie Hardcover-Notizbüchern, Markenverpackungen oder hochgrammigen Visitenkarten übersteigen die Kosten von Fehldrucken durch falsche Faserrichtung den Aufwand vorab abgestimmter Papierspezifikationen bei weitem. Die Faserlaufrichtung als steuerbaren Prozessparameter und nicht als Zufallsprodukt zu behandeln, ist der entscheidende Hebel zur Qualitätssteigerung in der Weiterverarbeitung
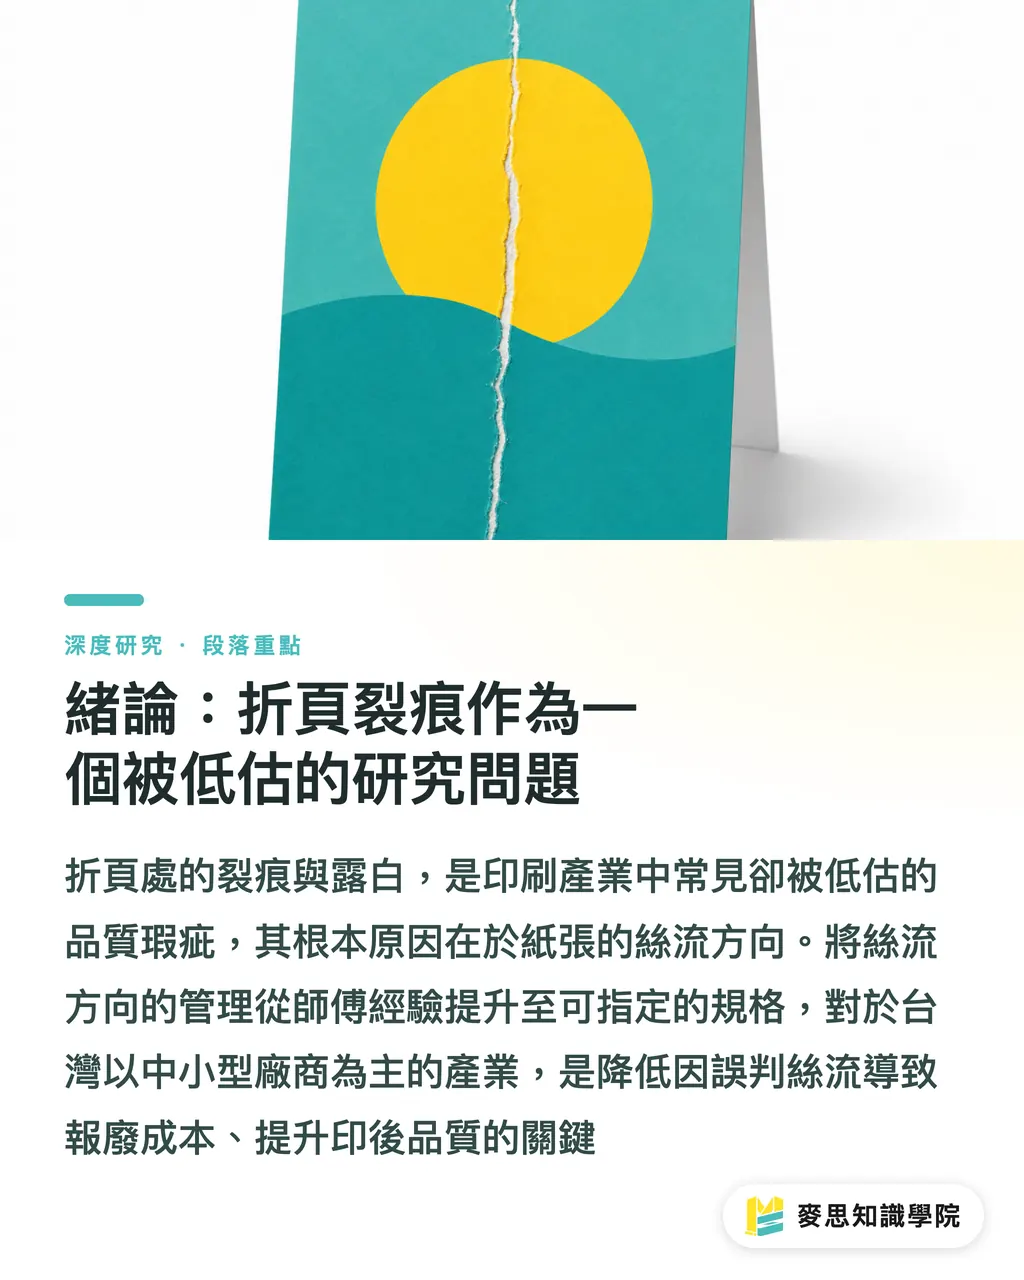
Wissenscluster von der Faseranordnung bis zur Falzmechanik
Die bestehende Literatur lässt sich in drei Schwerpunkte unterteilen. Diese ergänzen sich bei der Definition und Messung der Faserrichtung sowie der Modellierung von Rill- und Falzprozessen, weisen jedoch eine Lücke in der praxisbezogenen Kausalkette auf, wie die Faserrichtung konkret das Falzversagen steuert
Die erste Gruppe widmet sich der Messung und Definition der Faserorientierung. Bereits frühe forstwissenschaftliche Arbeiten zur Bestimmung des Faserverlaufs durch Baumrinde versuchten, die innere Faserrichtung zerstörungsfrei vorherzusagen [2]. Dies belegt, dass die Faserrichtung als messbare und prognostizierbare Materialeigenschaft etabliert ist. Der Wert dieses Ansatzes liegt darin, „Maserung“ von einem vagen visuellen Eindruck in einen gerichteten, reproduzierbaren Ingenieurparameter zu überführen. Auch wenn die Laufrichtung von Papier auf dem Siebprozess und nicht auf biologischem Wachstum beruht, gilt dasselbe Grundprinzip einer dominanten Faserausrichtung
Die zweite Gruppe betrachtet das Rillen als normierbaren, prüfbaren Ingenieurprozess. Rilleigenschaften von Karton wurden bereits in standardisierten Normenwerken erfasst [1], was zeigt, dass Rillfestigkeit, Rückfederung und Rissverhalten keineswegs zufällig auftreten. Experimentelle und numerische Untersuchungen zum Rillen und Falzen von mehrlagigem Karton erfassen die Dehnungsverteilung an der Innen- und Außenseite der Falzkante [3]. Kontinuums-Schädigungsmodelle behandeln das Rillen direkt als kontrollierte Materialschädigung statt als bloße geometrische Biegung [4]. Der entscheidende Beitrag dieser Arbeiten liegt darin, das Rillen vom Erfahrungshandwerk zum gezielten mechanischen Design zu erheben, das Bruchpfade kontrolliert vorgibt
Die dritte Gruppe befasst sich mit dem Versagen von Strichschichten beim Falzen. Studien zum Falzbruch gestrichener Papiere zeigen, dass Faserzusammensetzung und Mahlungsgrad das Rissausmaß des Strichs an der Falzlinie signifikant beeinflussen [5]. Untersuchungen zur Falzbarkeit gestrichener Kartons analysieren, wie Rill- und Falzparameter die finale Verformbarkeit bestimmen [6]. Diese Gruppe adressiert direkt das Phänomen des Weißbruchs in der Druckpraxis
Aus der Synthese dieser drei Forschungsstränge wird eine strukturelle Lücke sichtbar: Messtechnische Arbeiten beweisen die Bestimmbarkeit der Faserrichtung; mechanische und beschichtungstechnische Studien belegen, dass Rillung und Falzbruch modellierbar sind. Kaum eine Untersuchung verknüpft jedoch die Faserlaufrichtung direkt mit dem Falzversagen im konkreten Kontext industrieller Druckprozesse. Hier setzt die vorliegende Arbeit an, um die Erklärungslücke zwischen Materialeigenschaften und Produktionsfehlern zu schließen
Physikalisches Wesen und Klassifikation der Faserlaufrichtung
Dieser Abschnitt definiert die physikalische Natur der Faserlaufrichtung als Fundament der nachfolgenden Falzanalyse
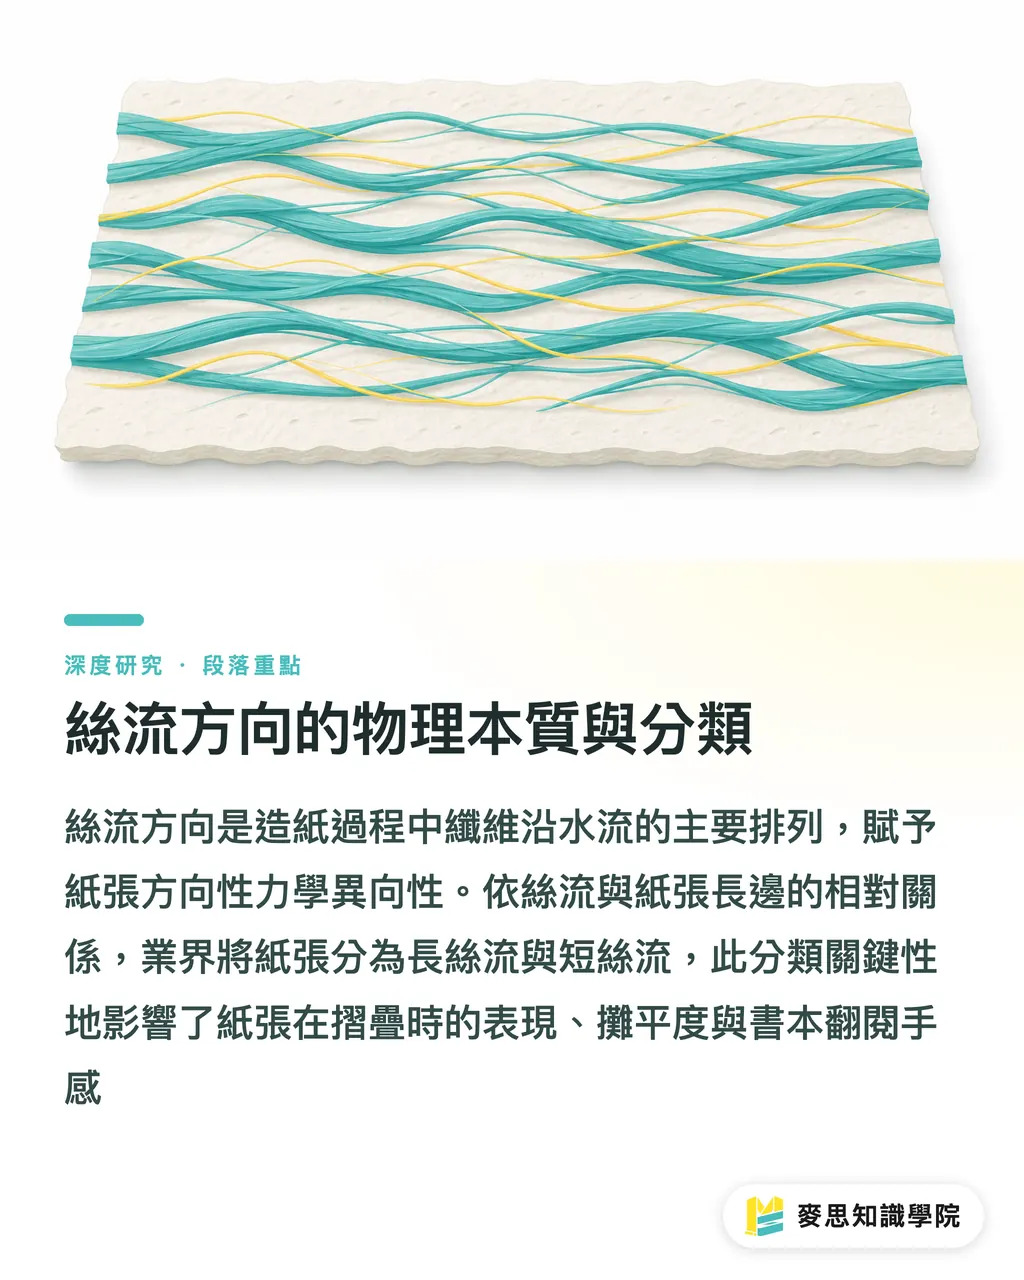
Die Faserlaufrichtung beschreibt die Hauptausrichtung der Fasern auf dem Langsieb während der Papierherstellung. Durch die Fließbewegung der Papiersuspension richten sich die Fasern vorzugsweise in Maschinenlaufrichtung (Machine Direction) aus. Ausgehend von der Prämisse der Faserrichtung als messbarer Größe [2] weist Papier eine ausgeprägte mechanische Anisotropie auf: In Faserrichtung ist die Zugfestigkeit höher und die Dehnung geringer, während quer zur Faserrichtung die Dehnbarkeit steigt und die Zugfestigkeit sinkt
Bezogen auf das Bogenformat unterscheidet die Branche zwischen Schmalbahn (Long Grain) und Breitbahn (Short Grain). Bei der Schmalbahn verläuft die Faser parallel zur langen Bogenkante, bei der Breitbahn parallel zur kurzen Kante. In der Praxis bestimmt dieser Zuschnitt, ob eine Falzlinie parallel oder quer zur Faserrichtung zu liegen kommt. Schmal- oder Breitbahn sind für sich genommen weder besser noch schlechter; entscheidend ist allein die Übereinstimmung der Falzlinie des Endprodukts mit der Faserlaufrichtung
Die Anisotropie der Faserrichtung beeinflusst neben dem Falzen weitere Produkteigenschaften. Parallel zur Faser lässt sich Papier geschmeidiger öffnen und flachlegen; quer zur Faser erzeugen die gegen ihren natürlichen Verlauf gebogenen Fasern Rückstellkräfte und Wellenbildung. Dies wirkt sich direkt auf das Aufschlagverhalten und die Blätterbarkeit von Büchern aus: Verläuft die Faser parallel zum Buchrücken, schlägt das Buch leicht auf und liegt plan; verläuft sie quer, sperren die Seiten und blättern sich sperrig. Die Faserrichtung ist somit nicht nur Ursache für Falzbruch, sondern eine Kernvariable der buchbinderischen Qualität
Versagensmechanismus beim Falzen quer zur Faser: Deckschichtriss und Weißbruch
Dieser Abschnitt analysiert den Kernmechanismus des Falzbruchs: Warum das Falzen quer zur Faser zum Abreißen der Oberflächenfasern und zum Weißbruch führt
Falzen ist im Kern eine Biegeverformung: Die Außenseite der Falzlinie wird gedehnt, die Innenseite gestaucht. Verläuft die Falzlinie parallel zur Faser (Falzen in Faserrichtung), öffnet sich der Falz entlang der natürlichen Schwächeebenen zwischen den Fasern. Die Fasern trennen sich seitlich voneinander, ohne quer abgeschert zu werden; die Deckschicht bleibt weitgehend intakt. Verläuft die Falzlinie hingegen quer zur Faser, werden zahllose Fasern an der Falzaußenseite gleichzeitig quer zerrissen. Strich- und Farbschicht verlieren ihren mechanischen Untergrund und splittern entlang der Kante ab – weiße Risse und Farbaufplatzer werden sichtbar. Gestützt auf das Verständnis der Rillung als steuerbares Bruchverhalten [1] beschreibt dies ein Versagen, bei dem der Beanspruchungspfad nicht mit den werkstofflichen Schwächezonen übereinstimmt
Mit steigender Grammatur und Papierdicke verstärkt sich dieser Mechanismus drastisch. Bei schwerem Karton liegt die äußere Deckschicht weiter von der neutralen Faser entfernt. Bei gleichem Falzwinkel wirkt an der Oberfläche folglich eine wesentlich höhere Zugdehnung. Überschreitet diese Dehnung die Dehngrenze von Strich und Oberflächenfasern, kommt es zum Bruch. Dies erklärt, warum dünne Papiere beim Falzen quer zur Faser meist nur knittern, während dicker Karton sofort aufplatzt und Weißbruch zeigt. Experimente und Simulationen an mehrlagigem Karton zur Dehnungsverteilung [3] bestätigen exakt diese Dehnungskonzentration an der Außenseite
Gestrichene Papiere sind dabei deutlich anfälliger als ungestrichene. Der mineralische Strich auf der Faseroberfläche besitzt nur eine geringe Bruchdehnung, die unter jener der Rohfasern liegt. Unter identischen Falzbedingungen reißt die gestrichene Schicht daher früher. Aus diesem Grund zeigen hochgrammige Bilderdruckpapiere und Chromokartons an der Falzkante besonders schnell weiße Kanten, während weichere Naturpapiere toleranter reagieren. Die Schwere des Falzbruchs resultiert somit aus dem multiplikativen Zusammenspiel dreier Faktoren: Faserlaufrichtung, Materialdicke und Oberflächenstrich
Rillen als Gegenmaßnahme: Mechanismus, Effektivität und Grenzen
Dieser Abschnitt bewertet Wirkungsweise und Grenzen des Rillens als Korrekturmaßnahme beim Falzen quer zur Faser
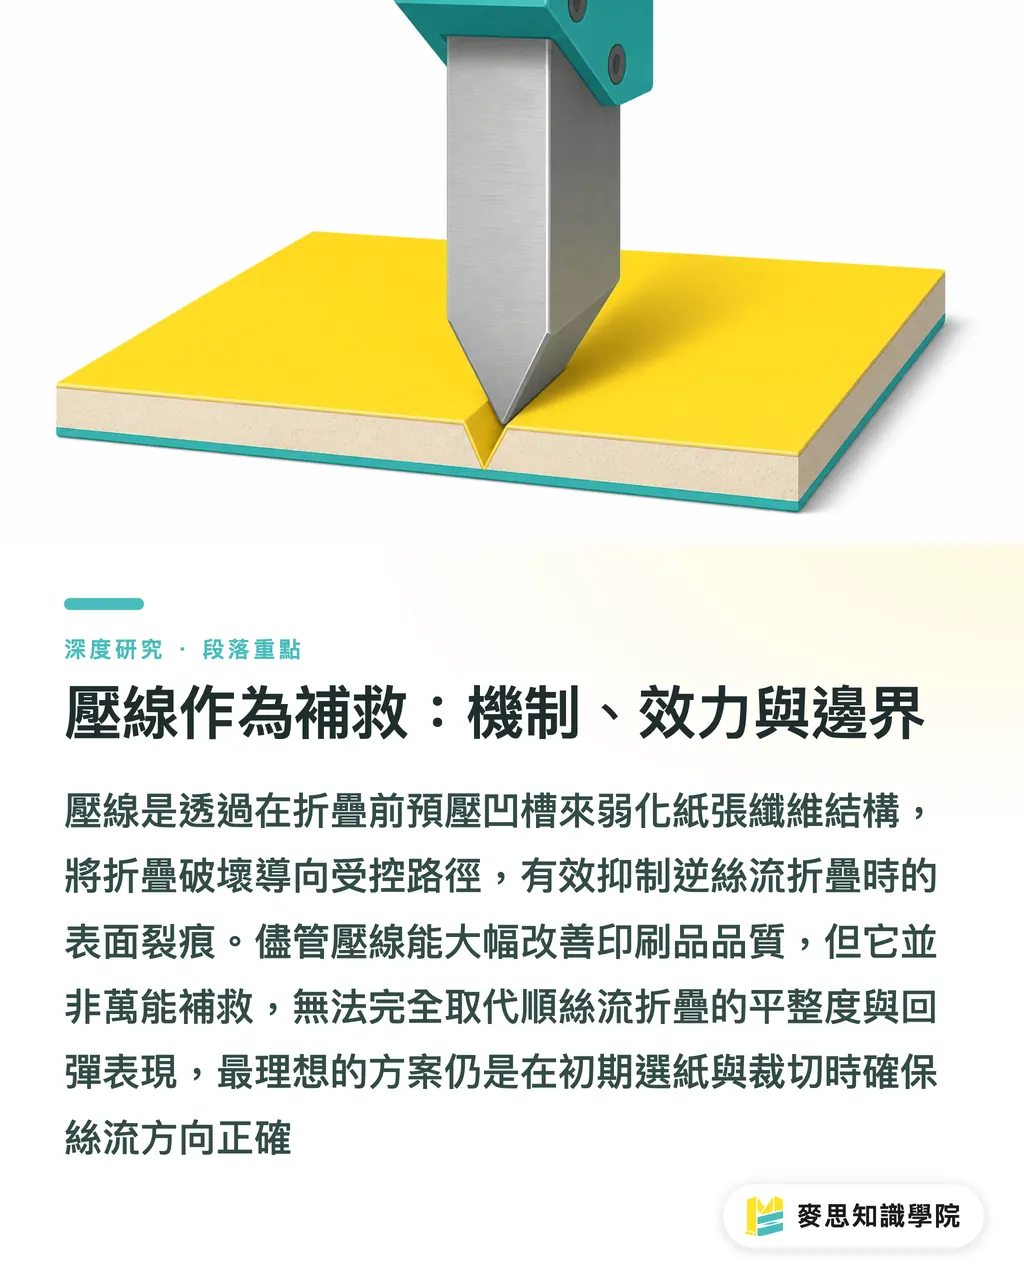
Beim Rillen wird vor dem eigentlichen Falzvorgang mit einer Rilllinie (Rillmesser) und einer Gegenstanzung (Rillmatrize) eine definierte Vertiefung entlang der späteren Falzlinie eingedrückt. Kontinuums-Schädigungsmodelle beschreiben das Rillen als kontrollierte Vorab-Schädigung des Materials und nicht als reine Formgebung [4]. Das mechanische Prinzip: Die Faserstruktur des Kartons wird im Rillkanal gezielt vorkomprimiert und delaminiert, wodurch sich das Materialgefüge lokal umlagert. Beim anschließenden Falzen konzentriert sich die Biegung in dieser geschwächten Nut, anstatt dass die Außenschicht unvorbereitet quer zerrissen wird. Das Rillen verhindert die Zerstörung nicht, sondern lenkt sie kontrolliert auf die Innenseite um
Die Wirksamkeit des Rillens ist in technischen Normenwerken hinterlegt. Die Standardisierung von Karton-Rilleigenschaften belegt, dass Rillfestigkeit und Verformungsverhalten mess- und einstellbar sind [1]. Rilltiefe, Rilllinienbreite und Kanalbreite der Matrize müssen daher exakt auf Materialdicke und Faserrichtung abgestimmt werden: Falze quer zur Faser erfordern in der Regel tiefere und breitere Rilleinstellungen, um das erschwerte Trennen der Querfasern zu kompensieren. Bei korrekter Parametrierung lassen sich Oberflächenrisse quer zur Faser drastisch reduzieren, sodass eine zuvor unbrauchbare Falzkante lieferfähige Qualität erreicht
Gleichwohl ist das Rillen kein Allheilmittel. Seine Grenzen müssen offen benannt werden:
・Erstens erreicht ein gerillter Querfalz niemals die Planlage und das geringe Rückstellmoment eines Falzes in Faserrichtung; die Kante federt auch nach dem Rillen spürbar auf
・Zweitens kann eine zu tiefe Rillung die Deckschicht bereits beim Einpressen zerstören und das Problem vom „Aufplatzen beim Falzen“ zum „Reißen beim Rillen“ vorverlegen
・Drittens erfordert das Rillen zusätzliche Werkzeuge und Rüstzeiten, was sich bei Kleinauflagen oder Niedrigpreisprodukten wirtschaftlich kaum rechnet. Rillen ist als nachträgliche Kompensation einer falschen Faserrichtung zu verstehen, nicht als vollwertiger Ersatz für eine korrekte Bogenwahl. Der wirtschaftlichste Weg bleibt, die Falzlinie bereits bei Papierauswahl und Zuschnitt parallel zur Faser zu legen
Voraussetzung für all diese Entscheidungen ist die Bestimmung der Laufrichtung. In der Praxis dominieren drei zerstörungsfreie bzw. teilzerstörende Methoden: die Reißprobe (in Faserrichtung entsteht ein gerader Riss, quer zur Faser reißt das Papier fransig und unregelmäßig), die Biegeprobe (der Bogen wird in beide Richtungen gewölbt; die Richtung mit geringerem Biegewiderstand und gleichmäßigerem Bogen ist die Faserrichtung) sowie die Feuchtprobe (wird ein Papierstreifen einseitig befeuchtet, rollt er sich quer zur Faserrichtung ein, da Querfasern bei Wasseraufnahme stärker quellen). Gemäß der Tradition forstwissenschaftlicher Faseranalysen [2] leiten all diese Tests die innere Faserausrichtung aus richtungsabhängigen mechanischen oder hygroskopischen Reaktionen ab
Handlungsempfehlungen für die Design- und Druckindustrie in Taiwan
Dieser Abschnitt überträgt die analysierten Mechanismen in konkrete Handlungsempfehlungen für drei Schlüsselakteure der taiwanischen Druckbranche und beleuchtet Auswirkungen auf Prozesse, Kosten und Termine
Für kleine und mittlere Druckereien liegt der Schlüssel darin, implizites Meisterwissen in standardisierte Workflows zu überführen. Konkret bedeutet dies: Bereits beim Wareneingang wird die Faserlaufrichtung jedes Papierrieses dokumentiert; im Ausschieß- und Schneideprozess werden Hauptfalzlinien primär parallel zur Laufrichtung angeordnet. Ist ein Querfalz unumgänglich, wird standardmäßig ein Rillgang eingeplant und auf Basis von Grammaturtabellen eingerichtet. Der Mehraufwand beschränkt sich auf Vorabstimmung und Layoutplanung, während der Return on Investment im Vergleich zu Makulatur und Neudruck ganzer Auflagen beträchtlich ist. Die Dokumentation von Faser- und Rillparametern verringert zudem die riskante Abhängigkeit von einzelnen Fachkräften
Für Designer bedeutet dies, die Faserlaufrichtung bereits bei der Druckdatenerstellung mitzudenken, statt das Ergebnis nach dem Druck passiv hinzunehmen. Bei Falzflyern, Buchdecken oder Verpackungsabwicklungen sollten Falzlinien und deren Richtung frühzeitig gekennzeichnet und im Bestellprozess mit der Druckerei auf Konformität geprüft werden. Steht das Falzschema fest, muss bei der Papierbestellung gezielt Schmal- oder Breitbahn spezifiziert werden. Angesichts der nachgewiesenen Anfälligkeit gestrichener Papiere [5] ist bei hochgrammigen Bilderdruckpapieren besondere Vorsicht geboten – hier sollte rechtzeitig eine Rillung eingeplant oder auf ungestrichenes Material ausgewichen werden
Für Markenunternehmen zeigen sich Fehlentscheidungen bei der Faserrichtung meist in Lieferverzögerungen und Qualitätsschwankungen. Aufplatzende Falzkanten beeinträchtigen nicht nur die Wertanmutung des Einzelstücks, sondern senken in Großauflagen die Gutausbeute. Bei der Ausschreibung von Verpackungen und Publikationen sollten Faserlaufrichtung und Rillvorgaben als verbindliche Qualitätskriterien im Lastenheft verankert werden. Die Definition der Faserrichtung als Teil der Einkaufsspezifikation statt als internes Druckereidetail ist der wirksamste Hebel für Marken, um Chargenstabilität zu sichern
Für alle drei Gruppen gilt: Die Faserlaufrichtung muss festgelegt werden, bevor das Falzschema fixiert ist. Sobald Endformat und Falzrichtung unveränderlich stehen, ist die Faserlage vorgegeben und lässt sich nachträglich nur noch per Rillung abmildern. Die Verlagerung dieser Entscheidung an den Beginn der Prozesskette – zur Papierauswahl und zum Zuschnitt – ist der kostengünstigste Qualitätssicherungsansatz
Fazit
Die drei einleitend formulierten Forschungsfragen lassen sich wie folgt beantworten:
・Erstens: Die Faserlaufrichtung bestimmt das Aufbrechen des Falzes, weil die mechanische Anisotropie des Papiers darüber entscheidet, ob der Bruchpfad entlang natürlicher werkstofflicher Trennlinien verläuft oder quer dazu erzwungen wird [2][5]
・Zweitens: Beim Falzen quer zur Faser werden die Fasern an der Außenseite gleichzeitig quer zerrissen; die Strichschicht verliert ihre Basis und splittert ab. Dieser Effekt verstärkt sich mit zunehmender Papierdicke und Strichauftrag drastisch [1]
・Drittens: Rillen leitet den Bruchprozess in eine vorgeprägte Nut um. Die Wirksamkeit ist beachtlich, erreicht jedoch nie die Planlage eines Längsfalzes und stößt beim Einreißen durch Überrillung sowie bei den Rüstkosten an klare Grenzen [1][4][6]
Einschränkungen dieser Untersuchung müssen benannt werden. Die herangezogene Literatur umfasst vorwiegend Definitions-, Mess- und Normierungsrahmen; quantitative Versuchsdaten zu Bruchschwellen spezifischer Papiersorten bei definierten Falzwinkeln fehlen bislang weitgehend. Die Aussagen zu Dicke und Strich basieren daher primär auf mechanischen Ableitungen. Zudem sind manuelle Tests wie Reiß-, Biege- und Feuchtprobe Erfahrungsmethoden, deren Auswertung vom Bediener abhängt; standardisierte quantitative Kriterien müssen künftige Arbeiten liefern. Schließlich blieben Umgebungsfeuchte, Faserarten und Recyclinganteile unberücksichtigt – Faktoren, die das Falzverhalten bei Recycling- und Spezialpapieren weiter verkomplizieren
Für künftige Forschungsarbeiten empfiehlt sich die Erstellung empirischer Matrizen („Grammatur, Faserlaufrichtung, Rillparameter, Falzbruchklasse“) für gängige Chromokartons, Natur- und Recyclingpapiere in Taiwan. Nur so lässt sich das theoretische Mechanismusmodell in direkt anwendbare Fertigungstabellen überführen und das Fasermanagement vom individuellen Fingerspitzengefühl zu einer überprüfbaren Ingenieursdisziplin weiterentwickeln
Kernaussagen
・Die Ursache von Falzbruch und Farbaufplatzern liegt nicht in Druckfarbe oder Papierqualität, sondern in einer Falzlinie quer zur Faserlaufrichtung (Grain Direction)
・Das Falzen quer zur Faser zerreißt die Fasern an der Falzaußenseite; der Strich verliert den Halt und bricht weiß auf – je dicker und stärker gestrichen das Papier, desto gravierender der Schaden
・Rillen (Creasing) lenkt die Verformung in eine kontrollierte Nut und unterdrückt Risse, stellt die Geschmeidigkeit eines Längsfalzes jedoch nicht vollständig wieder her und birgt Risiken durch Überrillung und Zusatzkosten
・Reiß-, Biege- und Feuchtprobe erlauben eine schnelle Bestimmung der Faserlaufrichtung als Basis für Papierwahl und Ausschießplanung
・Die wirtschaftlichste Lösung besteht darin, die Falzlinie bereits bei Papierauswahl und Bogenschnitt parallel zur Faser zu legen, statt Fehler nachträglich per Rillung zu korrigieren
Weiterführende Überlegungen
Für die Druckproduktion besteht der nächste Entwicklungsschritt darin, das Erfahrungswissen erfahrener Drucker in tabellarische Rillparameter-Datenbanken zu überführen, die Tiefe und Breite nach Grammatur und Faserrichtung zuordnen. Im Designbereich müssen Falzlinien bereits in den Layoutdaten definiert und passende Schmal- oder Breitbahnformate abgeleitet werden, damit die Faserlage eine bewusste Gestaltungsentscheidung wird und keine Drucksaal-Lotterie bleibt. Für KI- und SaaS-Systeme liegt das größte Potenzial im Aufbau strukturierter Datensätze („Papiersorte, Grammatur, Faserrichtung, Falzwinkel, Rissklasse“), die es Ausschießprogrammen ermöglichen, vor Druckfreigabe automatisch vor Querfalzen zu warnen und Rilleinstellungen vorzuschlagen. Die zentrale Hürde bleibt der Mangel an offenen, quantifizierten Richtwerten für Fasererkennung und Bruchgrenzen – eine Forschungslücke, deren Schließung Voraussetzung für die softwareseitige Standardisierung ist
Literaturverzeichnis
[1] Rilleigenschaften von Karton (Creasing Properties of Carton Board). BSI British Standards. DOI: 10.3403/bs6965
[2] Messung der Faserrichtung durch die Rinde: Erste Ergebnisse (Through-Bark Measurement of Grain Direction: Preliminary Results). Forest Science. DOI: 10.1093/forestscience/15.1.92
[3] Experimentelle und numerische Untersuchung zum Rillen und Falzen von mehrlagigem Karton (An Experimental and Computational Study of Laminated Paperboard Creasing and Folding). International Journal of Solids and Structures. DOI: 10.1016/j.ijsolstr.2009.08.012
[4] Ein Kontinuums-Schädigungsmodell für das Rillen und Falzen von Karton (A Continuum Damage Model for Creasing and Folding of Paperboard). Packaging Technology and Science. DOI: 10.1002/pts.2774
[5] Falzbruch bei gestrichenem Papier: Einfluss von Faserzusammensetzung und Mahlung (Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating). Nordic Pulp & Paper Research Journal. DOI: 10.3183/npprj-2012-27-02-p445-450
[6] Untersuchungen zur Falzbarkeit von gestrichenem Karton (I) (Studies on the Fold-ability of Coated Paperboard (I)). Journal of Industrial and Engineering Chemistry. DOI: 10.1016/j.jiec.2010.05.001
FAQ
- Warum bricht dicker Karton beim Falzen auf und zeigt weiße Kanten?
- Weil die Falzlinie quer zur Faserlaufrichtung (Grain Direction) des Papiers verläuft. Beim Biegen werden die Fasern an der Außenseite quer zerrissen; die Strichschicht verliert ihre Verankerung und splittert ab, sodass das weiße Trägermaterial sichtbar wird. Je höher die Grammatur und je stärker der Strichauftrag, desto ausgeprägter ist dieser Weißbruch
- Was unterscheidet Schmalbahn und Breitbahn?
- Bei der Schmalbahn verläuft die Faserrichtung parallel zur langen Kante des Papierbogens, bei der Breitbahn parallel zur kurzen Kante. Keines von beiden ist grundsätzlich besser; entscheidend ist, dass die Hauptfalzlinie des Endprodukts parallel zur Faserrichtung verläuft
- Kann Rillen das Aufbrechen der Falzkante vollständig verhindern?
- Nicht vollständig, aber signifikant eindämmen. Beim Rillen wird eine kontrollierte Nut vorgeprägt, die die Verformung in eine geschwächte Zone lenkt. Ein Falz quer zur Faser behält jedoch auch nach dem Rillen eine stärkere Rückstellkraft und kann leicht aufsperren. Zudem führt eine zu tiefe Rillung zum Einreißen des Materials
- Wie lässt sich die Faserlaufrichtung von Papier selbst bestimmen?
- Über drei einfache Proben: Bei der Reißprobe verläuft der Riss in Faserrichtung gerade, quer dazu unregelmäßig; bei der Biegeprobe zeigt die Richtung mit geringerem Widerstand die Faserrichtung an; bei der Feuchtprobe rollt sich ein einseitig befeuchteter Streifen quer zur Faserrichtung auf
- Muss die Faserlaufrichtung bei der Druckbestellung explizit angegeben werden?
- Ja. Bei Produkten mit festen Falzlinien sollte bereits bei der Papierauswahl das passende Bogenformat (Schmal- oder Breitbahn) bestellt und Vorgaben zu Laufrichtung und Rillung im Auftrag spezifiziert werden. Dies ist der kostengünstigste Schutz vor Falzbruch
Quellen
- 紙板壓線性質(Creasing Properties of Carton Board) · BSI British Standards壓線強度與破壞行為的標準化框架
- 穿樹皮量測紋理方向:初步結果(Through-Bark Measurement of Grain Direction: Preliminary Results) · Forest Science纖維方向作為可量測物理量的早期實證
- 疊層紙板壓線與折疊的實驗與計算研究(An Experimental and Computational Study of Laminated Paperboard Creasing and Folding) · International Journal of Solids and Structures壓線與折疊的應變分布實測與模擬
- 紙板壓線與折疊的連續體損傷模型(A Continuum Damage Model for Creasing and Folding of Paperboard) · Packaging Technology and Science把壓線視為受控損傷的力學模型
- 塗布紙的折裂:紙漿纖維組成與打漿的影響(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating) · Nordic Pulp & Paper Research Journal塗布層折裂與纖維組成的關係
- 塗布紙板可折性研究(一)(Studies on the Fold-ability of Coated Paperboard (I)) · Journal of Industrial and Engineering Chemistry壓線與折疊條件對可折性的影響
Verwandte Artikel

Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken