
Worin unterscheidet sich wasserbasierte Farbe von Lösemittelfarbe, und warum müssen Kartonagenbetriebe sie beherrschen?
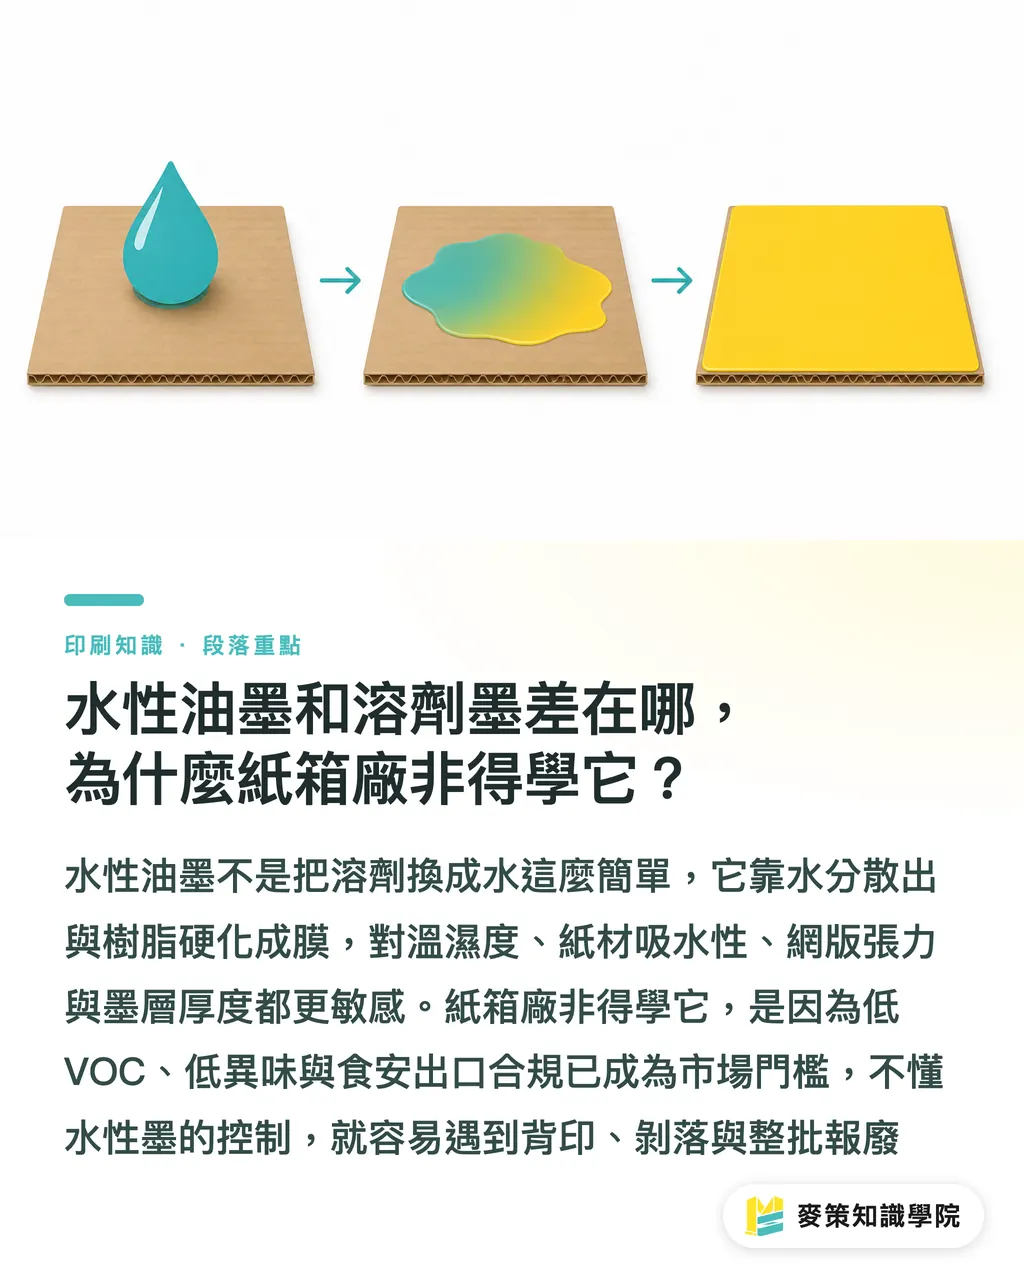
Wasserbasierte Druckfarbe (Water-based Ink) nutzt Wasser als Hauptträger. Sie trocknet durch Verdunstung des Wassers und härtet durch Vernetzung der Harze aus. Eingesetzt wird sie häufig im Siebdruck (Screen Printing) auf Wellpappkartons, Papiertüten und Faltschachteln. Der größte Unterschied zur früher in vielen taiwanischen Kartonagenbetrieben üblichen lösemittelbasierten Druckfarbe (Solvent-based Ink) liegt bei den flüchtigen Bestandteilen und beim Trocknungsmechanismus: Lösemittelfarbe trocknet, weil das Lösemittel verdunstet, und die Oberfläche wird schnell hart. Wasserbasierte Farbe muss das Wasser tatsächlich aus der Farbschicht herausbekommen. Erst zusammen mit der Harzhärtung wird die Schicht belastbar
Das klingt zunächst nur nach Chemie. In der Produktion wird daraus aber eine ganze Reihe anderer Handgriffe und Empfindlichkeiten. Ich habe in Kartonagenbetrieben zu viele Fälle gesehen, in denen zum ersten Mal auf wasserbasierte Farbe umgestellt wurde: dieselbe Maschine, dieselbe Rakel, dieselben Leute. Und trotzdem gab es eine ganze Charge mit Ablegen oder eine ganze Charge, bei der die Farbe abplatzte. Das Problem ist nicht, dass wasserbasierte Druckfarbe schlecht funktioniert. Das Problem ist, dass sie die Toleranzen für Umgebungsbedingungen wie Temperatur und Luftfeuchte, Materialeigenschaften wie den Anteil an Recyclingfasern, Siebspannung und Farbschichtdicke gnadenlos enger macht. Wenn man sie nicht im Blick behält, rächt sie sich
Dass die Branche wasserbasierte Farben in den letzten Jahren zum Standard gemacht hat, liegt vor allem am Druck durch Umweltschutz und Lebensmittelsicherheit. Wasserbasierte Farben verursachen niedrigere VOC-Emissionen (Volatile Organic Compound), die Drucksachen riechen weniger stark, und für Marken, deren Verpackungen später mit Lebensmitteln in Kontakt kommen oder exportiert werden, ist das Compliance-Risiko deutlich geringer als bei Lösemittelfarben. Anders gesagt: Wasserbasierte Farbe ist keine Option mehr. Sie ist die Eintrittskarte für heutigen Siebdruck auf Kartons
Erster Knackpunkt: zu wenig Trocknung, und der Karton legt im Stapel ab
Der häufigste Fehler bei wasserbasierter Druckfarbe auf Wellpappkartons ist: zu wenig Trocknung → Ablegen bzw. Set-off. Dabei wird die Farbschicht beim Stapeln auf die Rückseite oder auf den nächsten Bogen übertragen. Die Ursache ist simpel: Das Wasser steckt noch in der Farbschicht, und schon wird auf Palette gestapelt
Der erste Punkt ist die Trocknungstemperatur. Nach Erfahrungswerten aus vielen Kartonagenbetrieben in Taiwan sollte die Trockenzone nach dem Druckwerk mindestens 80-100°C erreichen, damit die Farbschicht vor dem Stapeln Wasser abgeben kann. IR-Vorwärmung (IR Pre-heat) ist die günstigste Verstärkung: Die Papieroberfläche wird vor dem Einlauf in die Druckmaschine leicht angewärmt, und die Haftung der Wasserfarbe wird deutlich stabiler. Viele Einsteiger glauben, sie müssten gleich einen großen Trockner anschaffen. In der Praxis reicht oft schon eine IR-Röhre, um die Ablegequote deutlich zu drücken
Danach kommt die Luftfeuchte. In taiwanischen Kartonagenbetrieben ist es tagsüber oft schwül, und nachmittags steigt die Luftfeuchte bei Regen schnell auf 80%. Dann zieht sich die Trocknung auch dann, wenn die Temperatur stimmt. Wenn man die Luftfeuchte im Druckbereich per Entfeuchtung unter 60% bekommt, ist das Ablegeproblem in der Praxis oft schon zur Hälfte entschärft
Bei der Bedienreihenfolge empfehle ich immer diese SOP:
・1. Zuerst die Oberflächentemperatur des Papiers vor dem Einlauf in die Druckmaschine messen. Liegt sie unter Raumtemperatur, IR-Vorwärmung einschalten
・2. Danach prüfen, ob die Trockenzone stabil 80-100°C erreicht und ob die Bogenlaufgeschwindigkeit der Farbschicht genug Zeit gibt
・3. Luftfeuchte im Druck- und Stapelbereich prüfen. Zielwert: unter 60%
・4. Erst zuletzt prüfen, ob der Farbauftrag zu dick ist oder die Rakel zu viel Farbe herausdrückt
Wenn diese vier Schritte sauber abgearbeitet sind, verschwinden die meisten Ablegeprobleme. Wer Schritte überspringt, etwa sofort die Farbe verdünnt oder die Rakel tauscht, verschwendet oft unnötig viele Kartons
Zweiter Knackpunkt: schlechte Haftung, Recyclingkarton lässt die Farbe beim Kratzen los
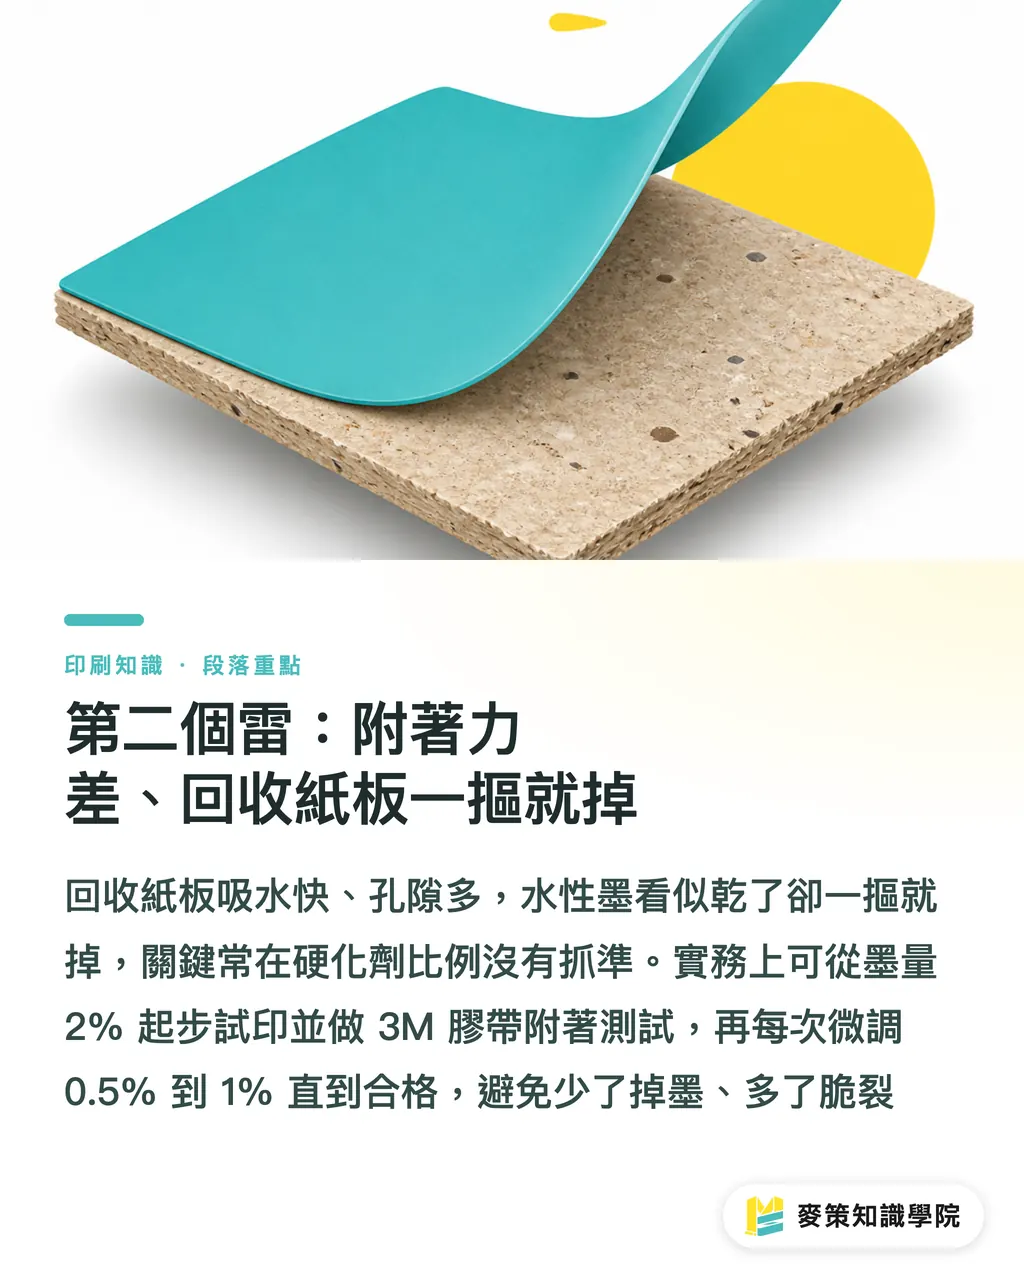
Recyclingkarton, also Wellpappe mit hohem Anteil an Recyclingfasern (RCB), nimmt Wasser schnell auf und hat eine poröse Oberfläche. Wasserbasierte Farbe sieht darauf oft trocken aus, lässt sich aber mit dem Fingernagel wieder abkratzen. Das ist der zweite große Stolperstein bei Wasserfarbe
Der Kern liegt meist im falschen Anteil an Härter bzw. Vernetzer (Curing Agent oder Hardener). Der Härter sorgt dafür, dass die Harze in der Farbschicht nicht nur physikalisch trocknen, sondern chemisch vernetzen. Erst dann reicht die Haftung aus. Zu wenig Härter führt zu Farbabrieb. Zu viel macht die Farbschicht spröde, und beim Biegen des Druckstücks entstehen Risse
Für großflächige Kartonanwendungen ohne hohe Scheuerbelastung liegt der Härteranteil in der Praxis meist bei 2-4% der Farbmenge. Ab mehr als 5% treten häufig Versprödung und eine kürzere Topfzeit bzw. Lagerfähigkeit auf. Wenn ich zum ersten Mal mit einem unbekannten Kartonmaterial arbeite, empfehle ich diesen Ablauf:
・1. Zuerst ohne Härter andrucken und die Trocknungsgeschwindigkeit beobachten
・2. Danach mit 2% Härter starten und einen Klebeband-Haftungstest machen. Wenn 3M-Klebeband keine Farbe abzieht, ist der Test bestanden
・3. Lässt sich Farbe abziehen, den Anteil erhöhen 0.5-1%, bis der Test bestanden ist
・4. Nach bestandener Prüfung Mischungsverhältnis sowie Temperatur und Luftfeuchte vor Ort dokumentieren. Das wird später zur Referenz für dasselbe Material
Der Wert dieses Ablaufs liegt darin, Haftung aus dem Bauchgefühl herauszuholen und messbar sowie reproduzierbar zu machen. Für kleine und mittlere Kartonagenbetriebe in Taiwan ist der schlimmste Fall: Der Meister sagt, es passt, die Ware geht raus, und beim Kunden platzt die Farbe nach zweimal Biegen ab. Dann kommt die ganze Charge zurück
Dritter Knackpunkt: zugesetztes Sieb, und mitten im Lauf schmiert die Fläche zu
Zugesetztes Sieb (Mesh Clogging) bedeutet, dass Druckfarbe in den Maschen des Siebes bzw. der Siebdruckschablone hängen bleibt. Dadurch kommt lokal oder großflächig keine Farbe mehr durch, und das Druckbild zeigt Fehlstellen oder schmiert zu. Bei wasserbasierten Farben fällt dieses Problem stärker auf als bei Lösemittelfarben, weil die nach der Trocknung zurückbleibenden Harze und Pigmente die Maschen zusetzen. Lösemittelfarbe lässt sich dagegen eher wieder anlösen
Die Warnzeichen beginnen meist harmlos: Der zweite Druck ist blasser als der erste. Oder bestimmte Bereiche derselben Schablone nehmen dauerhaft ungleichmäßig Farbe an. Auch hier gibt es eine klare SOP:
・1. Zuerst den Rakelwinkel prüfen. Steht die Rakel zu steil, drückt sie Farbe in die Maschen. Liegt sie zu flach, räumt sie nicht sauber ab
・2. Danach die Viskosität der Farbe prüfen (Viscosity, übliche Einheiten cps oder mPa·s). Ist sie zu hoch, ist bereits zu viel Wasser verdunstet und die Farbe wird dick. Dann hilft Rakeldruck allein nicht. Zuerst Wasser oder geeignetes Verdünnungsmittel zugeben und die Farbe wieder auf Arbeitsviskosität bringen
・3. Prüfen, ob die Siebspannung ausreicht. Unter 18 N/cm sammelt sich Farbe an der Siebunterseite, und das Sieb springt schlechter zurück
・4. Erst zuletzt prüfen, ob das Gewebe zu fein ist, ob ein gröberes Gewebe nötig ist oder ob auf eine weniger verstopfungsanfällige Rezeptur gewechselt werden sollte
Was die Maschine wirklich zum Stillstand bringt, ist das Durchhalten bis zum komplett zugesetzten Sieb. Sobald die Warnzeichen da sind: stoppen, Sieb reinigen, neu einfärben. Das spart viel mehr Zeit, als eine komplette Charge durchzudrucken und danach die ganze Fläche neu aufzubereiten
Die drei lohnendsten Investitionen für kleine und mittlere Betriebe beim Einstieg in Wasserfarbe
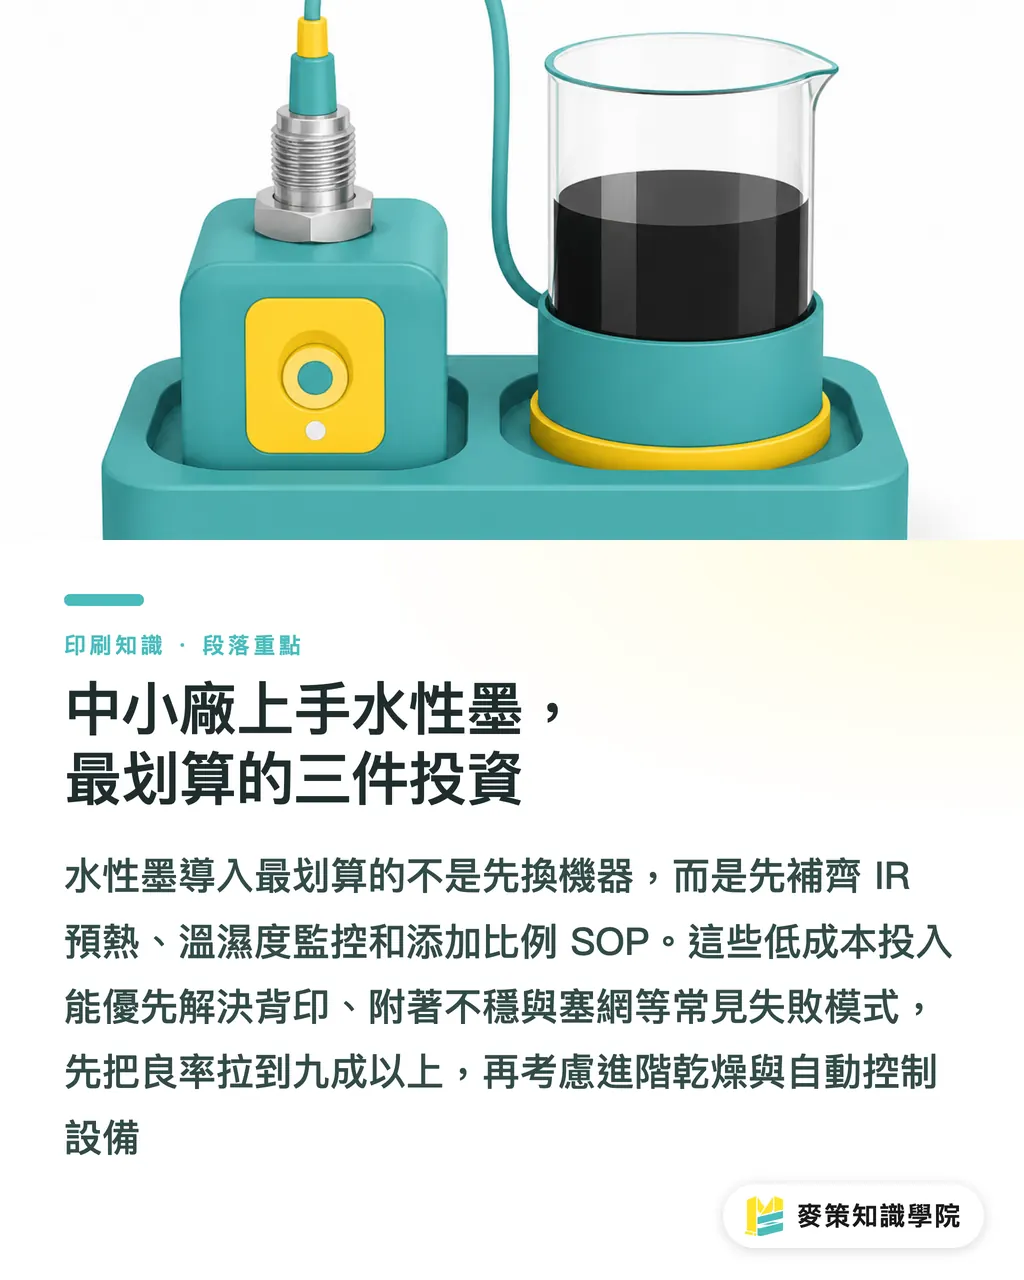
Wenn ein Kartonagenbetrieb wasserbasierte Farbe zum Hauptprozess macht, sind die drei sinnvollsten Investitionen nicht neue Maschinen, sondern: eine IR-Vorwärmröhre, ein präzises Temperatur- und Luftfeuchtemessgerät sowie eine klare SOP für das Mischungsverhältnis von Härter und Farbe. Zusammen kosten diese drei Dinge weniger als die Hälfte eines neuen Trockners, greifen aber direkt die drei wichtigsten Fehlerbilder an: Ablegen, Haftungsprobleme und zugesetzte Siebe
Wer anspruchsvollere Markenverpackungen produzieren will, etwa Kosmetikschachteln oder Verpackungen für 3C-Zubehör, kann später über fortgeschrittene Trocknungstunnel und automatische Viskositätsregelung nachdenken. Vorher aber sollten die drei Grundlagen sauber sitzen. Dann lässt sich die Produktionsausbeute von etwas über 70% auf über 90% bringen
Für den ersten Schritt empfiehlt sich die Zusammenarbeit mit MINDS, wenn der Partner bereit ist, Kleinauflagen und Andrucke zu begleiten und sich mit Lieferanten für wasserbasierte Farben auskennt. So lassen sich Material, Karton und Parameter sauber aufeinander abbilden, bevor die Serienproduktion startet. Wer die Einführung wasserbasierter Farben in der eigenen Linie zuerst prüfen lassen möchte, kann auch mit dem Beratungsteam der Mai Strategy Wissensakademie sprechen und die vorhandenen Produktionsparameter sowie Materiallisten vorbereiten
Kurz zusammengefasst
・Wasserbasierte Farbe ist nicht einfach eine umweltfreundlichere Farbe, sondern ein Prozess, der Temperatur, Luftfeuchte und Härteranteil gleichzeitig kontrollieren muss
・Bei Ablegen zuerst Luftfeuchte und Papiertemperatur stabilisieren, erst danach über Farbmenge sprechen. Viele Fälle lösen sich bereits auf der Umgebungsseite
・2-4% Härter sind bei den meisten Kartonanwendungen der sinnvolle Bereich. Über 5% wird die Farbschicht spröde
・Das Warnzeichen für ein zugesetztes Sieb lautet: Der zweite Druck ist blasser als der erste. Dann stoppen und das Sieb reinigen, nicht weiterdrücken
・Die drei besten Investitionen für kleine und mittlere Betriebe sind IR-Vorwärmung, Temperatur- und Luftfeuchtemessgerät sowie eine Härter-SOP, nicht eine neue Maschine
Weitergedacht
Für kleine und mittlere Kartonagenbetriebe in Taiwan liegt die Hürde bei wasserbasierter Farbe nicht in der Chemie, sondern in der Prozessdisziplin. Wenn Temperatur- und Luftfeuchteprotokolle, Mischungsverhältnisse für Härter und SOPs zum Rakelwinkel sauber dokumentiert und an die nächste Schicht übergeben werden, wird Wasserfarbe vom Meistergefühl zu einem Prozess, den auch andere reproduzieren können
Der nächste Schritt: Eine Hauptproduktionslinie auswählen und zwei Wochen lang vollständige Parameter aufzeichnen, also Temperatur, Luftfeuchte, Härteranteil, Farbviskosität und Rakelwinkel. Daraus entsteht ein kleines internes Prozesshandbuch. Danach lässt sich dieses Handbuch auf die zweite Linie übertragen, und die Serienausbeute wird stabil. Dieser Weg kostet nicht viel Geld. Er kostet Disziplin
Weiterführende Lektüre
FAQ
- Welche drei Fehler treten bei wasserbasierter Druckfarbe auf Wellpappkartons am häufigsten auf?
- Unzureichende Trocknung mit Ablegen, schlechte Haftung auf Recycling-Wellpappe und zugesetzte Siebe nach dem Antrocknen der Farbe, was zum Maschinenstillstand führen kann. Die Reihenfolge bei der Fehlerbehebung sollte lauten: zuerst Umgebung und Materialverhältnis prüfen, danach Maschinenparameter ändern
- Was tun, wenn wasserbasierte Druckfarbe ablegt?
- Die Papieroberfläche mit Infrarot vorwärmen, sicherstellen, dass die Trockenzone 80-100°C erreicht, die Luftfeuchte im Druckbereich unter 60% halten und erst danach Farbmenge sowie Rakel einstellen
- Braucht wasserbasierte Druckfarbe Härter? In welchem Verhältnis?
- Ja. Für großflächige Kartonanwendungen ohne hohe Scheuerbelastung wird ein Härteranteil von 2-4% empfohlen. Über 5% steigt das Risiko von Versprödung und kürzerer Verarbeitungszeit
- Wie rettet man ein zugesetztes Sieb bei wasserbasierter Druckfarbe?
- Zuerst Rakelwinkel und Farbviskosität prüfen, danach sicherstellen, dass die Siebspannung ausreicht, empfohlen sind mindestens 18 N/cm. Erst zuletzt über ein anderes Gewebe oder eine weniger verstopfungsanfällige Rezeptur nachdenken
- Ist wasserbasierte Druckfarbe deutlich teurer als Lösemittelfarbe?
- Der reine Farbpreis unterscheidet sich meist nicht stark. Die echten Mehrkosten liegen bei Trocknungsenergie und Umgebungskontrolle. Dafür bekommt man niedrigere VOC-Werte und mehr Spielraum bei Anforderungen an Lebensmittelsicherheit, weshalb sich die Umstellung insgesamt lohnt
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken