
¿En qué se diferencia la generación de color entre impresión digital y offset?
Conviene aclarar este punto antes que nada, para entender de dónde viene la variación
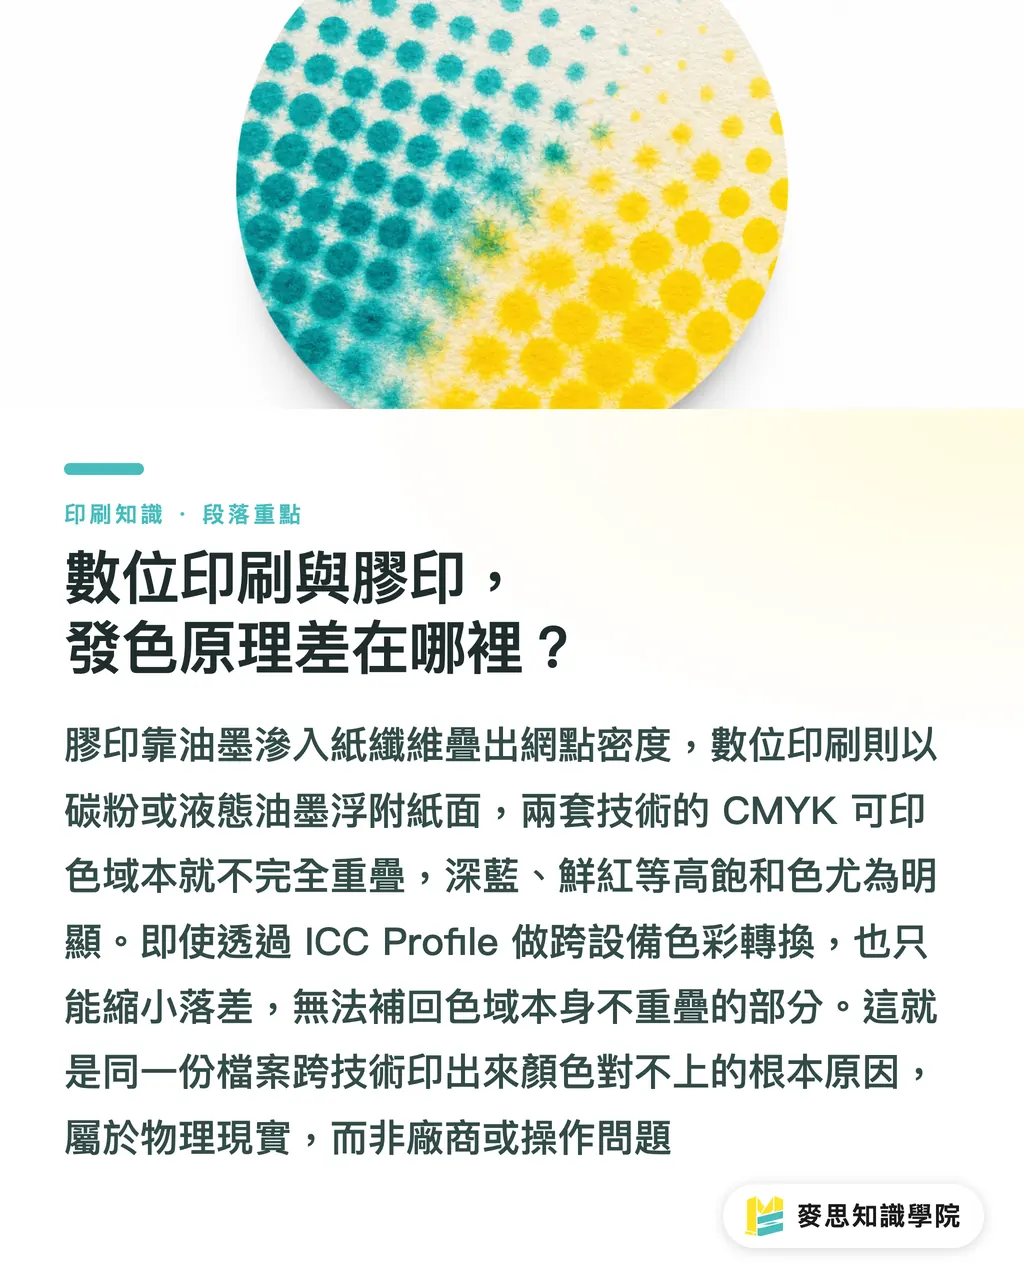
El offset tradicional emplea tintas oleosas que se transfieren al soporte mediante una plancha. La tinta penetra en las fibras del papel, provocando un fenómeno físico llamado «dot gain» (engrosamiento del punto): los puntos de retícula diseñados en la plancha se expanden ligeramente al llegar al papel, y la profundidad final del color depende de la densidad de retícula resultante de la sobreimpresión de cada plancha (C, M, Y, K). El proceso se ve influido por la capacidad de absorción del papel, la viscosidad de la tinta, la velocidad de máquina y la humedad ambiental: cualquier variación en estos factores puede desplazar sutilmente el color final
La impresión digital sigue dos caminos. La de tóner seco (electrofotográfica) fija partículas de pigmento por calor tras una atracción electrostática: los granos quedan sobre la superficie del papel sin penetrar en la fibra, por lo que las diferencias con el offset se notan especialmente en fondos saturados o papeles especiales. La de tinta líquida (HP Indigo es la máquina de referencia más extendida) se acerca más a la lógica de color del offset y maneja una gama más próxima, aunque tampoco idéntica
El problema de fondo es que las gamas CMYK reproducibles por ambas tecnologías no se solapan del todo. El offset parte con ventaja en azules profundos y rojos muy saturados; la digital, en cambio, ofrece mayor estabilidad entre lotes en ciertos tonos intermedios. Esto no es responsabilidad del impresor, es física pura. El método estándar del sector para homogeneizar el color entre equipos distintos es la conversión mediante perfiles ICC (perfiles de descripción cromática del dispositivo, definidos por el International Color Consortium), pero esta conversión tiene un tope: lo que queda fuera de la intersección de ambas gamas no se puede reconstruir por mucho perfil que se aplique
Por eso «el archivo es idéntico y, aun así, los colores no casan al cambiar de tecnología» es algo casi imposible de evitar
¿Por qué las reimpresiones pequeñas son las que más variaciones dan?
El problema no es exclusivo del cambio de tecnología. Incluso usando el mismo procedimiento en la primera tirada y en la reimpresión, pueden aparecer variaciones entre lotes, y los puntos donde se originan suelen repetirse:
・ El impresor cambia de tecnología por su cuenta: la prueba de mercado va en digital, pero al recibir la reimpresión el proveedor estima que la cantidad ya justifica pasar a offset para abaratar costes. Resultado: dos procesos de generación de color distintos y una variación casi asegurada. Si el contrato no obliga a mantener la misma tecnología, el proveedor tiene margen para decidir
・ La primera tirada se queda sin datos medibles: solo se guarda una muestra visual como referencia, pero con condiciones de iluminación distintas y una muestra que envejece con el tiempo, la «comparación de color» acaba convertida en una discusión subjetiva. Los valores CIE Lab son magnitudes absolutas, independientes del dispositivo, que no cambian con la fuente de luz ni con el ángulo de observación: esa es la base de cualquier comparación entre lotes
・ El estado de la máquina no se ha fijado: en una misma prensa digital, un lote de tóner distinto, un tambor fotoconductor cerca del final de su vida útil o un cambio brusco de humedad en el taller pueden desplazar el color. Las offset necesitan calibración periódica, y los operarios de distintos turnos suelen tener criterios de entintado diferentes, lo que también genera variaciones
El problema no es difícil de localizar. He visto bastantes reclamaciones por variación cromática en reimpresiones, y en nueve de cada diez el cuello de botella está en el segundo punto: la primera tirada se quedó sin datos medibles y al final solo quedan muestras visuales. El ojo humano puede discrepar bastante según la fuente de luz, así que la discusión suele dejar de girar sobre la magnitud de la variación y derivar hacia quién la ve «mejor»
¿Qué resuelve cada certificación: G7 o PSO?
Las dos certificaciones parten de enfoques distintos: el comprador debe entender bien la diferencia antes de preguntar al impresor por una u otra
G7 es un método de calibración promovido por IDEAlliance (International Digital Enterprise Alliance) cuyo eje es unificar el «balance de grises y la respuesta tonal», de forma que distintos equipos de impresión (offset, digital, pruebas de inyección) reproduzcan un gris neutro visualmente coherente entre sí. La lógica es que, si la base de grises está alineada, la mayoría de las reproducciones de color también convergen. Un proveedor con la certificación G7 Master demuestra capacidad para mantener una base de grises coherente entre sus distintas máquinas, algo especialmente valioso para compradores que necesitan reimprimir cruzando tecnologías
PSO (Process Standard Offset) es un estándar europeo gestionado por FOGRA (Fogra Research Institute for Media Technologies), basado en la norma ISO 12647-2 y enfocado al flujo offset. La certificación exige que los valores cromáticos del impresor (medidos en CIE Lab) cumplan los valores de referencia y se sometan a auditorías periódicas con envío de muestras. Es el aval de calidad cromática más extendido entre los talleres offset de alta gama en Europa
El criterio de decisión no es complejo: si el grueso de tu producción va en offset, prioriza PSO; si el mismo proveedor tiene que correr digital y offset a la vez y necesitas coherencia entre ambas, la certificación G7 protege mejor la consistencia entre dispositivos. Al pedir cotización, lanza esta pregunta directamente. Si el impresor responde con soltura sobre su estado de certificación, el modelo de equipo de medición y la periodicidad de calibración, probablemente tiene un sistema de gestión de color real detrás. Si no sabe responder o se limita a decir «lo afina el operario», la variación en reimpresiones es una ruleta
El «pasaporte cromático entre lotes» que debes preparar en la primera tirada
Nada más recibir la primera producción, hay cuatro cosas que hacer sin demora. Si te saltas alguna, las reimpresiones volverán al terreno del «yo lo veo así». Según el procedimiento estándar que Academia del conocimiento Mai Strategy aplica al asesorar a marcas en sus manuales de compras, lo ideal es completar estos cuatro pasos en la primera semana tras recibir la primera producción:
① Solicitar y firmar el Press Proof (muestra patrón de referencia): antes de la producción en serie, pide al impresor una muestra de máquina, y muy importante: una muestra salida en la propia máquina de producción, no una prueba de inyección digital. La prueba digital simula el resultado con un equipo inkjet y su capacidad de simulación es limitada en papeles especiales o fondos saturados. El Press Proof refleja de verdad el color que tendrá la producción. Ambas partes firman la muestra y cada una se queda una copia: ese es el «punto cero» de todas las reimpresiones posteriores
② Medir y archivar por escrito los valores cromáticos clave: pide al proveedor —o mide tú mismo— con un espectrofotómetro los valores CIE Lab de los colores de marca (color del logotipo, fondo del visual principal) y la densidad de impresión real de cada tinta CMYK. Recopílalo en una hoja a modo de tabla, con el formato más simple posible, para que cualquier taller pueda entenderla y comparar con cifras
③ Hacer una foto de respaldo bajo iluminante D50: D50 es la fuente de luz estándar de comparación cromática a 5000 K, el entorno unificado del sector para evaluar color. Fotografía la muestra bajo ese iluminante como referencia visual auxiliar —auxiliar, ojo—, porque los valores Lab son la base real y no al revés
④ Anotarlo explícitamente en el contrato o en el pedido: exigir que las reimpresiones usen la misma tecnología de impresión (digital u offset), la misma especificación de papel y una tolerancia cromática ΔE ≤ 3 (estándar de impresión comercial general) o ΔE ≤ 2 (exigencia de impresión premium)
Con estos cuatro pasos es suficiente. Ese documento es tu «pasaporte cromático entre lotes»: lo llevas a cualquier taller para reimprimir y el proveedor ya sabe con qué estándar alinearse, sin volver a renegociarlo cada vez
Cómo hablar con cifras ΔE en la validación
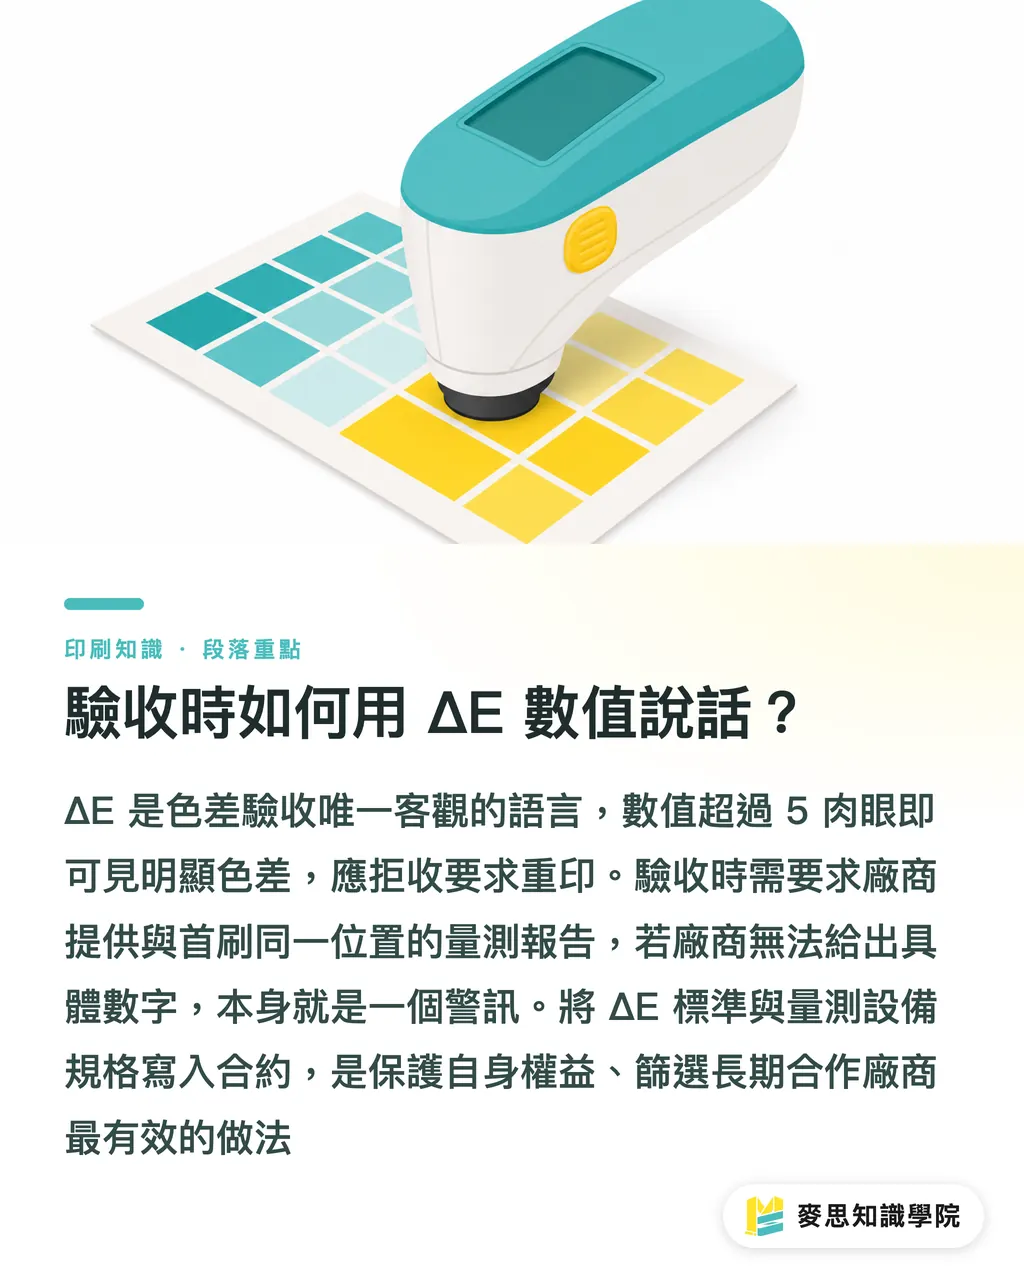
ΔE es la unidad de medida de la diferencia cromática: cuanto menor es el valor, más parecidos son los colores. Es el único lenguaje objetivo en la validación entre lotes. El umbral de discriminación del ojo humano se sitúa en torno a ΔE 2-3
Referencia práctica por niveles:
・ ΔE inferior a 1: diferencia prácticamente imperceptible a simple vista; alcanzarlo exige un control cromático riguroso
・ ΔE 1-2: solo lo detecta un especialista de color entrenado; válido para impresión premium o piezas críticas de identidad de marca
・ ΔE 2-3: rango aceptable en impresión comercial general; el consumidor medio no lo aprecia
・ ΔE por encima de 5: diferencia visible a simple vista, lote no conforme; procede rechazar y pedir reposición
En la validación, exige al proveedor el informe de medición cromática del lote de reimpresión, con los puntos de medición exactamente iguales a los de la primera tirada, o lleva tu propio espectrofotómetro para comparar in situ. Si el taller no dispone de equipo de medición ni puede aportar cifras, eso ya es de por sí una señal de aviso: ante una reclamación por variación cromática, no habrá base probatoria compartida
Incluir el valor ΔE en el contrato, junto con el tipo de equipo de medición o el estándar aplicable, es la verdadera forma de protegerte. Que el proveedor sea capaz de dar cifras medibles es también un filtro eficaz para seleccionar colaboradores a largo plazo
Resumen clave
・ Las gamas de impresión digital y offset no se solapan por completo: cualquier reimpresión cruzando tecnologías lleva una variación inherente. Decide en la primera tirada qué tecnología usar a largo plazo y déjalo por escrito en el contrato
・ El Press Proof (muestra patrón de referencia) es el punto cero de cada reimpresión: debe obtenerse en la máquina de producción, antes de la fabricación en serie, y firmarse por ambas partes
・ Los valores CIE Lab de los colores de marca deben medirse y archivarse por escrito en la primera tirada: es la única base objetiva para comparar lotes. Una muestra visual no se sostiene ante una disputa
・ La certificación G7 encaja en escenarios que combinan digital y offset; la PSO se centra en offset. Preguntar al proveedor por su estado de certificación al pedir cotización es un filtro temprano contra talleres que ajustan el color «a ojo»
・ ΔE ≤ 3 es el umbral de aceptación en impresión comercial general. Pásalo a contrato para que la validación no acabe en una pelea de percepciones
Reflexiones adicionales
Lo que puede hacer el área de compras hay que dejarlo cerrado en el primer pedido. El coste de corregir —reimpresiones, tiempo invertido en reclamaciones con el taller, merma en la coherencia visual de la marca— suele superar con creces el coste de hacerlo bien desde el principio. Mi recomendación es incorporar los requisitos de gestión cromática en el pliego de especificaciones desde la fase de cotización: pide al proveedor que detalle si tiene certificación G7 o PSO, qué equipo utiliza para medir el color y si puede comprometerse con una tolerancia ΔE concreta. Los talleres que responden estas tres preguntas con claridad suelen tener bagaje. En cuanto a la elección entre digital y offset, conviene cerrar la ruta de producción antes de decidir el volumen de la prueba de mercado: cuando la tirada ya está en producción, corregir la variación cruzando tecnologías suele llegar demasiado tarde. Para dudas sobre cómo montar un sistema de gestión cromática o redactar un manual de compras de impresión, puedes escribir al equipo de asesores de la Academia del conocimiento Mai Strategy
FAQ
- Si reimprimo una cantidad pequeña en digital, ¿la variación respecto a la primera tirada es inevitable?
- No es inevitable, pero el riesgo es mayor que en offset. La estabilidad cromática en digital depende del lote de tóner, el desgaste del tambor y el estado de calibración del equipo. Un proveedor con calibración G7 periódica suele mantener variaciones en reimpresiones sobre la misma máquina dentro de ΔE 3; sin un mecanismo de calibración, predecir la variación entre lotes se vuelve muy difícil
- ¿Qué diferencia hay entre Press Proof y prueba digital? ¿Por qué conviene usar el primero?
- La prueba digital usa un equipo de inyección para simular el resultado: es rápida y económica, pero su capacidad de simulación es limitada en papeles especiales, fondos saturados o tintas especiales. El Press Proof se obtiene directamente en la máquina de producción y refleja de verdad el color que tendrá la fabricación en serie, además de ser el punto de referencia formal para validar las reimpresiones posteriores
- ¿Qué diferencia hay entre las certificaciones G7 y PSO? ¿Cuál debería exigir a mi proveedor?
- G7, impulsada por IDEAlliance, busca la coherencia cromática entre equipos digitales y offset; PSO, gestionada por FOGRA bajo la norma ISO 12647-2, se enfoca en el flujo offset. Si tu proveedor trabaja principalmente en offset, la PSO es más directa; si necesitas que el mismo proveedor cubra digital y offset garantizando coherencia entre ambos, la G7 protege mejor la consistencia entre dispositivos
- ¿Qué umbral ΔE es razonable fijar para la validación?
- Para impresión comercial general basta con ΔE ≤ 3: el consumidor medio no aprecia diferencias dentro de ese rango. Para piezas con mayor exigencia de marca (packaging premium, identidad corporativa, tarjetas de visita), se puede exigir ΔE ≤ 2. Por encima de ΔE 5 la diferencia ya es visible a simple vista y debe tratarse como lote no conforme, con reposición
- El proveedor dice que un operario veterano afina el color y que no hacen falta certificaciones. ¿Es aceptable?
- El ojo del operario puede ser muy bueno, pero sin registros medibles no hay base probatoria. Ante una reclamación por variación cromática, ambas partes acaban comparando muestras a ojo y la conclusión suele ser «cada uno ve lo que quiere». Exigir al proveedor el informe de medición Lab de cada reimpresión e incluir la tolerancia ΔE en el contrato es lo que permite validar con criterios objetivos y, si hay problemas, resolverlos con datos encima de la mesa
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Caja de herramientas
RGB↔CMYK conversion, ΔE color difference and brand color print analysis — free color management tools, computed right in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada