
Descripción general
Empecemos con un error que muchos han cometido. Un cliente trae una pieza de PLA impresa en 3D y dice «simplemente hacemos un molde y lo fundimos». Parece lógico: la impresión es barata, los cambios son rápidos, el material presume de ser biodegradable. Pero cuando sale la pieza fundida, la superficie tiene porosidad, hay burbujas internas, y las dimensiones están desviadas por décimas de milímetro
El problema no está en la precisión de la impresión, sino en cómo se comporta el PLA cuando entra en el molde cerámico y se calienta para ser quemado. Su comportamiento no es como el de la cera
Los materiales degradables suelen atorarse aquí cuando quieren escalar: el material puede tener un sello ecológico, pero una vez entra en un proceso existente, aún debe completar cada etapa de forma estable. Por eso aquí nos importa qué ocurre cuando el modelo de PLA entra en la fundición por pérdida de cera, y qué condiciones debe cumplir para que la producción sea viable
PLA como modelo de fundición: ¿qué ocurre durante la calcinación?
El riesgo central del PLA es que es termoplástico. Cuando se calienta, primero se ablanda y dilata, luego se descompone, en lugar de fundirse limpiamente como la cera. Investigaciones recientes sobre el comportamiento térmico de modelos de PLA en fundición de aluminio, combinando experimentación con simulación numérica, han analizado cómo la temperatura de colada, el tiempo de llenado y el diseño de bebedero afectan la porosidad y la calidad de la pieza [1]. Esto ha trasladado el problema del terreno empírico a un espacio paramétrico medible
La clave está en ese ablandamiento y dilatación. La cera se contrae cuando se quema, el molde cerámico recibe una tracción; el PLA cerca de su temperatura de transición vítrea se ablanda primero y luego se dilata, ejerciendo una fuerza hacia afuera en la cara interna del molde. Si la pared del molde es demasiado delgada o se ha calcinado de forma irregular, esa presión es donde comienzan las grietas
Los residuos son la segunda variable. Si el carbono orgánico residual no se quema completamente, el aluminio fundido reaccionará con él para producir gas, que se convierte directamente en porosidad interna. Por eso con el mismo conjunto de modelos de PLA, cambiar la curva de calcinación puede afectar enormemente la tasa de buenos fundidos, y la diferencia suele estar en la tolerancia del proceso
El tercero viene de la impresión en sí. Las piezas impresas por FDM tienen relleno interno y espacios entre capas, y durante la calcinación el flujo de purga de estos espacios es completamente diferente al de un modelo de cera maciza. Usar la intuición de «modelo de cera del mismo volumen» para establecer el tiempo de calcinación casi siempre da estimaciones bajas
¿Por qué la porosidad es el primer indicador de viabilidad?
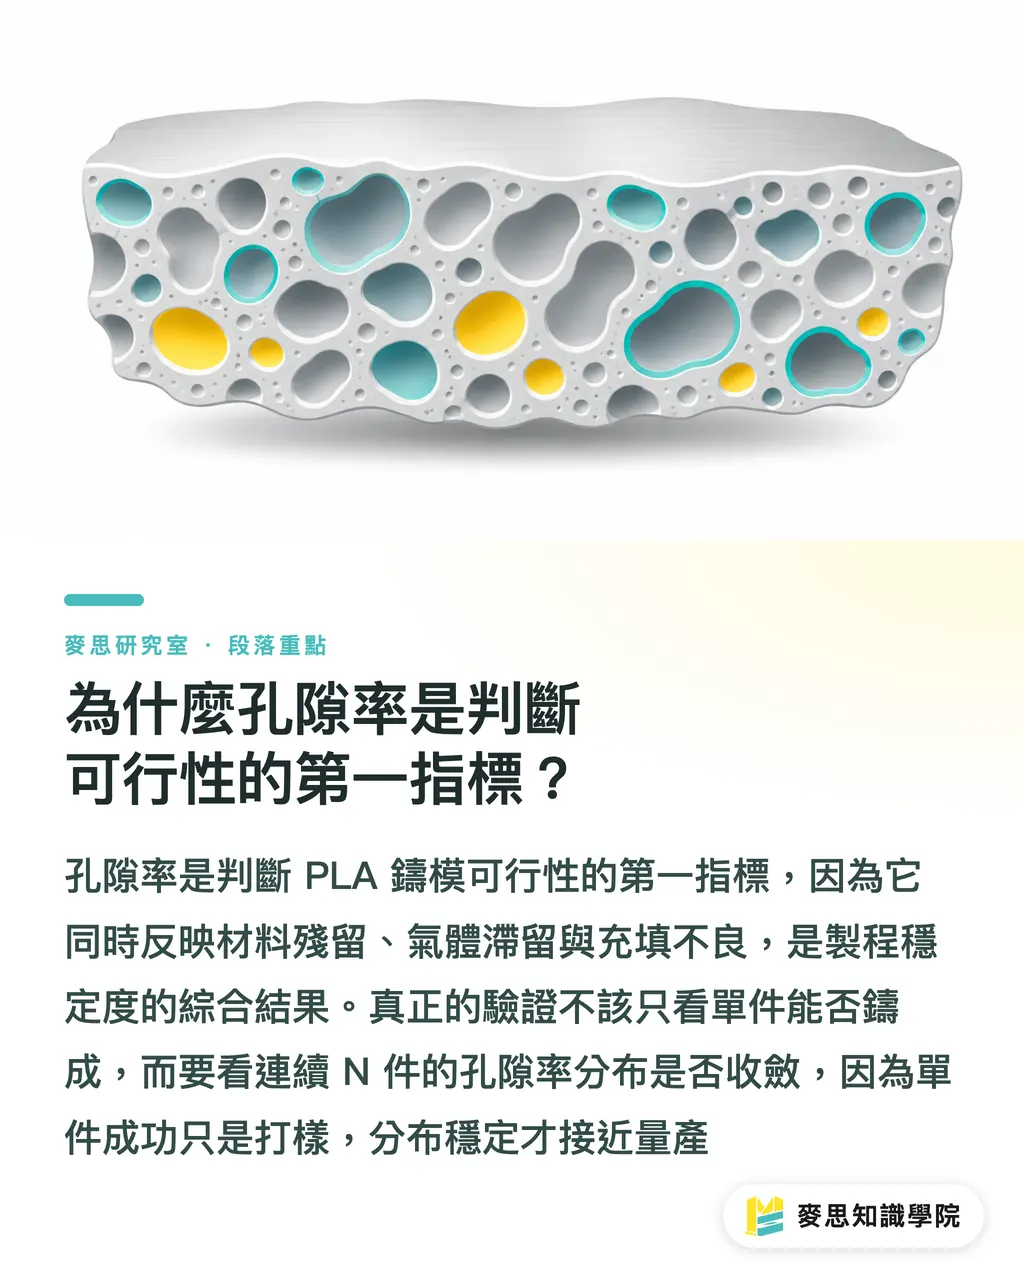
La porosidad es lo que mejor muestra el problema, porque los residuos de material, el gas atrapado y el llenado deficiente se reflejan todos en ella. La investigación anterior vincula la temperatura de colada, el tiempo de llenado y el diseño del bebedero como tres variables analizadas conjuntamente con la porosidad, lo que por sí solo demuestra el punto: no son perillas independientes entre sí [1]
En la fundición de aluminio existe consenso de largo plazo sobre esto. La investigación de procesos de refinado en fundición de aleaciones de aluminio señala que el control del gas y las inclusiones en el fundido es el eslabón central que determina la calidad final de la pieza [4]. En otras palabras, incluso si el lado del PLA es perfecto, si el contenido de gas del fundido en sí no está controlado, igual aparecerá porosidad, lo que significa que atribuir toda la tasa de defectos al «nuevo material» suele ser un diagnóstico equivocado
La interacción entre parámetros de proceso tampoco es nada nuevo. La investigación sobre fundición por agitación para fabricar compuestos de matriz de aluminio consiguió llevar la calidad a un nivel reproducible optimizando sistemáticamente los parámetros de agitación [2]. La misma lógica se aplica a los modelos de PLA: subir la temperatura de colada por sí sola quizá mejore el llenado, pero puede al mismo tiempo aumentar el residuo de carbón y el gas en el fundido, dos fuerzas tirando en direcciones opuestas
Esta es mi evaluación: la viabilidad de los modelos de PLA no debe validarse con la pregunta «¿podemos fundir una pieza?», sino con «¿qué tan estrecha es la distribución de porosidad en N piezas consecutivas?». Producir una sola pieza solo cuenta como prototipado; cuando las haces continuamente y la distribución de porosidad converge, es cuando tienes condiciones para producción en masa
Desde el prototipado a la producción en masa: dónde se atasca
Se atasca en la amplitud de la ventana de proceso, no en los valores absolutos del desempeño del material. El prototipado permite ajustes manuales e inspección pieza a pieza; la producción en masa requiere un conjunto de parámetros que mantengan cientos de piezas dentro de especificación
La fundición en sí es un compromiso entre muchas opciones. La guía de ingeniería para la selección de procesos de fundición lista sistemáticamente las condiciones aplicables y limitaciones de diferentes rutas de fundición, recordando precisamente que «elegir el proceso correcto» suele ser más efectivo que «exprimir un solo proceso» [3]. Si la ventana del modelo de PLA es demasiado estrecha, la respuesta razonable puede ser cambiar la ruta de proceso, en lugar de forzar la fundición por pérdida de cera a sus límites
La simulación tiene valor real aquí. La investigación sobre fundición de aluminio inteligente y verde usa optimización integrada multiprocess asistida por simulación, incorporando tanto consumo de energía como calidad en la función objetivo [5]. Esto es especialmente crítico para materiales degradables: la motivación para introducir PLA suele ser la ventaja ambiental, pero si eso alarga los tiempos de calcinación e incrementa la tasa de defectos, la huella de carbono general podría no reducirse sino aumentar. El carbono ahorrado en material se come el horno extra
No ignores el tratamiento térmico posterior. La investigación sobre optimización de envejecimiento artificial en fundición de molde de arena de precisión muestra que las propiedades mecánicas finales de la pieza siguen siendo afectadas significativamente por el proceso de envejecimiento posterior. Que la pieza salga del molde no significa que esté lista; la ventana de proceso debe calcularse hasta el final del tratamiento térmico
¿Cómo decidir si vale la pena introducir PLA?
Primero pregunta para qué sirve, luego pregunta sobre el material. Mi recomendación es muy directa:
・ Confirma el volumen y la tolerancia. Para lotes pequeños, tolerancias amplias y piezas de acabado, los modelos de PLA vale la pena probar. Para tolerancias estrictas, piezas de carga y grandes volúmenes, saca primero los datos de distribución de porosidad
・ Trata la curva de calcinación como una variable independiente en la experimentación. No reutilices el programa de horno de los modelos de cera. El porcentaje de relleno, el espesor de pared y el diseño de los orificios de desgasificación deben entrar juntos en el DOE
・ Verifica el lado del fundido en paralelo. El control de gas e inclusiones es una etapa fundamental de la calidad de la pieza [4]; elimina primero las interferencias de ese lado para poder atribuir los defectos al PLA
・ Usa simulación para reducir el alcance de experimentación. La optimización multiprocess asistida por simulación ya ha demostrado valor en fundición de aluminio [5], ahorra más tiempo y material que pruebas a ciegas
・ Incluye el consumo de energía en el balance de sostenibilidad. Si la motivación para introducir es la ventaja ambiental, el consumo energético de calcinación y la tasa de defectos deben contabilizarse juntos
Los límites de aplicabilidad deben ser claros: las conclusiones anteriores se basan en fundición por pérdida de cera de aleaciones de aluminio. Con aleaciones de cobre, hierro fundido y otros materiales con temperaturas de colada más altas, el comportamiento residual y de dilatación del PLA se amplificaría más, y el margen optimista aquí no se aplica; de manera similar, si tu PLA viene de un proveedor diferente o de parámetros de impresión diferentes, el comportamiento térmico requiere revalidación y no puedes usar la ventana de otro
Un sello de sostenibilidad del material solo significa que puede ser evaluado; la tolerancia del proceso es lo que decide si puede entrar en la línea de producción. Estas dos cosas merecen ser preguntadas por separado y aclaradas antes de presupuestar
Resumen de puntos clave
・ El riesgo del modelo de PLA no está en la precisión de impresión, sino en que el ablandamiento, la dilatación y la desgasificación de residuos de carbono durante la calcinación son fundamentalmente diferentes a los del modelo de cera
・ La porosidad es el primer indicador para juzgar la viabilidad del modelo de PLA, porque refleja simultáneamente residuos de material, gas atrapado y llenado deficiente
・ El éxito al fundir una pieza solo prueba que el prototipado es viable; la viabilidad de producción en masa depende de si la distribución de porosidad converge en varias piezas consecutivas
・ El control del gas e inclusiones en el lado del fundido es la base de la calidad de la pieza; sin eliminarlo primero no se puede atribuir correctamente los defectos al PLA
・ Si el consumo energético de calcinación y la tasa de defectos aumentan, el beneficio ambiental general de introducir material degradable podría ser negado
Reflexión adicional
Para la industria de impresión y empaques, el caso de los modelos de PLA tiene importancia más allá de la fundición en sí: proporciona un ángulo práctico para ver la introducción de materiales sostenibles: primero observa qué tan amplia es la ventana una vez que el material entra en un proceso existente, luego habla de beneficios ambientales. La misma lógica aplica a sustratos de base biológica en máquina, la ventana de sellado de películas degradables y la compatibilidad de postproceso de sustitutos papel-plástico. La lección para diseño es que las hojas de especificación deberían incluir «ventana de proceso», no solo nombre de material. Las herramientas AI y simulación tienen un punto de apalancamiento claro aquí: la optimización multiprocess asistida por simulación ya ha probado en fundición de aluminio que puede atender simultáneamente calidad y consumo de energía [5], el mismo marco se puede trasplantar a la selección de materiales de empaque, intercambiando número de iteraciones de prototipado por cálculo en espacio paramétrico. Para SaaS, el problema por resolver es la portabilidad de datos. PLA de diferentes proveedores, diferentes parámetros de impresión, diferentes hornos, cada uno con sus propios datos de comportamiento térmico que casi no tienen mecanismo de intercambio, cada fábrica repite el mismo DOE. Si se pudiera organizar estos datos de proceso en conocimiento comparable y reutilizable, habría mucho más chances de solucionar el problema de prueba y error repetida en la introducción de materiales sostenibles
Referencias
[2] Sahu M., Sahu R.(2018). Fabrication of Aluminum Matrix Composites by Stir Casting Technique and Stirring Process Parameters Optimization. Advanced Casting Technologies. DOI: 10.5772/intechopen.73485
[3] Casting Process Options. Aluminum Castings Engineering Guide. DOI: 10.31399/asm.tb.aceg.t68410021
[4] Rizaeva N., Tursunbaev S., Tadjiev N. et al.(2026). Investigation of The Refining Process of Aluminum Casting Alloys. American Journal of Applied Science and Technology. DOI: 10.37547/ajast/volume06issue03-13
[5] Liu W., Zhao C., Peng T. et al.(2023). Simulation-assisted multi-process integrated optimization for green intelligent aluminum casting. Applied Energy. DOI: 10.1016/j.apenergy.2023.120831
FAQ
- ¿Se pueden usar directamente las piezas impresas en PLA 3D como modelos para fundición por pérdida de cera?
- Técnicamente es viable, pero PLA no se funde limpiamente como la cera; cuando se calienta, primero se ablanda y dilata, luego se descompone, lo que puede agrietar el molde cerámico y dejar residuos de carbón. Investigaciones recientes han analizado mediante experimentación y simulación numérica el comportamiento térmico de modelos de PLA en fundición de aluminio, así como el impacto de la temperatura de colada, el tiempo de llenado y el diseño del bebedero en la porosidad [1]
- ¿Cuál es el defecto más común en las piezas fundidas de modelos de PLA?
- La porosidad es el defecto más común, con fuentes que incluyen gas producido por descomposición de carbono residual del PLA, purga inadecuada durante la calcinación y parámetros de llenado impropios. La porosidad es por lo tanto el primer indicador para juzgar si el proceso del modelo de PLA es estable
- ¿Siempre es el PLA el que causa la porosidad?
- No necesariamente. El control del contenido de gas y de inclusiones en el fundido de aleación de aluminio es igualmente un eslabón central de la calidad de la pieza [4]; si no eliminan primero las interferencias del lado del fundido, atribuir toda la tasa de defectos al PLA suele ser un diagnóstico equivocado
- ¿Usar PLA en lugar de modelos de cera siempre es más ecológico?
- No necesariamente. Si los tiempos de calcinación se alargan y sube la tasa de defectos, el consumo adicional de energía del horno y el reprocesamiento pueden compensar el carbono ahorrado en el material. La investigación sobre optimización integrada multiprocess asistida por simulación precisamente incorpora tanto el consumo de energía como la calidad en el objetivo de optimización para fundición de aluminio [5], la evaluación de introducción debería adoptar la misma perspectiva de flujo completo
- ¿En qué situaciones no se recomienda usar modelos de PLA?
- En piezas de alta tolerancia sometidas a carga, producción estable en grandes volúmenes, y aplicaciones con aleaciones de cobre o hierro fundido de temperatura de colada más alta, los riesgos de dilatación y residuos del PLA se amplifican; se recomienda obtener primero datos de distribución de porosidad en varias piezas consecutivas antes de decidir
Artículos relacionados

El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Recorte de fondo con IA, creador de stickers de LINE, calculadoras de lomo e imposición — gratis, en el navegador, sin subir archivos.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada