
Las roturas en el plegado: un problema técnico subestimado
Las grietas y el asomado del blanco del soporte en la línea de pliegue representan uno de los defectos de calidad más comunes y menos analizados de forma sistemática en el sector del diseño y las artes gráficas. Al doblar una cartulina gruesa o papel couché a lo largo de la línea de pliegue, la superficie sufre microfracturas que dejan al descubierto el alma blanca del papel, fenómeno conocido en el sector como «rotura del color» o agrietamiento. Aunque a primera vista parece un fallo de la tinta o de la calidad del papel, en realidad tiene su origen en una variable material mucho más elemental: la dirección de la fibra del papel (grain direction), es decir, la orientación predominante de las fibras durante la fabricación
Este artículo aborda tres preguntas centrales:
・Primero: ¿por qué la dirección de la fibra determina si el pliegue se agrieta o no?
・Segundo: ¿cuál es el mecanismo físico por el que plegar a contrahilo provoca la fractura de la capa superficial?
・Tercero: ¿cuáles son la eficacia real y los límites del hendido (creasing) como recurso de acabado? La aportación de este trabajo consiste en sintetizar la literatura dispersa de la ciencia de materiales, la metrología de la madera y la transformación de cartoncillo en un marco explicativo orientado a la práctica gráfica, deduciendo implicaciones operativas para la industria en Taiwán
La relevancia de este tema para el sector gráfico taiwanés radica en que, al apoyarse predominantemente en pymes gráficas y diseñadores independientes, la gestión de la fibra ha quedado relegada al conocimiento tácito de operarios veteranos, en lugar de tratarse como un parámetro técnico especificable y verificable. Con la creciente demanda de libretas de tapa dura, cajas de packaging de marca o tarjetas de alto gramaje con múltiples líneas de doblado, el coste de rechazar tiradas completas por una mala orientación de la fibra supera con creces el esfuerzo de coordinar la dirección del papel en la fase previa. Este análisis defiende que tratar la fibra como una variable controlable, y no como una cuestión de azar, resulta decisivo para elevar la calidad en los acabados
Agrupación del conocimiento: de la orientación de las fibras a la mecánica del pliegue
Las investigaciones existentes pueden dividirse en tres vertientes que se complementan en cuanto a «cómo definir y medir la dirección de la fibra» y «cómo modelar el hendido y plegado», pero dejan una laguna en el vínculo causal práctico sobre cómo la orientación de la fibra desencadena la rotura en el pliegue
El primer grupo de publicaciones se centra en la medición y definición de la orientación de las fibras. En la ciencia de la madera, los estudios de medición de la dirección de la veta a través de la corteza ya buscaban inferir la disposición interna sin dañarla [2], demostrando que la orientación de las fibras se ha considerado desde hace tiempo una propiedad física medible y predecible. El valor de este enfoque radica en transformar la «veta» de una vaga impresión visual a un parámetro de ingeniería direccional y reproducible. Aunque la fibra del papel proviene del proceso de formación en máquina y no del crecimiento vegetal, comparte la premisa fundamental de poseer una orientación dominante
El segundo grupo aborda el hendido como un proceso de ingeniería regulable y verificable. La estandarización de las propiedades de hendido en cartoncillo [1] demuestra que la resistencia del pliegue, la recuperación elástica y la rotura no son aleatorias. Además, estudios experimentales y computacionales sobre hendido y plegado en cartoncillo laminado han mapeado la distribución de deformaciones en las caras interna y externa de la línea de pliegue [3]; por su parte, los modelos de daño continuo tratan el hendido como un daño material controlado y no como un mero doblado geométrico [4]. La aportación clave de esta línea reside en elevar el hendido de una simple técnica empírica a un diseño mecánico concebido para guiar deliberadamente la trayectoria de fractura
El tercer grupo examina el fallo de la capa de estucado durante el plegado. Las investigaciones sobre agrietamiento en papel estucado indican que la composición de la pulpa y las condiciones de refinado modifican sensiblemente el grado de fisuración del recubrimiento en la línea de pliegue [5]; asimismo, los estudios de plegabilidad en cartoncillo estucado evalúan cómo los parámetros de hendido y doblado condicionan el resultado final [6]. Este bloque conecta directamente con el defecto estético de rotura del color
Al integrar estos tres bloques se evidencia un vacío estructural: la literatura de medición demuestra que la dirección de la fibra es cuantificable, y los estudios mecánicos y de recubrimientos prueban que el hendido y la rotura se pueden modelar, pero escasas investigaciones enlazan de forma directa la relación causal entre la dirección de la fibra y el agrietamiento del pliegue dentro del contexto práctico de taller. El propósito de este trabajo es subsanar dicha desconexión explicativa entre las propiedades del material y los defectos en la línea de producción
Naturaleza física y clasificación de la dirección de la fibra
Esta sección define en primer lugar la naturaleza física de la dirección de la fibra como base para el análisis posterior del plegado
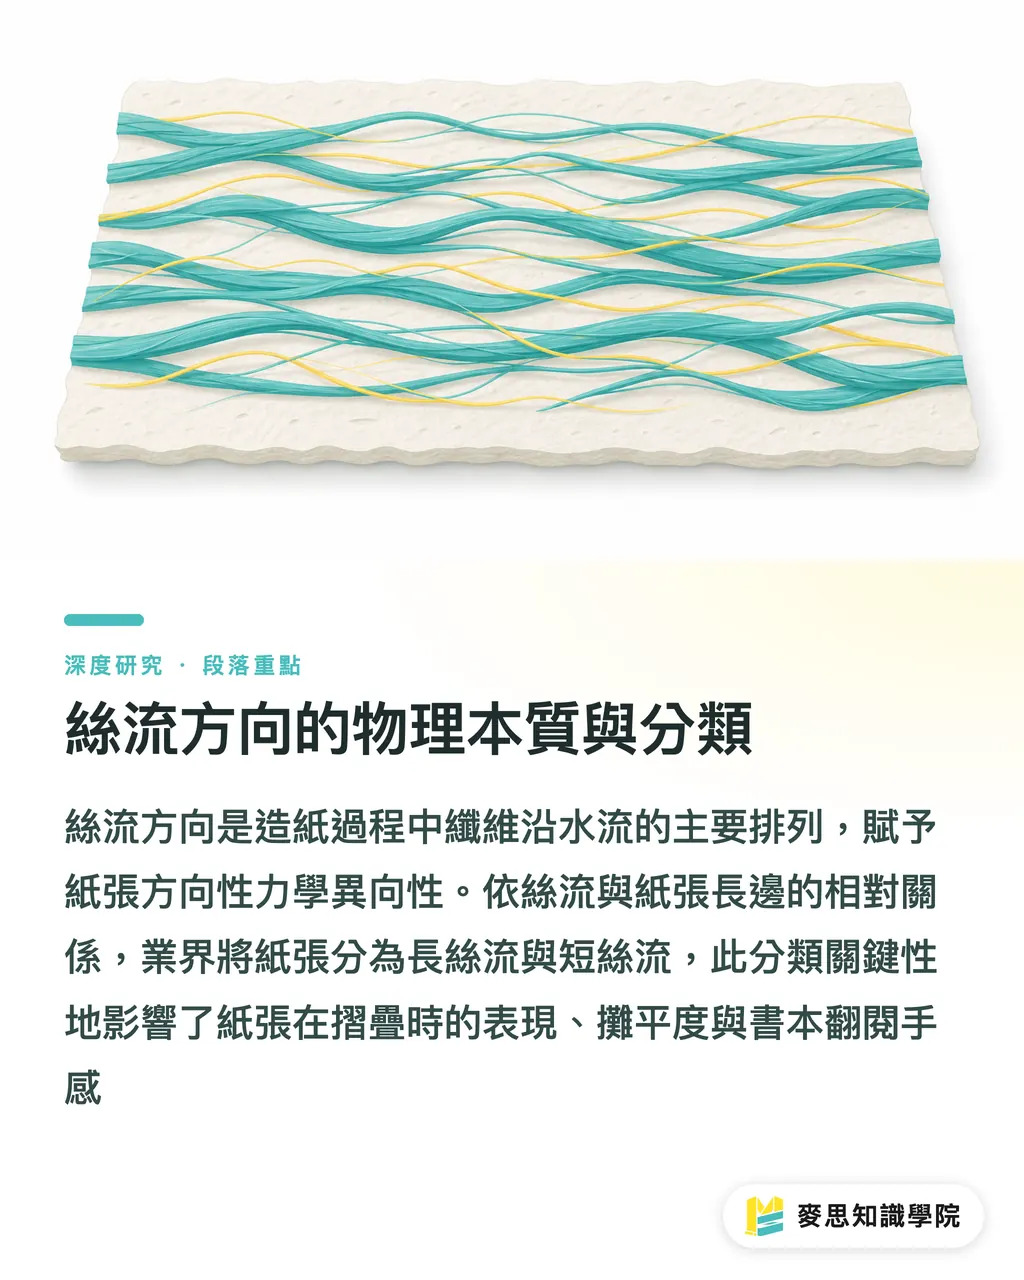
La dirección de la fibra designa la orientación predominante que adoptan las fibras sobre la tela de la máquina continua impulsadas por el flujo de agua. Al desplazarse la suspensión de pulpa a lo largo de la sección de formación, las fibras tienden a alinearse en el sentido de marcha de la máquina (machine direction), creando una disposición preferente clara. Partiendo de la dirección de la fibra como magnitud física cuantificable [2], el papel adquiere una marcada anisotropía mecánica: en sentido paralelo a la fibra (sentido de fibra), la resistencia a la tracción es mayor y el alargamiento menor, mientras que en sentido transversal ocurre lo contrario
En función de la relación con el lado mayor del pliego, la industria clasifica el papel en fibra larga (long grain) y fibra corta (short grain). En fibra larga, la dirección de las fibras discurre paralela al lado largo de la hoja; en fibra corta, corre paralela al lado corto. El valor práctico de esta distinción reside en determinar si, para un formato de corte concreto, la línea de pliegue quedará a favor de fibra o a contrahilo. No existe una opción intrínsecamente superior: lo crucial es que el hendido del producto final coincida con el sentido de la fibra
La anisotropía de la fibra repercute también en otros comportamientos más allá del plegado. El papel se abre con mayor facilidad y queda plano a favor de fibra, mientras que a contrahilo las fibras se ven forzadas a doblarse transversalmente, provocando rigidez elástica y ondulaciones. Esta propiedad condiciona la apertura del libro y la fluidez de pase de página: cuando la fibra de las páginas corre paralela al lomo, la resistencia al hojear es menor y la apertura más plana; en caso contrario, las páginas tienden a arquearse y ofrecer resistencia. Por tanto, la dirección de la fibra no solo origina roturas al plegar, sino que constituye una variable crítica en la calidad de encuadernación
Mecanismo de fractura al plegar a contrahilo: rotura superficial y agrietamiento del color
Esta sección analiza el mecanismo principal del agrietamiento en el pliegue: por qué doblar a contrahilo provoca la rotura de las fibras superficiales y el asomado del fondo blanco
El plegado es en esencia una deformación por flexión: la cara exterior de la línea de doblado sufre tracción y la interior, compresión. Cuando el pliegue corre paralelo a la fibra (plegado a favor de fibra), la fractura discurre por las zonas de menor resistencia entre fibras, de modo que estas se separan de forma natural sin desgarrarse transversalmente y la superficie se conserva intacta. Por el contrario, cuando la línea de pliegue es perpendicular a la fibra (plegado a contrahilo), la flexión obliga a fracturar transversalmente multitud de fibras en la cara exterior; las capas de estucado y tinta pierden el sustento del soporte y se quiebran a lo largo del doblez, dejando a la vista antiestéticas grietas blancas y rotura de tinta. En línea con el concepto del hendido como proceso de fractura controlable [1], este fenómeno responde a si la línea de rotura coincide o no con los planos débiles del material
Cuanto mayor es el calibre o gramaje del papel, más acusado resulta este comportamiento. En cartulinas gruesas y cartoncillo, la distancia entre la superficie exterior y el eje neutro es superior, lo que implica que para un mismo ángulo de plegado la deformación por tracción en la superficie es mucho más severa. Cuando esta tensión rebasa el límite de elongación del estucado y de las fibras externas, se produce la rotura. Esto explica por qué un papel fino plegado a contrahilo suele presentar solo leves arrugas, mientras que una cartulina gruesa quiebra de inmediato dejando el fondo blanco a la vista. Las investigaciones experimentales y de simulación sobre cartoncillo laminado [3] confirman precisamente esta concentración de tensiones que desgarra la capa exterior
El riesgo es notablemente mayor en papeles estucados que en no estucados. La capa de estucado está compuesta por pigmentos minerales con una elasticidad muy limitada, cuya resistencia a la deformación es inferior a la de las propias fibras. Por ello, bajo idénticas condiciones de plegado, las superficies estucadas se fisuran antes. De ahí que los papeles couché y cartulinas estucadas de alto gramaje sean los más propensos a pelarse en el lomo del pliegue, mientras que los papeles creativos sin estucar, de textura más flexible, muestran mayor tolerancia. La severidad de las roturas en el plegado responde al efecto conjunto de tres factores clave: la dirección de la fibra, el grosor del papel y el tipo de recubrimiento superficial
El hendido como solución: mecanismo, eficacia y límites
Esta sección evalúa el funcionamiento y las limitaciones del hendido como recurso correctivo al plegar a contrahilo
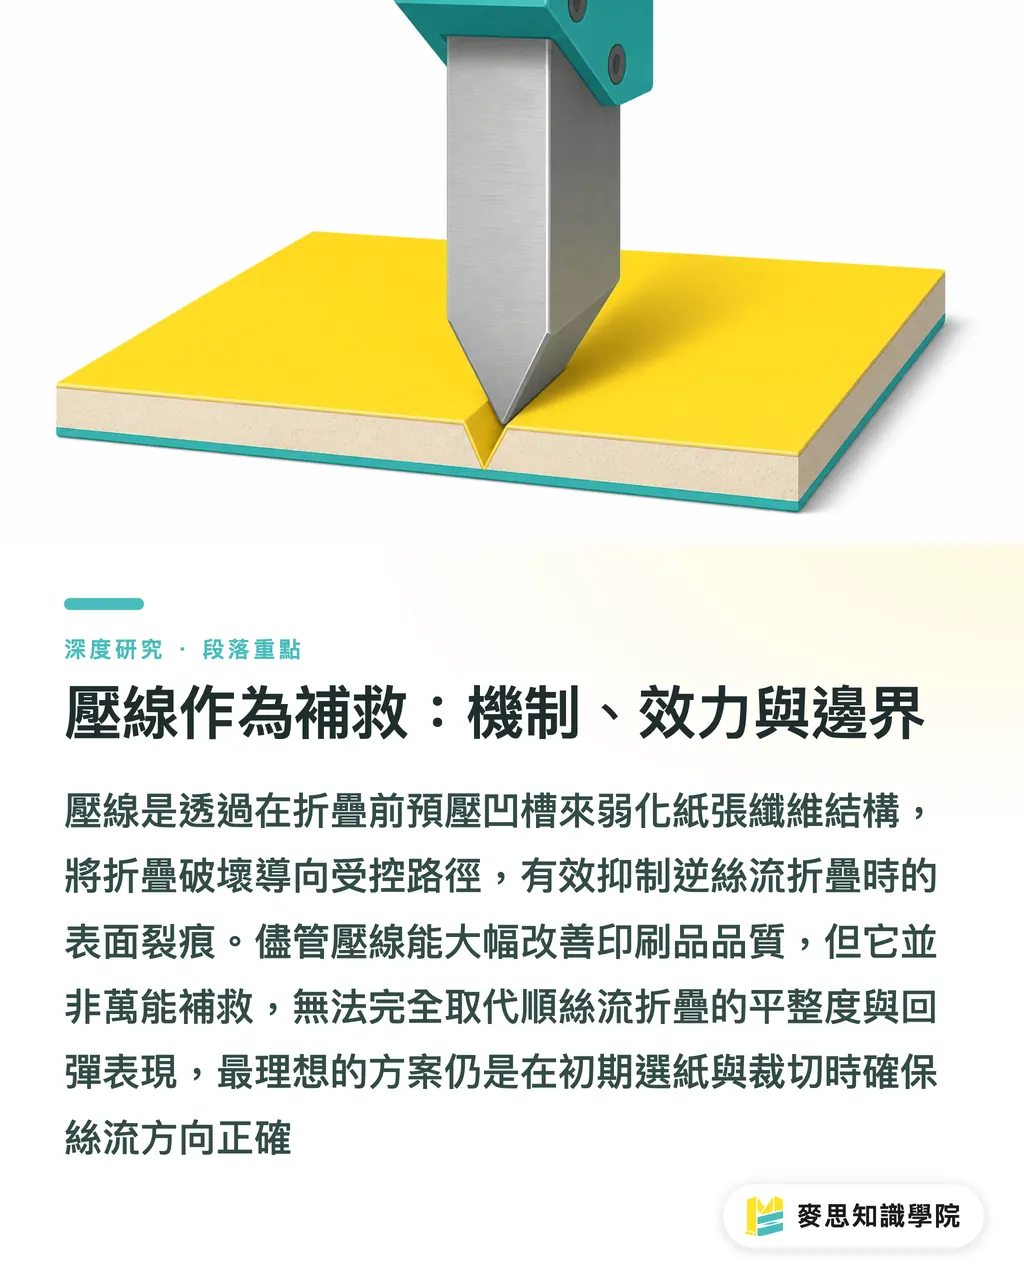
El hendido consiste en marcar previamente un canal en la línea de pliegue mediante una pleca de hendir o matriz antes del doblado. Los modelos de daño continuo consideran el hendido como una degradación controlada del material y no una simple flexión geométrica [4]. Su principio mecánico se basa en comprimir y deslamar internamente la estructura fibrosa del cartoncillo en la línea de doblez, redistribuyendo el espesor para que el esfuerzo de plegado se concentre en ese canal debilitado, en lugar de desgarrar bruscamente la superficie exterior. En otras palabras: el hendido no elimina el daño, sino que lo redirige hacia el interior por una vía controlada
La efectividad del hendido está contemplada en marcos normalizados de ingeniería. La estandarización de las propiedades de hendido demuestra que la resistencia y el comportamiento de la hendidura pueden calibrarse y ensayarse [1]. En consecuencia, la profundidad de penetración, el espesor de la pleca y el ancho de la matriz o contrahendido deben ajustarse según el calibre del soporte y la orientación de la fibra: las líneas a contrahilo exigen por lo general canales más anchos y profundos para compensar la rigidez transversal de las fibras. Con un ajuste correcto de los parámetros, las roturas superficiales a contrahilo se atenúan notablemente, logrando un acabado comercialmente apto
Con todo, el hendido no es una solución infalible y presenta límites claros:
・Primero: el hendido no iguala la planitud ni la mínima recuperación elástica del plegado a favor de fibra; un pliegue a contrahilo mantendrá cierta tensión residual y tenderá a entreabrirse tras el doblado
・Segundo: una presión de hendido excesiva puede cizallar la capa exterior, transformando el agrietamiento posterior al pliegue en una rotura inmediata durante el propio proceso de hendido
・Tercero: el hendido añade costes de matrices y pasos adicionales de manipulado, lo que puede resultar poco rentable en tiradas cortas o trabajos económicos. El hendido debe entenderse como una compensación técnica ante una fibra mal orientada, nunca como un sustituto de la correcta especificación inicial del soporte. La estrategia más eficiente sigue siendo alinear la fibra con el pliegue desde la elección y el corte del pliego
Identificar la dirección de la fibra es el requisito previo para tomar estas decisiones. En taller se emplean habitualmente tres pruebas rápidas: el test de rasgado (el papel se rasga recto a favor de fibra y de forma irregular a contrahilo); el test de flexión (se curva la hoja en ambos sentidos y ofrece menor resistencia donde va a favor de fibra); y el test de humedad (al humedecer una cara, el papel se enrolla perpendicularmente a la fibra debido a la mayor dilatación transversal). En consonancia con la metrología de fibras [2], estos métodos deducen la orientación interna a partir de respuestas mecánicas o higroscópicas dependientes de la dirección
Implicaciones para la industria del diseño y la impresión en Taiwán
Esta sección traslada los mecanismos descritos a pautas operativas para tres perfiles clave del sector en Taiwán, analizando su impacto en procesos, costes y plazos
Para las pymes gráficas, la clave reside en transformar la intuición en protocolos estandarizados. Entre las medidas prácticas destacan: registrar la dirección de la fibra al recepcionar cada resma de papel, orientar las líneas de plegado principales a favor de fibra durante la imposición y el corte, y, en pliegues a contrahilo inevitables, presupuestar de forma sistemática el hendido creando tablas de parámetros según el gramaje. Aunque supone un ligero incremento en la planificación previa, el retorno es evidente frente al coste de reimprimir tiradas enteras por rotura de tinta. Documentar estos parámetros reduce además la dependencia exclusiva del criterio de operarios veteranos
Para los diseñadores, implica integrar la fibra desde la fase de preparación de artes finales en lugar de asumir los defectos a posteriori. Al proyectar folletos plegados, cubiertas para encuadernación en tapa dura o desarrollos de packaging, conviene indicar con claridad la posición y sentido de los hendidos, confirmando con la imprenta que coincidan con la fibra. Si la orientación del plegado es fija, se debe exigir papel en formato de fibra larga o corta según corresponda. A la luz de los estudios sobre el agrietamiento de recubrimientos [5], se requiere especial cautela con papeles estucados de alto gramaje, solicitando hendido previo o recurriendo a soportes no estucados más tolerantes
Para las marcas, el impacto de un error en la fibra repercute en la imagen, los plazos de entrega y la homogeneidad del producto. Un lomo agrietado degrada la percepción premium y genera mermas imprevistas en producciones a gran escala. Al definir especificaciones de packaging o publicaciones editoriales, es aconsejable incluir la orientación de la fibra y los requisitos de hendido en el pliego de condiciones técnicas como criterio de control de calidad. Convertir la fibra de un «detalle interno de taller» a una «especificación contractual de compra» es la mejor garantía para asegurar la consistencia entre lotes
En conjunto, la conclusión compartida para los tres agentes es clara: la dirección de la fibra debe definirse antes de fijar las líneas de plegado. Una vez decididas las dimensiones y la imposición, la orientación queda condicionada y el hendido solo actúa como parche correctivo. Anticipar esta decisión a la fase de compra y corte del papel es la vía más económica y segura para garantizar la calidad
Conclusiones
En respuesta a las tres preguntas formuladas en la introducción, este trabajo concluye:
・Primero: la dirección de la fibra determina el agrietamiento debido a la anisotropía mecánica del papel; la relación entre la línea de doblez y la alineación de las fibras define si la fractura coincide o no con los planos de menor resistencia del material [2][5]
・Segundo: el mecanismo de rotura al plegar a contrahilo radica en la tracción y fractura transversal simultánea de las fibras en el exterior del pliegue, lo que desmorona el estucado por falta de base firme, magnificándose este efecto a mayor gramaje y recubrimiento [1]
・Tercero: el hendido funciona canalizando el colapso estructural hacia una hendidura previa y controlada; resulta muy eficaz para contener fisuras pero no reproduce la perfección del doblado a favor de fibra, viéndose limitado por el riesgo de cizallamiento y el sobrecoste productivo [1][4][6]
Es preciso señalar las limitaciones de este estudio. En primer lugar, gran parte de la literatura citada se sitúa en el ámbito de las normas y modelos generales, careciendo de datos experimentales cuantitativos sobre umbrales de agrietamiento para tipos de papel y ángulos de plegado específicos; por ello, los efectos del grosor y del estucado se fundamentan aquí en deducciones mecanicistas. En segundo lugar, las pruebas de rasgado, flexión y humedad son empíricas y dependen de la destreza del técnico, a la espera de protocolos instrumentales estandarizados. En tercer lugar, no se ha profundizado en la interacción de la humedad ambiental, la tipología de pulpa o el contenido reciclado, factores que complican el comportamiento en papeles reciclados y soportes especiales
Como línea de investigación futura, se recomienda desarrollar matrices experimentales de «gramaje, dirección de fibra, parámetros de hendido y grado de agrietamiento» para papeles estucados, papeles creativos y soportes reciclados habituales en Taiwán, convirtiendo este marco teórico en tablas de referencia directa para producción. Solo así la gestión de la fibra pasará de ser un oficio intuitivo a convertirse en una especificación técnica rigurosa y contrastable
Puntos clave
・La causa principal del agrietamiento del color en el pliegue no reside en la tinta ni en el soporte en sí, sino en la discrepancia entre la línea de plegado y la dirección de la fibra (grain direction)
・Plegar a contrahilo fuerza el desgarro transversal de las fibras en el exterior del lomo; la capa de estucado pierde sustentación y deja ver el fondo blanco, agravándose a mayor gramaje y espesor de recubrimiento
・El hendido (creasing) canaliza el daño hacia una matriz controlada para mitigar las grietas, pero no iguala la caída ni la planitud del plegado a favor de fibra, con el riesgo añadido de cizallamiento y sobrecoste
・Las pruebas de rasgado, flexión y humectación permiten identificar de forma práctica el sentido de la fibra para tomar decisiones antes de la imposición
・La solución más rentable consiste en orientar el pliegue a favor de fibra desde la compra y el corte del pliego, en lugar de recurrir al hendido como medida correctiva
Reflexión y perspectivas
En el ámbito de la producción gráfica, el siguiente paso en la gestión de la fibra consiste en transformar la intuición del operario en bases de datos técnicas de hendido, correlacionando gramaje y dirección de fibra con la profundidad y anchura de la pleca para reducir la dependencia de personal individual. Desde el diseño, la orientación del plegado debe indicarse en los artes finales para especificar si se requiere pliego de fibra larga o corta, convirtiendo la fibra en una decisión técnica y no en una lotería. En cuanto a la integración de IA y plataformas SaaS, la oportunidad más clara reside en estructurar conjuntos de datos que crucen tipo de papel, gramaje, orientación de fibra, ángulo de plegado y nivel de agrietamiento, permitiendo que el software de imposición alerte automáticamente sobre pliegues a contrahilo y sugiera parámetros de hendido antes de enviar a planchas. El reto pendiente radica en la falta de umbrales cuantitativos estandarizados, lo que constituye tanto una laguna científica como un requisito indispensable para la automatización industrial
Referencias bibliográficas
[1] Propiedades de hendido del cartoncillo (Creasing Properties of Carton Board). BSI British Standards. DOI: 10.3403/bs6965
[2] Medición de la dirección de la veta a través de la corteza: resultados preliminares (Through-Bark Measurement of Grain Direction: Preliminary Results). Forest Science. DOI: 10.1093/forestscience/15.1.92
[3] Estudio experimental y computacional sobre hendido y plegado de cartoncillo laminado (An Experimental and Computational Study of Laminated Paperboard Creasing and Folding). International Journal of Solids and Structures. DOI: 10.1016/j.ijsolstr.2009.08.012
[4] Modelo de daño continuo para el hendido y plegado de cartoncillo (A Continuum Damage Model for Creasing and Folding of Paperboard). Packaging Technology and Science. DOI: 10.1002/pts.2774
[5] Agrietamiento en el plegado de papel estucado: efecto de la composición de la pulpa y el refinado (Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating). Nordic Pulp & Paper Research Journal. DOI: 10.3183/npprj-2012-27-02-p445-450
[6] Estudios sobre la plegabilidad del cartoncillo estucado (I) (Studies on the Fold-ability of Coated Paperboard (I)). Journal of Industrial and Engineering Chemistry. DOI: 10.1016/j.jiec.2010.05.001
FAQ
- ¿Por qué se agrietan o dejan ver el fondo blanco las cartulinas gruesas al plegarlas?
- Ocurre porque la línea de pliegue es perpendicular a la dirección de la fibra del papel (grain direction). Al doblar, las fibras de la cara exterior se desgarran transversalmente al mismo tiempo y la capa de estucado pierde sustentación, resquebrajándose y dejando al descubierto el alma blanca del papel. Cuanto mayor es el gramaje y más gruesa la capa de estucado, más severo es este defecto
- ¿Qué diferencia hay entre fibra larga y fibra corta?
- En el papel de fibra larga, la dirección de las fibras discurre paralela al lado mayor del pliego; en el de fibra corta, paralela al lado menor. Ninguno es mejor que otro en términos absolutos: lo determinante es que la línea principal de plegado del producto final coincida con el sentido de la fibra
- ¿El hendido soluciona por completo las roturas en el pliegue?
- No lo soluciona al cien por cien, pero lo mitiga de forma notable. El hendido crea previamente un canal controlado que concentra el doblado en una zona debilitada; no obstante, un pliegue a contrahilo hendido aún puede conservar cierta tensión elástica y tender a entreabrirse, y si la presión de hendido es excesiva puede llegar a cizallar la superficie
- ¿Cómo se puede comprobar en taller la dirección de la fibra del papel?
- Se pueden realizar tres pruebas sencillas: rasgar una muestra (a favor de fibra el rasgado es limpio y recto, a contrahilo es irregular); doblar ligeramente en ambos sentidos (ofrece menor resistencia y una curva más suave a favor de fibra); o humedecer una cara (la hoja se enrolla perpendicularmente al sentido de la fibra)
- ¿Es necesario especificar la dirección de la fibra al encargar una tirada de impresión?
- Sí. Si el producto tiene una línea de pliegue definida, conviene solicitar el formato adecuado de fibra larga o corta al comprar el papel e incluir los requisitos de fibra y hendido en las especificaciones técnicas del pedido. Es el método más económico y eficaz para evitar roturas
Fuentes citadas
- 紙板壓線性質(Creasing Properties of Carton Board) · BSI British Standards壓線強度與破壞行為的標準化框架
- 穿樹皮量測紋理方向:初步結果(Through-Bark Measurement of Grain Direction: Preliminary Results) · Forest Science纖維方向作為可量測物理量的早期實證
- 疊層紙板壓線與折疊的實驗與計算研究(An Experimental and Computational Study of Laminated Paperboard Creasing and Folding) · International Journal of Solids and Structures壓線與折疊的應變分布實測與模擬
- 紙板壓線與折疊的連續體損傷模型(A Continuum Damage Model for Creasing and Folding of Paperboard) · Packaging Technology and Science把壓線視為受控損傷的力學模型
- 塗布紙的折裂:紙漿纖維組成與打漿的影響(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating) · Nordic Pulp & Paper Research Journal塗布層折裂與纖維組成的關係
- 塗布紙板可折性研究(一)(Studies on the Fold-ability of Coated Paperboard (I)) · Journal of Industrial and Engineering Chemistry壓線與折疊條件對可折性的影響
Artículos relacionados

El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada