
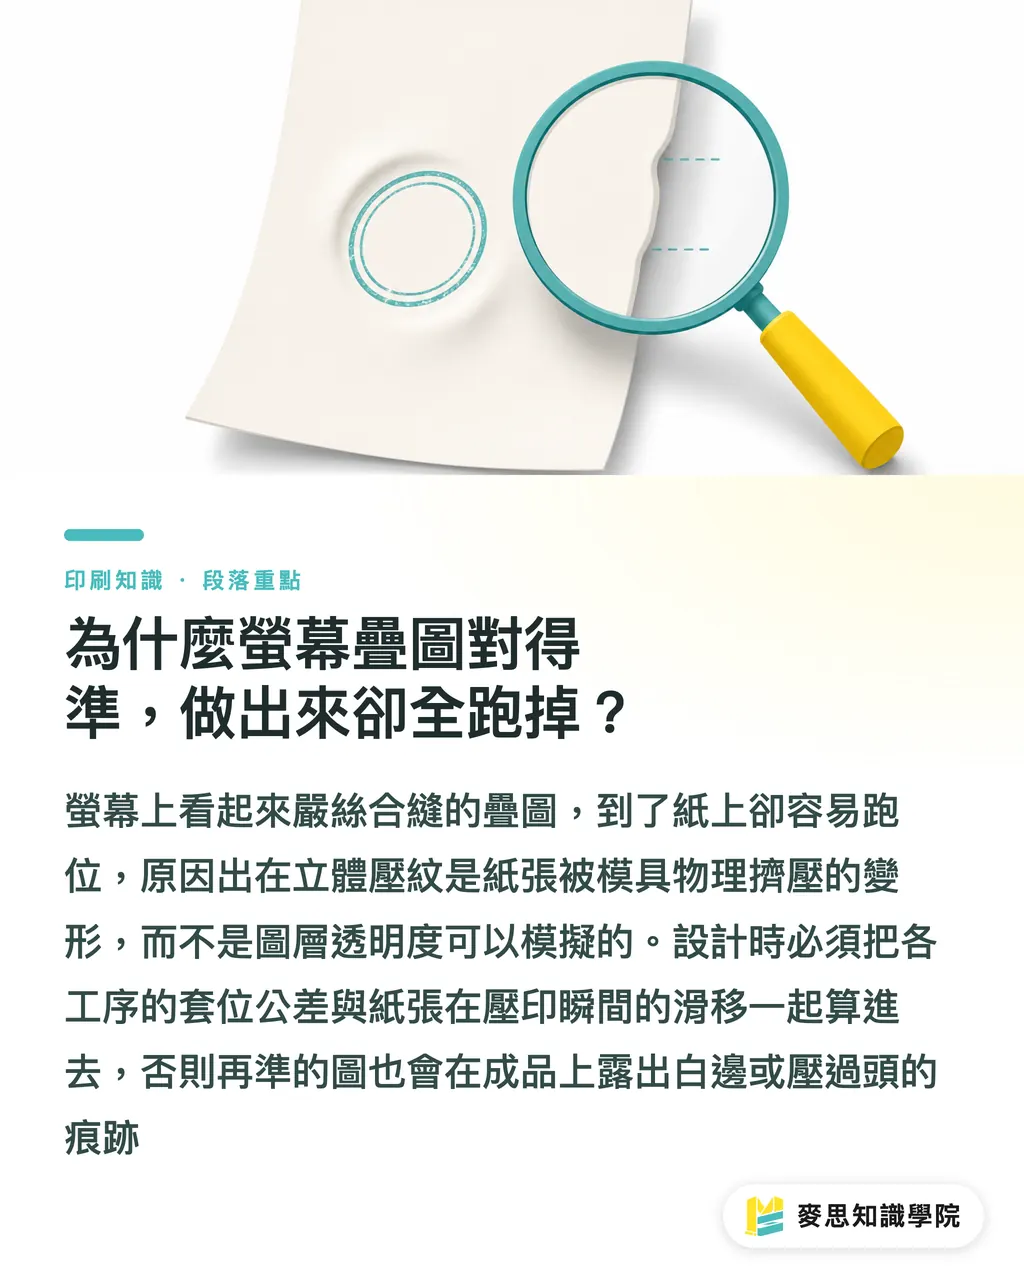
Pourquoi l'alignement à l'écran est-il parfait alors que le résultat imprimé est complètement décalé ?
Beaucoup de graphistes superposent les quatre calques (gaufrage, débossage, dorure et impression) à l'écran avant de livrer leur fichier. Si l'alignement visuel paraît parfait, ils envoient le tout en impression en toute confiance. Mais le gaufrage 3D (emboss/deboss, une finition qui presse le papier entre une matrice mâle et une matrice femelle pour créer un relief ou un creux) relève de la déformation physique, non de l'opacité d'un calque. Un écart de 0,1 mm à l'écran, presque invisible à l'œil nu, se traduit sur le papier par un filet blanc flagrant ou un écrasement excessif. D'après mon expérience de ces dernières années, 8 à 9 fois sur 10, les erreurs de repérage ne viennent pas d'un design mal aligné, mais du fait de n'avoir pas anticipé la compression et l'étirement du papier
En pratique, la forme de dorure et le cliché de gaufrage sont calés et montés sur machine indépendamment, avec des tolérances propres 0,1 à 0,3 mm de tolérance individuelle constituent la norme ; au moment du gaufrage, le papier glisse encore le long du bord de la matrice mâle D'environ 0,2 mm. Ce sont des phénomènes visibles uniquement une fois sur le papier
Comment séparer les fichiers K100 pour éviter un repérage hors de contrôle ?
Le fichier noir (K 100 %, servant à fabriquer les outillages et assurer le calage) constitue le document essentiel d'échange entre le designer et le façonneur. Au moment de la livraison, ce fichier doit séparer clairement trois calques :
・Calque d'impression K : textes et visuels destinés à la quadrichromie en K100
・Calque de dorure : calque indépendant indiquant la zone de dorure et sa position relative
・Calque de gaufrage : calque indépendant indiquant les contours du relief et la profondeur
Superposés à l'écran, les trois calques semblent parfaitement calés. Mais lors de la découpe acrylique, de la fabrication du cliché et du montage sur presse, chaque élément est positionné de façon autonome. S'il manque un calque ou si les trois sont fusionnés en un seul fichier K, l'atelier doit procéder à l'aveugle. Une erreur d'interprétation entraîne l'échec du repérage. Je conseille de joindre un schéma coté indiquant des valeurs de compensation précises (comme « décaler le cliché de gaufrage de 0,2 mm vers la gauche par rapport à la dorure »), bien plus efficace qu'une simple consigne orale
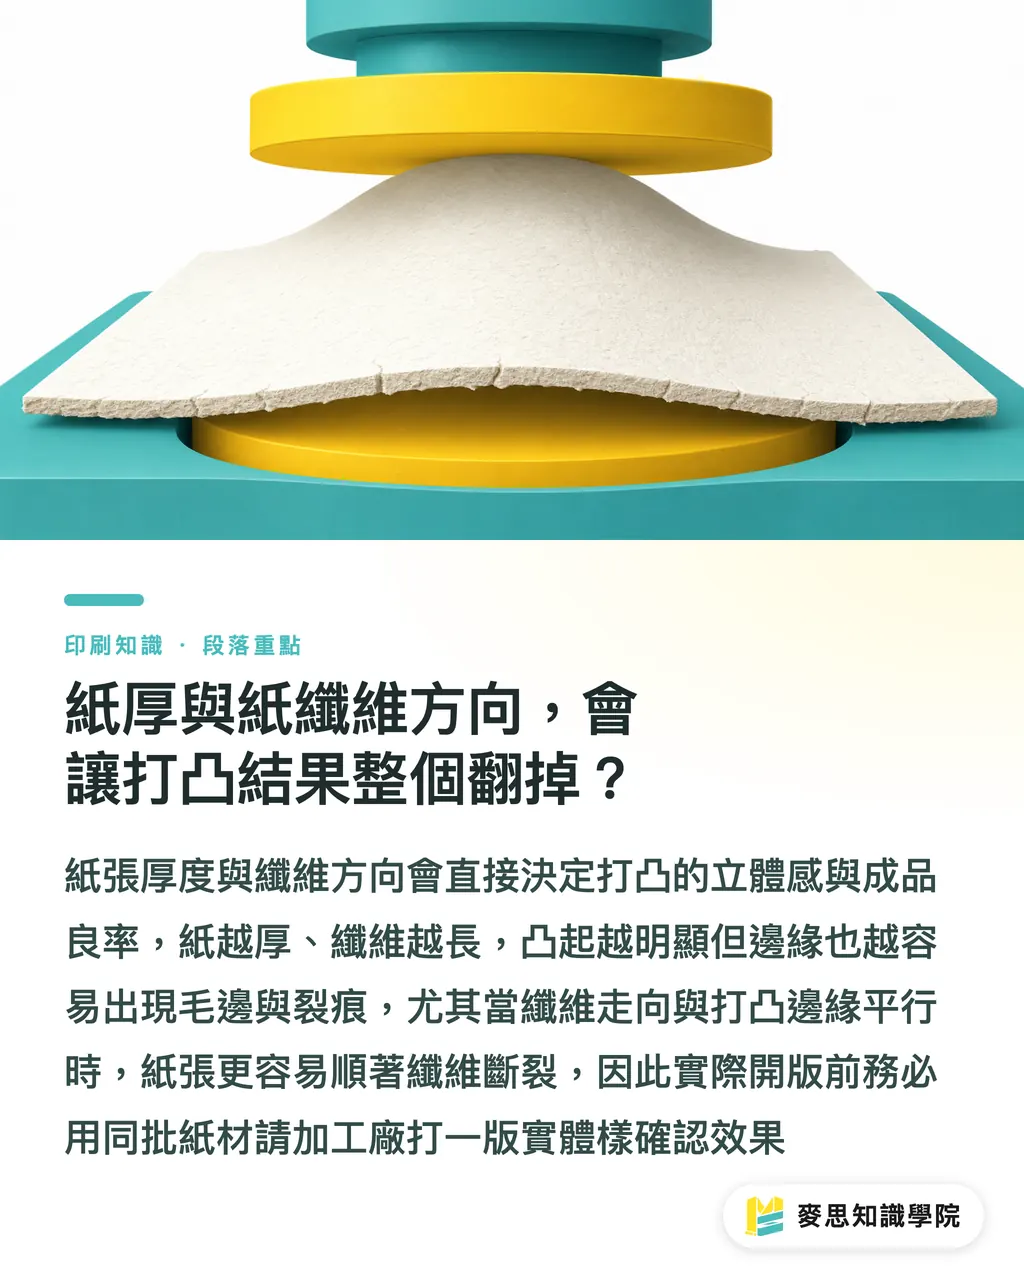
L'épaisseur et le sens de la fibre du papier peuvent-ils gâcher le gaufrage ?
Un même cliché de gaufrage appliqué sur un couché 150 g et sur un papier toile 350 g donne une hauteur de relief qui peut varier du simple au double. Plus le papier est épais et présente de longues fibres, plus le rendu 3D est marqué, mais plus les bords risquent de pelucher ou d'éclater. Le sens de la fibre du papier (la direction des fibres en sortie d'usine, dit « sens fil » si parallèle au grand côté, ou « sens travers » si perpendiculaire) exige une vigilance particulière : quand la fibre est parallèle au bord du gaufrage, le papier a tendance à se fendre le long de la fibre ; quand elle est perpendiculaire, la tenue est plus stable
Quelques règles empiriques appliquées sur le terrain :
・Pour les lignes fines en gaufrage, privilégiez un papier de 200 g ou plus à fibres homogènes
・Pour un gaufrage à cheval sur un pli, le sens du fil doit être perpendiculaire à la ligne de pliage afin d'éviter la cassure à l'ouverture
・Sur les papiers texturés (papier toile, papiers de création), validez systématiquement le relief par un essai avant impression
Avant d'engager la fabrication des clichés, ne vous fiez pas au seul fichier numérique : demandez impérativement à l'imprimeur de réaliser un tirage sur le papier définitif
Comment éviter les pièges du gaufrage sur lignes fines et petits caractères ?
La largeur minimale des lignes et la taille minimale des caractères pour un cliché de gaufrage dépendent de trois facteurs : l'épaisseur du papier, le réglage de la pression et la précision de la matrice. J'ai vu trop de graphistes intégrer du texte fin en 6 pt dans une zone gaufrée, avec pour résultat un rendu flou ou brisé. Voici quelques repères empiriques :
・Lignes fines en gaufrage : largeur minimale recommandée de 0,5 mm
・Petits caractères en gaufrage : corps minimal recommandé de 8 pt (plus grand pour les titres, encore plus généreux pour le texte)
・Le débossage exige des contraintes encore plus strictes en raison de la pression accrue : prévoir au moins 0,8 mm pour les lignes fines
Si votre création comporte une grande richesse de détails, réservez le gaufrage relief aux contours de grandes surfaces, et traitez les détails fins en dorure ou en impression. Vouloir tout forcer dans le gaufrage fera simplement grimper le taux de gâche
Profil des bords et profondeur de pression : à valider avant la gravure de la matrice
La finition des bords du cliché et la profondeur de pression conditionnent directement l'impact visuel et la résistance structurelle du produit fini. On distingue deux profils de bord courants :
・Bord biseauté (bevel edge) : profil en pente douce au rendu visuel adouci, adapté aux grandes surfaces
・Bord droit (sharp edge) : profil vertical aux contours nets, idéal pour les lignes fines et les motifs géométriques
La profondeur de pression doit être validée lors de l'épreuve. Un gaufrage trop superficiel manque de relief ; s'il est trop profond, le papier risque de se déchirer et les fibres d'éclater. En packaging de luxe, la profondeur de gaufrage se situe généralement entre 40 % et 60 % de l'épaisseur du papier, à ajuster selon le support. Il n'existe pas de chiffre universel : seul un essai physique permet de procéder aux réglages
Comment réaliser son autocontrôle avant livraison pour éviter les refus d'atelier ?
Mon protocole d'autocontrôle avant remise des fichiers s'articule en trois étapes, fondement de la méthode des Trois contrôles avant impression MINDS (MS) :
・Séparation claire des calques K : impression K, dorure et gaufrage identifiables indépendamment
・Agrandissement des éléments fins : lignes ≥ 0,5 mm, caractères ≥ 8 pt, avec une marge élargie pour le débossage
・Marges de sécurité en bord de feuille : conserver au moins 5 mm de distance entre le motif et le bord du papier
Dernière étape, la plus essentielle : valider sur épreuve physique. Ne vous contentez pas d'un fichier numérique ni d'une superposition sur écran. Le gaufrage et le débossage sont des procédés physiques : le papier se déforme, le cliché se décale. Seule l'épreuve réelle tenue en main et examinée sous la lumière permet de déterminer si les écarts restent acceptables
Si votre projet concerne le packaging de luxe, les coffrets sur mesure ou les couvertures de livres nécessitant une maîtrise complète du papier, des finitions et du façonnage, appuyez-vous sur les services d'impression commerciale personnalisée de haut niveau de MINDS. Confiez la gestion du support, des finitions et de la dorure à un partenaire expérimenté pour vous concentrer sur la parfaite conformité de vos fichiers
Points clés à retenir
・Un repérage parfait à l'écran ne garantit pas la précision sur papier, la déformation physique restant invisible sur écran
・La séparation claire des calques K est le seuil minimal pour permettre la réalisation en atelier
・L'épaisseur du papier et le sens de la fibre déterminent directement la réussite du gaufrage
・Lignes fines à 0,5 mm et caractères à 8 pt constituent des seuils de sécurité indicatifs, à élargir pour le débossage
・Validez systématiquement sur épreuve physique avant livraison, le fichier numérique n'étant qu'un point de départ
Réflexions approfondies
Du point de vue du consultant en chaîne graphique, le repérage en gaufrage et débossage ne relève pas d'un problème de design, mais de communication. Si le graphiste maîtrise la gestion des calques et des couleurs, son appréhension des contraintes physiques du papier reste souvent incomplète. L'atelier, quant à lui, connaît parfaitement les machines et les matières, mais ne devine l'intention créative qu'à travers un simple visuel. Cet écart se comble grâce à trois éléments : des calques K100 parfaitement séparés, une épreuve physique réalisée sur le papier définitif et l'habitude d'inscrire les tolérances chiffrées dans les consignes de livraison. En appliquant ces principes, le taux de rejet en façonnage baisse nettement et la qualité du packaging haut de gamme tient ses promesses
Lectures complémentaires
FAQ
- Quelle est la tolérance admise pour le repérage en gaufrage et débossage ?
- En pratique, une tolérance propre de 0,1 à 0,3 mm sur le cliché de dorure et le cliché de gaufrage est courante. De plus, le papier glisse d'environ 0,2 mm au moment de la pression. L'écart cumulé toléré visuellement se situe entre 0,3 et 0,5 mm. Au-delà, des filets blancs ou des chevauchements deviennent visibles
- Faut-il obligatoirement séparer les fichiers K100 par calques ?
- Oui, la séparation est indispensable. Les calques d'impression K, de dorure et de gaufrage constituent trois jeux de repères sujets à des décalages distincts lors du façonnage. Les fusionner dans un seul fichier empêche le calage précis en atelier
- Quels types de papiers sont déconseillés pour le gaufrage ?
- Les papiers d'un grammage inférieur à 150 g, les papiers recyclés à fibres trop courtes et les papiers couchés à forte couche superficielle sont déconseillés. Un manque d'épaisseur limite le relief, tandis qu'un couchage épais risque de craqueler sur les bords du creux
- Quelle est la limite minimale pour les lignes fines en gaufrage ?
- De manière générale, on retient une largeur de ligne minimale de 0,5 mm et un corps de texte d'au moins 8 pt. Le débossage, qui exerce une pression plus forte, impose des contraintes supérieures. Validez toujours ces choix par une épreuve sur le papier sélectionné
- Est-il obligatoire de réaliser une épreuve physique avant le tirage ?
- Absolument. Le gaufrage et le débossage reposant sur des déformations mécaniques, l'affichage écran ne peut pas simuler le glissement du papier ni le jeu des matrices. Seule une épreuve réelle garantit que les écarts restent dans la limite tolérable
Articles associés
L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes