
Un fichier noir et blanc à l’écran ne correspond pas au rendu réel d’une gravure laser
C’est le malentendu que je vois le plus souvent : le designer convertit le Logo en noir et blanc, exporte un fichier vectoriel, pense que tout est en ordre, puis reçoit le produit fini. Les filets sont cassés, les textes se collent entre eux, et une grande zone de la surface du matériau est brûlée
Où est le problème ? La gravure laser utilise une forte chaleur pour abraser la surface du matériau. La profondeur, la largeur et le contraste de la brûlure n’ont pas de correspondance directe avec la « surface noire » que vous voyez à l’écran. Une ligne affichée à l’écran un filet de 0.5px peut donner en sortie une largeur réelle inférieure à 0.3mm, ce que certains matériaux ne peuvent tout simplement pas restituer ; et un caractère qui paraît très fin dans AI peut devenir une masse floue sur du cuir, parce que la marque de brûlure se diffuse
La première étape consiste donc, dès la lecture du fichier, à regarder le visuel en se demandant « que va-t-il se passer une fois gravé sur le matériau réel ? », et non pas seulement à vérifier s’il manque une image ou un mot
Quels détails du fichier faut-il vérifier avant l’envoi en production ?
Voici la liste que je reprends point par point à chaque dossier de gravure laser. Il suffit qu’un point manque pour que le fichier risque de revenir en correction
Épaisseur des traits et polices
・L’épaisseur minimale des filets ne devrait pas descendre sous 0.3mm. En dessous, le risque de rupture est présent sur la plupart des matériaux ; pour les métaux avec revêtement, il vaut même mieux prévoir 0.5mm ou plus
・Pour les caractères, je recommande de partir au minimum sur 8pt. Les polices à traits fins, comme les gothiques ultrafines ou les styles manuscrits, doivent être agrandies d’un niveau ou converties en tracés puis revérifiées
・Si un dessin aux traits très fins doit absolument être conservé, indiquez clairement sur la demande d’échantillon : « détail à valider ici ». N’attendez pas la production en série pour le découvrir
Choix entre gravure en creux et gravure en relief
・Gravure en creux : le contour de la lettre forme le bord de coupe. Plus la police est fine, plus le risque de noircissement augmente
・Gravure en relief : la zone autour du caractère est brûlée et le caractère ressort. Les petits caractères s’en sortent parfois mieux qu’en creux, mais la surface de fond brûlée est plus grande et l’odeur de brûlé plus forte
・Le rendu de contraste est très différent entre les deux méthodes. On ne peut pas le juger à l’écran. Il faut valider sur échantillon, sans projeter le souvenir du dossier précédent
Calques du fichier et formats de sortie
・Les lignes de découpe et les zones de gravure doivent être séparées sur deux calques. Ne les mélangez pas dans un même tracé
・Le format d’export doit privilégier le vectoriel AI ou PDF ; si vous utilisez une image bitmap, la résolution doit être d’au moins 600dpi. En dessous, les bords deviennent crénelés
・Pour les motifs avec dégradés ou niveaux de gris, il faut vérifier séparément la plage de paramètres de gris prise en charge par le fournisseur
À quel point les bords noircis et les odeurs varient-ils selon les matériaux ?
Je veux insister sur ce point, parce que l’expression « gravure laser » donne l’impression de parler d’une seule technique. En réalité, le bois, le cuir, l’acrylique, les métaux avec revêtement et les papiers se comportent comme des procédés différents. Les détails doivent être examinés séparément
・Bois : les veines naturelles rendent la profondeur de gravure variable d’une planche à l’autre. Les zones à grain dense brûlent plus profondément, les zones moins denses plus légèrement. C’est la nature du bois, pas une erreur de fabrication. L’échantillon doit être validé sur le même lot de planches, pas remplacé par un lot différent
・Cuir : le cuir véritable absorbe vite la chaleur, et le rayon de diffusion de la brûlure est plus grand qu’on ne l’imagine. Les petits caractères deviennent facilement flous. Le cuir tanné végétal restitue mieux les détails que le cuir tanné au chrome, mais le type de cuir doit être indiqué au fournisseur avant l’échantillonnage, car chaque méthode de tannage accepte des épaisseurs de trait différentes
・Acrylique : sur l’acrylique transparent, le contraste de gravure est le plus net et les bords noircis sont les plus faibles. Mais sur l’acrylique coloré, la teinte change après gravure. L’échantillon doit valider la couleur après gravure, pas la couleur avant gravure
・Métaux avec revêtement, comme aluminium anodisé ou métal laqué : la gravure laser retire la couche de surface pour révéler le matériau de base. Le contraste du produit fini est net. La couleur du support influence directement le rendu final ; il faut impérativement confirmer la référence du revêtement et l’association avec la couleur du support avant commande
・Papier : c’est le plus difficile à maîtriser. La coloration brûlée sur les bords disparaît presque jamais totalement ; on peut seulement réduire la zone de brûlure en baissant la puissance. Les cartons épais de plus de 300g se contrôlent mieux que les papiers fins, mais le risque de traverser la matière est aussi plus élevé
Chaque changement de matériau impose un nouvel échantillonnage. Ne sautez pas cette étape avec une logique du type : « le bois passait la dernière fois, donc le cuir devrait être à peu près pareil »
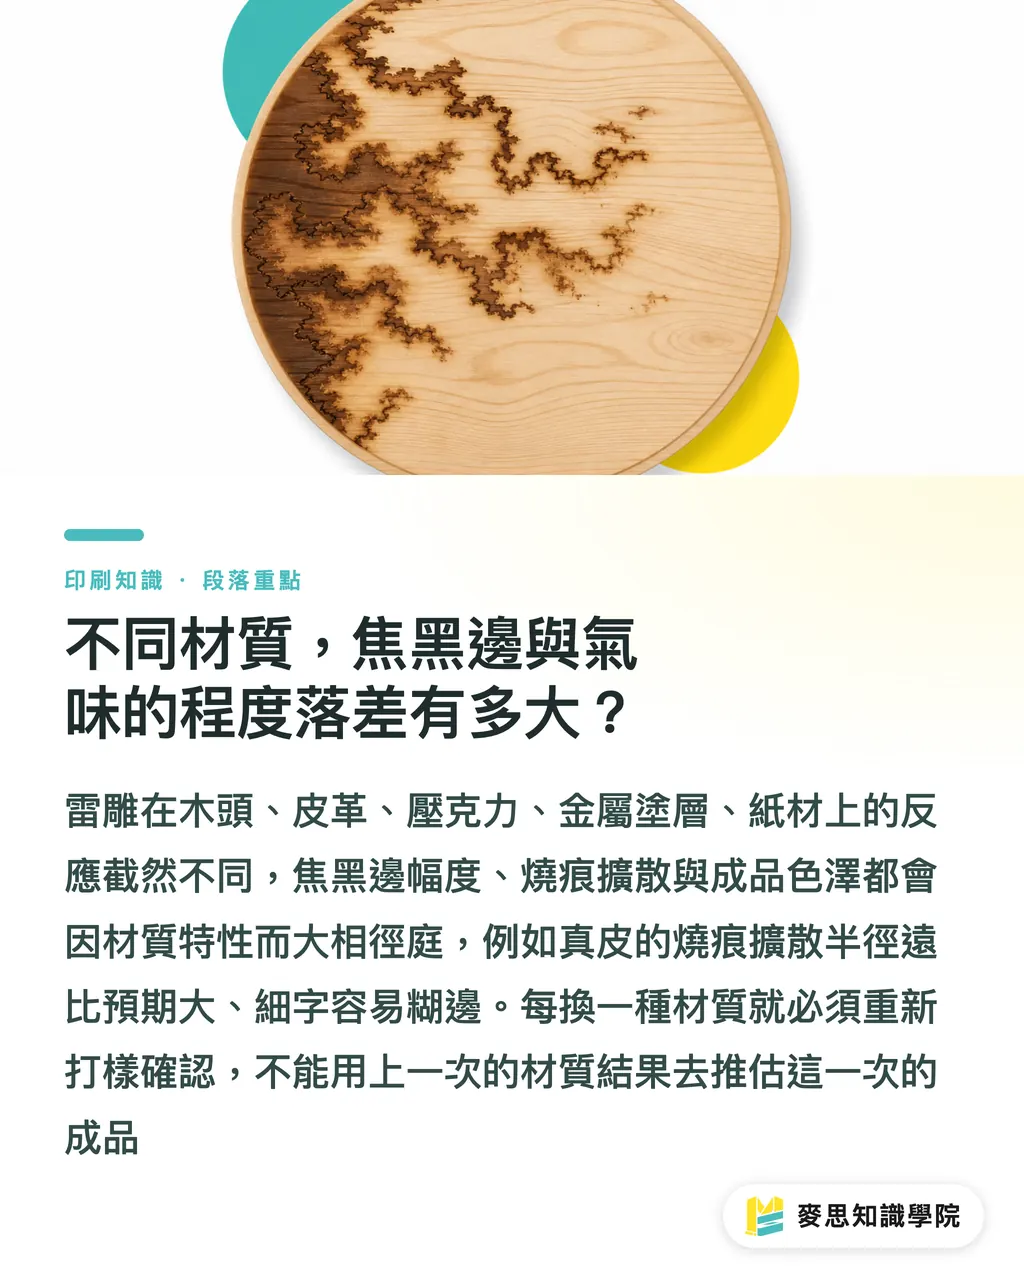
Quels points faut-il contrôler sur l’échantillon pour considérer qu’il est vraiment validé ?
Beaucoup de clients reçoivent l’échantillon, vérifient seulement si « c’est bien gravé », puis signent. Ensuite, en production, ils découvrent des bords de lettres noircis ou des différences de profondeur entre lots. À ce moment-là, revenir en arrière devient compliqué. Quand j’accompagne des clients chez MINDS (MS, impression commerciale haut de gamme entièrement personnalisée) pour valider des échantillons, je demande généralement de contrôler les points suivants :
Détails visuels
・Les traits les plus fins sont-ils nets, sans rupture ni bord flou ?
・Les bords de la gravure en creux ou en relief restent-ils dans la limite prévue par le design ? La largeur du bord noirci est-elle acceptable ?
・La profondeur est-elle homogène sur toute la pièce ? Y a-t-il une différence d’énergie entre les angles et le centre ?
Toucher et état du matériau
・Le relief ou le creux au toucher correspond-il à l’attente ? Certains clients veulent un toucher marqué, d’autres une surface presque plane
・Après gravure, le cuir ou le bois présente-t-il des fissures ou des déformations ? C’est un signe de puissance trop élevée
Odeur et traitement
・Le cuir et le bois gardent presque toujours une certaine odeur de brûlé après gravure. Il faut déterminer si le produit fini doit être laissé à l’air libre pour désodorisation ou recevoir un traitement spécifique
・Pour les emballages ou cadeaux liés à l’alimentaire, le standard d’odeur doit être défini clairement dès l’étape d’échantillonnage
Attentes de régularité en série
・Un échantillon unique permet seulement de valider la faisabilité du design. Il ne représente pas la régularité d’une production en série
・Je recommande de demander au fournisseur une « petite série d’essai » de 5 à 10 pièces. Utiliser ce lot pour vérifier la stabilité en quantité, c’est cela, la vraie validation avant production
Si votre dossier comporte une gravure recto verso, ou plusieurs formats produits en même temps, chaque format doit faire l’objet de son propre échantillon. N’utilisez pas l’échantillon du format A pour valider le format B
Que faut-il encore contrôler après le lancement de la production ?
L’échantillon est validé, la production démarre, donc tout va bien ? Non. Pendant une production laser, la puissance du tube laser peut légèrement baisser avec l’utilisation continue. Il arrive alors que les pièces du début et celles de la fin présentent une profondeur différente d’un niveau
Quelques actions de contrôle possibles :
・Demander au fournisseur de conserver un échantillon du début et un échantillon de la fin de production, pour comparer la régularité
・Pour les gros volumes, au-delà de 500 pièces, demander un prélèvement en cours de production. N’attendez pas que tout soit terminé pour regarder
・Vérifier si le fournisseur dispose d’un processus régulier de calibration de l’énergie. C’est l’indicateur le plus direct de stabilité du procédé
・En cas de doute, faites confirmer les spécifications du procédé par un consultant de MINDS. Ce sera plus fiable que de deviner vous-même l’état de l’équipement du fournisseur
Le contrôle de production n’est pas du pinaillage. Il protège les deux parties, vous et le fournisseur, en mettant à plat le risque d’écart entre l’attendu et le résultat réel
Points clés
・Entre un fichier vectoriel noir et blanc à l’écran et une pièce gravée au laser, il y a toute la physique du matériau. Un filet minimum de 0.3mm et une taille de caractère minimale de 8pt sont des limites à vérifier avant l’envoi du fichier
・Le bois, le cuir, l’acrylique, les métaux avec revêtement et les papiers n’ont pas la même logique d’abrasion. À chaque changement de matériau, il faut refaire un échantillon. On ne réutilise pas les valeurs d’expérience du dossier précédent
・Valider un échantillon ne consiste pas seulement à vérifier si « c’est gravé ». La largeur des bords noircis, le toucher, l’odeur et la stabilité en petite série font partie de la liste de contrôle
・La différence de contraste entre gravure en creux et gravure en relief ne se juge pas à l’écran. Pour toute pièce premium, la décision doit se prendre sur échantillon physique
・Un prélèvement en cours de production offre plus de sécurité qu’un contrôle seulement à la fin. La baisse progressive du tube laser est une cause fréquente d’irrégularité entre pièces
Pistes de réflexion
D’après les dossiers de gravure laser refusés que j’ai vus, plus de 90 % des problèmes ne viennent pas d’un manque de compétence du fournisseur, mais d’un mélange entre « fichier insuffisamment validé » et « étapes d’échantillonnage sautées ». Côté design, on juge à l’écran. Côté production, on suit des paramètres. Entre les deux, personne ne traduit clairement le langage de chacun
Pour un designer, l’habitude la plus utile à construire est simple : à chaque nouveau matériau en gravure laser, consacrer une demi-journée à produire une « plaque de test ». Gravez vos tailles de caractères habituelles, vos épaisseurs de traits, vos combinaisons creux/relief. Gardez-la comme bibliothèque d’échantillons matière. C’est beaucoup moins pénible que de repartir de zéro à chaque dossier
Pour les achats, intégrer la « petite série d’essai » comme clause standard du contrat, et non comme une étape optionnelle, est la façon la plus directe de réduire les pertes en production. Si vous n’avez pas encore de fournisseur laser régulier, ou si les spécifications de procédé de votre fournisseur actuel ne sont pas claires, vous pouvez demander directement une évaluation aux consultants de MINDS. Ils disposent de standards de validation complets pour raccorder les limites de production propres à chaque type de matériau
FAQ
- Quelle est l’épaisseur minimale possible pour un trait en gravure laser ?
- Pour la plupart des matériaux, la limite sûre est de 0.3mm. Pour les métaux avec revêtement, il est recommandé de rester à 0.5mm ou plus. En dessous, le risque de rupture du trait est élevé, et les zones avec les traits les plus fins doivent être contrôlées avec attention à l’échantillonnage
- Les bords d’une pièce gravée au laser sont-ils forcément noircis ?
- Les bords noircis sont presque impossibles à éliminer totalement. On peut seulement réduire la zone de brûlure en abaissant la puissance et en raccourcissant le temps d’exposition. Le papier et le cuir marquent plus facilement que l’acrylique et les métaux avec revêtement. À l’échantillonnage, il faut vérifier que la brûlure reste dans la tolérance du design
- Pourquoi la production peut-elle manquer d’uniformité alors que l’échantillon était validé ?
- Après une utilisation continue, la puissance du tube laser baisse légèrement. Les pièces du début et de la fin peuvent donc présenter une différence de profondeur. Il est recommandé de demander au fournisseur un prélèvement en cours de production. Pour les gros volumes, au-delà de 500 pièces, l’idéal est de conserver des échantillons du début, du milieu et de la fin pour comparaison
- Pour une pièce premium, vaut-il mieux choisir une gravure en creux ou en relief ?
- Il n’y a pas de meilleure option absolue. La clé est la validation sur échantillon physique. La gravure en creux convient aux designs aux lignes nettes et aux caractères à traits épais. La gravure en relief convient aux situations où l’on veut un toucher plus marqué, mais la surface de fond brûlée est plus grande et l’odeur plus forte. Pour les cadeaux premium, ce point demande une attention particulière
- Dans quel format faut-il fournir un fichier de gravure laser au fournisseur ?
- Privilégiez un format vectoriel AI ou PDF, avec les lignes de découpe et les zones de gravure sur des calques séparés. Si une image bitmap est nécessaire, la résolution doit être d’au moins 600dpi. Pour les effets de dégradé ou de gravure en niveaux de gris, il faut vérifier à l’avance la plage de paramètres de gris prise en charge par le fournisseur. Les réglages de gris visibles à l’écran ne peuvent pas être appliqués tels quels
Articles associés
L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes