
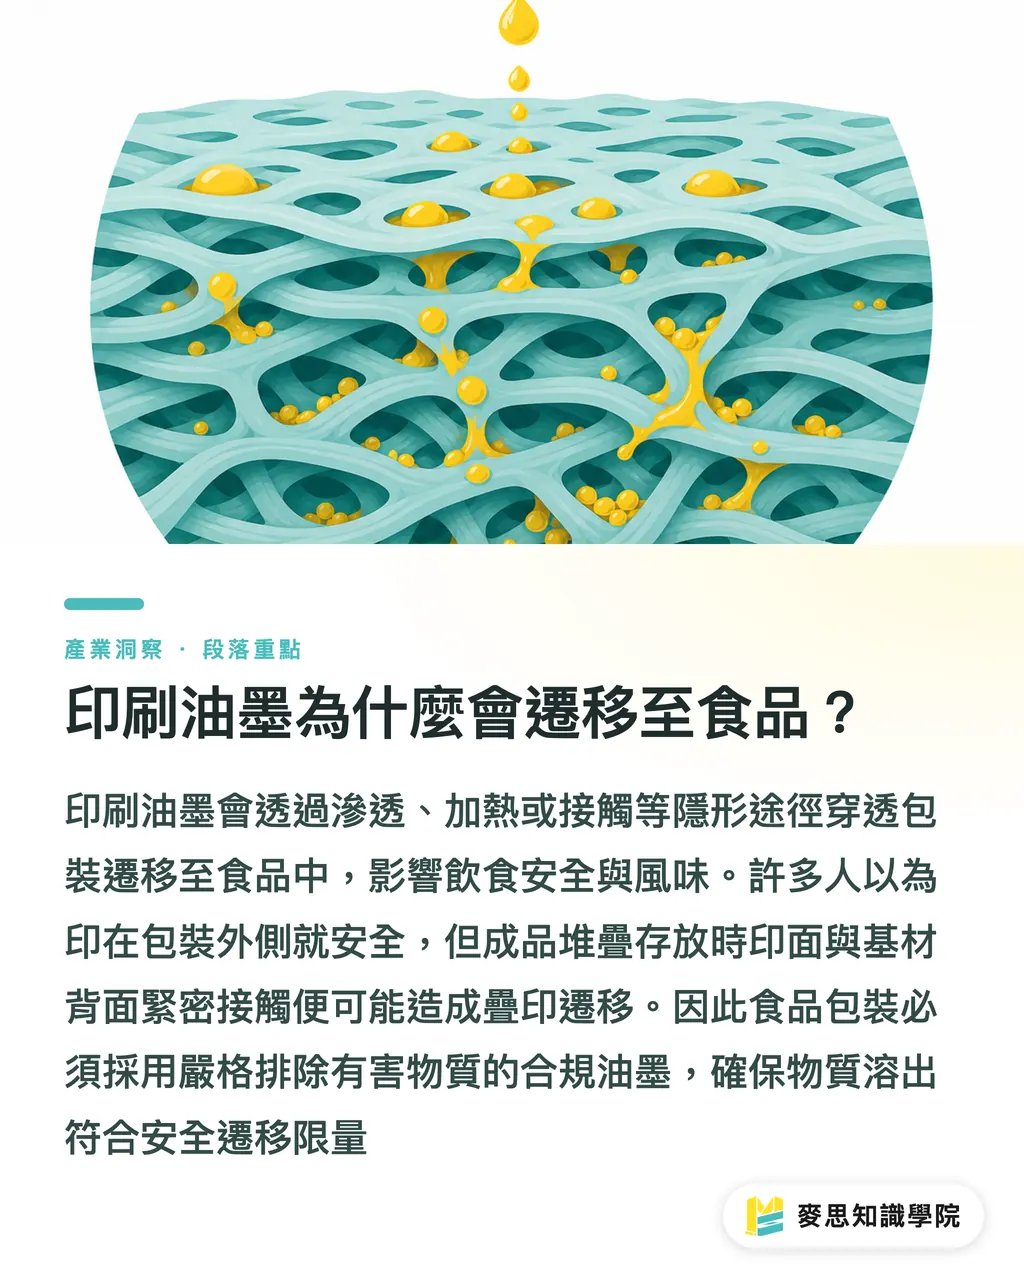
Pourquoi les encres d'imprimerie migrent-elles vers les aliments ?
L'encre d'imprimerie migre vers les aliments principalement parce que ses composants chimiques traversent le substrat par pénétration, contact direct en pile, évaporation sous chaleur ou retordage à haute température !
Posons d'abord une définition claire pour les professionnels : les FCM (Food Contact Materials, matériaux pour contact alimentaire) désignent les emballages, étiquettes et contenants qui entrent en contact direct ou indirect avec les aliments en usage normal ! Ces matériaux doivent respecter des limites de migration spécifiques strictes afin d'empêcher les composants d'encre de contaminer le goût des aliments ou de compromettre la sécurité des consommateurs !
Après des années d'observation sur le terrain et chez les clients, je constate que beaucoup de graphistes pensent que l'impression sur la face externe suffit à écarter tout danger. En réalité, il existe 4 voies invisibles de migration d'encre :
・Migration par pénétration : les molécules d'encre traversent les pores du papier ou du film jusqu'à la face interne en contact avec l'aliment
・Migration par maculage (set-off) : lors du rebobinage ou de l'empilage des épreuves, la face imprimée entre en contact étroit avec le verso du substrat suivant, provoquant un transfert de substances chimiques
・Migration en phase gazeuse : au micro-ondes ou au chauffage, les composés organiques volatils de l'encre et du vernis s'évaporent sous forme de particules gazeuses et touchent les aliments
・Migration par extraction au retordage : lors de la stérilisation ou de la cuisson sous pression à haute température, les composants clés de l'encre sont extraits par les graisses ou la vapeur d'eau
Autrefois, l'industrie parlait d'encres à faible migration. Aujourd'hui, les réglementations européenne et américaine privilégient le terme « encres à migration conforme » ! En se référant au Guide d'utilisation des encres pour la face non en contact de l'EuPIA et à l'Ordonnance suisse sur les encres d'imprimerie, les formulations d'encre doivent exclure strictement les métaux lourds toxiques et les composés cancérigènes !
Pourquoi des emballages sont-ils refusés malgré les rapports d'analyse d'encre du fournisseur ?
Un rapport de contrôle d'encre brute ne garantit pas la conformité de l'emballage fini, car la réglementation sanitaire évalue et sanctionne le « produit emballé final » et non l'encre seule !
Beaucoup d'acheteurs et de prépressistes tombent dans le piège en pensant qu'un rapport SGS de l'encre suffit ! Pas si vite ! L'encre doit être associée à un substrat barrière adapté (comme du papier vierge non blanchi avec un revêtement ingraissable et résistant à la chaleur) et sécher complètement pour former un système de protection efficace !
Si l'imprimeur remplace arbitrairement des additifs en cours de tirage ou si la vitesse de la presse ne correspond pas à l'intensité des lampes de séchage UV, des molécules d'encre non polymérisées dépasseront les seuils tolérés ! Si vous avez des doutes sur les matériaux ou la structure en phase de conception, contactez l'équipe d' Impression MINDS pour évaluer la compatibilité globale substrat-encre !
Le durcissement réglementaire s'accélère ! L'Ordonnance allemande sur les encres d'imprimerie, pleinement applicable dès janvier 2026, couvre le contact direct, prévisible et indirect. Elle deviendra la norme incontournable pour l'export ! Par ailleurs, la directive européenne SUPD (plastiques à usage unique) interdit les émulsions acryliques et polyuréthanes traditionnelles dans les barrières papier, n'autorisant que les polymères naturels non modifiés chimiquement. Cela élève considérablement la barre technique du couchage et de l'impression !
Comment réaliser une auto-évaluation sanitaire avant l'envoi du fichier d'impression ?
Les graphistes et prépressistes peuvent appliquer le processus des « 3 points de contrôle MINDS » avant l'envoi au tirage, pour verrouiller la structure des matériaux, la polymérisation de l'encre et les contrôles du produit fini !
Ce processus pratique en 3 étapes comprend :
① Évaluation de la structure et de la zone de contact : déterminez d'abord si l'aliment touche directement l'emballage ! Si c'est le cas, l'impression doit impérativement se faire sur la face externe, avec un papier vierge non blanchi et un revêtement conforme au verso ; pour un complexe souple, vérifiez que la couche barrière intermédiaire est assez épaisse
② Validation encre-support et séchage : confirmez l'usage d'encres à migration conforme selon l'Ordonnance allemande, et exigez que l'imprimeur précise sur le bon de commande l'intensité UV, la vitesse de tirage, la densité d'encrage et la maintenance des lampes
③ Inspection du produit fini et vérification documentaire : recoupez les rapports de migration globale et spécifique fournis par l'imprimeur sur le produit fini, et identifiez clairement la zone du vernis barrière ainsi que le Bleed (débord/fonds perdus) dans le fichier d'exécution
Checklist d'auto-évaluation avant remise du fichier :
・Normes du fichier d'exécution : vérifiez que les éléments graphiques et textes respectent une marge de sécurité de 3 mm minimum par rapport aux lignes de coupe et de pliage afin d'éviter le maculage sur les bords
・Fonds perdus et mode colorimétrique : contrôlez que le fichier Illustrator est réglé en CMYK pour éviter qu'une conversion de profil n'engendre des zones d'encre trop denses et difficiles à sécher
・Validation de la barrière matériau : assurez-vous que la face interne du carton possède un revêtement étanche à l'eau et aux graisses certifié, sans aucune encre sur la surface en contact direct
・Consignes et spécifications de façonnage : précisez clairement la nature du contenu sur le bon de commande et les remarques (aliment gras, acide, passage au micro-ondes ou stérilisation), et demandez un passage sur presse dédiée pour éviter toute contamination croisée
Et le tour est joué ! En appliquant scrupuleusement ces consignes, vous réduirez drastiquement les risques de refus de fichier et de retour marchandise !
Comment adapter l'héliogravure et l'impression d'étiquettes aux normes sanitaires écologiques ?
Pour répondre aux exigences internationales de sécurité alimentaire et ESG, le secteur de l'emballage souple et des étiquettes abandonne progressivement les encres à la nitrocellulose au profit d'encres polyuréthane (PU) hautement barrières et d'adhésifs conformes !
En héliogravure pour emballages alimentaires souples, les encres Nitrocellulose (NC) traditionnelles ont tendance à se décomposer et à libérer des substances nocives sous l'effet du complexe à chaud et de la stérilisation. L'industrie bascule donc massivement vers les systèmes d'encres PU (polyuréthane) ! Ces dernières offrent une excellente résistance thermique et une forte adhérence, tout en réduisant l'emploi de solvants volatils !
Concernant l'impression de Food Labels (étiquettes alimentaires), il ne faut pas se focaliser uniquement sur le papier frontal et les valeurs nutritionnelles ! Au verso, l'Adhesive (adhésif) présente lui aussi un risque de migration à travers la paroi du contenant ! Le choix d'un adhésif sensible à la pression et d'un frontal certifiés pour contact alimentaire indirect est déterminant !
L'entretien sur les lignes de production est tout aussi critique ! Si un imprimeur ne nettoie pas à fond les conduits et cylindres d'impression entre deux séries, des résidus d'encre non conforme ou de solvant de lavage contamineront tout le lot ! De plus, dans l'entrepôt, les gaz d'échappement et les odeurs fortes peuvent s'infiltrer dans le papier et provoquer une migration en phase gazeuse ! Pour découvrir d'autres études de cas sur la transition vers l'emballage vert et l'impression conforme, consultez les analyses publiées par L'équipe de consultants Académie du savoir Mai Strategy !
Points clés à retenir
・La conformité d'un emballage alimentaire s'évalue sur le produit fini final et non sur l'encre brute seule ; ne vous fiez pas uniquement au rapport SGS de la matière première
・La migration d'encre emprunte 4 voies principales (pénétration, maculage, phase gazeuse et extraction au retordage) ; identifiez clairement le type de contact dès la création du fichier
・Appliquez les « 3 points de contrôle MINDS » avant le tirage, de la validation structurelle au séchage de l'encre jusqu'aux tests de migration sur le produit fini
・En héliogravure, accélérez l'abandon des encres nitrocellulose au profit des encres PU, et veillez aux risques de migration d'adhésif sur les étiquettes
・Configurez rigoureusement les couleurs CMYK et les fonds perdus dans vos fichiers, et spécifiez les contraintes de votre contenu (gras, chaud, cuisson) sur le bon de commande
Réflexions approfondies
Pour les graphistes et les acheteurs d'impression, la sécurité alimentaire et la conformité des emballages ne relèvent pas de la seule responsabilité de l'imprimeur : tout se joue dès la préparation des fichiers prépresse ! Avec l'entrée en vigueur globale de l'Ordonnance allemande sur les encres d'imprimerie et le déploiement des politiques européennes de réduction du plastique, les créatifs doivent adopter une approche intégrée « support-encre ». Il faut intégrer dès la phase de création les barrières structurelles, les conditions de séchage de l'encre et l'innocuité des adhésifs ! Côté imprimeurs et marques, le respect des Bonnes Pratiques de Fabrication (BPF / GMP) et la réservation de presses dédiées s'imposent pour limiter les risques de rejet et renforcer la confiance envers la marque sous des normes sanitaires strictes !
Lectures complémentaires
FAQ
- Pourquoi des substances chimiques dépassent-elles les seuils autorisés sur le produit fini alors que l'encre utilisée est à faible migration ?
- Parce que le contrôle de conformité s'effectue sur le produit d'emballage final ! Si l'intensité des lampes UV de l'imprimeur a baissé, entraînant un séchage incomplet de l'encre, ou si le substrat papier choisi offre une barrière insuffisante, les composants de l'encre migreront par pénétration ou maculage jusqu'à la face en contact avec les aliments !
- L'étiquette alimentaire étant collée sur l'emballage extérieur, l'adhésif au verso présente-t-il vraiment un risque de migration ?
- Absolument ! Les composants chimiques de l'adhésif sensible à la pression situé au verso de l'étiquette peuvent migrer par pénétration ou en phase gazeuse à travers les parois en plastique ou en papier d'un flacon ! Il est donc indispensable de choisir un papier/film et un adhésif conformes aux exigences de contact alimentaire indirect !
- Quels réglages dans Illustrator permettent au graphiste d'éviter les risques de migration d'encre lors de l'exécution ?
- Lors de la préparation du fichier, contrôlez strictly le taux de couverture d'encre total (TAC) et conservez une marge minimale de 3 mm entre le visuel et les lignes de coupe ou de pliage pour parer au maculage. Spécifiez également les propriétés du contenu (très gras, acide, passage au micro-ondes ou cuisson) sur le bon de commande pour permettre à l'imprimeur de sélectionner les encres et paramètres de séchage adéquats !
Articles associés
L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes