
L'encre à base d'eau et l'encre solvant : les différences et pourquoi c'est devenu incontournable
L'encre à base d'eau (Water-based Ink) utilise l'eau comme porteur principal et durcit par évaporation d'eau et réticulation de la résine. Elle est couramment utilisée en sérigraphie (Screen Printing) sur cartons ondulés, sacs en papier et boîtes en carton
Elle diffère surtout de l'encre solvant (Solvent-based Ink), que les cartoneries taïwanaises utilisaient traditionnellement, par les composés volatiles et le mécanisme de séchage. L'encre solvant sèche rapidement en surface par évaporation du solvant ; l'encre à base d'eau exige que l'eau s'évapore réellement de la couche d'encre et que la résine durcisse pour se fixer
C'est une différence chimique en apparence, mais sur la chaîne de production c'est toute une série de nuances pratiques. J'ai vu trop de cas chez les imprimeurs de cartons passant à l'encre à base d'eau pour la première fois : machines, raclettes, personnel inchangés, mais la production était entièrement affectée de décalquage et de décollements massifs. Le problème n'est pas que l'encre à base d'eau soit difficile à utiliser, c'est qu'elle resserre les marges sur tous les fronts : conditions environnementales (température, humidité), caractéristiques du papier (taux de fibres recyclées), tension du tamis, épaisseur d'encre. Si vous ne faites pas attention, ça déraille
Si le secteur a fait de l'encre à base d'eau une norme ces dernières années, c'est surtout sous la pression environnementale et de sécurité alimentaire. L'encre à base d'eau émet moins de COV (Composés Organiques Volatiles, Volatile Organic Compound) et les produits imprimés sentent moins mauvais. Pour les marques qui manipulent des aliments par la suite ou qui exportent, le risque réglementaire est bien inférieur à celui des encres solvant. Pour le dire autrement, l'encre à base d'eau n'est plus une option – c'est maintenant le prix d'entrée pour la sérigraphie carton
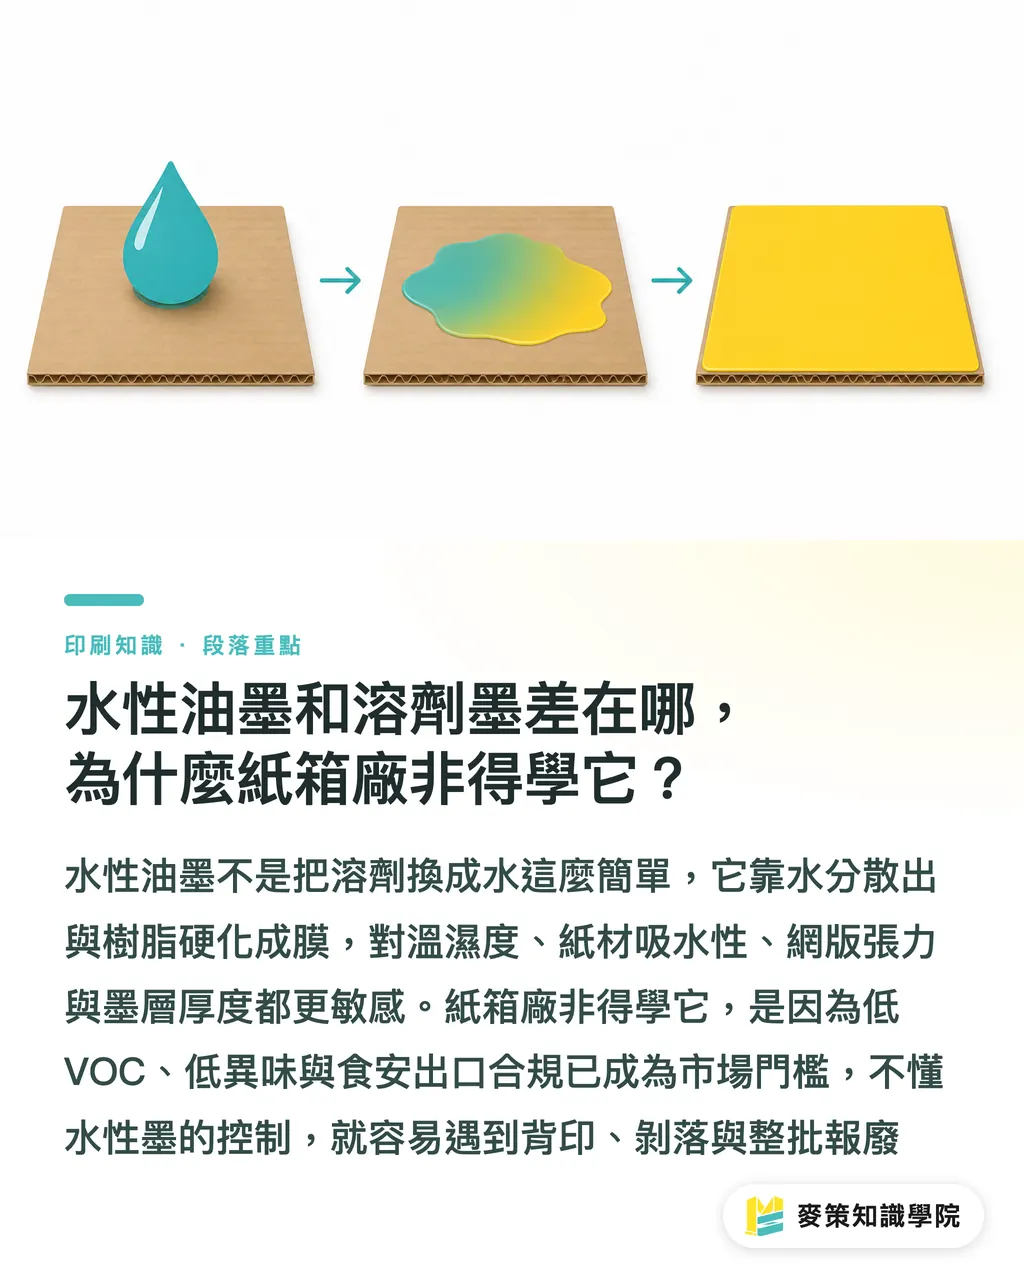
Premier piège : séchage insuffisant et décalquage lors du palettisage
La panne la plus fréquente avec l'encre à base d'eau sur carton ondulé est le « séchage incomplet → décalquage (Set-off, où la couche d'encre se transfère sur la face arrière ou sur le carton du dessus lors de l'empilage) ». La cause est simple : l'eau dans la couche d'encre n'a pas évaporé avant le palettisage
Le premier point à maîtriser c'est « la température de séchage ». D'après l'expérience des cartoneries taïwanaises, la zone de séchage après impression doit atteindre au minimum 80-100°C pour forcer l'eau hors de la couche d'encre avant l'empilage. Le préchauffage infrarouge (IR Pre-heat) est le moyen le moins coûteux de renforcer le processus : préchauffer légèrement la surface du papier avant l'impression améliore l'adhérence de l'encre à base d'eau de façon remarquable. Beaucoup de débutants croient qu'il faut investir dans un four de grande taille, mais une simple lampe IR suffit pour réduire considérablement le décalquage
Vient ensuite l'humidité ambiante. Dans les cartoneries taïwanaises, le jour c'est étouffant et l'après-midi orageux, avec 80 % d'humidité : même si la température monte, le séchage traîne. En réalité, si vous réduisez l'humidité de la zone d'impression à moins de 60 %, le décalquage diminue de moitié
L'ordre opérationnel que je recommande toujours est :
・1. D'abord, mesurez la température du papier avant la presse d'impression ; si elle est sous la normale, activez le préchauffage IR
・2. Ensuite, vérifiez que la zone de séchage atteint régulièrement 80-100°C et que la vitesse de passage donne à la couche assez de temps
・3. Confirmez l'humidité de la zone d'impression et de palettisage, visez moins de 60 %
・4. Seulement après, revenez vérifier si le débit d'encre est excessif ou si la raclette expulse trop de matière
En suivant ces quatre étapes, la plupart des décalquages disparaît. Sauter des étapes (par exemple ajuster directement l'encre ou changer la raclette) gaspille des séries entières de cartons
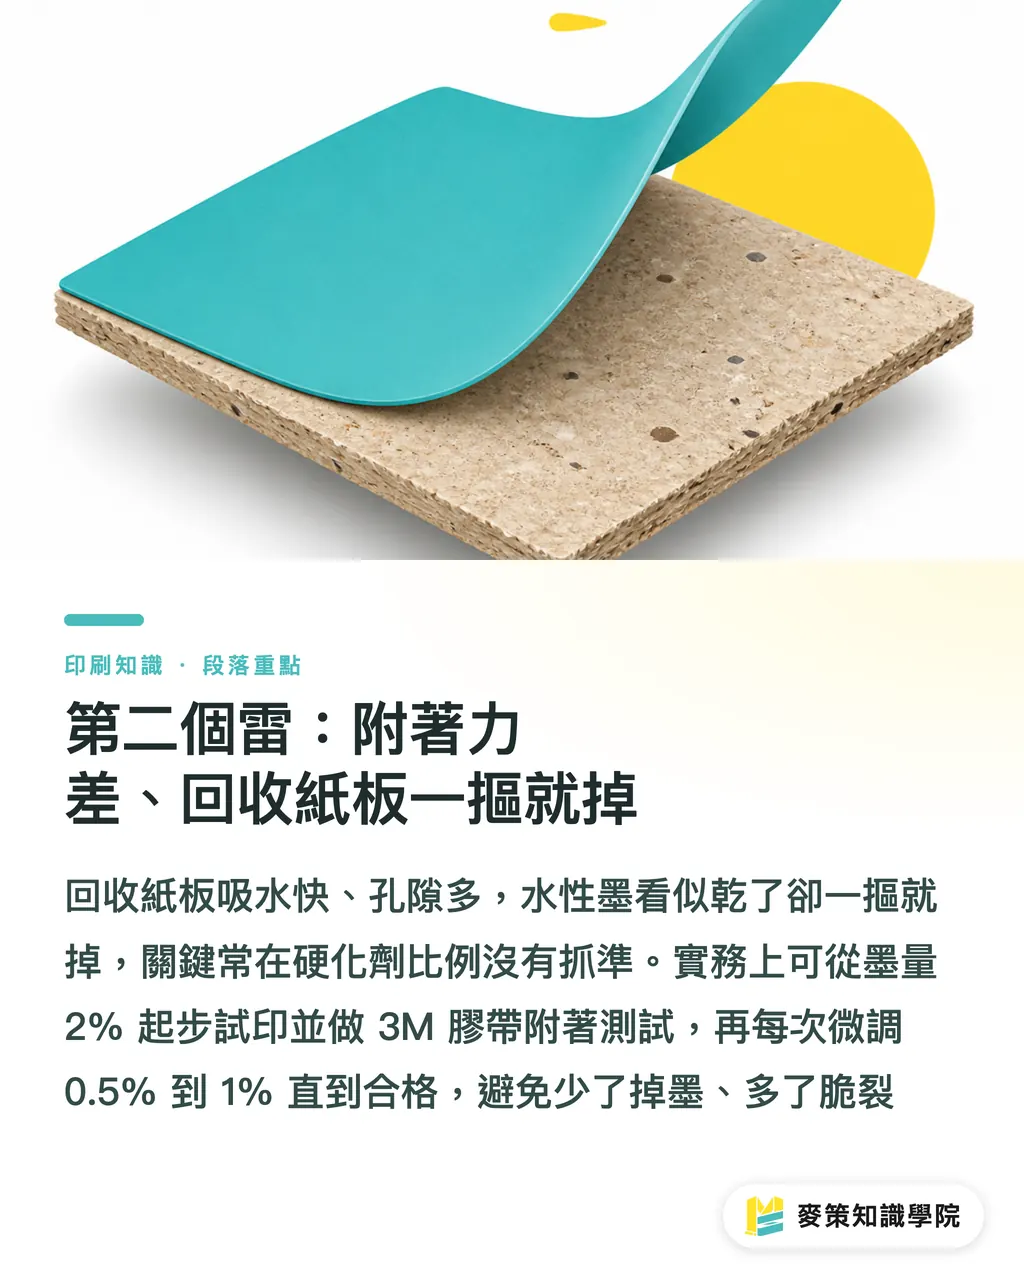
Deuxième piège : adhérence insuffisante sur carton recyclé
Le carton recyclé (carton ondulé avec un pourcentage élevé de fibres recyclées, RCB) absorbe rapidement l'eau et a beaucoup de pores en surface. L'encre à base d'eau imprimée dessus « semble sèche » mais s'enlève au moindre grattage. C'est le deuxième piège majeur de l'encre à base d'eau
La racine du problème est le ratio du durcisseur (agent de réticulation, Curing Agent ou Hardener). Le durcisseur fait passer la résine dans l'encre d'un « séchage physique » à une « réticulation chimique (pontage) » plus profonde, ce qui solidifie l'adhérence. Trop peu, ça s'enlève. Trop, la couche devient fragile et craquelle lors de la flexion
En pratique, pour des pièces comme les cartons – grande surface, pas de friction – le ratio de durcisseur tourne autour de 2-4 % du volume d'encre. Au-delà de 5 %, la couche commence à devenir cassante et la durée de conservation diminue. Pour un projet avec un papier inconnu, voici comment je procède :
・1. D'abord, imprimez un échantillon sans durcisseur pour observer la vitesse de séchage
・2. Puis testez avec 2 % de durcisseur et faites un test d'adhérence au ruban adhésif (le ruban 3M ne doit pas décrocher pour être conforme)
・3. S'il se détache, montez progressivement par pas de 0.5-1 % jusqu'à conformité
・4. Dès que c'est bon, notez le ratio et les conditions température-humidité de votre site ; c'est votre référence pour ce papier
Cette méthode transforme « l'adhérence » de magie en action mesurable et reproductible. Pour les PME de cartons taïwanaises, le risque c'est « le maître dit OK, on expédie » – puis le client le plie deux fois et la couleur s'enlève, retour du lot entier
Troisième piège : colmatage du tamis et obstruction mi-tirage
Le colmatage du tamis (Mesh Clogging) signifie que l'encre se bloque dans les mailles du tamis (Screen), empêchant le passage d'encre localement ou sur une grande surface, créant des zones sans couleur ou un encrassement. Ce phénomène est plus visible avec l'encre à base d'eau car la résine et le pigment qui restent après séchage obturent les mailles, tandis qu'avec l'encre solvant, le solvant peut la redissoudre
Les signes d'alerte arrivent généralement avec « le deuxième carton est plus pâle que le premier » ou « certaines zones du même tamis mangent mal l'encre en permanence ». L'ordre d'élimination suit aussi un processus :
・1. Contrôlez d'abord l'angle de la raclette : trop vertical force l'encre dans les mailles, trop plat n'essuie pas assez
・2. Vérifiez la viscosité (Viscosity, en cps ou mPa·s) : si elle est trop haute, c'est que l'eau s'est déjà trop évaporée, l'encre s'épaissit, la raclette seule ne suffit plus, il faut ajouter de l'eau ou du diluant pour ramener à la viscosité de travail
・3. Confirmez la tension du tamis (au minimum 18 N/cm) ; en dessous, l'encre stagne au fond et ne revient pas
・4. Seulement ensuite, envisagez si le maillage est trop fin, s'il faut changer pour un maillage plus gros ou passer à une formule anti-encrassement
Ce qui vraiment arrête la machine c'est de « forcer jusqu'à complète obstruction ». Dès le premier signal, stoppez la presse, lavez le tamis, chargez à nouveau, c'est bien moins long que d'imprimer une série entière puis de tout nettoyer
Pour les PME qui passent aux encres à base d'eau : les trois investissements les plus rentables
Quand une cartonerie passe à l'encre à base d'eau comme process principal, les trois investissements les plus rentables ne sont pas les machines – ce sont : une lampe de préchauffage infrarouge, un hygromètre et thermomètre de précision, un mode opératoire pour le ratio durcisseur-encre. Ces trois éléments coûtent bien moins qu'un nouveau tunnel de séchage, mais ils éliminent directement les trois modes d'échec : décalquage, défaut d'adhérence, colmatage
Pour aller vers des clients premium (boîtes de cosmétique, emballage high-tech), pensez alors à un tunnel de séchage avancé et un système de contrôle de viscosité automatisé. Mais avant, maîtrisez les trois éléments de base – la production monte alors de 70-quelque % à plus de 90 % de bon taux
Pour un premier essai, trouvez un fournisseur d'encre à base d'eau qui accepte de faire des petits lots d'échantillons avec vous et qui connaît bien ce domaine. Travaillez avec MINDS pour établir les correspondances encre-papier-paramètres, ainsi les lancements en volume production ne seront pas semés de pièges. Si vous voulez d'abord faire un audit de votre propre ligne, vous pouvez aussi discuter avec l'équipe de conseil de l'Académie du savoir Mai Strategy, qui peut vous aider à structurer vos paramètres et votre nomenclature de matériaux
Points clés à retenir
・L'encre à base d'eau n'est pas « juste une encre plus écolo » – c'est un process qui demande de maîtriser en même temps la température, l'humidité et le ratio de durcisseur
・Le décalquage se règle d'abord sur l'humidité et la température du papier, pas sur le débit d'encre ; la plupart des cas se résolvent en jouant sur l'environnement
・Le ratio durcisseur 2-4 % est le sweet spot pour la plupart des cartons, au-delà de 5 % la couche devient fragile
・Le signal d'alerte du colmatage c'est « le deuxième carton plus pâle », arrivé là stoppez immédiatement et lavez, ne forcez pas
・Pour les PME, les trois investissements rentables sont le préchauffage IR, l'hygromètre, et le mode opératoire du durcisseur – pas une nouvelle machine
Pour approfondir
Pour les PME de cartons taïwanaises, le vrai défi de l'encre à base d'eau ce n'est pas la chimie, c'est la discipline de production. Si vous notez la température, l'humidité, le ratio durcisseur, la viscosité, l'angle de raclette et les transmettez à l'équipe suivante, l'encre à base d'eau passe de « c'est le tour de main du maître » à « n'importe qui peut le faire »
L'étape suivante : prenez une ligne de production principal et enregistrez les paramètres complets pendant deux semaines (température, humidité, ratio durcisseur, viscosité, angle de raclette). Formalisez ça en petit guide de process interne. Appliquez ce guide à une deuxième ligne et la production se stabilise. Cette route n'est pas chère en euros, juste en discipline
Lectures complémentaires
FAQ
- Quels sont les trois points où l'encre à base d'eau échoue le plus sur carton ondulé ?
- Séchage insuffisant provoquant un décalquage, adhérence déficiente sur carton recyclé, et colmatage du tamis causant l'arrêt production. L'ordre d'élimination : d'abord stabiliser l'environnement et les ratios de matériaux, puis peaufiner les paramètres machines
- Comment éliminer le décalquage avec l'encre à base d'eau ?
- Activez le préchauffage infrarouge du papier, assurez-vous que la zone de séchage atteint 80-100°C régulièrement, maintenez l'humidité de la zone d'impression en dessous de 60 %, et ajustez l'angle de raclette et le débit d'encre en dernier
- Faut-il ajouter un durcisseur à l'encre à base d'eau ? Et dans quelle proportion ?
- Oui. Pour les cartons (grande surface, pas de friction), le ratio recommandé est 2-4 %, ne dépassez pas 5 % sinon la couche devient fragile et la durée de conservation raccourcit
- Comment résoudre le colmatage du tamis avec l'encre à base d'eau ?
- Commencez par vérifier l'angle de raclette et la viscosité, confirmez que la tension du tamis est au minimum 18 N/cm, et envisagez un maillage plus gros ou une formule anti-encrassement seulement après. Arrêtez immédiatement dès le premier signe et lavez
- Y a-t-il une grosse différence de coût entre l'encre à base d'eau et l'encre solvant ?
- La différence de prix de l'encre elle-même n'est pas énorme, le vrai coût vient de l'énergie de séchage et du contrôle environnemental. Mais vous gagnez un COV beaucoup plus bas et une meilleure conformité alimentaire, donc globalement ça vaut le coup de passer
Articles associés
L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes