
なぜダイスを 1 本でも間違えると、工程全部が赤字になる?
ダイスは抜型機の実際の刃の根拠で、線が 1 本狂ったり 1 mm ずれたりしただけで、箱の一括がそのまま廃棄になりかねない。デザインの色校と比べて、ダイスの修正コストは段違いに高い。試作、抜型、糊付け、掃除、納期まで全部が組み直しになるからだ
いつもクライアントに伝えているのは、「ダイスの問題、ファイルで済むことはまずない」ということ。よくある手戻りは、デザインの最終段階で「加工条件」を一緒に詰めなかったケース。ダイス線を描き終わって、サンプル箱が組み立てられなかった時点で紙厚や罫線や糊代をやり直そうとしても、ダイスはもう彫り終わっている
ここで扱うのは、見つかりやすいのに版起こし後にしか発覚しない那些のミスを、入稿前の机の上まで前倒しにすることだ
版起こし前に決める 8 項目はどれ?
デザイナーは入稿前、以下の 8 つの変数をまとめて決める。1 つでも抜けると、後工程で 1 回ずつ手戻りが増える
・成品サイズ:仕上げの縦 × 横 × 高さ。用紙の歩留まりとダイス線の長さに直結する
・紙厚と材質:用紙の坪量(例:200g、300g、350g)と表面加工(マット/グロス/ニス)が、罫線の刃の深さと R の反発に影響する
・罫線の位置と方向:箱の展開図で罫線の順番・方向、プレスコア(予圧罫)の要否を先に確定。抜いたあとに折れない、逆折りになるのを防ぐ
・糊代幅と位置:通常 8〜15 mm で、箱型と糊付け機の調整による。狭すぎると接着不良、広すぎると箱が噛む
・吊り穴と穴位置:タグ、ステッカー、外装箱の吊り穴位置と径は、陳列棚と包装機の動線に合わせる
・R と内外径:R 半径は抜型刃の摩耗と用紙の反発に影響する。ダイスを使い回すなら特に評価が必要
・内外径寸法(ステッカー、タグなど):内枠と外枠の間隔で、抜型時に印刷面を潰すかが決まる
・成品の用途と内容物:詰めもののサイズ・重量・数量が紙厚と構造を逆算する。一番抜け落ちやすい項目
この 8 項目は連動している。紙厚を変えれば罫線を再評価、成品サイズを変えれば糊代も追従。これらを同じチェックリストとして製版フローに流し込めば、ダイスを起こして「構造が持たない」と判明する事態は防げる
版起こし後に爆発しやすいパターンは?
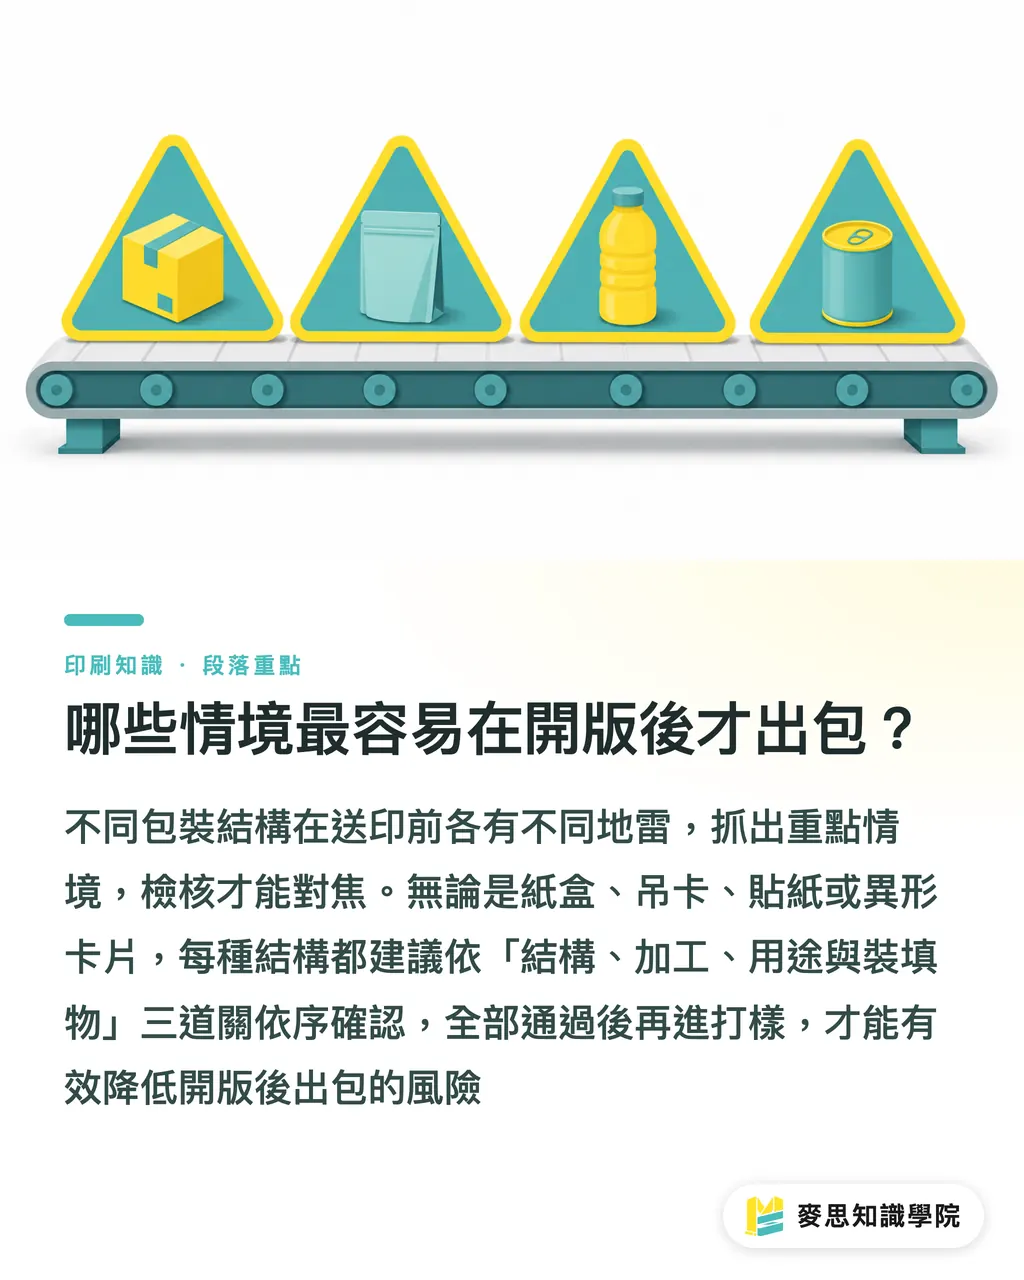
4 つの定番パッケージ構造で、入稿前の地雷はそれぞれ違う。パターンを掴んでからチェックに入れば、焦点がブレない
・紙箱:罫線と糊代が一番コケやすい。糊代の方向を逆描き、罫線にプレスコアなし、糊付け後に蓋が浮く——これが典型
・吊り下げカード:吊り穴の位置ズレ、径不足、吊り下げ後の重心不安定。構造と陳列動線のアライメント不良の症状
・ステッカー:内外径の間隔不足で抜型時に印刷面を潰す、はく離紙の位置ズレで貼付機が吸着できない
・異形カード:形状が複雑なほどダイス線が長く、見積もりも上がる。R と尖角部にバリが出やすい
どの構造も先に「MINDS(MS、中高階フルカスタム商用印刷)の入稿 3 関門」で通すのがおすすめ。構造を確認(サイズ、紙厚、罫線)→ 加工を確認(糊代、吊り穴、R)→ 用途と内容物を確認。3 関門を全部通してから試作に進む
白サンプルとデジタルサンプルはどちらから先にやる?
大量に抜く前にサンプルは必ず取る。ただし、どのサンプルを取るかは段階で変わる
・構造検証用の白サンプル:未印刷の白紙板を直接抜いて箱に折り、サイズ・罫線・糊代・内容物のフィッティングを確認。構造をチェックする一番安くて一番正確な方法
・見た目確認用のデジタルサンプル:印刷の色味、图文位置、ニス効果は先に成品シミュレーションで見ておく。刷ってから「图文が糊代に食われた」と気づかないため
・両方やるのがおすすめ:白サンプルで構造 → デジタルサンプルで見た目、順番は逆にしてはいけない。見た目が良くても構造的に入らないなら、やった意味がない
実際にあった案件では、クライアントが白サンプルを飛ばしてデジタルサンプルに進み、成品サイズは完璧に見えたのに罫線にプレスコアがなく、糊付け段階で 2 万個まるごと機械が止まった。結局ダイスを起こし直し、刃を彫り直し、用紙を廃棄。当初のサンプル料をケチった損失比起来、遥かに大きい
入稿前にデザイナーが渡すファイルは?
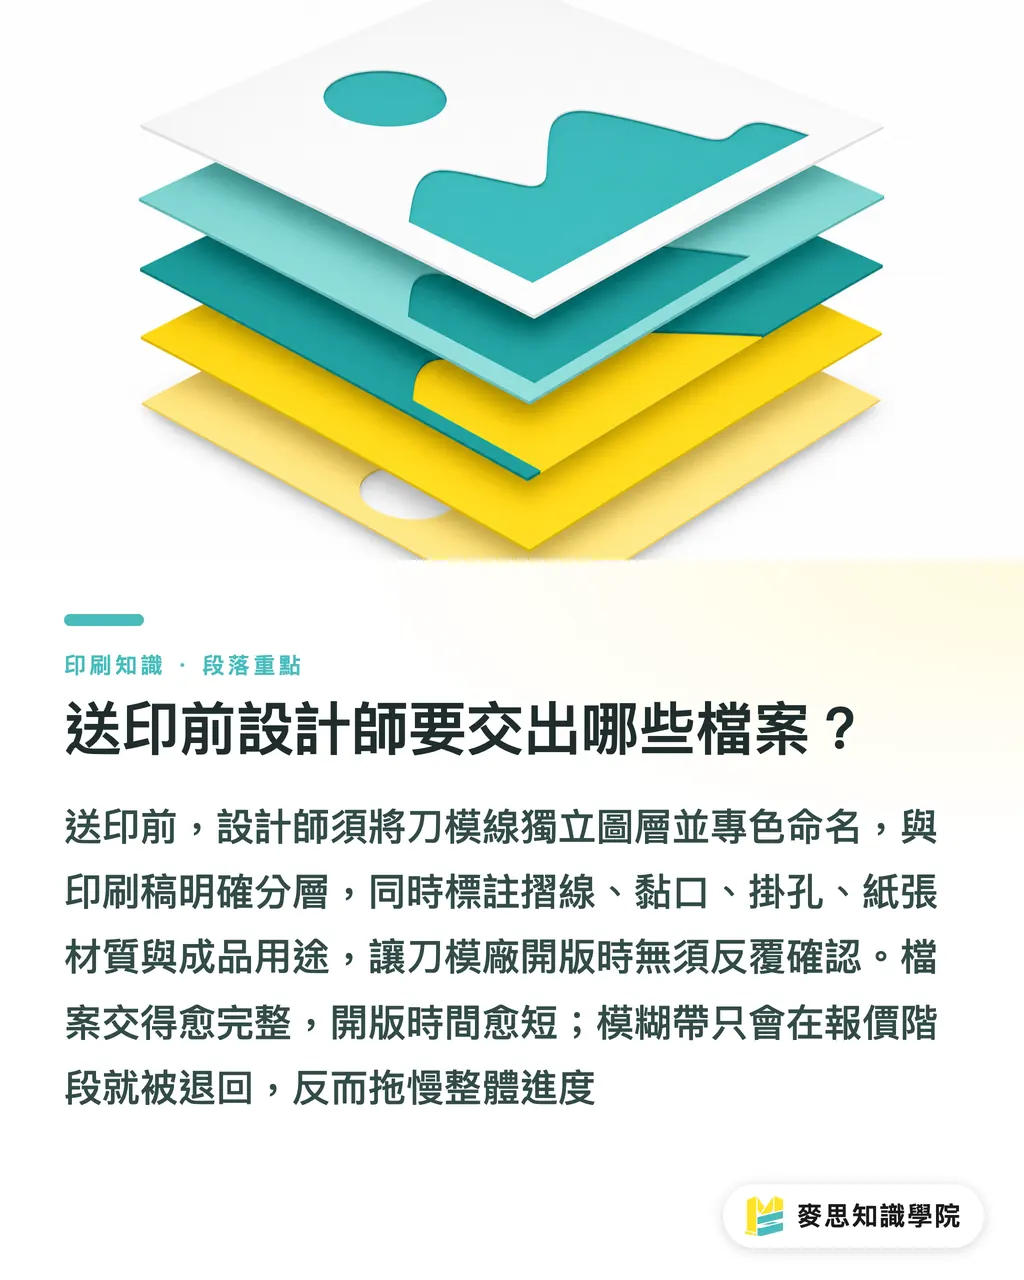
ダイス屋が版を起こせるのは、ファイルを受け取ってから。渡す前に自分でひととおり確認しておくと、差し戻しの往復が激減する
・ダイス線アートワーク:独立レイヤー、特色命名(例:DieLine)、線幅を均一に、線は閉じて連続。断線や重なりは避ける
・印刷稿とダイス線を別レイヤーに:ダイス線は印刷図と別レイヤーにすること。混ざると抜型時に印刷面を潰す
・罫線・糊代・吊り穴を色分けして明示:できれば色またはレイヤーで区別し、製版が一目で理解できるようにする
・用紙材質と厚さを明記:入稿伝票に書き、ダイス屋が罫線の刃の深さと R の面取りを決める材料にする
・成品の用途と内容物を記載:短い説明でいいが、構造が妥当かを判断するうえで必須情報
ファイルが揃っていれば、ダイス屋との確認来回が減り、版起こしの時間は自然に短くなる。自分の時間をケチって曖昧な部分を全部ダイス屋に投げると、見積もり段階で突き返されて結局遅くなる
より完全な見積もりと型製作プロセスの解説が必要な場合は、抜き型の見積もりはどう見る?データ作成から発注・購買までの落とし穴回避ガイド をご参照ください。また、複数 SKU で既存の抜き型を共用したい場合、抜き型の共用化はどう評価する?ベテランコンサルタントが教える複数 SKU パッケージのコストダウン詳細 で 3 つの関門による診断手順を解説しています。デザイナーが入稿前に一度確認しておくことで、型を再製作するコストを大幅に節約できます
このロットを中高階フルカスタムの商用印刷所に任せるなら、MINDS で直接入稿見積もりを予約するのがいい。構造、加工、材質を 1 回で詰められる
要点まとめ
・ダイスのミスはファイルで止まらず、試作・抜型・糊付け・納期まで全部燃え広がる
・成品サイズ、紙厚、罫線、糊代、吊り穴、R、内外径、用途——この 8 項目は版起こし前にまとめて決める
・先に白サンプルで構造、次にデジタルサンプルで見た目。順番は逆にしてはいけない
・ダイス線は独立レイヤーと特色命名で、印刷稿と同じレイヤーに乗せない
・白サンプルを飛ばして浮いた金額は、糊付け段階で一度に吹き飛ぶ
もう一歩踏み込むと
ダイスの版起こしとは、デザイナーの頭の中の「見た目」を、ダイス屋の頭の中の「物理構造」に翻訳する作業だ。この数年見てきた感触では、手戻り率が一番高い案件はほぼ設計のせいではなく、構造情報が入稿前に揃っていなかったケースだ
デザイナーにとっては、成品の用途・内容物・陳列方式を入稿伝票に書くことは、色を 1 トーン詰めるより大事。購買にとっては、白サンプルを必ず工数に入れて予算を削らないことが、そのあとの差し戻りと素材手配の無限ループを防ぐ
次のアクション:この 8 項目を自分用の入稿チェックリストにして、入稿前に毎回 1 回流すこと。数回やれば、手戻り率ははっきり下がるし、見積も info 完整で実コストに近くなる
関連記事
FAQ / よくある質問
- ダイスの版起こし前に白サンプルは必ず必要?
- 必ずやるのがおすすめ。白サンプルは構造検証の一番安くて一番正確な手段で、未印刷の紙板を直接抜いて箱にすることで、本番前に罫線・糊代・サイズの不一致を掴める。白サンプルを飛ばしてデジタルサンプルに進むと、見た目は良くても構造的に入らないリスクが残る
- 罫線と糊代はダイス図でどう指示する?
- 独立したレイヤーと別々のカラーで区別し、折り線は破線、のりしろは実線で指定し、スジ入れ位置を明記することを推奨します。抜き型線も印刷データとレイヤーを分け([抜き型線と印刷データのレイヤー分け入稿ガイド](https://mindsprt.dev) にレイヤーや特色の命名規則の詳細があります)、抜き加工時に印刷面を傷つけるのを防ぎます
- 旧ダイスは新デザインにそのまま使える?
- まず 3 項目を評価できます:仕上がりサイズが一致しているか、紙厚に変更がないか、角丸とのりしろが同一か。この 3 項目のうち 1 つでも変更があれば、抜き型の共用は再計算が必要です。詳細な診断手順は [抜き型の共用化はどう評価する?ベテランコンサルタントが教える複数 SKU パッケージのコストダウン詳細](https://mindsprt.dev) をご参照ください
- タグの吊り穴位置はどう決める?
- 吊り穴は陳列棚のハンガー規格と包装動線に合わせるのが基本で、一般的な穴径は 4〜6 mm。デザイナーは入稿前に陳列方式(横吊り・縦吊り・箱陳列)を明記し、ダイス屋が吊り穴位置と構造強度を判断できるようにする
- 異形カードのダイスはなぜ高い?
- 異形カードはダイス線が長く、ノードが多く、R と尖角部も多い。製造コストと抜型の工数が矩形よりかさむ。形状が複雑なほどダイス流用は難しく、見積もりは上がる。デザイン段階で先にコスト評価し、版起こし後に予算が持たないと気づかないようにする
関連記事

印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
背幅計算・面付け計算——面倒な計算は不要、すべて無料でブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。