
画面上ではぴったり重なるのに、仕上がりがズレるのはなぜ?
許多のデザイナーは入稿前、画面上でエンボス、デボス、箔押し、印刷の4レイヤーを重ね合わせ、寸分のズレもなければ安心して入稿します。しかし、立体加工(エンボス/デボス:オス型とメス型で用紙を挟み込んで凸凹をつける後加工)は物理的な変形であり、レイヤーの透明度の問題ではありません。画面上のわずか0.1mmのズレは肉眼ではほぼ気づけませんが、紙の上では目立つ「白フチ」や「食い込み過ぎ」となって顕現します。ここ数年見てきた中では、位置ズレの失敗作の十中八九はデザインが歪んでいるのではなく、紙が圧縮・伸縮するという事実を計算に入れていないことが原因です
実務では箔押し版とエンボス版をそれぞれ個別に機台へセットして位置決めを行うため、それぞれ 0.1〜0.3mm の公差を見込むのが一般的です。さらにエンボス加工の瞬間には用紙がオス型のフチに沿って 0.2mm ほど滑り動くこともあり、これらは実際の用紙上で初めて確認できる現象です
見當ズレを防ぐK100%版分け(黒稿)の切り分け方とは?
黒稿(K100%の版データ。後加工で金型作成や位置合わせの基準となるもの)は、デザイナーと加工会社をつなぐ最も重要なファイルです。入稿時はこのデータを印刷用K、箔押し版、エンボス版の3レイヤーに明確に切り分ける必要があります
・印刷用K版:4色印刷用の図物データ(色はK100%)
・箔押し版データ:独立レイヤーにし、箔押しエリアと相対位置を明記
・エンボス版データ:独立レイヤーにし、凸部の輪郭と押し込み深度を明記
3つのレイヤーを重ねて位置に問題がなくても、アクリルカット、製版、セット作業はそれぞれ独立して行われます。ファイル内に1層でも欠けていたり、3つを1つの黒稿に統合してしまったりすると、加工現場は勘に頼るしかなく、外れれば見当合わせは失敗します。入稿時には寸法を付記した指示図を添え、「エンボス版は箔押し版に対して左へ0.2mm補正」といった具体値を現場に伝える方が、口頭でのやり取りより遥かに効果的です
紙厚と紙の目(繊維方向)でエンボスの仕上がりが激変する?
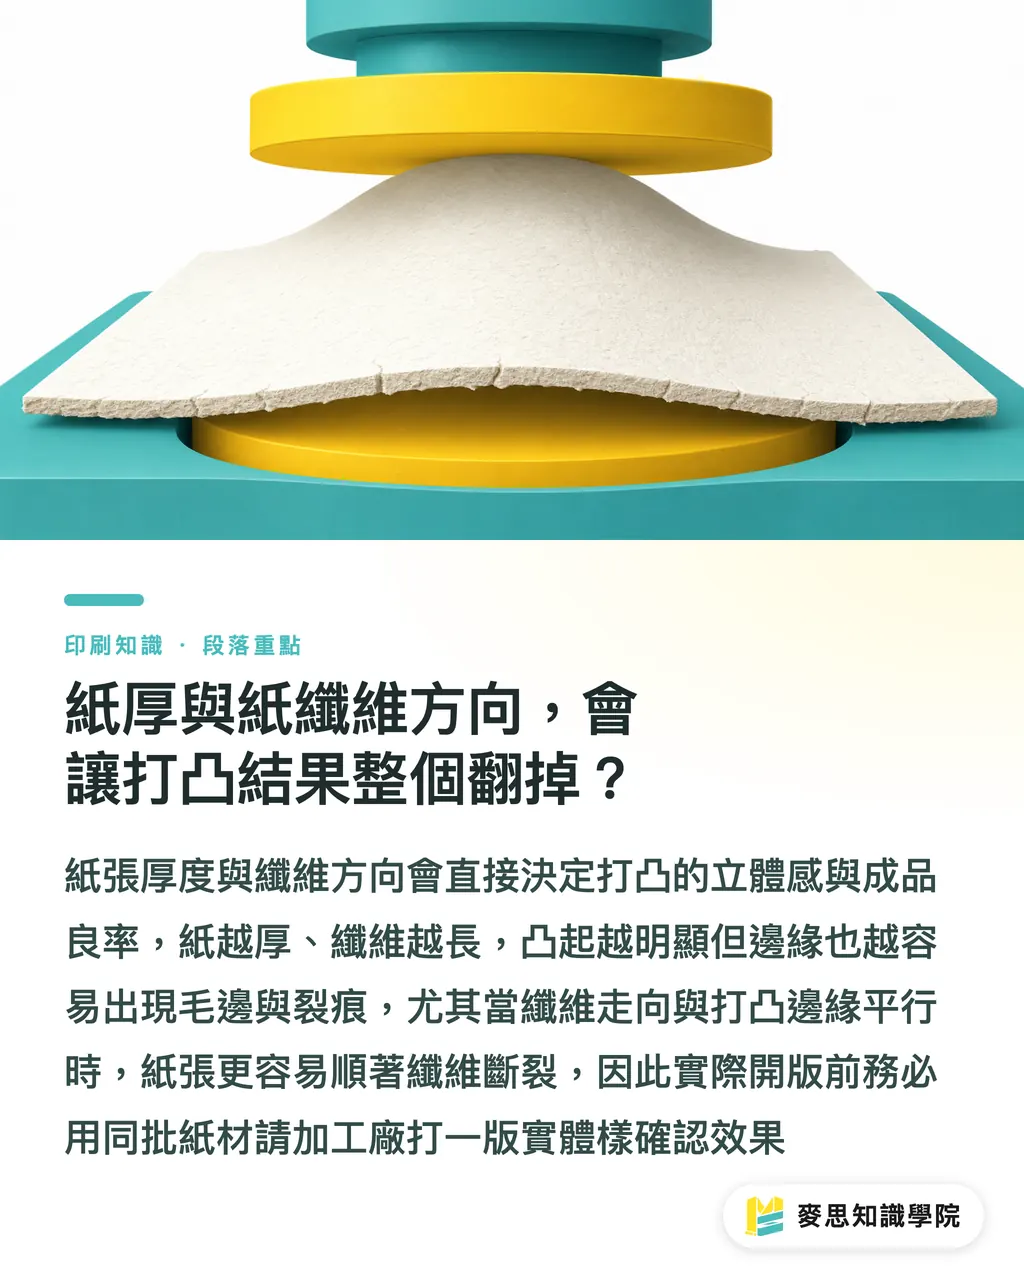
まったく同じ凸版を使っても、150gsmのコート紙と350gsmのレイド紙に押すのでは、浮き出しの高さが2倍近く変わることもあります。紙が厚く繊維が長いほど、エンボス加工後の立体感は際立ちますが、縁に毛羽立ちや破れが生じやすくなります。さらに注意すべきは「紙の目(用紙出荷時の繊維の向き。長辺に平行なら縦目、垂直なら横目)」です。繊維の向きがエンボスのエッジと平行だと紙が目方向に沿って破れやすく、垂直だと安定します
現場でよく使われる判断基準は以下の通りです
・細い線のエンボスには、200gsm以上で繊維の均一な用紙を優先選択
・見開きをまたぐエンボスでは、ページ開閉時の破れを防ぐため紙の目を折り線に対して垂直にする
・レイド紙やファンシーペーパーなど表面にテクスチャのある用紙は、加工前に必ず本機校正で立体感を確認する
実際に版を起こす前はデータ上の確認だけで済ませず、必ず加工現場へ依頼し、本番と同じ用紙で実物サンプルを出してもらってください
細線や小文字のエンボスでトラブルを防ぐための回避策
エンボス版の最小線幅や文字サイズは、紙厚・印圧設定・金型精度の三重の影響を受けます。6ptの細い文字を無理やりエンボス領域に詰め込み、潰れるか割れて失敗した例を山ほど見てきました。大まかな経験則としての閾値は以下の通りです
・エンボスの細線:線幅0.5mm以上を推奨
・エンボスの小文字:8pt以上を推奨(見出しなら緩められますが、本文ならより大きく)
・デボス(空押し)は押し込みが深いぶん制約が厳しく、細線は0.8mm以上を推奨
原稿自体に細部が多い場合は、立体加工は大まかな面積の輪郭にとどめ、細かい要素は箔押しや通常の印刷に切り替えましょう。無理にエンボス領域に詰め込むと、不良率が跳ね上がるだけです
エッジ処理と印圧の強弱は、アクリル加工前に打ち合わせるべき?
エンボス版のエッジ仕上げと印圧の強弱は、仕上がりの視覚効果と強度に直結します。一般的なエッジ処理には2つのアプローチがあります
・斜邊(ベベルエッジ):縁が傾斜しており視覚的に柔らかい。広面積のパターンに最適
・直邊(シャープエッジ):縁が立っており輪郭が鮮明。細線や幾何学図形に最適
印圧の強弱は校正段階で確認します。浅すぎると立体感が出ず、深すぎると紙が破れたり繊維が断裂したりします。一般的な高級パッケージのエンボス深さは、用紙厚の40%〜60%の範囲で紙質に合わせて調整します。この数値に絶対的な正解はなく、実物サンプルでテストを重ねるしかありません
加工現場からの差し戻しを減らす!入稿前のセルフチェック法
入稿前のセルフチェックリストとして、私は3つの関門に分ける方法をとっています。これは MINDS(MS)入稿3つのチェックポイント の中核となる考え方です
・黒稿のレイヤー切り分け:印刷K、箔押し、エンボスの3層が独立して判別可能か
・細線や小文字のサイズ調整:細線≥0.5mm、小文字≥8pt(デボスはさらに一段余裕をもたせる)
・エッジマージンの確保:マージンは用紙の端から最低5mmの安全距離を確保
そして最後にして最も重要なのが「実物サンプルでの確認」です。データだけを送って済ませたり、画面上の重なりを盲信したりしてはいけません。エンボス・デボスの位置合わせは物理的な加工技術です。紙は歪み、金型はズレます。実物サンプルを手に取り、光にかざして押しの境界線を確認して初めて、誤差が許容範囲内かを判断できます
高級パッケージ、ギフトボックス、書籍の装丁など、高い質感が求められる案件で、紙材選定から後加工、製本まで一元対応したい場合は、MINDS の中・高級フルカスタム商業印刷サービスを参考にしてみてください。用紙・後加工・箔押しといった変動要素を経験豊富な印刷会社にまとめて任せることで、デザイナーはデータ構造の整備だけに集中できます
要点まとめ
・画面上で位置がぴったり合っていても紙の上で合うとは限らない。物理的な変形は画面では再現できない
・黒稿のレイヤーが明確に分かれていることが、工場で施工できる最低条件
・紙の厚みと繊維の向き(紙の目)がエンボスの成否を直接左右する
・細線0.5mm、小文字8ptが安全ラインの目安。デボス加工ではさらに緩めの設計が必要
・入稿前は必ず実物サンプルで検収を行う。デジタルデータは作業の出発点に過ぎない
延伸思考
現場の生産コンサルタントの視点から言えば、エンボス・デボスの位置合わせ問題はデザインの問題ではなく、コミュニケーションの問題です。デザイナーはレイヤーや色彩に精通していても、用紙の物理特性への理解が不足しがちです。一方で加工会社は機械や資材を知り尽くしていても、デザインの意図を把握する手がかりは1枚の指示図だけということが少なくありません。双方のギャップを埋めるのは「層分けされた黒稿」「同ロット用紙での実物校正紙」「誤差を数値化して入稿指示書に明記する習慣」の3つです。これらが揃えば、後加工での差し戻し率は劇的に下がり、高級パッケージにふさわしいクオリティが実現します
関連記事
FAQ / よくある質問
- エンボス・デボス加工の見当ズレの許容誤差はどのくらいか?
- 現場の実務では、箔押し版と凸版でそれぞれ0.1〜0.3mmの個別公差を見込むのが一般的です。さらにエンボスを押した瞬間、用紙が約0.2mm滑り移動します。これらを合計した視覚的な許容誤差は概ね0.3〜0.5mm程度となり、これを超えると目立つ白フチやめり込みが発生します
- 加工用データ(版下)は必ずレイヤーを分ける必要があるか?統合してもよいか?
- 必ずレイヤー分けしてください。印刷用K版、箔押し版、エンボス版はそれぞれ独立して位置ズレを起こす加工の基準データです。1つに統合すると工場の正確な位置合わせが不可能になるため、レイヤー分けは最低限の必須条件です
- エンボス加工に向いていない用紙はどれか?
- 150gsm未満の薄紙、繊維が短すぎる再生紙、表面の塗工が厚いコート紙などは推奨されません。厚みが足りないと立体感が出ず、厚塗りコート層は圧痕の縁で割れが生じやすいためです
- エンボス加工における細線の最小制限はどのくらいか?
- 大まかな目安としては、線幅0.5mm以上、文字サイズ8pt以上です。デボス(空押し)は押し込みが深い分、さらに厳しい制約がかかります。ただし、実際の限界値は用紙や印圧設定によるため、実物校正で確認することをおすすめします
- 入稿前に必ず現物校正(実物サンプル)を取るべきか?
- 必須です。エンボス・デボスは物理的な変形を伴うため、画面上の重ね合わせでは用紙の滑りや金型の位置ズレを予測できません。誤差が許容範囲内に収まっているかを検証できるのは、実物サンプルだけです
関連記事
印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
背幅計算・面付け計算——面倒な計算は不要、すべて無料でブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。