
レーザー彫刻ギフトは一体何を刻んでいるのか?印刷とは根本的に異なる仕組み
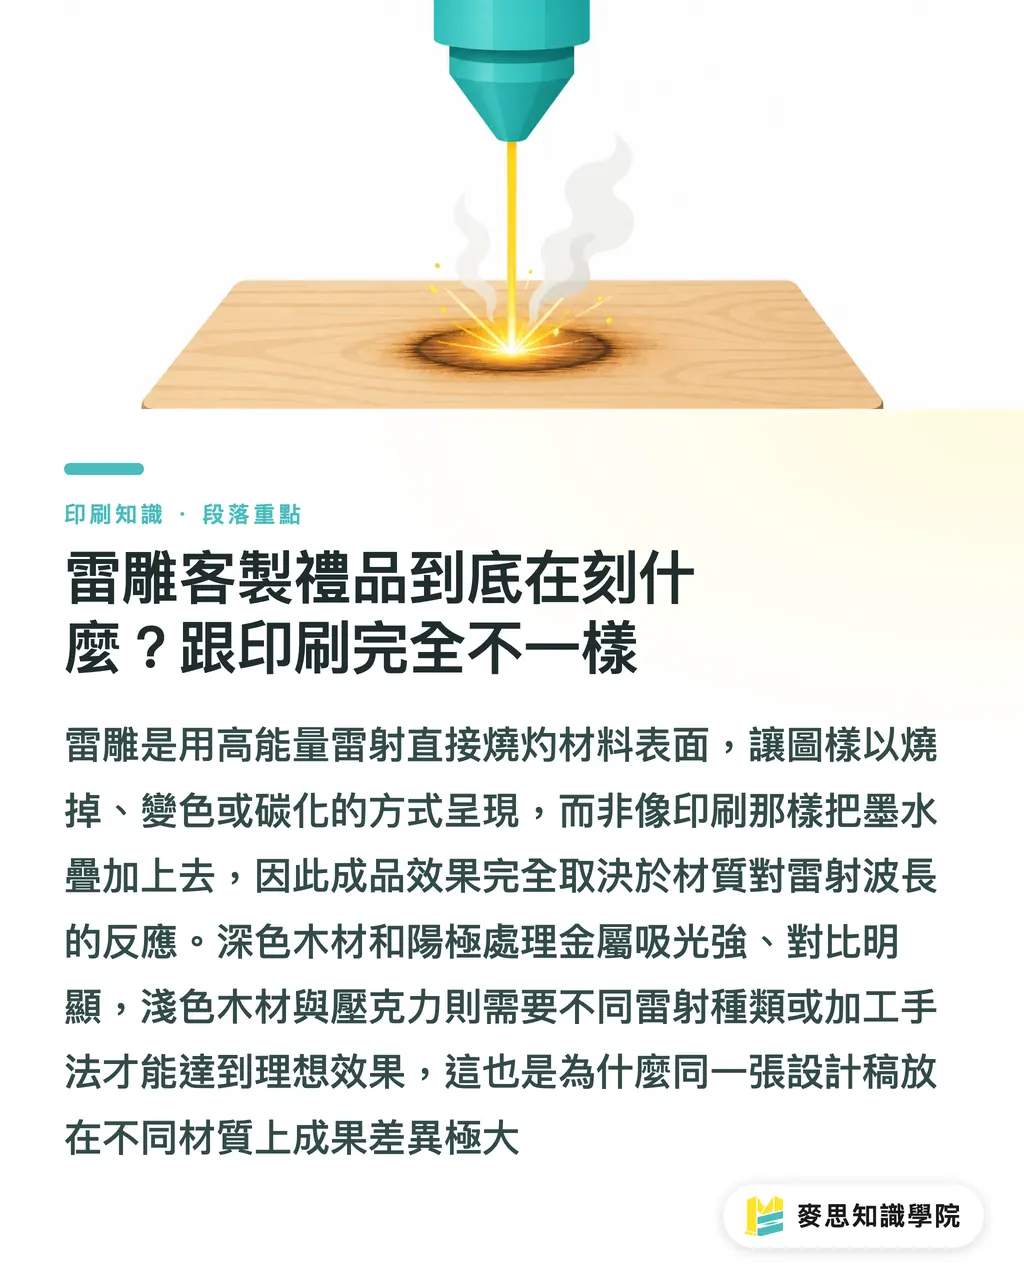
レーザー彫刻(Laser Engraving)は、高エネルギーのレーザービームで素材表面を焼き付け、削る・変色させる・炭化させることで図案を表現する加工技術です。レーザーが作用するのは素材そのものであり、表面を焼き飛ばし、炭化させ、変色させます。インキを物理的に載せていく印刷とは全くの別物です
この違いが、その後のすべての判断基準を左右します。画面上で完璧に見えるモノクロデータでも、実際にレーザー加工すると文字が潰れたり、焦げすぎたり、あるいはほとんど見えなくなったりします。どのような仕上がりになるかは、素材がレーザーにどう反応するか次第であり、デザイナーの工夫だけではどうにもならない領域です
一般的なレーザーの波長には主に2種類あります。ファイバーレーザー(Fiber Laser、約1064nm)は金属へのマーキングを得意とし、CO₂レーザー(波長約10.6μm)は木材、革、アクリル、紙、ゴムなどの非金属に適しています。発注前に加工業者がどちらの設備を使用しているか確認しておく必要があります。これが素材選びと仕上がりに直結するためです
なぜ同じデータなのに、素材によって仕上がりがここまで違うのか
レーザー彫刻の仕上がりは「素材のレーザー光吸収率」によって決まります:
・濃色の木材(ウォールナット、ビーチなど):光の吸収率が高く、焦げ目のコントラストがはっきり出るため細かい文字もクリアに仕上がります
・淡色の木材(バーチ合板など):焦げ色が薄くコントラストが弱いため、彫刻深度を深めるか後加工で着色する工夫が必要です
・革製品:レーザーを照射すると炭化して黒くなりますが、厚みや表面コーティングによって濃淡の出方が大きく変動します
・アルマイト加工アルミ、ステンレス、チタンなどの金属:ファイバーレーザーを用いることで、白や黒のくっきりとしたマーキングが直接可能です
・アクリル:レーザー照射面がすりガラス状の白濁色(フロスト調)になり、透明アクリルなら側面から光を当てることで美しくエッジが光るため、表彰盾やインテリアライトの定番手法です
素材自体が光を吸収しない、あるいはレーザーと反応しない場合(ガラス、一部の陶器の釉薬面、未処理のステンレスなど)、専用のコーティング剤を塗布するか別の加工方法に切り替える必要があります。多くの発注担当者がこの前提を見落としがちです
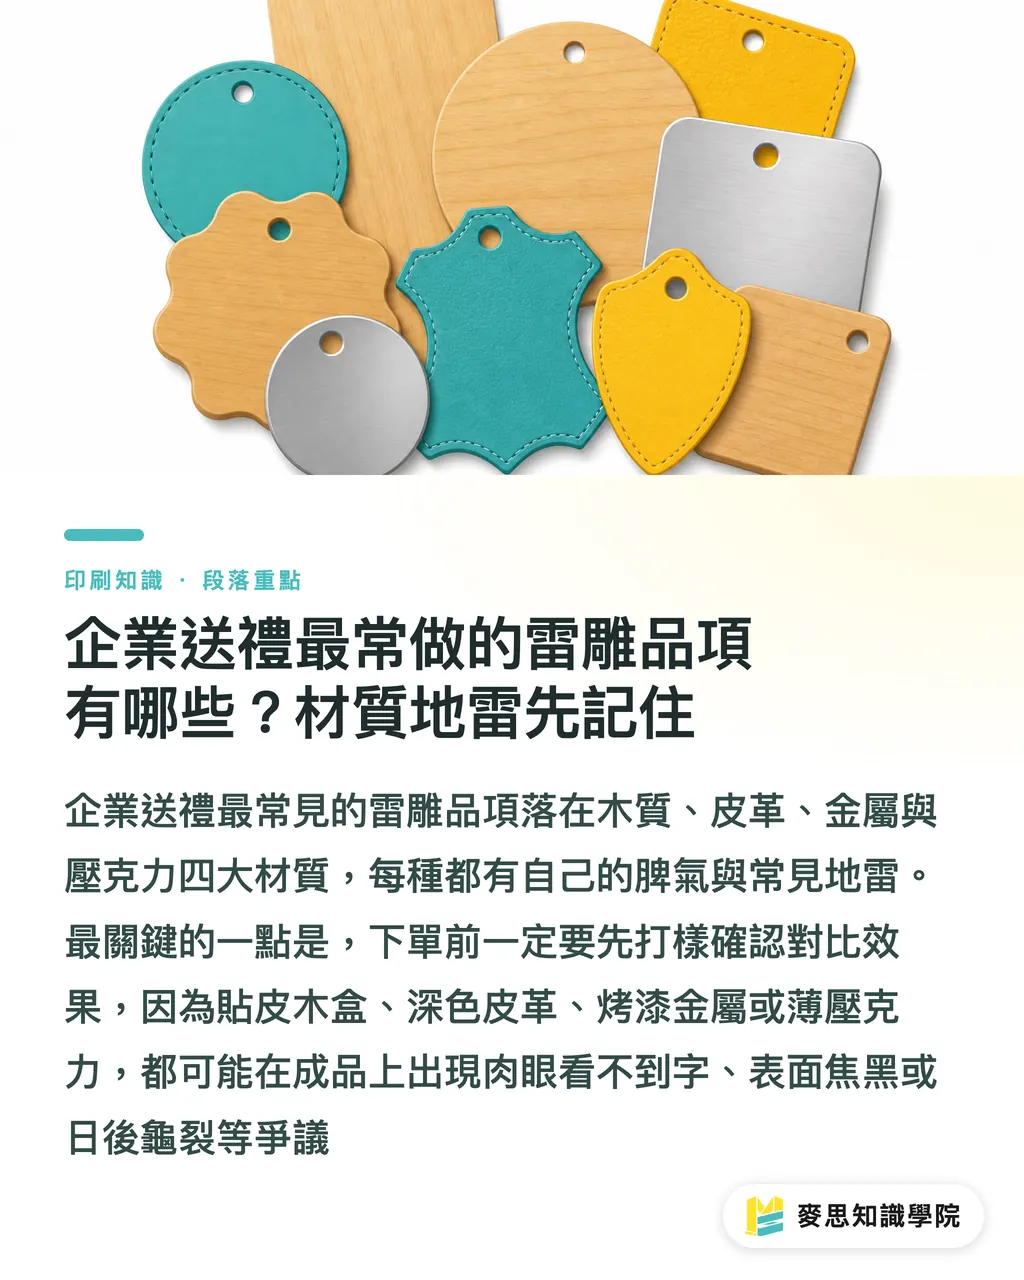
企業の記念品で定番のレーザー彫刻アイテムとは?素材別の注意点を総ざらい
企業のオリジナル記念品で使われる素材は主に4つに大別され、それぞれ異なる加工特性を持っています。よくある失敗ポイントをまとめましたので、発注前に確認しておけば無駄な手戻りを防げます
ウッドカード・木製記念ボックス:質感は抜群、ただし木材選びが鍵
木材はレーザー彫刻ギフトの王道であり、コストパフォーマンスが高く、自然な焼き目の温かみがあります。ただし、木材の種類による差が非常に激しい素材です:
・合板(レーザー加工用バーチ合板など):密度が均一で加工結果が安定するため、最も失敗の少ない選択肢です
・無垢材(ウォールナット、ビーチ、スギなど):天然の木目があり、木目の向きによって文字の鮮明さが変わります。木目に沿う方向と直交する方向で線の太さが変わって見えることがあります
・濃色木材はコントラストが高く文字がくっきり出ます。淡色木材は彫りを深くするか、後加工で色入れを行う必要があります
・木箱の含水率が高すぎると、レーザー加工時に煙が多く発生し、焦げ跡が太くなったりひび割れを起こしたりするため、保管環境の湿度管理が不可欠です
落とし穴:木箱の表面に突板貼り、塗装、クリア保護ニスが施されている場合、レーザーが表面層を貫通してから芯材の木に達するため、「表面は白っぽく剥げているのに底は焦げて黒ずむ」という非常に汚い見た目になってしまいます
レザータグ・革小物:厚みとコーティングがすべてを決める
革のレーザー彫刻は、財布の内装、ブックカバーのタグ、記念レザータグなどに多用されます。見極めのポイントは3点です:
・厚み1.5〜2.5mmが最も適した加工レンジです。薄すぎると貫通したり硬化して脆くなったりします
・ヌメ革(植物タンニン鞣し革):レーザーとの相性が良く美しい焼き色のコントラストが出るため、高級ギフトに最適です
・クロム鞣し革や厚塗りコーティングの革製品:彫刻後にフチが硬化・ひび割れしやすく、微細な文字が潰れるリスクが高くなります
落とし穴:濃色の革に彫刻すると、文字も同じく暗い色に焦げるため、肉眼ではほとんど判読できなくなります。納品後に「文字がどこにあるか見えない」というクレームになりやすいため、事前のサンプル試作でコントラストを必ず確認してください
金属製名刺・メタルプレート:高耐久、ただしレーザー機器の選定が必須
金属のレーザー彫刻は高級感と半永久的な耐久性がありますが、重要な制約が存在します:
・アルマイト加工アルミ(陽極酸化アルミ):最も加工に適しており、ファイバーレーザーでシャープな白文字や黒文字を鮮明にマーキングできます
・ステンレス・チタン:直接の彫刻が可能ですが、加工コストが高く加工速度も遅くなります
・金メッキ、銀メッキ、真鍮プレート:彫刻が浅くなりがちで、専用マーキング剤の塗布が必要になるケースが多いです
・焼き付け塗装や印刷が施された金属パーツ:レーザーで塗装面を焼き飛ばし、下地の金属色を露出させる手法になります
落とし穴:発注前に「金属自体を削る彫刻」なのか「塗装を剥がす彫刻」なのかを明確にしていないと、仕上がりのコントラストや手触りが全く異なり、納品検品時にトラブルの原因になります
アクリル表彰盾・アクリルライト:導光性が最大の魅力
アクリルのレーザー彫刻は、トロフィー・表彰盾、デスクサイン、LEDライトなどに活用されます:
・透明アクリル:彫刻箇所がすりガラス状の白になり、エッジから光を入れると文字や絵柄が発光します
・不透明の白や黒のアクリル:彫刻部分にコントラストが生まれ、プレートやサインに適しています
・厚み3〜6mmが標準的な加工範囲です。薄すぎると熱で歪み、厚すぎるとレーザーの焦点深度が合わずエッジが甘くなります
落とし穴:アクリル内部には残留応力が存在するため、レーザー熱を加えた後に寒暖差の大きい環境へ置くと、経年で微細なクラック(ひび割れ)が生じることがあります。これはアクリル特有の物性であり加工不良ではありませんが、クライアントには初期不良と誤解されやすいため注意が必要です
入稿データで再提出を食らわないためのルール:初心者が陥る3大NGポイント
レーザー加工用データは一般的な印刷データとは異なります。加工業者からデータの差し替えを求められる原因の多くは、デザインの良し悪しではなくデータ形式の不備です。特に頻出する3つの原因を解説します
文字サイズと線幅:極細ラインはレーザーの弱点
レーザー彫刻は光束で線を「焼き出す」加工のため、最小線幅は素材によって約0.1〜0.2mm程度が物理的限界です。ただし、これは理論限界値であって安全マージンではありません。実務上の推奨基準は以下の通りです:
・フォントサイズは8pt以上を確保。画数の多い漢字や細い書体はさらに大きめに設定する
・線幅は0.3mm以上、安全を期すなら0.5mm以上を推奨
・白抜き細線(ベタ塗り背景に0.2mmの抜き文字など)は周囲の熱で潰れて途切れるため、デザイン段階で必ず避ける
入稿フォーマット:ベクターデータが唯一の選択肢
レーザー彫刻機が読み取るのはピクセルではなくパス(Path)です。入稿データの鉄則:
・必ずベクター形式(.AI / .CDR / .SVG / .DXF)で作成する
・すべてのフォントは必ずアウトライン化(曲線化)し、編集可能なテキストを残さない
・データ上のカラーは指示用の色分けに過ぎず、実際のレーザー加工はパスの線そのものに従って処理される
・塗りと線を明確に整理し、グラデーション、透過効果、画像データは使用しない
落とし穴:AIデータを入稿したもののフォントのアウトライン化を忘れ、工場側で開いた際に未変換テキストとして差し戻されるケースが後を絶ちません。この手戻りだけで2〜3日の納期ロスが発生します
彫刻深度とレイアウト位置の指示方法
レーザー彫刻は印刷のように色指定はできませんが、以下の重要パラメータを指定できます:
・彫刻深度(通常mm単位):手触りの凹凸感や陰影のコントラストに直結します
・1つのデータ内で「浅彫り(線彫刻)」と「深彫り(面彫刻)」の階層を分けることが可能です
・製品上での配置(中央揃え、左寄せ、端からのマージン距離など)は入稿データ上で正確に寸法表記する
発注時には、サイズと配置位置を明記したシンプルなアタリ図を添えることで、認識のズレやすり合わせの時間を大幅に削減できます
サンプル確認で誤魔化されないための5大チェックポイント:現場の検品基準
サンプルが届いた際、「文字が彫れているか」だけを見るのは不十分です。それは最低限の基準に過ぎません。量産時の品質のばらつきを防ぐため、以下の5つの視点で厳しく検品してください
コントラストと鮮明度
・標準的な照明環境下、約30cmの距離から見て文字のエッジがシャープに見えるか
・白抜きの極細ラインが熱で潰れたり途切れたりしていないか(ルーペやスマホのマクロ撮影で確認)
・濃色素材に施した薄い焼き色が、影になった場所でも十分視認できるか
フチの焦げ跡とスス汚れの広がり
・木材や革の焦げ(ヤニ・スス)の拡散が文字のディテールを侵食していないか
・焦げ幅が太すぎる場合はレーザー出力が高すぎるか照射速度が遅すぎるサインであり、量産時に個体差が拡大する要因になります
・焦げ色の均一性を確認し、局所的に黒すぎたり薄すぎたりするムラがないか
残留臭
・革、ゴム、一部の木材は加工直後に強い焦げ臭が発生します
・アクリル加工後は特有の刺激臭があり、密閉包装すると臭いがこもりやすくなります
・これは単なる印象の問題にとどまらず、素材によっては臭いが長期間残り、受け取った側の体験を損ねる要因になります
クリーニング状態と手触り
・彫刻後のススや粉塵が表面に残っていないか(業者側での拭き取り処理が必要か確認)
・深く彫り込んだ溝にゴミが溜まりやすくないか、長期使用時の美観に影響しないか
・彫刻面やフチを指で触った際にバリや引っかかりがないか(アクリルや金属はエッジが鋭利になりがちです)
量産時の再現性・均一性
・工場に3〜5個のサンプル出しを依頼し、個体ごとの仕上がりのばらつきを比較する
・木目の向きの違いによる焼き色の差は天然素材特有の現象であり、不良品ではありません
・同一製品内において、エリアごとの彫刻コントラストにムラがないか確認する
サンプル出しの手間と費用を惜しんではいけません。「サンプルは問題なかったのに量産で品質がブレた」という事例は後を絶ちません。事前の試作費用は、納品後に全数返品・再作成になるリスクに比べればはるかに安上がりです
レーザー彫刻に向いている企業ギフトとは?パーソナライズ・文字・シリアルナンバーが真骨頂
レーザー彫刻は万能の加工技術ではありませんが、その強みを最大限に活かせる用途があります。記念品を発注する際は、以下の用途を優先的に検討してください:
・パーソナライズテキスト:社員名、受贈者の役職・氏名、個別メッセージ
・シリアルナンバー・通し番号:限定記念モデルのエディション番号、会員番号、ロット番号
・ロゴ・エンブレム:コーポレートアイデンティティ、ブランドシンボル
・微細パターン:木箱のフタの幾何学模様、レザー小物のステッチ調レリーフ、アクリルトロフィーの立体パターン
一方で、レーザー彫刻が向いていない用途も明確にしておく必要があります:
・フルカラーの写真やグラフィック(レーザー彫刻はモノクロ・単一の彫り深さしか表現できません)
・6pt未満の極小フォントが必要なデザイン
・大ロットかつ短納期の大量生産(レーザーは1点ずつ照射するため加工時間が長くコストが高くなります)
・多色展開や特定の色指定(特色など)が必要な表現
企業ギフトでレーザー彫刻を選ぶ判断基準は極めて明快です。高級感と耐久性を求めるならレーザー彫刻、鮮やかな色彩と大ロットのコスト効率を求めるなら従来の印刷を選択するのが正解です
発注前に素材の選定、試作サンプルの検証、量産管理までを一括してすり合わせたい場合は、MINDS の専門コンサルティングチームにご相談ください。入稿データの規定策定から試作校正までワンストップで伴走し、無駄な手戻りをゼロにします
まとめ
・レーザー彫刻は素材の表面を焼き付ける加工であり、インキを載せる印刷とは異なります。仕上がりは素材の反応によって決まり、デザインの工夫だけで補うことはできません
・木材、革、金属、アクリルにはそれぞれの特性があります。発注前に素材とレーザー光源(波長)の相性を確認することが不可欠です
・入稿データは必ずベクター形式で作成し、文字サイズは8pt以上、線幅は0.3mm以上を確保してください。白抜きの極細ラインは高確率で潰れます
・サンプル確認では「コントラスト」「焦げ跡」「臭い」「手触り」「量産の再現性」の5項目をチェック。1つでも見落とすと量産時に事故につながります
・レーザー彫刻の強みは質感と半永久的な耐久性です。フルカラー表現や大規模な大量生産には従来の印刷技術を活用すべきです
今後の視点と考察
法人向けノベルティ・記念品市場において、レーザー彫刻の需要はここ数年で確実に高まっています。以前は「この加工は可能か」という相談が中心でしたが、今では「どうすればハイエンドな高級感を演出できるか」という問い合わせにシフトしています。企業のギフト需要が『ばら撒き用の量』から『心に残る体験・記憶のフック』へと変化しており、小ロット・高単価なレーザー彫刻はこの潮流に完璧に合致します
印刷会社やデザイナーにとっての教訓は、レーザー加工を単なる「付帯サービス」として扱わないことです。これは独立した見積もり、独立した試作、独立した検品基準を要する専門加工ラインです。レーザー技術を巧みに統合できる事業者は、中高級ノベルティ市場において印刷専業の競合よりも圧倒的な優位性を確立できます
企業の調達・総務担当者へのアドバイスとしては、発注前にまず「素材 × 彫刻深度 × 文字サイズ」の3大パラメータを確定させることです。ここが定まって初めて具体的なデザインの詰めが可能になります。予算が限られている場合でも、いきなり量産発注するのではなく、事前のサンプル試作を経てから量産に進む方が結果的にリスクを最小化できます
レーザー彫刻ギフトにおける素材評価、サンプル校正、量産検品を組織的に仕組み化したい場合は、Mai Strategy ナレッジアカデミー の専門チームがまとめた発注・トラブル防止実務ガイドをぜひご活用ください。属人的な発注を、誰でも再現可能な業務プロセスへと昇華させます
参考文献・引用元
(本記事はコンサルタントの実務知見に基づくオリジナル解説です。引用元は以下の通りです)
FAQ / よくある質問
- レーザー彫刻のオリジナル記念品は最低何個から発注するのが適切ですか?
- 1個からでも製作可能ですが、単価は最も高くなります。一般的には20〜50個程度が企業ノベルティにおけるスイートスポットであり、コストと品質のバランスが最も取りやすくなります。100個を超える大ロットであれば、より有利な量産単価での交渉が可能です
- レーザー彫刻で表現できる最小文字サイズは?なぜ細かい文字は潰れやすいのですか?
- 漢字などの複文字は8pt以上、英数字は6pt以上を推奨します。レーザービームにはスポット径(光束の太さ)があるため、線が細すぎるとビーム幅によって画線が重複して焼き潰れてしまいます。特に白抜きの極細ラインは熱で消失しやすいため注意が必要です
- 木箱、革製品、メタルプレートの中で、レーザー彫刻の仕上がりが最も安定しているのはどれですか?
- アルマイト加工アルミプレートとレーザー加工用バーチ合板が最も安定しています。素材の密度が均一で、レーザーの吸収反応が一定であるためです。無垢材やヌメ革は風合いが素晴らしい反面、天然素材ゆえの個体差があり、仕上がりに微妙なばらつきが生じますが、これは素材固有の特性であり加工不良ではありません
- サンプルは完璧だったのに、量産品で仕上がりがブレてしまう原因は何ですか?
- 主な原因として、加工機のレーザー出力、加工速度、焦点距離(フォーカス)のパラメータが固定されておらず、機械の起動ごとに微妙なズレが生じていることが挙げられます。次いで素材のロット差(木目の違い、革の部位差、金属の表面処理ムラ)も影響します。対策としては、加工業者にパラメータの固定を徹底させ、試作時に3〜5個のサンプルを作成させて許容範囲をすり合わせることです
- レーザー彫刻のギフトから焦げたような臭いがするのは正常ですか?
- 木材、革、ゴムはレーザー照射熱によって焦げ臭が発生しますが、物理的な熱分解による自然な反応であり、数日で自然に消臭されます。アクリルは刺激臭が比較的強く残りやすいため、個包装や密閉箱に入れて納品する場合は、箱詰め前に24時間程度の通風・陰干しを行うことを推奨します
関連記事
印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
背幅計算・面付け計算——面倒な計算は不要、すべて無料でブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。