
解像度は DPI の数字ではなく、紙がその情報量を受け止められるかで決まる
印刷現場でお客様のデータを受け取ると、よく聞く言葉があります。「この画像は 300 DPI なので、大丈夫ですよね?」
この一言には、見落としが二つあります
・一つ目。300 DPI はデザインソフト上の設定値であり、印刷の細部を本当に左右するのは「最終印刷サイズに対する有効画素数」です
・二つ目。多くの人が紙そのものの物理的な特性を見落としています。解像度の上限を決めるのは、そこです
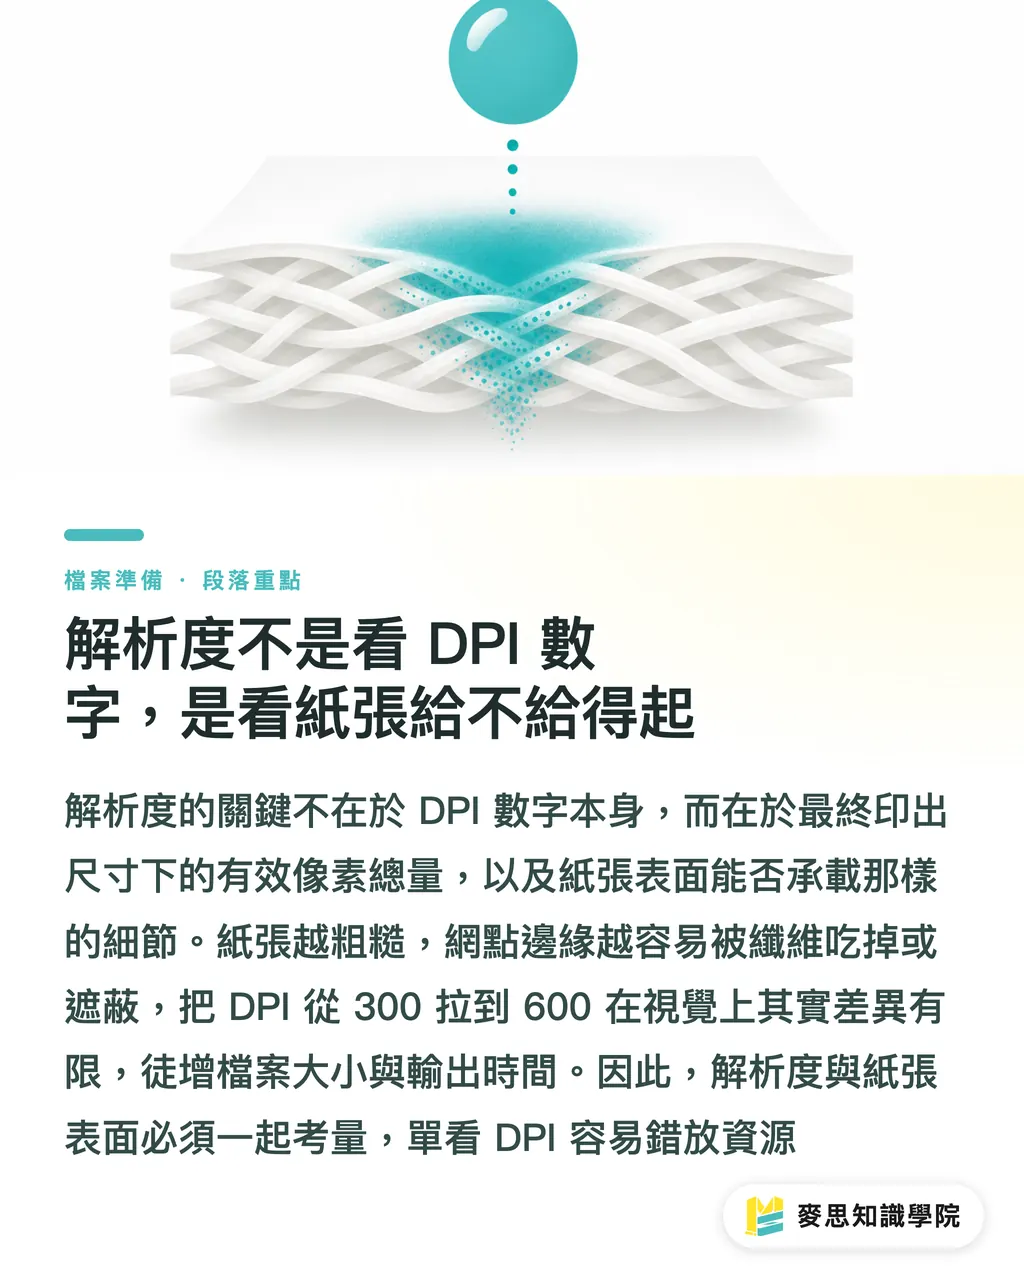
紙の表面が滑らかであるほど、網点のエッジはシャープになります。紙が粗いほど、インキが乗った瞬間に網点は繊維に吸われたり隠れたりします。この状態で DPI を 300 から 600 に上げても、紙面上で見える差は実際には限られます。増えるのはデータ容量と出力時間です
ここ数年、現場で見ていてはっきりしています。印刷がボケる案件の多くは、解像度が低すぎるからではありません。紙がその細部を支えられないのです。あるいは、お客様が 5MB の高解像度画像を用意しても、それを粗いクラフト紙に印刷するなら、ほとんど無駄になります
解像度 × 紙の表面。この組み合わせで考えて初めて判断できます。DPI の数字だけを見ると、リソースの使いどころを間違えます
紙を三つに分けると、解像度の目安が見えてくる
印刷の視点では、紙は大きく三つに分けられます。滑らかな紙、やや粗い紙、繊維感がはっきりした紙です。それぞれ解像度に対する許容度が違います。ここが「逆算式の選び方」の出発点です
・滑らかな紙(コート紙、美術紙の高光沢タイプ、合成紙):表面が平滑で、インキの乗りが均一なため、網点再現性がもっとも高い紙です。標準は 300 DPI。高級カタログや写真集などのハイエンド印刷では、350-400 DPI まで上げると差が出ます
・やや粗い紙(上質紙、一部の美術紙、微塗工紙):表面に軽い繊維感があり、細部の再現性は少し落ちます。実務では 250-300 DPI で十分です。それ以上にしても、目ではほとんど判別できません
・繊維感がはっきりした紙(クラフト紙、再生紙、ラフ系美術紙、コットン紙):繊維や紙目そのものが見た目の主役です。200-250 DPI がほぼ上限です。解像度を上げても紙に吸収され、作業が無駄になります
よくある誤解があります。紙が粗いほど、失われる細部を補うために解像度を上げるべきだ、という考え方です。実際は逆です。粗い紙では細部の半分が紙目に隠れます。高解像度を詰め込んでも、データが重くなり、出力が遅くなるだけで、見た目の差は出ません
判断基準はシンプルです。紙が見せられる細部の上限が、かけるべき DPI の上限です
坪量、表面加工、繊維の粗さ。この三つが設定を左右する
紙の特性を分解すると、解像度の許容度を決める主な変数は三つあります。坪量、表面加工、紙繊維の粗さです。この三つは相互に影響するため、実務ではまとめて見ます
・坪量(gsm=1平方メートルあたりのグラム数):紙のコシと厚みに影響します。100gsm 未満の薄紙は繊維がやや緩く、表面も不均一になりやすいため、必要な解像度は少し下がります。200gsm 以上の厚手カード紙は、表面のカレンダー処理が比較的細かいことが多く、標準値で進められます
・表面加工:塗工紙と非塗工紙に分かれます。塗工紙(コート紙など)はコーティング層があり、網点がシャープに出ます。非塗工紙(上質紙、クラフト紙など)はインキを直接吸収するため、エッジが広がります。塗工紙は高解像度向き、非塗工紙は意識して一段下げます
・紙繊維の粗さ:肉眼ではもっとも判断しにくく、しかしもっとも効いてくる要素です。同じ美術紙でも、コットン紙は繊維が長く目立ちます。木材パルプ系の美術紙は比較的きめ細かい。両者の DPI 許容度には 50% ほど差が出ることもあります
現場の例です。あるお客様が写真集を作る際、手触りを出すために厚手のコットン系美術紙を使いたいという相談がありました。デザイナーは全画像を 400 DPI に設定し、総データ容量は 1.2 GB。RIP(Raster Image Processor、データを印刷機が読める網点情報に変換する処理)に一晩かかりました。実際に刷ってみると、コットン紙上では 300 DPI と 400 DPI の差は肉眼ではわかりませんでした
最終的に画像をすべて 300 DPI に統一し、データは 600MB まで軽くなりました。RIP 時間は半分になり、印刷品質はまったく同じです。これが「逆算式の選び方」の価値です。紙の特性から設定を逆算し、過剰処理を避けるのです
よく使う紙材には、どれくらいの DPI が必要か
以下の対照表は、現場でよく扱う紙材をもとにしたものです。数字は実務上の推奨値であり、絶対値ではありません。ただ、迷ったときはここから始めれば大きく外しません
・コート紙(グロス/マット塗工):150-250gsm。一般的な商業印刷の主力です。目安は 300 DPI。グロス系なら 350 まで上げてもよいでしょう。高品質な写真や高級カタログなら、入稿データの段階で 350 DPI を用意するのがおすすめです
・上質紙(非塗工の筆記用紙):70-120gsm。本文、ノート、DM(Direct Mail、ダイレクトメール)挟み込みなどによく使われます。250-300 DPI で十分です。紙が自然に一部の細部を吸収するため、上げても効果は限られます
・クラフト紙(未晒し/晒し):80-150gsm。紙袋、タグ、レトロ調デザインでよく使われます。目安は 200-250 DPI。紙目そのものがデザイン要素なので、鮮明すぎるとかえって味が失われます
・美術紙(コットン、木材パルプ、特殊繊維):坪量は 100gsm から 300gsm まで幅があります。目安は 200-300 DPI。表面加工によって判断します。表面が粗いほど、数値は下げます
・パール紙/金銀箔紙:反射素材です。見るべきは細部より、インキと紙の相互作用です。200-250 DPI で十分です。解像度が高すぎると、金属光沢の見え方が不自然になります
・合成紙(PP/PET):耐水性と耐裂性があり、タグやメニューによく使われます。表面は非常に滑らかで、300-350 DPI まで対応できます
この対応ロジックの要点は、データ準備の労力を紙の受容力に合わせることです。お客様の不安に合わせることではありません
デザイナーは「足りなかったらどうしよう」と考えがちで、ひとまず 300 DPI から始めます。この習慣はコート紙なら問題ありません。クラフト紙では無駄な作業です。逆算式の選び方は、考える順番を逆にします。先に紙を見て、それから画像をどこまで細かく用意するかを決めます
過剰処理という見えない無駄は、現場ほどよく見える
十数年、印刷現場で案件を見てきて、もっとも多い無駄は解像度不足ではなく、過剰処理です。代表的なケースを三つ挙げます
・ケース 一つ目:厚手のコットン系美術紙を使った写真集。元画像は 400-600 DPI、総データ容量は 1.2GB。実際の印刷では 300 DPI と 400 DPI に差はありませんでした。300 DPI に変更するとデータ容量は 50% 減り、RIP 時間は半分になり、品質は同じでした
・ケース二:クラフト紙タグの logo デザイン。デザイナーがベクターデータを 600 DPI のラスターデータに変換し、ファイルは 80MB になりました。実際の印刷に必要なのは 200 DPI だけです。ベクターのまま出力すれば 2MB で足り、余分な 78MB は不要な作業でした
・ケース三:上質紙本文ページの大量イラスト。各イラストがすべて 400 DPI で、総データ容量は 500MB。250 DPI に戻すと 300MB になり、本を手に取ったときの質感も見た目も同じでした
この三つの案件に共通するのは、紙材そのものの特性が細部の上限をすでに決めていたことです。過剰な準備は無効な投資です
実務では、もう一つ見落とされがちなコストがあります。大きすぎるデータは、生産チェーン全体を遅くします。デザイナー側のPCが重くなり、プリフライトに時間がかかり、RIP 処理が長くなり、出力機のメモリにも負荷がかかります。各工程が「使われない解像度」のためにコストを払っているのです
逆算式の選び方の核は、紙が表現できる範囲にリソースを使うことです。見えないところに使わないことです
複数の紙材でテスト印刷をしたい場合は、MINDSの紙サンプルサービスを参考にできます。実際に手に取って、触って、見て、刷るほうが、画面上で推測するよりずっと正確です
要点整理
・紙の特性が解像度の上限を決めます。DPI の数字はデザイン側の設定値にすぎません
・滑らかな紙材は 300-400 DPI、繊維感がはっきりした紙材は 200-250 DPI で十分です
・コート紙は 300 DPI、上質紙は 250-300 DPI、クラフト紙は 200-250 DPI が実務上の基準です
・過剰処理は見えない無駄です。データを 50% 軽くしても、品質がまったく変わらないことがあります
・逆算式の選び方:先に紙を見て、それから画像を決める。リソースの使いどころを間違えないための考え方です
さらに考える
この「紙質から解像度を逆算する」考え方の背景には、もっと広い判断軸があります。リソース配分は、心理的な不安ではなく、受け止められる上限に合わせるべきだということです
印刷製造側にとっては、この方法を社内 SOP(Standard Operating Procedure、標準作業手順)にすれば、プリフライト段階で過剰処理の案件を見つけられ、RIP と出力の無駄な工数を減らせます。デザイナーにとっては、「紙 → DPI」の対照表を作っておき、次の案件では先に紙材を確認してから画像データを準備することで、ファイル管理の時間を大きく減らせます
AI 活用や SaaS(Software as a Service、クラウド型サブスクリプションソフトウェアサービス)に関わる人にも、この例は参考になります。多くのツールにある「高精度モード」は、実際には業界内の言い回しに近く、使用シーンでは必要ないことが少なくありません。ユーザーに 300 DPI か 600 DPI を選ばせるより、「コート紙モード/クラフト紙モード」のように利用者の感覚に近い名前にしたほうが直感的です
次の一手として、よく扱う紙材を一度すべて洗い出し、対応する DPI 範囲を記入して、チーム共有の対照表にしてください。以後どんな案件が入ってきても、先に紙を見てから画像を決める。この習慣ができれば、印刷のボケと過剰処理は同時に減ります
関連記事
FAQ / よくある質問
- 印刷には必ず 300 DPI が必要ですか?
- 必ずしも必要ではありません。DPI はデザイン側の設定値です。印刷の細部を本当に決めるのは、「最終印刷サイズに対する有効画素数」と紙の特性の組み合わせです。コート紙なら 300 DPI が目安ですが、クラフト紙や美術紙なら 200-250 DPI で十分です
- クラフト紙印刷には何 DPI 必要ですか?
- 200-250 DPI がほぼ上限です。クラフト紙の繊維や紙目そのものが視覚要素なので、解像度を高くしても紙目に吸収され、見た目の差は出ません。データ容量だけが増えます
- 美術紙はコート紙より高い解像度が必要ですか?
- 逆です。美術紙の表面は一般にコート紙より粗いため、解像度は下げて考えます。コットン系美術紙は 200-250 DPI、きめ細かい木材パルプ系美術紙なら 300 DPI まで対応できます
- AI 生成画像の解像度が足りない場合はどうすればいいですか?
- まず、何の紙に印刷するかを見ます。コート紙なら 300 DPI 前後が必要で、AI の出力では不足しがちです。クラフト紙や美術紙なら 200-250 DPI で足りるため、AI アップスケーリング(低解像度画像を拡大し、細部を補う処理)または元画像のままでも通る可能性があります。むやみに解像度を上げても意味はありません。上限を決めるのは紙の受容力です
- 紙に合わせて何 DPI にすべきか、どう判断しますか?
- 逆算式の選び方を使います。まず紙材の種類(滑らか/やや粗い/繊維感がはっきり)を見て、次に表面加工(塗工/非塗工)、最後に繊維の粗さを確認します。この三つを掛け合わせて DPI の上限を決めます。DPI の数字から逆算してはいけません
関連記事
印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
面付け計算とプリフライトチェック——印刷前の確認を無料で、ブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。