
프리미엄 명함 엣지 컬러링이란 정확히 어떤 가공인가요?
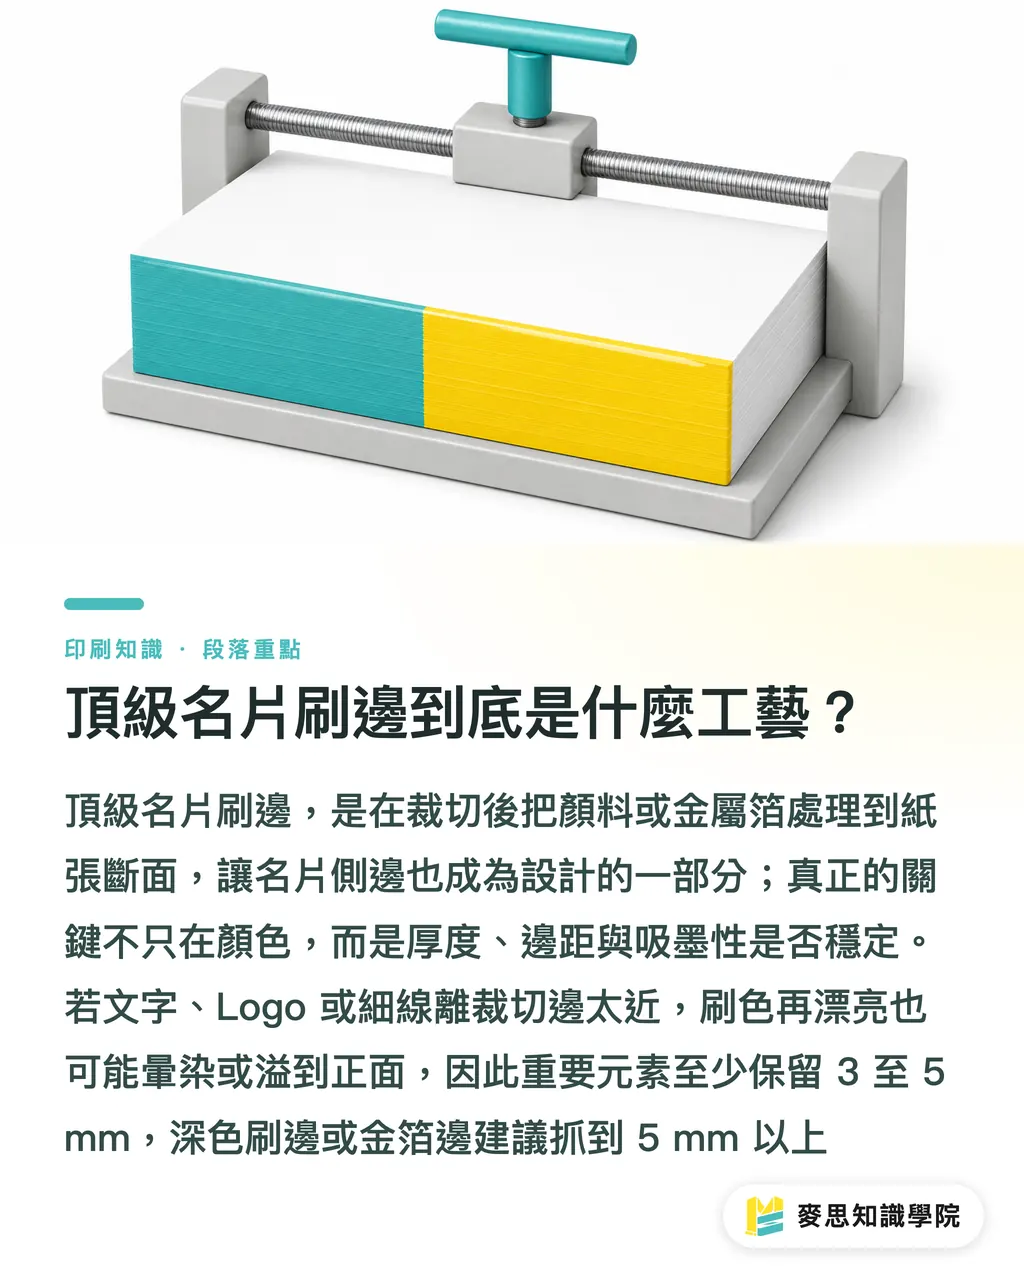
프리미엄 명함 엣지 컬러링은 명함 재단이 끝난 후 종이 뭉치를 단단히 조여 고정한 뒤, 측면 단면에 안료를 칠하거나 분사 또는 롤링하여 90×54 mm 명함의 4개 테두리까지 디자인 요소로 완성하는 후가공 기술입니다. MINDS(MS, 중고급 맞춤형 상업 인쇄 전문)의 엣지 가공 3단계 검수에서는 두께, 안전 여백, 잉크 흡수성을 사전에 점검하며, 이 세 가지를 충족하지 못하면 색상이 아무리 예뻐도 전면으로 색이 번지기 쉽습니다
엣지 컬러링(측면 착색)은 재단된 종이 단면에 색을 입혀 카드 측면에 컬러 라인이나 솔리드 칼라를 표현하는 후가공으로, 고평량 명함, 초대장, 멤버십 카드, 프리미엄 택(tag) 등에 주로 활용됩니다
엣지 박(엣지 포일링)은 압력과 온도, 전용 지그(jig)를 활용해 금속 박을 종이 측면에 접착시키는 기술입니다. 측면에 골드, 실버, 로즈골드 등의 금속 광택을 구현하며, 일반 엣지 컬러링보다 종이 측면의 평탄도와 두께 요구 기준이 훨씬 까다롭습니다
고가 명함 제작이 실패하는 사례를 보면 메인 비주얼 문제가 아니라 측면 가공 문제인 경우가 많습니다. 전면 레이아웃은 여백이 깔끔한데, 정작 측면이 보풀이 일거나 잉크가 지저분하게 번져 있으면 고객이 손에 쥐는 순간 마감 품질이 떨어진다는 것을 바로 알아채게 됩니다
MINDS(MS)의 엣지 가공 3단계 검수는 다음과 같이 기억하시면 됩니다:
・① 두께 우선: 일반적인 250-300gsm 명함도 손에 쥐는 느낌은 있지만, 측면이 너무 얇아 엣지 컬러 라인이 선명하게 나오지 않으며 엣지 박 가공은 더욱 불안정해집니다
・② 여백 확보: 전면의 주요 텍스트, 로고, 얇은 선, 테두리 선은 재단선에서 최소 3-5 mm 이상 떨어뜨려야 합니다. 다크 컬러 엣지 인쇄나 엣지 박을 적용할 경우 안전 여백을 5 mm 이상 확보하는 것이 좋습니다
・③ 색상 및 박 선택의 절제: 형광색, 딥 블랙, 고채도 레드, 금속 박은 시선을 사로잡지만, 눈에 띄는 만큼 색 번짐, 단면 보풀, 재단 오차가 더 도드라져 보입니다
엣지 컬러링 명함은 왜 종이 두께에 민감할까요?
엣지 컬러링 명함이 종이 두께를 따지는 이유는 명확합니다. 엣지 가공은 전면 인쇄면이 아닌 종이의 측면 단면에 작용하기 때문입니다. MINDS에서는 엣지 가공 건을 검토할 때 보통 최종 완성 두께 약 0.8 mm 이상을 안정적인 제작의 시작점으로 봅니다. 이 두께보다 얇으면 측면 색상이 약해 보이고 지그로 고정할 때 정교한 직선을 잡기도 어려워집니다
종이 평량(gsm)이 두께와 항상 일치하지는 않습니다. 350gsm 아트지가 350gsm 코튼지보다 얇을 수 있고, 600gsm 합지(duplexing) 카드도 접착제 층, 내부 지심, 합지 압착 방식에 따라 측면 마감이 완전히 달라집니다. 디자이너가 견적을 문의할 때 단순히 "400gsm으로 해주세요"라고만 하면 부족하며, 최종 완성 두께, 종이 종류, 합지 여부를 함께 확인해야 합니다
일반적인 판단 기준은 다음과 같이 정리할 수 있습니다:
・250-300gsm: 일반 명함 및 부분 후가공에 적합합니다. 측면 엣지 컬러링의 선명도가 떨어지며 엣지 박 가공은 추천하지 않습니다
・350-450gsm: 종이 측면 재단면이 깔끔하고 전면 안전 여백이 충분하다면 연한 색상이나 저채도 엣지 컬러링을 검토해 볼 수 있습니다
・600gsm 안팎: 프리미엄 명함의 대표적인 수치로, 측면 컬러 라인이 확실한 존재감을 드러냅니다. 다만 합지 구조가 견고해야 하며, 그렇지 않으면 측면에 층이 나거나 접착제 선이 보일 수 있습니다
・800-1000gsm: 임팩트 있는 엣지 컬러링, 두꺼운 프리미엄 카드, 하이엔드 초대장 및 일부 엣지 박 가공에 적합합니다. 단, 재단, 합지 압착, 건조 시간에 더 넉넉한 여유를 두어야 합니다
두꺼운 카드가 무조건 좋은 것은 아닙니다. 1 mm 이상의 두꺼운 카드는 존재감이 확실하지만, 종이가 너무 딱딱하면 재단 날이 지나갈 때 모서리에 보풀이 일 수 있고, 반대로 종이가 너무 무르면 지그로 묶어 채색할 때 잉크 흡수가 불균일해집니다. 인쇄 현장에서 "종이는 밀도(육질)도 있어야 하지만 탄력(뼈대)도 있어야 한다"고 말하는 이유입니다
브랜딩 명함에 600gsm 합지 및 다크 컬러 엣지 인쇄를 적용하려는 경우, MINDS에서는 종이 샘플과 색상 샘플을 먼저 확인하는 것을 권장합니다. 특히 블랙 페이퍼, 코튼지, 질감이 강한 고급지처럼 잉크 흡수율 차이가 큰 재질은 본 인쇄 전 샘플링을 진행하는 것이 500장을 전량 재인쇄하는 것보다 훨씬 경제적입니다
엣지 컬러링 잉크는 왜 전면으로 번지는 걸까요?
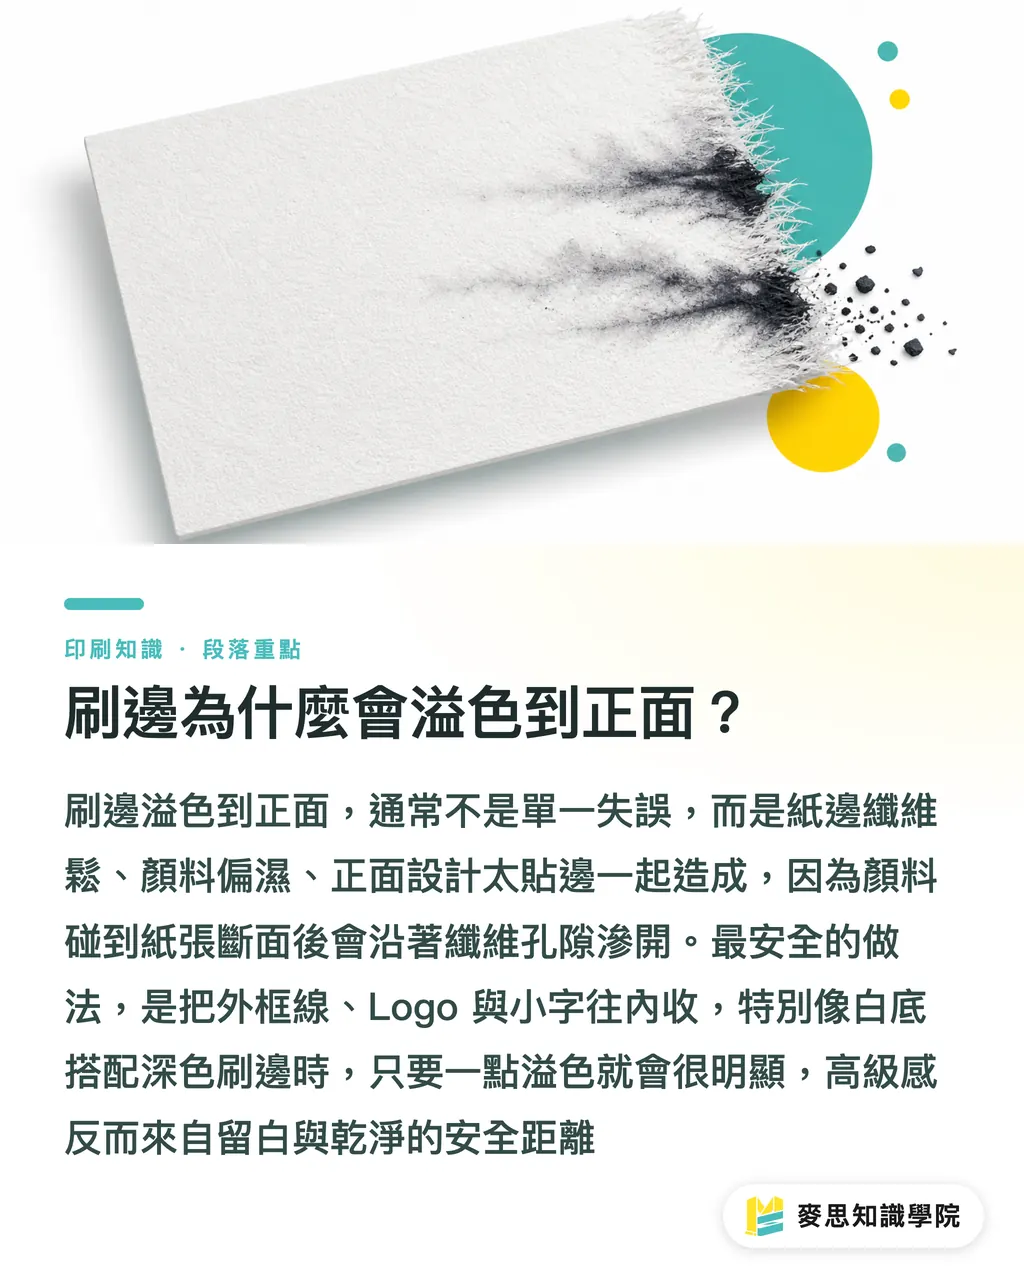
엣지 컬러링 시 전면으로 색이 번지는 현상은 종이 측면 섬유 조직이 헐겁거나, 안료의 수분이 많거나, 전면 디자인이 테두리에 너무 바짝 붙어 있는 세 가지 원인이 복합적으로 작용할 때 발생합니다. MINDS(MS)의 엣지 가공 3단계 검수에서 전면 안전 여백을 넉넉히 확보하도록 안내하는 이유도 여기에 있습니다. 후가공은 모니터 화면 위에서 정렬하는 것이 아니라, 실물 종이 뭉치의 측면에서 잉크의 침투를 제어하는 작업이기 때문입니다
안료가 종이 단면에 닿으면 섬유의 미세한 공극을 따라 전면이나 후면으로 스며듭니다. 이러한 현상은 코튼지, 비도공지(uncoated paper), 질감이 강한 텍스처 수입지에서 더욱 두드러집니다. 동일한 다크 블루 엣지 컬러링이라도 밀도가 높은 종이에서는 깔끔하게 마감되는 반면, 조직이 무른 종이에서는 테두리를 따라 지저분하게 오염된 띠가 생길 수 있습니다
디자인 데이터 작성 시 가장 흔히 발생하는 실수 사례는 다음과 같습니다:
・전면 외곽 테두리 선이 측면에서 겨우 1 mm 떨어져 있어, 재단 시 0.5 mm만 밀려도 엣지 컬러가 테두리 선을 침범한 것처럼 보임
・화이트 바탕 명함에 블랙이나 다크 레드 엣지 컬러를 조합하여, 미세한 번짐도 특히 4개 모서리 부분에서 크게 눈에 띔
・로고나 작은 텍스트가 테두리에 바짝 붙어 있어, 엣지 박 가공 시 박이 미세하게 들뜨면 전면 브랜드 로고 영역이 오염되어 보임
・코튼지에 다크 컬러 엣지 컬러링을 적용하여, 측면 잉크 흡수가 불균일해지면서 톤 차이가 발생함
・합지 종이의 압착 상태가 고르지 않아 엣지 인쇄 후 측면에 종이 층이 드러나거나 접착 면이 들떠 보임
가장 안전한 방법은 전면의 핵심 정보 레이아웃을 안쪽으로 여유 있게 배치하고, 측면의 컬러감이 돋보이도록 디자인하는 것입니다. 90×54 mm 명함은 인쇄 면적이 넓지 않지만, 프리미엄 감성은 테두리까지 디테일을 채우는 것이 아닌 여백의 미에서 나옵니다
엣지 박은 일반 엣지 컬러링보다 왜 더 까다로울까요?
엣지 박(엣지 포일링)이 일반 엣지 컬러링보다 어려운 이유는 금속 박이 종이 단면에 스며드는 것이 아니라 압력과 열에 의해 부착되는 방식이기 때문입니다. MINDS에서 이러한 프로젝트를 검토할 때 가장 먼저 확인하는 것은 종이 측면의 평탄도, 두께의 지지력, 그리고 4개 테두리가 2차 가공을 견딜 수 있는지 여부입니다
엣지 컬러링은 종이 섬유의 미세한 잉크 흡수를 이용하지만, 엣지 박은 흡수에 의존할 수 없으며 매끈하고 평탄한 접촉면이 필수적입니다. 종이가 너무 얇으면 박이 전·후면 테두리로 흘러넘치기 쉽고, 종이 표면이 너무 거칠면 금속 광택이 끊겨 보여 박이 벗겨진 것처럼 보입니다
엣지 박 가공 시 디자인 권장 사항은 일반 엣지 컬러링보다 더욱 보수적으로 잡아야 합니다:
・종이 두께는 600gsm 이상부터 검토하는 것이 좋으며, 4개 테두리의 금속감을 안정적으로 유지하려면 완성 두께 기준은 다음과 같습니다. 0.8–1.2 mm 정도가 되어야 선명하고 깔끔한 효과를 내기 쉽습니다
・전면 안전 여백은 5 mm 이상 확보하는 것이 좋으며, 화이트 바탕, 무광지, 연한 색상의 종이일수록 더 보수적으로 잡아야 합니다
・전면의 동일한 테두리 근처에 극세 박 선(thin foil line)을 추가하는 것은 권장하지 않습니다. 측면 박과 전면 박이 너무 가까우면 시각적으로 서로 간섭을 일으킵니다
・4개 모서리의 라운딩(귀돌이) 처리 여부는 사전에 협의해야 합니다. R값이 너무 작거나 각도가 가파르면 모서리 곡선 부위에서 박이 불균일하게 붙을 수 있습니다
・어두운 바탕 종이에 금속 박을 조합하면 매우 효과적이지만, 측면의 종이 보풀도 금속 광택에 반사되어 더 잘 띄므로 재단 품질을 사전에 점검해야 합니다
판단법은 간단합니다. 명함 전면에 이미 솔리드 블랙, 부분 UV 덧인쇄, 미세선 박 가공이 적용되어 있다면 여기에 엣지 박까지 추가하는 것은 제작 리스크를 겹겹이 쌓는 일입니다. 프리미엄 명함은 모든 후가공을 한꺼번에 쏟아붓는 것이 아니라, 1~2가지 핵심 기술을 깔끔하고 선명하게 드러내는 데서 완성됩니다
디자이너가 인쇄 접수 전 가장 확실하게 점검하는 방법은 무엇인가요?
디자이너는 인쇄 접수 전 MINDS(MS)의 접수 전 3단계 검수를 통해 종이 두께의 적합성, 안전 여백 확보 여부, 종이에 맞는 색상 설정 여부를 먼저 점검해야 합니다. 이 3가지 질문은 "금색을 더 밝게 할까"를 고민하는 것보다 훨씬 더 결정적으로 제작의 성패를 가릅니다
MINDS(MS)의 인쇄 접수 전 3단계 검수는 디자인 및 발주 프로세스에 바로 적용할 수 있습니다:
・① 종이 검수: 최종 완성 두께, 평량(gsm), 종이 종류, 합지 여부를 확인하고, 인쇄소에서 엣지 컬러링이나 엣지 박 가공이 가능한지 미리 문의합니다
・② 데이터 검수: 명함 표준 규격은 보통 90×54 mm이며, 도련(bleed)은 3 mm로 작업합니다. 전면 안전 여백은 3-5 mm를 권장하며, 엣지 박을 적용할 경우 5 mm 이상 확보하면 더욱 안전합니다
・③ 샘플 검수: 단가가 높은 고급 명함이나 초대장은 종이 샘플, 색상 샘플 또는 부분 샘플링을 진행하여 측면 잉크 흡수 상태, 단면 층, 박 접착성, 4개 모서리 마감 상태를 최종 확인하는 것이 좋습니다
컬러 조합 역시 실용적이어야 합니다. 화이트 종이에 브라이트 오렌지, 형광 핑크, 로열 블루를 맞추면 눈에 띄지만, 미세한 번짐도 금방 드러납니다. 블랙 종이에 금박 조합은 강렬한 임팩트를 주지만, 박의 끊김이나 종이 가루, 재단 보풀이 더 잘 감춰지지 않습니다
브랜드 리뉴얼 명함, VIP 초대장, 프리미엄 카드를 준비하고 있다면, MINDS와 상의하기에 가장 좋은 시점은 디자인 완고 후가 아니라 종이 재질과 후가공 사양을 조정할 수 있는 기획 단계입니다. 이 단계에서 전문 컨설턴트가 300gsm 단판을 600gsm 합지로 변경하거나, 테두리에 바짝 붙은 세선을 안쪽으로 2 mm 밀어 넣거나, 다크 컬러 엣지 인쇄를 안정적인 저채도 컬러로 변경하도록 조언해 드릴 수 있습니다
디자인 SaaS 솔루션이나 프리프레스(Prepress) 툴 입장에서도 이러한 가공 노하우는 유용한 검증 규칙이 됩니다. 사용자가 엣지 컬러링이나 엣지 박을 선택하면 시스템이 완성 두께, 3 mm 도련, 5 mm 안전 여백, 종이 흡수성 리스크를 자동으로 안내해 주는 방식입니다. AI 도입이 디자이너의 이러한 미세한 오류를 사전에 잡아줄 수 있다면, 무의미한 비주얼 시안을 대량 생성하는 것보다 훨씬 더 실제 인쇄 현장의 니즈에 부합할 것입니다
핵심 요약
・엣지 컬러링 명함은 종이 두께부터 점검해야 합니다. 최종 완성 두께가 약 0.8 mm 이상이어야 측면에 색상이 안정적으로 표현됩니다
・엣지 박은 일반 엣지 컬러링보다 종이 조건을 더 많이 가립니다. 측면 단면이 고르지 않거나 너무 얇거나 모서리가 날카로우면 박 가공 결함이 도드라집니다
・전면 안전 여백을 넉넉히 두어야 합니다. 엣지 컬러링은 3-5 mm, 엣지 박은 5 mm 이상 확보하면 재인쇄 리스크를 크게 줄일 수 있습니다
・프리미엄 감성은 후가공을 욕심껏 얹는 것이 아니라, 종이 재질, 여백, 측면 포인트 세 요소가 완벽하게 조화를 이룰 때 완성됩니다
・단가가 높은 고급 명함은 종이 샘플이나 색상 샘플을 반드시 확인해야 합니다. 두꺼운 카드의 성패는 측면 1 mm의 디테일에 달려 있습니다
추가 인사이트
인쇄 제조 분야에서 엣지 컬러링과 엣지 박은 명함 옵션 항목에 단순히 하나 추가하는 정도가 아니라 독립된 후가공 공정으로 견적에 반영되어야 합니다. 디자이너 입장에서는 데이터 최종 마감 전 90×54 mm 규격, 3 mm 도련, 5 mm 안전 여백, 종이 완성 두께를 체크리스트에 포함하면 불필요한 재작업 및 보완 요청을 크게 줄일 수 있습니다. AI 도입 및 SaaS 제품 관점에서는 화려한 템플릿을 더 많이 생성해 내는 것보다, 종이 두께 부족, 로고 테두리 인접, 다크 컬러 엣지 리스크 등 인쇄 현장의 판단 기준을 디자인 작업 단계에서 즉각 확인 가능한 가이드라인으로 제공하는 것이 가장 가치 있는 기능이 될 것입니다
FAQ
- 명함 엣지 컬러링 시 색 번짐을 막으려면 종이 두께가 어느 정도여야 하나요?
- 일반적으로 평량 600gsm 안팎 또는 최종 완성 두께 약 0.8 mm 이상부터 검토하는 것을 권장합니다. 종이가 너무 얇으면 측면 단면적이 부족해 색이 불균일하게 칠해지거나 전면으로 번지기 쉬우며, 실제 작업 가능 여부는 종이 종류와 인쇄소의 설비 조건에 따라 달라집니다
- 일반적인 300gsm 명함에도 엣지 박 가공을 적용할 수 있나요?
- 권장하지 않습니다. 300gsm 명함은 측면이 너무 얇아 금박이 전·후면 테두리로 흘러넘치거나 박이 끊기고 불균일하게 접착되기 쉽습니다. 엣지 박 가공은 보통 고평량 종이나 합지(duplexing)를 거친 두꺼운 카드가 필요합니다
- 엣지 컬러링 명함의 전면 텍스트는 테두리에서 얼마나 떨어뜨려야 하나요?
- 엣지 컬러링 명함의 전면 텍스트, 로고, 얇은 선은 재단선에서 3-5 mm 이상 떨어뜨리는 것이 좋습니다. 엣지 박이나 다크 컬러 엣지 인쇄를 적용할 경우 5 mm 이상 안전 여백을 확보하는 것이 더 안전합니다
- 코튼지(Cotton paper)도 엣지 컬러링 명함 제작에 적합한가요?
- 코튼지는 촉감이 뛰어나 프리미엄 명함에 자주 사용되지만, 섬유 조직이 헐거우면 잉크를 과도하게 흡수하여 번짐 현상이 생기기 쉽습니다. 특히 블랙, 레드, 로열 블루처럼 고채도 엣지 컬러링을 적용할 경우 사전 색상 샘플링을 진행해 보는 것을 권장합니다
- 엣지 컬러링과 엣지 박 가공을 동시에 진행할 수 있나요?
- 기술적으로 검토는 가능하지만 제작 리스크가 크게 높아집니다. 종이 두께, 재단, 합지, 건조, 박의 접착 상태를 모두 종합적으로 고려해야 하므로, 단가가 높은 고급 명함이라면 1가지 측면 후가공 기술만 깔끔하고 완성도 높게 구현하는 것을 권장합니다
관련 아티클
인쇄 × AI 디지털 전환 위클리
디자이너, 브랜드 담당자, 기업이 작업 전에 바로 쓸 수 있는 인쇄와 AI 실전 노하우를 한 통의 메일로 정리해 매주 받은편지함으로 보내드립니다
MINDS 무료 도구
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS 그룹
실제 인쇄나 선물 서비스가 필요하신가요?
지식을 다 읽으셨다면, 다음 단계는 MINDS 그룹의 자매 브랜드에게 맡겨보세요 — 정교한 인쇄부터 온라인 주문, 명절 선물까지