
축척 데이터(스케일 작업)란 무엇이며, 언제 사용해야 할까?
대형 출력 축척 작업이란 쉽게 말해 완성품 크기가 매우 클 때, 작업 파일은 일정한 비율로 축소해 제작한 뒤 인쇄소에 '실제 출력 크기'를 명시해 전달하는 방식을 말합니다
80×180cm 정도의 배너·폼보드라면 1:1 원치수로 작업해도 무리가 없습니다. Illustrator나 Photoshop 모두 무리 없이 돌아가며 해상도를 72~100DPI로 설정해도 충분합니다. 하지만 3m×2.4m 크기의 백월, 대형 차량 래핑 스티커, 공사장 가림막 현수막 등은 1:1로 작업할 경우 파일 용량이 수 GB에 달해 일반 PC에서는 파일 여는 데만 5분씩 걸리고 원활한 작업 자체가 불가능해집니다
이럴 때 축척 작업이 필요합니다. 완성품 크기에 따라 보통 1:5, 1:10, 1:20 비율을 주로 사용합니다
・완성품 1m 이내: 대부분 축척 없이 1:1 크기로 직접 제작 가능
・완성품 1~3m: PC 사양에 따라 1:5 또는 1:10 축척 권장
・완성품 3m 초과(대형 백월, 차량 래핑, 가림막): 1:10 이상 권장, 경우에 따라 1:20 적용
실제 데이터 검수 시 자주 겪는 일인데, 디자이너가 1:10 축척으로 작업해 두고 아무런 표기도 남기지 않아 인쇄소 작업자가 파일 크기 그대로 출력해 버리는 사고가 있었습니다. 원래 가로 3미터로 나와야 할 백월이 30센티미터짜리 미니 출력물로 인쇄된 것이죠
축척 작업 시 해상도(DPI)는 어떻게 환산해야 할까?
많은 분들이 크기를 줄이면서 해상도(DPI) 환산을 깜빡하곤 합니다. 축척과 해상도는 반드시 함께 맞춰야 합니다
대형 출력물의 실제 인쇄 해상도는 대개 72~100DPI 수준입니다(시야 거리가 멀어질수록 요구 해상도는 낮아집니다). 만약 크기를 1:10으로 줄여 작업한다면, 작업 파일의 해상도는 10배로 높여야 전체 픽셀 수가 그대로 유지됩니다
구체적인 예를 들어보겠습니다. 가로 300cm 백월을 실제 출력 시 72DPI가 필요하다면, 1:10 축척 적용 시 파일 가로는 30cm가 됩니다. 이때 원본과 동일한 픽셀 데이터를 유지하려면 Photoshop에서의 해상도를 720DPI로 설정해야 합니다
환산법은 간단한 공식으로 기억하면 쉽습니다: 축척 파일의 DPI = 실제 출력 DPI × 축척 배수
・1:5 축척 → 실제 출력 72DPI 기준 → 작업 파일 해상도 360DPI
・1:10 축척 → 실제 출력 72DPI 기준 → 작업 파일 해상도 720DPI
・1:20 축척 → 실제 출력 72DPI 기준 → 작업 파일 해상도 1440DPI
Illustrator로 벡터 작업을 한다면 비교적 문제가 덜합니다. 벡터는 확대해도 깨지지 않으므로 불러온 비트맵 이미지의 해상도만 충분하다면 순수 벡터 오브젝트는 축척의 영향을 받지 않습니다. 정말 주의해야 할 것은 Photoshop 비트맵 작업 파일 및 파일 내에 임베드된 이미지 소스입니다
축척 데이터에서 도련(Bleed)과 마감 여백은 어떻게 설정할까?
도련 여백을 어떻게 환산하고 표기해야 할지 막막해하는 분들이 많습니다
대형 출력물의 도련(재단 여백)은 일반 명함이나 전단지의 3mm보다 넉넉하게 잡아야 합니다. 현수막이나 백월은 보통 후가공 재단을 위해 5~10mm의 도련을 요구하며, 원단 재질의 경우 깃봉을 끼우거나 봉제 마감을 위해 상하단에 3~5cm의 접힘/봉제 여백(미싱 여백)을 추가로 확보해야 합니다
이 수치들 역시 축척 비율에 맞춰 동일하게 환산해야 합니다
・실제 도련 5mm → 1:10 축척 파일에서는 도련 0.5mm
・실제 마감 여백 3cm → 1:10 축척 파일에서는 마감 여백 3mm
0.5mm 도련은 육안으로 거의 보이지 않아 작업 중 실수하기 쉽습니다. 따라서 실무적으로는 축척을 너무 작게 잡지 않고 1:5 정도로 유지해 도련선이 식별되도록 하는 것을 추천합니다. 1:10 축척을 써야 한다면 안내선(가이드)이나 표시선으로 도련 영역을 명확히 표시하고, 작업 메모란에 환산 전 실제 크기 수치를 정확히 적어두어야 합니다
아울러 현수막 등 봉제가 필요한 원단 재질은 마감 방향도 파일에 표시해야 합니다. 어느 쪽이 깃봉을 끼우는 상단인지, 어느 쪽을 박음질 마감하는지 인쇄소가 짐작하게 만들면 안 됩니다
축척 파일에서 텍스트와 로고의 최소 가독 크기는 어떻게 가늠할까?
축척 작업 파일에서는 글자가 작아 보이는 것이 정상이지만, 실제 크기로 확대 인쇄했을 때도 충분히 읽을 수 있는지 확인해야 합니다
대형 출력물의 폰트 최소 가독 크기는 파일 내 pt 단위가 아니라 '시야 거리'를 기준으로 판단해야 합니다. 일반 폼보드 배너는 약 50~100cm 거리에서 보지만 길거리 현수막은 2~3m, 차량 래핑은 보행자가 최소 5m 이상 떨어진 곳에서 보게 됩니다
계산 요령 하나: 시야 거리 1m당 완성품 기준 글자 높이를 최소 2~3cm로 잡는 것입니다. 예를 들어 5m 거리에서 보여야 하는 차량 래핑 슬로건이라면 실제 크기 기준 10~15cm 높이가 되어야 하며, 1:10 축척 파일 기준으로는 10~15mm로 작업해야 합니다
로고도 마찬가지입니다. 디테일한 라인이 포함된 로고는 축척된 상태의 화면에서는 또렷해 보일 수 있지만, 이는 모니터 해상도가 높기 때문입니다. 중요한 것은 화면이 아니라 실제 출력 결과물입니다. 작업 중 특정 영역을 캡처해 72DPI 실사이즈 픽셀 크기로 확대한 뒤 출력 품질을 미리 시뮬레이션해 보는 것을 권장합니다
인쇄소가 헷갈리지 않는 축척 데이터 표기법
작업 데이터를 아무리 정밀하게 만들어도 표기가 부실하면 사고가 날 수밖에 없습니다
제가 MINDS(MS, 중고급 맞춤 상업 인쇄)에서 다양한 대형 출력 접수 건을 다루며 정리한 데이터 표기 기준입니다. 전부 적용할 필요는 없더라도 상세할수록 오류가 줄어듭니다:
파일명에 실제 출력 크기와 축척 비율을 직접 기재합니다
・예시: banner_300x100cm_scale1to:
・10.ai, backdrop_400x240cm_1-
・10.pdf
・final, v3, 최종확인본 등으로만 적으면 파일을 열기 전에는 규격을 전혀 알 수 없습니다
파일 내부 메모나 Artboard(대지) 여백에 다음 정보를 반드시 표기합니다:
・완성품 실제 크기(가로×세로, 단위 표기)
・축척 비율(예: 1:10)
・실제 도련 크기(예: 실제 도련 5mm, 본 파일 도련 0.5mm)
・마감/봉제 여백 방향 및 크기(해당 시)
・출력 재질(예: 유광 텐트천, 무광 합성지 등)
・작업 해상도(예: 720DPI at 1:10, 실제 출력 환산 72DPI)
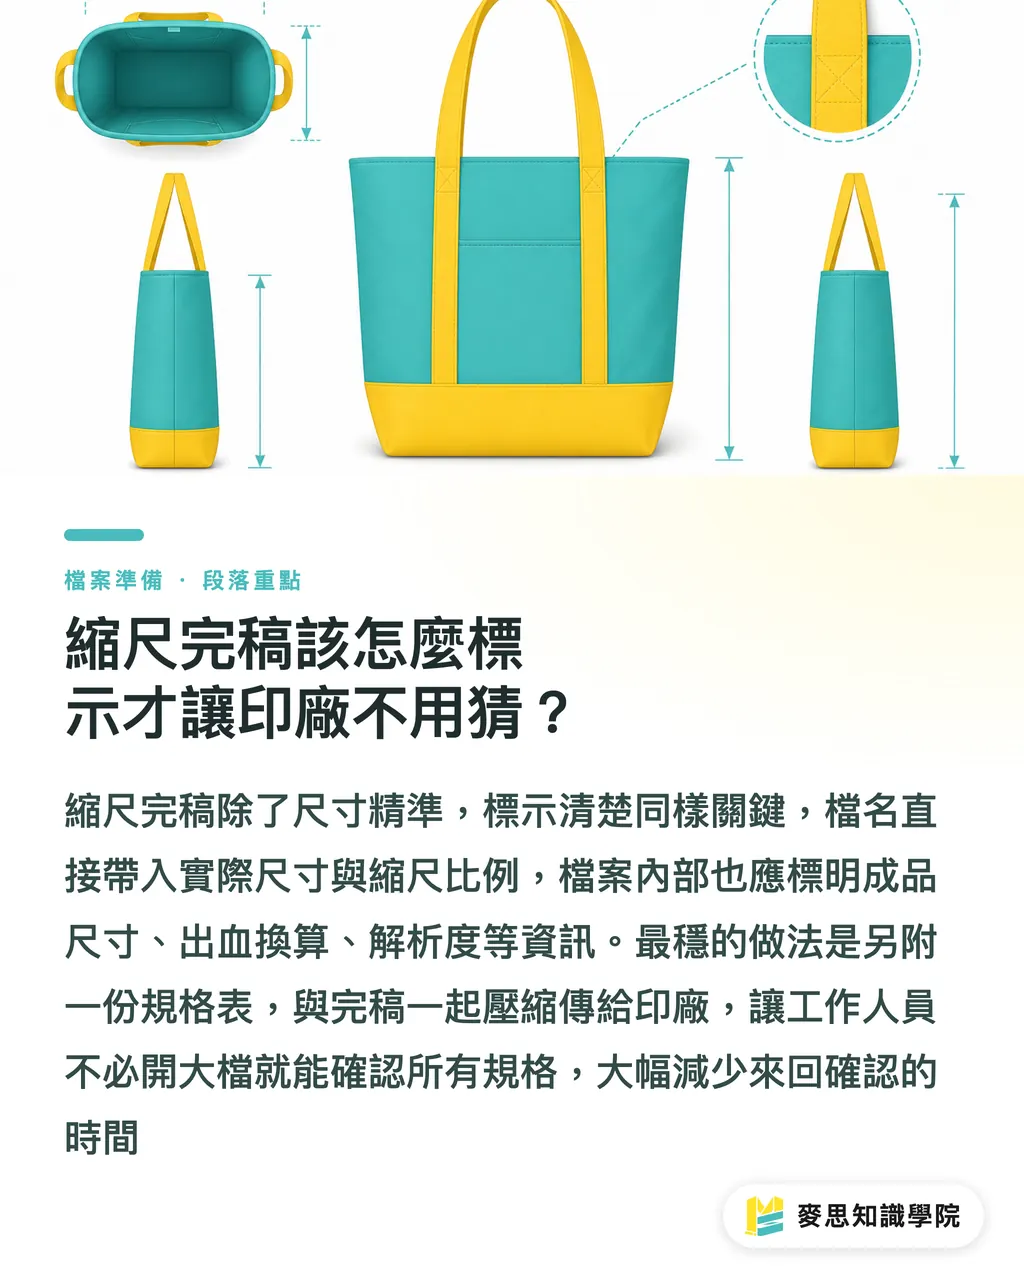
가장 안전한 방법은 사양서를 별도 첨부하는 것입니다. 위 항목들을 깔끔하게 정리한 A4 한 장짜리 Word나 PDF 문서를 작업 파일과 함께 압축해 전달하면, 인쇄소 담당자가 무거운 파일을 일일이 열어보지 않고도 규격을 즉시 파악할 수 있습니다
대형 출력을 자주 하신다면 사양서 템플릿을 하나 만들어 두고 수치만 바꿔 쓰는 것을 추천합니다. MINDS 온라인 접수 시스템에도 크기 및 사양 메모란이 마련되어 있으니, 이 핵심 정보를 기재해 주시면 접수 검수 시 불필요한 재확인 절차를 줄일 수 있습니다
핵심 요약
・축척 작업 파일의 해상도는 비율에 맞춰 반드시 올려야 합니다: 1:10 축척 시 목표 DPI에 10을 곱해 전체 픽셀 수가 줄어들지 않도록 합니다
・도련과 마감 여백은 환산하여 파일에 적용하고, 메모란에 '실제 크기'와 '축척 후 수치'를 둘 다 명시합니다
・텍스트와 로고의 가독성은 시야 거리를 기준으로 완성품 크기를 계산해야 하며, 축척 파일 속 pt 크기만 보면 안 됩니다
・파일명에 '완성품 크기 + 축척 비율'을 직접 적어두는 것이 파일을 열기 전 사양을 전달하는 가장 확실한 방법입니다
・사양서를 별도로 한 장 첨부하는 것이 축척 파일이 실제 크기로 오인되는 가장 흔한 인쇄 사고를 방지하는 지름길입니다
마치며
불완전한 파일 접수 정보는 대형 출력에서 가장 빈번하게 발생하는 사고의 원인입니다. 디자인 현장과 인쇄 현장의 언어가 다르다 보니, 디자이너가 '축척 파일이에요'라고 해도 인쇄 담당자에게는 의문투성이일 수 있습니다
전시, 행사, 공간 브랜딩 등 대형 출력물이 많이 필요한 프로젝트를 자주 진행하신다면 1~2시간을 투자해 사내 '대형 출력 데이터 접수 SOP'를 만들어 보시길 권장합니다. 자주 쓰는 축척 비율, 해상도 환산 기준, 도련 설정 규칙, 파일명 양식을 정의해 두면 이후에는 수치만 입력하면 되므로 검수도 빨라지고 인쇄소와의 소통 비용도 획기적으로 줄어듭니다
작업 데이터 규격이 출력 요건에 맞는지 확신이 서지 않는다면, 인쇄 전 사양서를 인쇄소 고객센터에 먼저 보내 확인받는 것이 잘못 인쇄되어 재작업하는 것보다 훨씬 경제적입니다. MINDS의 파일 사전 검수 프로세스를 통해 대형 출력 데이터 규격이 올바른지 미리 확인받으실 수 있으니 필요 시 언제든 문의해 주시기 바랍니다
FAQ
- 폼보드·배너 작업 데이터를 1:10 축척으로 작업할 때 Photoshop 해상도는 얼마로 설정해야 하나요?
- 대형 출력물의 실제 인쇄 해상도는 대략 72~100DPI입니다. 1:10 축척 시 이 수치에 10을 곱해 720~1000DPI로 설정해야 1:1 원치수 파일과 동일한 픽셀 데이터 총량을 유지할 수 있습니다
- 축척 데이터의 도련(Bleed)은 어떻게 설정해야 하나요?
- 먼저 완성품 기준 실제 도련 크기(대형 출력은 보통 5~10mm)를 확인한 뒤 축척 배수로 나누어 작업 파일에 적용합니다. 예를 들어 실제 도련이 5mm이고 1:10 축척이라면 파일 상에서는 0.5mm로 설정하고, 메모란에 두 수치를 함께 기재합니다
- 현수막 파일에서 봉제/마감 방향은 어떻게 표기하나요?
- Illustrator 등 디자인 프로그램의 아트보드 바깥에 지시선을 추가해 어느 쪽이 상단(깃봉 삽입 또는 박음질)인지 명확히 표기하고, 메모란에 환산된 마감 여백 치수를 적어줍니다. 방향을 잘못 지정하면 재단 및 봉제 후 전면 디자인이 안으로 말려 들어갈 수 있습니다
- 대형 출력 작업 파일 이름은 어떻게 짓는 것이 좋은가요?
- 추천하는 형식은 '품목+완성품 크기+축척 비율'입니다. 예를 들어 `backdrop_400x240cm_1to10.ai`와 같이 작성하면 인쇄소에서 무거운 파일을 열지 않고도 파일명만으로 기본 규격을 즉시 파악할 수 있습니다
- 축척 파일에서 글자가 어느 정도로 작으면 출력 후 식별하기 어려울까요?
- 실제 시야 거리를 기준으로 계산해야 합니다. 기본 원칙은 시야 거리 1m당 완성품 글자 높이 최소 2~3cm입니다. 검토 시 작업 파일 일부를 캡처해 72DPI 실사이즈 픽셀 크기로 확대해 보면 모니터로만 확인하는 것보다 훨씬 정확하게 출력 결과를 가늠할 수 있습니다
관련 아티클
인쇄 × AI 디지털 전환 위클리
디자이너, 브랜드 담당자, 기업이 작업 전에 바로 쓸 수 있는 인쇄와 AI 실전 노하우를 한 통의 메일로 정리해 매주 받은편지함으로 보내드립니다
MINDS 무료 도구
Imposition calculator and preflight file check — free prepress tools, right in your browser.
MINDS 그룹
실제 인쇄나 선물 서비스가 필요하신가요?
지식을 다 읽으셨다면, 다음 단계는 MINDS 그룹의 자매 브랜드에게 맡겨보세요 — 정교한 인쇄부터 온라인 주문, 명절 선물까지