
Impressão digital e offset: onde está a diferença na formação de cor?
Vamos esclarecer isso primeiro, para você entender de onde vem a variação
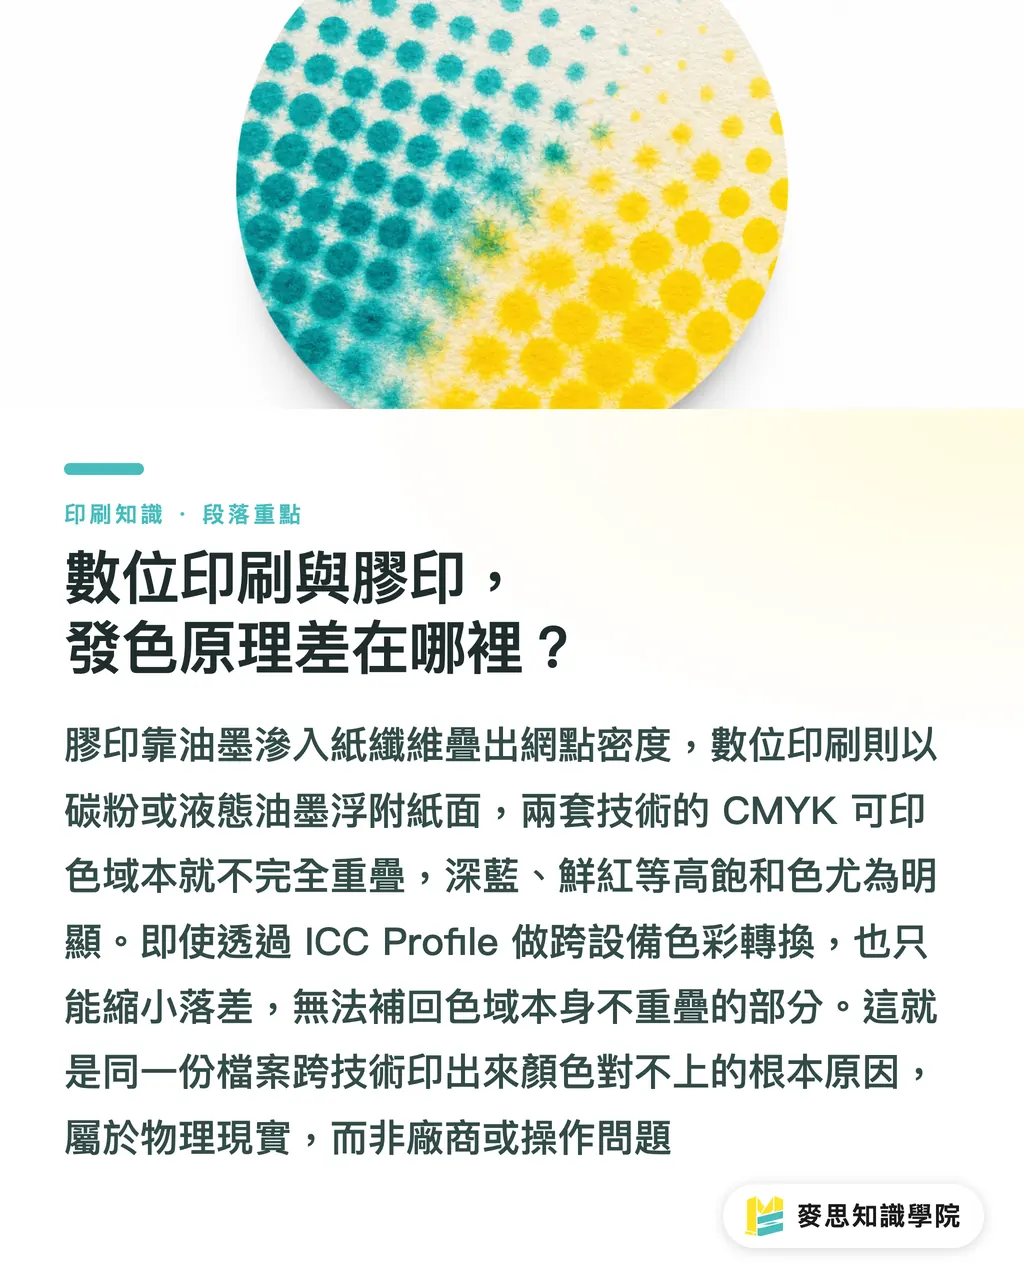
No offset tradicional, a tinta oleosa é transferida da chapa para o substrato. A tinta penetra nas fibras do papel, gerando o efeito físico de 'dot gain' (ganho de ponto): os pontos da trama impressa se expandem levemente ao tocar o papel, e a intensidade final da cor é definida pela sobreposição das tramas de cada chapa (C, M, Y, K). O processo é influenciado pela absorção do papel, viscosidade da tinta, velocidade de impressão e umidade ambiente — qualquer uma dessas variáveis pode provocar pequenos desvios na cor final
A impressão digital segue dois caminhos. A de toner (eletrostática a laser) usa pó seco que adere por eletricidade estática e depois é fundido por calor: as partículas de pigmento ficam sobre a superfície do papel, sem penetrar nas fibras, e a diferença em relação ao offset fica evidente em cores escuras cheias ou papéis especiais. A de tinta líquida (o HP Indigo é o equipamento mais comum nessa linha) chega mais perto da lógica de formação de cor do offset, com gama também mais próxima — mas ainda não idêntica
O ponto central é este: as gamas CMYK imprimíveis das duas tecnologias não se sobrepõem totalmente. O offset leva vantagem em cores muito saturadas como azul-marinho e vermelho vivo; a impressão digital tende a ser mais estável em alguns tons intermediários, lote após lote. Isso não é culpa do fornecedor — é a realidade física. O padrão do setor para garantir consistência cromática entre equipamentos é fazer a conversão via ICC Profile (perfil de cor do dispositivo, definido pelo International Color Consortium), mas a capacidade de conversão tem limite: o que está fora da sobreposição de gamas não se recupera por software nenhum
É por isso que 'o arquivo é exatamente o mesmo, mas a cor sai diferente entre tecnologias' é algo quase inevitável
Por que reimpressões em pequena tiragem são as que mais dão variação?
O problema não se limita à troca de tecnologia. Mesmo usando o mesmo processo na tiragem inicial e na reimpressão, a variação entre lotes pode aparecer — e os pontos onde ela aparece costumam ser os mesmos:
・A tecnologia de impressão é trocada pelo fornecedor sem aviso: a tiragem de teste foi feita em digital, mas na reimpressão o fornecedor avalia que a quantidade já justifica offset e troca por conta própria. Resultado: princípio de formação de cor diferente, e a variação aparece quase sempre. Se o contrato não exige explicitamente a mesma tecnologia, o fornecedor tem margem para decidir sozinho
・A tiragem inicial não gerou dados mensuráveis: fica só uma amostra visual como referência, mas a iluminação muda, a amostra envelhece e a cor sofre microalterações com o tempo — aí o 'acerto de cor' vira discussão subjetiva. Os valores CIE Lab são números absolutos, independentes do equipamento, e não mudam com a fonte de luz nem com o ângulo de visão. É essa a base real para comparar lotes
・O estado da máquina não está fixado: na mesma impressora digital, trocar lote de toner, chegar ao fim da vida útil do cilindro fotossensível ou ter variação grande de umidade na oficina pode desviar a cor. Máquinas offset exigem calibragem periódica, e cada turno tem um operador com hábito próprio de ajustar tinta — o resultado pode variar entre turnos
O problema não é difícil de localizar. Já vi várias disputas de variação em reimpressões, e em oito ou nove de cada dez casos o entrave é o mesmo: a tiragem inicial não deixou dados mensuráveis, sobrando só comparação visual no fim. O olho humano diverge bastante sob fontes de luz diferentes, e a discussão deixa de ser sobre a gravidade da variação e passa a ser sobre cujo olho está mais certo
G7 e PSO: o que cada certificação resolve?
As duas certificações partem de princípios diferentes. Quem compra precisa entender a diferença para saber qual cobrar do fornecedor
G7 é um método de calibração criado pela IDEAlliance (International Digital Enterprise Alliance). O foco é padronizar 'equilíbrio de cinza e resposta tonal', de forma que equipamentos diferentes (offset, digital, jato de tinta de prova) reproduzam o cinza neutro de maneira visualmente consistente. A lógica é: se a referência de cinza de cada máquina está alinhada, a maior parte da reprodução cromática também converge. Um fornecedor com certificação G7 Master demonstra capacidade de manter referência de cinza consistente entre seus equipamentos — o que é especialmente valioso para quem precisa reimprimir cruzando tecnologias
PSO (Process Standard Offset) é um padrão europeu, administrado pela FOGRA (associação alemã de pesquisa em impressão), definido com base na ISO 12647-2 e voltado principalmente para o fluxo offset. A certificação exige que os valores cromáticos da impressora (medidos em CIE Lab) sigam as tolerâncias da norma, com auditoria periódica por amostragem. É o selo de qualidade cromática mais comum entre gráficas offset de alto padrão na Europa
O critério não é complicado: gráficas essencialmente offset buscam PSO; se o mesmo fornecedor roda digital e offset e precisa garantir que ambos conversem entre si, a certificação G7 protege melhor a consistência entre equipamentos. Na cotação, pergunte isso abertamente. Fornecedor que responde com clareza sobre certificações, modelo do equipamento de medição e periodicidade da recalibragem, em geral tem gestão de cor de verdade. Quem enrola ou só diz 'o mestre de produção acerta no olho' está transformando reimpressão em aposta
O 'passaporte cromático entre lotes' a ser feito na tiragem inicial
Assim que a primeira tiragem ficar pronta, quatro providências precisam ser tomadas. Se qualquer uma delas faltar, a reimpressão pode voltar ao estágio do 'cada um fala o que quer'. Segundo o fluxo padrão que a Academia do Conhecimento Mai Strategy adota ao ajudar marcas a estruturar sua norma de compras, o ideal é concluir essas quatro etapas em até uma semana após receber a tiragem inicial:
① Solicitar e assinar um Press Proof (amostra-padrão de referência): antes da produção, exija do fornecedor uma prova feita na máquina de produção — atenção: na máquina de produção, não em uma impressora jato de tinta de prova. A prova digital usa jato de tinta para simular o resultado da impressão, e tem alcance limitado em papéis especiais ou cores escuras cheias. O Press Proof reflete de verdade o que vai sair na produção. As duas partes assinam a amostra e cada uma fica com a sua via. Esse é o 'ponto zero' para todas as reimpressões futuras
② Medir os valores das cores-chave e arquivar por escrito: peça ao fornecedor ou contrate você mesmo um espectrofotômetro, e meça os valores CIE Lab das cores da marca (a cor do logo, o fundo do visual principal, por exemplo) e a densidade real de impressão de cada cor CMYK. Monte uma tabela de uma página só, no formato mais simples possível, para que qualquer fornecedor receba, entenda e compare pelos números
③ Fotografar a amostra sob fonte de luz D50 como registro: D50 é a fonte de luz padronizada para comparação de cor a 5000K, o ambiente de referência de toda a indústria gráfica. Fotografe a amostra sob essa luz e guarde como referência visual auxiliar — auxiliar mesmo. O número Lab é o que vale, não o contrário
④ Deixar claro no contrato ou na ordem de compra: exigir que a reimpressão use a mesma tecnologia (digital ou offset), a mesma especificação de papel e a tolerância de variação ΔE ≤ 3 (padrão para impressão comercial geral) ou ΔE ≤ 2 (exigência de impressão premium)
Com os quatro passos prontos, basta. Esse documento é o seu 'passaporte cromático entre lotes'. Leve-o a qualquer fornecedor para reimprimir e ele já sabe em qual referência precisa se alinhar, sem precisar renegociar tudo a cada vez
Como usar o valor ΔE para falar a língua certa na hora de aprovar?
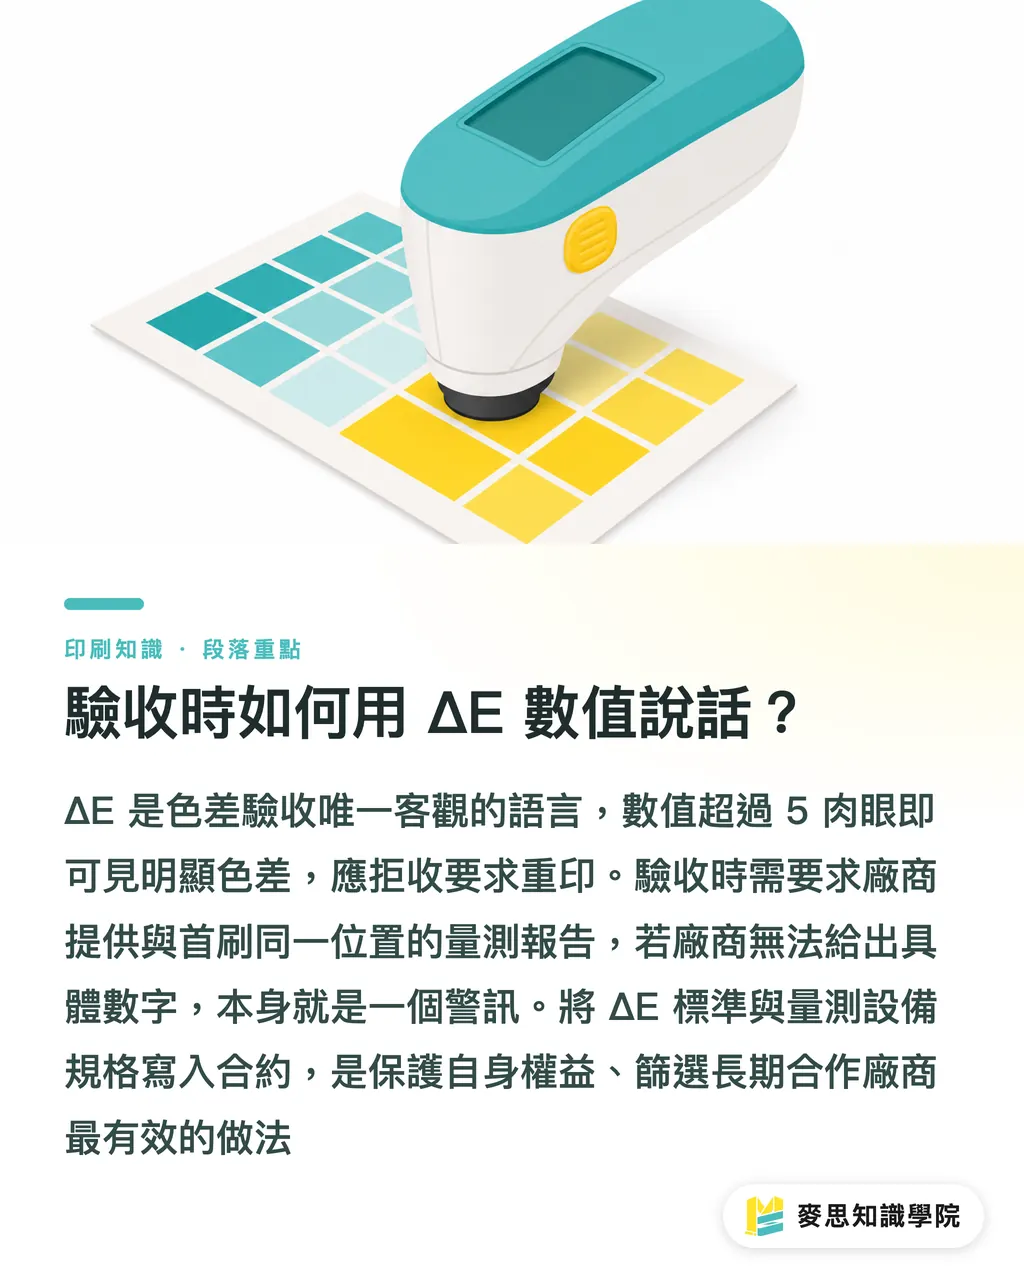
ΔE é a unidade de medida de variação de cor. Quanto menor o número, mais próxima a cor está da referência. É a única linguagem objetiva na hora de aprovar lotes diferentes. O limiar de percepção do olho humano fica entre ΔE 2 e 3
Referência prática por faixa:
・ΔE abaixo de 1: praticamente imperceptível a olho nu. Chegar nesse nível exige gestão de cor rigorosa
・ΔE 1–2: só profissional de cor treinado percebe. Indicado para impressão premium ou materiais centrais de identidade de marca
・ΔE 2–3: faixa aceitável para impressão comercial geral. O consumidor comum normalmente não nota diferença
・ΔE acima de 5: variação visível a olho nu, lote reprovado, deve ser recusado e reimpresso
Na aprovação, exija do fornecedor o relatório de medição cromática do lote reimpresso, com pontos de medição iguais aos da tiragem inicial. Ou leve seu próprio espectrofotômetro e compare no local. Se o fornecedor não tem equipamento de medição nem consegue entregar números, isso por si só já é um sinal de alerta: numa eventual disputa por variação, não há base comum de evidência para as duas partes
Colocar o valor ΔE no contrato e especificar o tipo de equipamento de medição ou a norma é o que de fato te protege. A capacidade do fornecedor de entregar números de medição também é um bom critério para selecionar parceiros de longo prazo
Resumo dos pontos-chave
・A gama da impressão digital e a do offset não se sobrepõem totalmente. Reimprimir cruzando tecnologias traz variação por natureza — antes da tiragem inicial, defina qual tecnologia usar no longo prazo e registre no contrato
・O Press Proof (amostra-padrão de referência) é o ponto de acerto de cor de cada reimpressão. Tem que ser feito na máquina de produção antes da tiragem oficial e assinado por ambas as partes
・Os valores CIE Lab das cores da marca precisam ser medidos e arquivados por escrito na tiragem inicial. É a única referência objetiva para comparar lotes. Amostra visual sozinha não se sustenta em caso de contestação
・A certificação G7 é indicada para cenários que cruzam digital e offset. A certificação PSO é voltada para offset. Perguntar abertamente sobre certificações na cotação já elimina de cara o fornecedor que acerta cor no olho
・ΔE ≤ 3 é o limite de aprovação para impressão comercial geral. Colocar esse número no contrato é o que evita que a aprovação vire discussão subjetiva
Reflexão adicional
O que a equipe de compras pode fazer deve ser definido logo no primeiro pedido. Os custos de remediação — sejam despesas de reimpressão, tempo perdido em disputas com gráficas ou o prejuízo à consistência visual da marca — costumam ser muito maiores do que o custo de fazer certo desde o início. Recomenda-se incluir os requisitos de controle de tolerância de cor nas especificações já na fase de cotação: exija que o fornecedor informe se possui certificação G7 ou PSO, quais equipamentos utiliza para medição de cor e se pode se comprometer com limites de tolerância de ΔE. Fornecedores que respondem claramente a essas três perguntas costumam ter competência técnica comprovada. Quanto à escolha entre impressão digital e offset, é melhor definir a rota de produção em massa antes de decidir as tiragens de teste de mercado; tentar resolver discrepâncias de cor entre diferentes tecnologias após o início da produção em larga escala geralmente é tarde demais. Se tiver dúvidas sobre a criação de especificações de gerenciamento de cores ou padrões de compras gráficas, entre em contato com a equipe de consultoria da Mai Strategy Knowledge Academy para conversar
FAQ
- Reimprimir uma tiragem pequena em digital sempre terá diferença de cor em relação à primeira?
- Nem sempre, mas o risco é maior do que no offset. A estabilidade cromática da impressão digital depende do lote de toner, do desgaste do cilindro fotossensível e da calibragem da máquina. Em fornecedores com recalibragem G7 periódica, a variação entre reimpressões na mesma máquina costuma ficar dentro de ΔE 3. Sem mecanismo de calibragem, a variação entre lotes fica imprevisível
- Qual a diferença entre Press Proof e prova digital? Por que usar o primeiro?
- A prova digital usa uma impressora jato de tinta para simular o resultado da impressão. É rápida e barata, mas tem alcance limitado em papéis especiais, cores escuras cheias ou cores especiais. O Press Proof é a amostra gerada na própria máquina de produção, e reflete de verdade como a cor vai se comportar na tiragem. É também a referência formal de aprovação para reimpressões futuras
- Qual a diferença entre G7 e PSO? Qual devo exigir do fornecedor?
- G7 é um método da IDEAlliance, voltado à unificação cromática entre impressão digital e offset. PSO é administrado pela FOGRA, baseado na ISO 12647-2, e foca no fluxo offset. Se o fornecedor trabalha basicamente com offset, PSO é a certificação mais direta. Se o mesmo fornecedor precisa rodar digital e offset e garantir que os dois conversem entre si, G7 é a que melhor protege a consistência entre equipamentos
- Qual valor de ΔE é razoável como limite de aprovação?
- Para impressão comercial geral, ΔE ≤ 3 já basta — o consumidor normalmente não percebe diferença dentro dessa faixa. Para exigências maiores de identidade de marca (embalagens premium, material de imagem corporativa, cartões de visita, por exemplo), vale especificar ΔE ≤ 2. Acima de ΔE 5 a diferença fica visível a olho nu e o lote deve ser considerado reprovado, com reimpressão exigida
- O fornecedor diz que acerta a cor 'no olho' do mestre impressor, sem certificação. Pode ser aceito?
- O olho do mestre pode até ser preciso, mas o problema é que não há registro de medição para servir de evidência. Numa disputa por variação, sobra comparação visual, e cada lado puxa para o seu. Exigir do fornecedor o relatório de medição Lab do lote reimpresso e colocar o valor de ΔE no contrato é o que dá base objetiva à aprovação e permite resolver qualquer problema com prova na mão
Artigos relacionados
Boletim semanal Impressão × IA e transformação digital
Reunimos práticas de impressão e IA úteis para designers, marcas e empresas antes de agirem, em um único e-mail, enviado toda semana à sua caixa de entrada
Caixa de ferramentas
RGB↔CMYK conversion, ΔE color difference and brand color print analysis — free color management tools, computed right in your browser.
Grupo MINDS
Precisa de serviços reais de impressão ou brindes?
Depois do conhecimento, o próximo passo fica com as marcas irmãs do Grupo MINDS — da impressão premium a pedidos on-line e presentes de fim de ano