
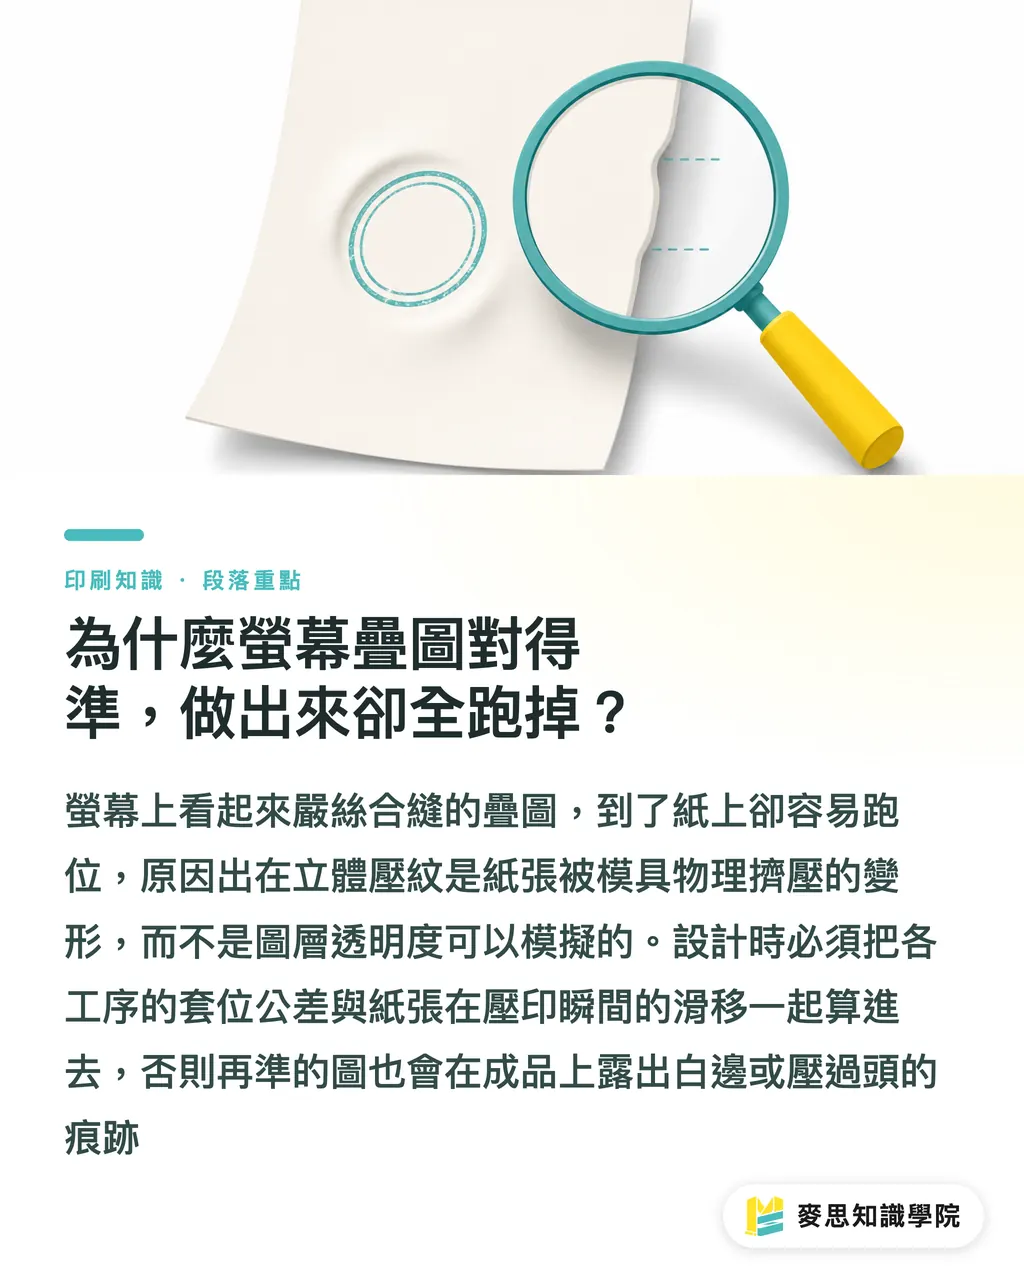
Por que o alinhamento perfeito na tela falha na produção real?
Muitos designers sobrepõem as quatro camadas — relevo seco, baixo-relevo, hot stamping e arte impressa — na tela antes de enviar o arquivo e, ao verem um encaixe perfeito, enviam para produção. No entanto, o relevo tridimensional (emboss/deboss, um acabamento pós-impressão feito pela compressão do papel entre matrizes macho e fêmea) envolve deformação física, não transparência de camadas. Um desvio de 0,1 mm na tela é quase imperceptível a olho nu, mas no papel se transforma em uma indesejável 'borda branca' ou em um 'super-esmagamento'. Na minha experiência dos últimos anos, 90% dos problemas de registro acontecem não porque a arte estava torta, mas porque não se considerou a compressão e o estiramento do papel
Na prática, a fita de estampagem e o clichê de relevo são instalados e posicionados de forma totalmente independente, com tolerâncias próprias 0.1–0.3mm é normal; o papel ainda desliza ao longo da borda da matriz macho no momento do relevo em Cerca de 0.2mm; tudo isso é algo que só se vê no papel
Como separar o arquivo em K100 para não perder o controle do registro?
O arquivo em K100 (arte-final em K 100% preto, usada pela gráfica para produzir matrizes e fazer o alinhamento) é o documento individual mais importante na comunicação entre o designer e a gráfica. Na entrega, ele deve separar claramente três camadas: a impressão em preto, o clichê de hot stamping e o clichê de relevo seco:
・Arquivo em preto de impressão: textos e imagens para impressão quadricromática, com cor K100
・Arquivo do clichê de hot stamping: uma camada separada, indicando a área de estampagem e sua posição relativa
・Arquivo do clichê de relevo: uma camada separada, indicando os contornos em relevo e a profundidade de estampagem
Sobrepor as três camadas na tela não mostra problemas, mas o corte acrílico, a confecção de clichês e a instalação na máquina são feitos de forma independente. Se faltar uma camada ou se as três forem combinadas em um único arquivo K100, a gráfica terá que adivinhar a olho nu — e errar significa falha de registro. Recomendo anexar um diagrama dimensionado na entrega, informando à gráfica valores específicos de compensação, como 'deslocar o clichê de relevo 0.2mm à esquerda em relação ao hot stamping', o que é muito mais eficaz do que explicações verbais
A espessura e a direção das fibras do papel podem arruinar o resultado do relevo?
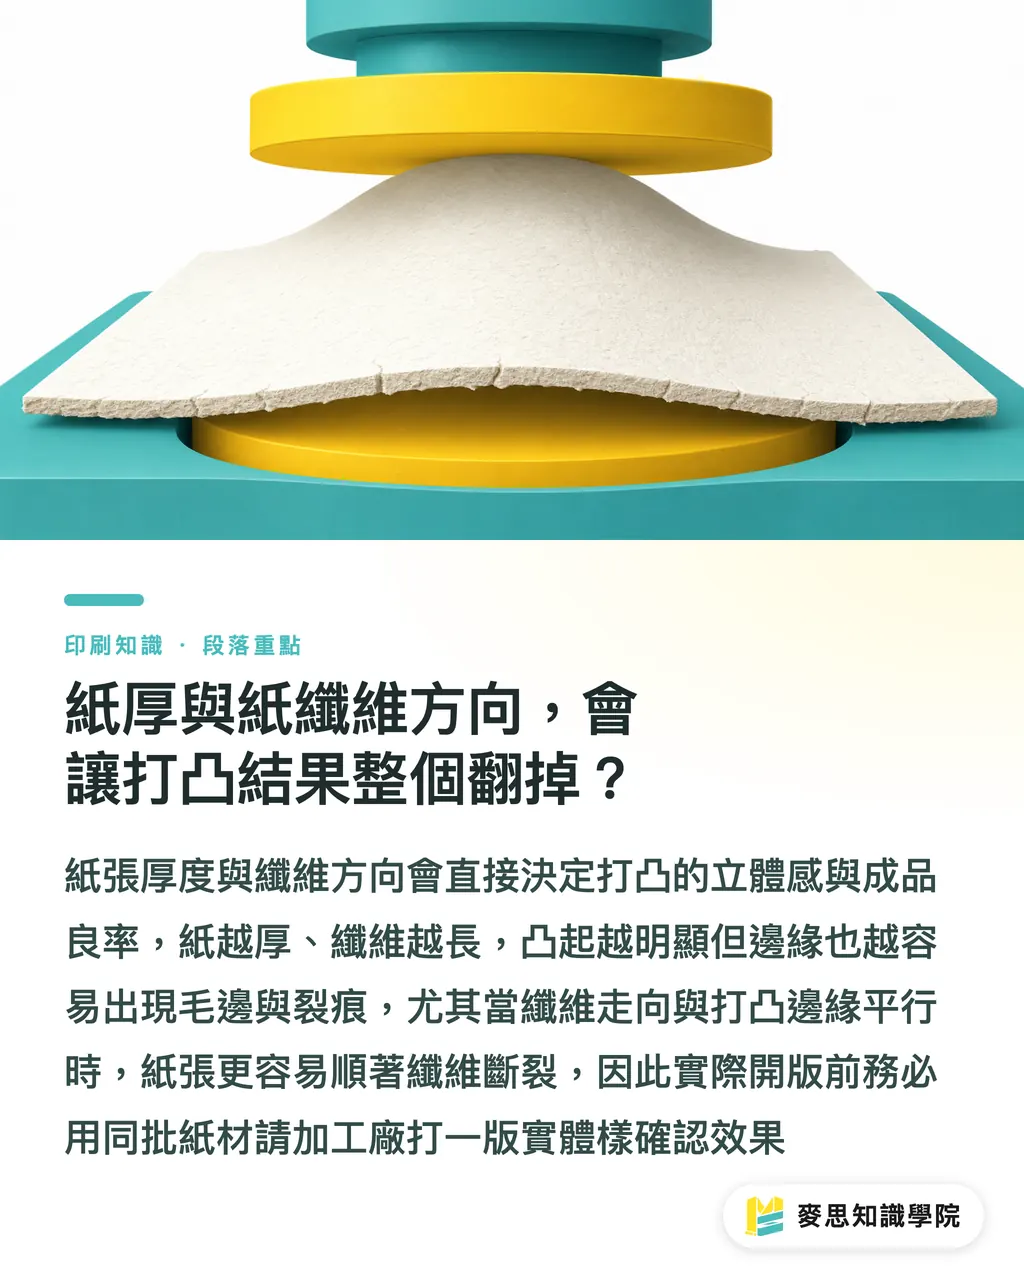
O mesmo clichê de relevo, quando pressionado em um papel couchê de 150g versus um papel linho de 350g, pode produzir o dobro de altura no relevo. Quanto mais espesso o papel e mais longas as fibras, mais pronunciado será o efeito tridimensional, mas também maior será o risco de rebarbas e rachaduras nas bordas. A direção das fibras do papel (a orientação das fibras na fabricação; paralela ao lado longo é 'no sentido da fibra', enquanto perpendicular é 'contra a fibra') exige atenção redobrada: se a direção das fibras for paralela às bordas do relevo, o papel pode rasgar facilmente ao longo da fibra; quando perpendicular, fica mais estável
Alguns princípios práticos usados na gráfica:
・Para linhas finas em relevo, priorize papéis acima de 200g com fibras uniformes
・Em relevos que cruzam páginas, a fibra deve ser perpendicular à dobra para evitar rompimentos ao folhear
・Para papéis texturizados como papel linho ou papéis especiais, faça sempre uma prova antes para confirmar o efeito 3D
Antes de fabricar a matriz, não se limite à tela: peça à gráfica uma prova física utilizando o mesmo lote de papel
Linhas finas e tipos pequenos no relevo causam problemas — como evitá-los?
A largura mínima de linha e o tamanho do tipo para clichês de relevo dependem de três fatores: espessura do papel, regulagem de pressão e precisão do molde. Já vi muitos designers forçarem fontes finas de 6pt na área de relevo, resultando em borrões ou quebras. Uma regra prática geral:
・Linhas finas em relevo seco: recomenda-se largura não inferior a 0.5mm
・Tipos pequenos em relevo seco: recomenda-se corpo não inferior a 8pt (títulos podem ter margem maior, mas textos corridos exigem tamanhos maiores)
・No baixo-relevo (deboss), devido à maior pressão aplicada, as restrições são mais severas; recomenda-se linhas finas acima de 0.8mm
Se a arte possui muitos detalhes minuciosos, o relevo deve se limitar aos contornos de grandes áreas, deixando os detalhes para hot stamping ou impressão convencional. Forçar detalhes finos no relevo seco só aumentará a taxa de refugo
Acabamento de borda e profundidade de pressão: alinhe tudo antes do corte acrílico
O acabamento das bordas do clichê e a profundidade da pressão afetam diretamente o impacto visual e a resistência estrutural do produto final. Existem dois tipos comuns de biselamento nas bordas:
・Borda chanfrada (bevel edge): bordas inclinadas para um visual suave, ideal para áreas amplas
・Borda reta (sharp edge): bordas verticais para contornos nítidos, ideal para linhas finas e formas geométricas
A profundidade da pressão deve ser ajustada na etapa de prova física. Pressão insuficiente resulta em pouca tridimensionalidade; pressão excessiva rasga o papel e rompe as fibras. Em embalagens premium, a profundidade típica do relevo seco fica entre 40% e 60% da espessura do papel, variando conforme o material. Não existe um valor fixo padrão: a validação só ocorre através de testes práticos na prova física
Como fazer o checklist antes da entrega para evitar rejeições pela gráfica?
Divido o checklist de verificação do designer antes da entrega em três etapas, que formam a lógica central das Três Etapas de Envio da MINDS:
・Separação clara em K100: três camadas independentes e identificáveis — preto de impressão, hot stamping e relevo seco
・Ampliação de linhas finas e tipos pequenos: linhas finas ≥ 0.5mm, tipos pequenos ≥ 8pt; para baixo-relevo, aumente mais um nível
・Margem de segurança de borda: mantenha pelo menos 5mm de distância entre a borda do grafismo e a borda do papel
A etapa final e mais crítica: verificação com prova física. Não envie apenas arquivos digitais nem confie na sobreposição de camadas na tela. O relevo seco e o baixo-relevo envolvem processos físicos; o papel sofre deformação e o molde se desloca. Apenas segurando a prova física nas mãos e observando a borda do relevo contra a luz é possível avaliar se as variações estão dentro do limite aceitável
Se o seu projeto envolve embalagens de luxo, caixas para presentes ou capas de livros que exigem altíssimo padrão de acabamento — necessitando da integração ideal de papéis, acabamentos e encadernação —, consulte o serviço de impressão comercial totalmente personalizado da MINDS. Deixe que uma gráfica experiente gerencie as variáveis de suporte, acabamento e estampagem, permitindo que você foque na estrutura perfeita do arquivo
Resumo dos pontos-chave
・Encaixe perfeito na tela não garante alinhamento no papel; a deformação física não é visível no monitor
・A separação clara das camadas no arquivo K100 é o requisito mínimo para viabilizar a produção gráfica
・A espessura do papel e a direção das fibras determinam diretamente o sucesso ou fracasso do relevo
・Linhas finas de 0.5mm e tipos de 8pt são limites de segurança gerais; para baixo-relevo, amplie ainda mais
・Aprovação com prova física antes da entrega é indispensável; o arquivo digital é apenas o ponto de partida
Reflexões aprofundadas
Do ponto de vista de um consultor de produção, o encaixe de relevo seco e baixo-relevo não é um problema de design, mas de comunicação. Os designers dominam camadas e cores, mas muitas vezes carecem de conhecimento sobre as propriedades físicas do papel; as gráficas conhecem máquinas e materiais, mas frequentemente interpretam a intenção do design com base em um único diagrama simples. Essa lacuna entre as partes é corrigida com três elementos: arquivos K100 claramente separados, provas físicas feitas com o mesmo lote de papel e o hábito de quantificar margens de erro e incluí-las nas notas de entrega. Alinhando esses três pontos, a taxa de rejeição no acabamento cai drasticamente e o nível de qualidade das embalagens premium realmente se sobressai
Leituras complementares
FAQ
- Qual é a tolerância aceitável para o desencaixe no relevo seco e baixo-relevo?
- Na prática, é comum considerar tolerâncias independentes de 0.1-0.3mm tanto para a fita de estampagem quanto para o clichê de relevo. Além disso, o papel desliza cerca de 0.2mm no momento da prensagem. Somando esses fatores, a margem de erro total visualmente aceitável fica entre 0.3-0.5mm. Ultrapassar esse limite resulta em bordas brancas visíveis ou esmagamento excessivo
- O arquivo em K100 precisa ser entregue em camadas separadas? Posso combiná-las?
- É obrigatório separar em camadas. O arquivo em preto de impressão, o arquivo do clichê de hot stamping e o arquivo do clichê de relevo são referências para três acabamentos pós-impressão independentes, sujeitos a deslocamentos próprios. Combiná-los em um único arquivo K100 impede o posicionamento preciso pela gráfica; a separação em camadas é o requisito mínimo
- Quais papéis não são recomendados para relevo seco?
- Papéis com gramatura inferior a 150g, papéis reciclados com fibras muito curtas e papéis couchê com revestimento muito espesso não são recomendados. A espessura insuficiente compromete o efeito tridimensional, e a camada de revestimento tende a rachar nas bordas do vinco
- Qual é o limite mínimo para linhas finas em relevo seco?
- Como regra geral, recomenda-se largura de linha não inferior a 0.5mm e corpo de texto não inferior a 8pt. O baixo-relevo (deboss) possui limitações ainda mais rigorosas devido à maior pressão aplicada. Contudo, os limites reais dependem do suporte e da regulagem de pressão, sendo altamente recomendável confirmar através de prova física
- É realmente necessário fazer uma prova física antes da entrega do arquivo?
- Sim, é indispensável. O relevo seco e o baixo-relevo são processos de deformação física. A sobreposição na tela não consegue prever o deslizamento do papel ou o deslocamento do molde; apenas a prova física permite comprovar se os desvios estão dentro da margem aceitável
Artigos relacionados
Boletim semanal Impressão × IA e transformação digital
Reunimos práticas de impressão e IA úteis para designers, marcas e empresas antes de agirem, em um único e-mail, enviado toda semana à sua caixa de entrada
Ferramentas gratuitas MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
Precisa de serviços reais de impressão ou brindes?
Depois do conhecimento, o próximo passo fica com as marcas irmãs do Grupo MINDS — da impressão premium a pedidos on-line e presentes de fim de ano