
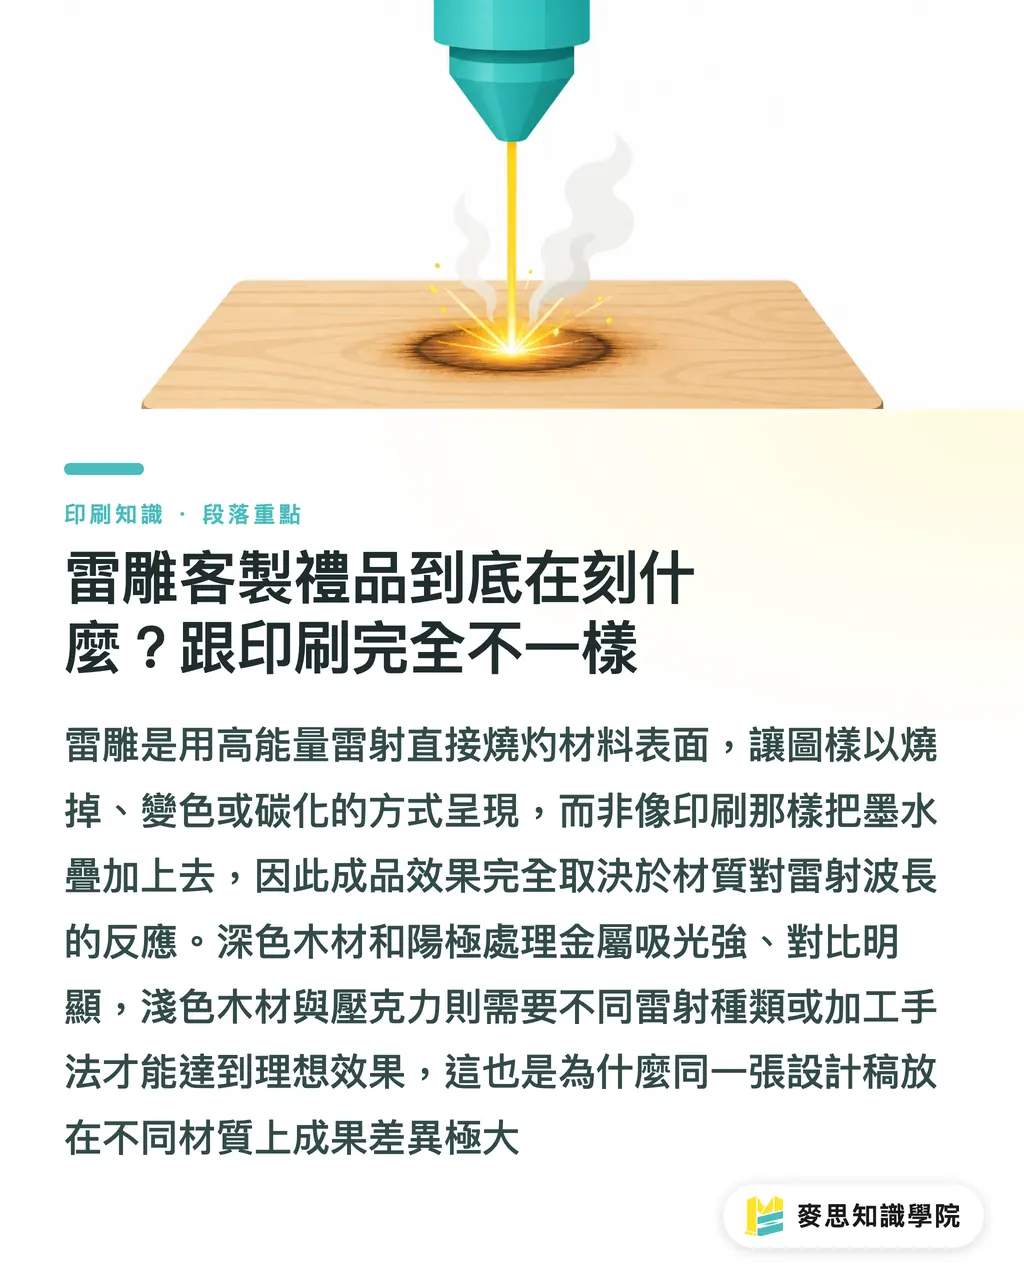
O que é realmente gravado a laser nos brindes? É completamente diferente da impressão
A gravação a laser (Laser Engraving) utiliza um feixe de laser de alta energia para queimar a superfície do material, criando o desenho através de «desgaste, alteração de cor ou carbonização». O laser atua sobre o próprio material: a camada superficial é vaporizada, carbonizada ou muda de tom, o que não tem nada a ver com a impressão tradicional, que apenas sobrepõe tinta
Esta diferença define toda a lógica de avaliação: um desenho a preto e branco impecável no ecrã pode ficar desfocado, queimado ou simplesmente ilegível quando gravado a laser. O resultado final é ditado pela reação do material ao laser; a criatividade do designer não tem voto na matéria aqui
Existem dois comprimentos de onda de laser mais comuns: o laser de fibra (Fiber Laser, cerca de 1064nm), excelente para marcar metais, e o laser de CO₂ (comprimento de onda de aprox. 10.6μm), ideal para madeira, couro, acrílico, papel e borracha. Antes de contratar o serviço, pergunte que equipamento o fornecedor utiliza, pois isso condiciona diretamente a escolha dos materiais e o acabamento final
Porque é que o mesmo ficheiro fica tão diferente em materiais distintos?
O resultado da gravação a laser depende da «capacidade de absorção da luz laser pelo material»:
・Madeiras escuras (como nogueira e faia) absorvem bem a luz, gerando um contraste nítido e textos finos legíveis
・Madeiras claras (como contraplacado de bétula) produzem marcas superficiais e pouco contraste, exigindo frequentemente maior profundidade ou preenchimento de cor posterior
・O couro escurece por carbonização ao receber o laser, mas a espessura e o acabamento superficial alteram bastante o tom e a profundidade
・Metais como alumínio anodizado, aço inoxidável e titânio permitem que o laser de fibra crie marcas brancas ou pretas diretamente
・O acrílico adquire um aspeto fosco e esbranquiçado após a gravação; no acrílico transparente, a luz propaga-se pelas extremidades, sendo uma escolha habitual para troféus e painéis luminosos
Se o material não absorver a luz nem reagir ao laser (como vidro, certas cerâmicas esmaltadas ou aço inoxidável sem tratamento), será necessário aplicar uma camada química auxiliar ou mudar de técnica de personalização, algo que a maioria dos clientes ignora antes de adjudicar
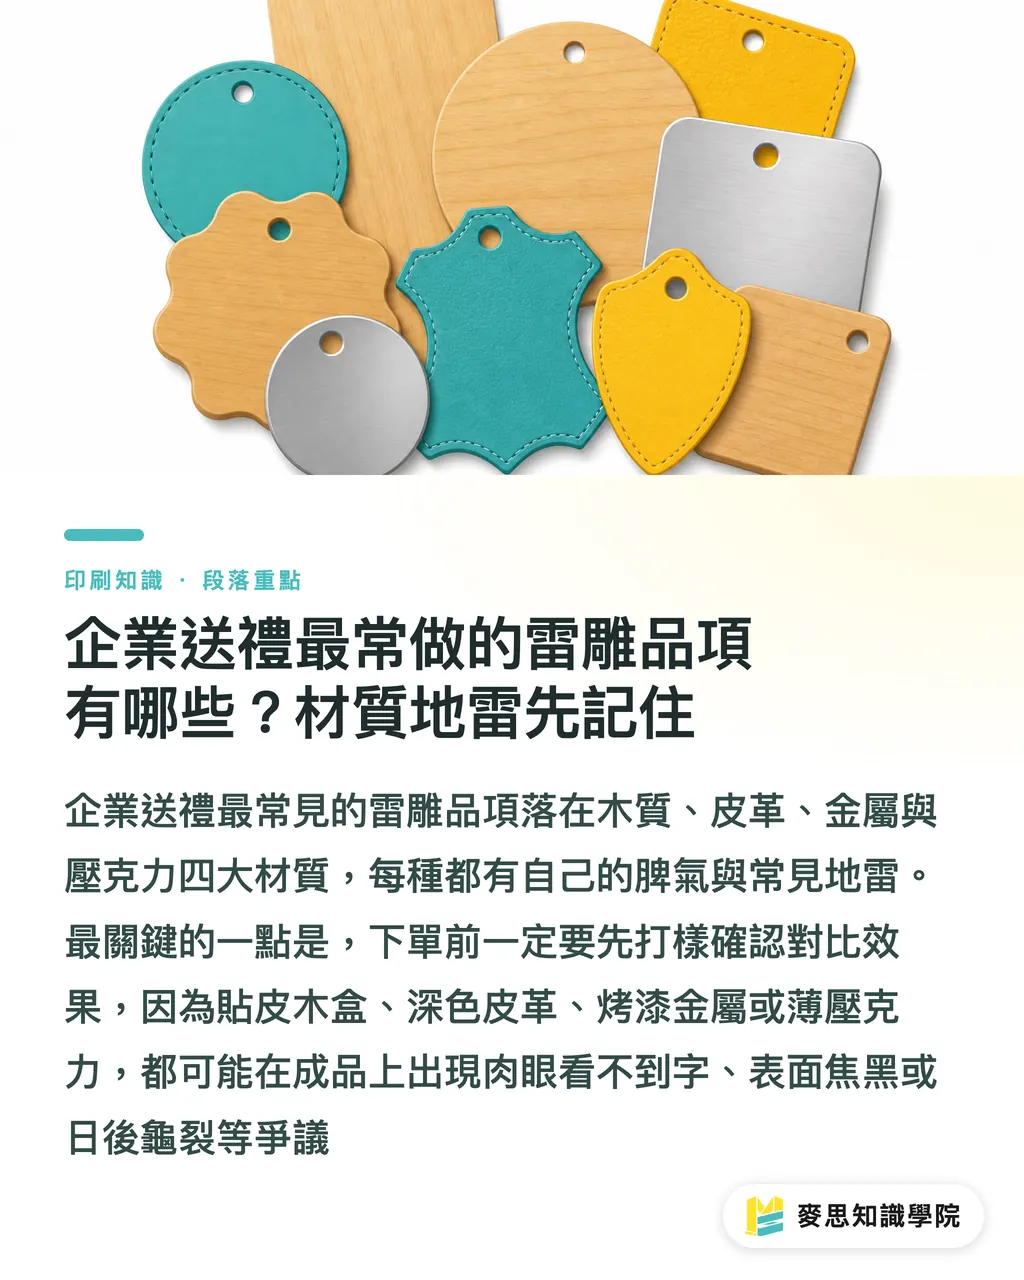
Quais são os brindes a laser mais comuns nas empresas? Armadilhas de materiais a ter em conta
Os brindes corporativos personalizados concentram-se habitualmente em quatro categorias de materiais, cada uma com o seu comportamento específico. Reunimos as principais armadilhas abaixo para rever antes de fechar o pedido e poupar retrabalho
Caixas comemorativas e cartões de madeira: bom aspeto, mas exigem seleção rigorosa
A madeira é a opção de entrada mais procurada para brindes a laser: tem custo acessível e o aspeto queimado transmite um toque natural e acolhedor. No entanto, as diferenças entre tipos de madeira são enormes:
・Contraplacados (como o contraplacado de bétula próprio para laser) têm densidade uniforme e comportamento estável, sendo a opção mais segura para quem está a começar
・A madeira maciça (como nogueira, faia ou cedro) tem veios naturais; o sentido do veio afeta a nitidez das letras, resultando em espessuras de traço diferentes consoante a orientação
・Madeiras escuras oferecem forte contraste e boa legibilidade; madeiras claras exigem frequentemente gravação mais funda ou pós-processamento com pintura
・Se o teor de humidade da caixa de madeira for elevado, a gravação liberta fumo excessivo, alarga as marcas de queima e pode até rachar a peça. O controlo do armazenamento é essencial
Armadilha: quando a caixa de madeira tem folheado, verniz ou laca, o laser precisa de atravessar essa camada antes de atingir a madeira, gerando um efeito de «superfície esbranquiçada com fundo carbonizado» que deixa a peça com aspeto sujo
Etiquetas e artigos em pele/couro: a espessura e o revestimento decidem tudo
A gravação a laser em pele é muito aplicada no interior de carteiras, marcadores de livros e etiquetas comemorativas. Há três critérios fundamentais:
・A espessura de 1.5 a 2.5mm é o intervalo de trabalho ideal; peles demasiado finas queimam facilmente e tornam-se quebradiças
・O couro de curtimenta vegetal (Vegetable-tanned Leather) responde com excelente contraste, sendo a escolha de eleição para brindes de gama alta
・Em artigos com curtimenta ao cromo ou revestimentos espessos, as bordas tendem a endurecer e gretar após o laser, aumentando o risco de empastamento em textos pequenos
Armadilha: gravar texto escuro em pele escura torna o conteúdo quase invisível a olho nu; o cliente muitas vezes recebe a peça sem conseguir ler nada. É obrigatório fazer uma prova física para validar o contraste
Cartões e placas de metal: durabilidade máxima, mas exigem o laser certo
Os brindes metálicos com gravação a laser transmitem sofisticação e permanência, mas apresentam condicionantes técnicas importantes:
・O alumínio anodizado (Anodized Aluminum) é o mais adequado: o laser de fibra consegue marcar textos nítidos a branco ou preto
・O aço inoxidável e o titânio suportam gravação direta, mas têm custo mais elevado e processo mais lento
・Metais com banho de ouro, prata ou latão produzem gravações superficiais e exigem frequentemente sprays de marcação auxiliares
・Em peças metálicas com pintura ou acabamento lacado, o laser queima a tinta e expõe o metal base por baixo
Armadilha: não esclarecer antes da adjudicação se o processo é «gravação direta no metal» ou «remoção da camada de tinta sobre o metal». O contraste e o relevo táctil são totalmente diferentes, gerando frequentes reclamações na entrega
Troféus e elementos luminosos em acrílico: a transparência é o destaque
A gravação a laser em acrílico é muito usada em troféus, placas de identificação e sinalética iluminada:
・O acrílico transparente fica com acabamento fosco/esbranquiçado após o laser, criando um efeito de condução de luz espetacular com iluminação lateral
・O acrílico opaco branco ou preto revela a cor de contraste após a gravação, ideal para placas e medalhas
・A espessura de 3 a 6mm é o intervalo padrão; peças muito finas deformam-se com facilidade e espessuras excessivas reduzem a eficácia do corte e gravação
Armadilha: o acrílico acumula tensões internas. Se for sujeito a variações bruscas de temperatura após a gravação, podem surgir microfissuras. Trata-se de uma característica intrínseca do material e não de defeito de fabrico, mas a maioria dos clientes assume imediatamente como falha de qualidade
Como preparar os ficheiros para evitar recusas? Os 3 erros mais frequentes
Um ficheiro para gravação a laser não é igual a um ficheiro de impressão tradicional. Quando um fornecedor recusa a arte final, raramente é por causa do design, mas sim pelo formato técnico incorreto. Eis os três motivos de recusa mais comuns
Tamanho de fonte e espessura de traço: traços finos são o ponto fraco do laser
O laser «queima» linhas através do feixe de luz. A largura mínima de queima situa-se em torno de 0.1 a 0.2mm, conforme o material. No entanto, este é um limite físico extremo, não uma margem de trabalho segura. Recomendações práticas:
・Tamanho de fonte não inferior a 8pt (fontes com traços muito finos devem ser aumentadas)
・Espessura de linha não inferior a 0.3mm, sendo recomendável manter pelo menos 0.5mm por segurança
・Linhas finas em negativo (como texto branco fino sobre fundo preto a 0.2mm) quebram quase invariavelmente, devendo ser eliminadas logo na fase de design
Formato do ficheiro: o vetor é a única opção aceitável
A máquina de gravação a laser interpreta trajetos vetoriais (Path), não píxeis. Regras para envio de ficheiros:
・Envie sempre ficheiros vetoriais (.AI / .CDR / .SVG / .DXF)
・Converta todos os textos em curvas/contornos (Outline), não deixando fontes editáveis
・As cores no ficheiro servem apenas de orientação para o operador; o laser executará apenas o traçado
・Distinga com clareza preenchimentos e contornos; não utilize gradientes, transparências nem imagens rasterizadas
Armadilha: muitos designers enviam ficheiros de Illustrator esquecendo-se de converter o texto em curvas. O fornecedor abre o ficheiro, depara-se com fontes editáveis em falta e devolve o ficheiro. Cada vai-e-vem destes custa dois a três dias úteis
Definição da profundidade de gravação e posicionamento
Ao contrário da impressão, onde se definem códigos de cor, na gravação a laser devem definir-se parâmetros fundamentais:
・A profundidade de gravação (medida habitualmente em mm) determina a textura e o contraste
・Um mesmo desenho pode combinar camadas de «gravação superficial» (traço ligeiro) e «gravação profunda»
・O posicionamento do grafismo na peça final (centrado, alinhado à esquerda, distância à margem) deve estar cotado com precisão no ficheiro técnico
O ideal é incluir um mockup técnico simples com cotas e posicionamento antes da produção, evitando interpretações incorretas de parte a parte
Como inspecionar a prova sem ser enganado? 5 critérios essenciais de validação no local
Quando a prova física chega, não se limite a verificar «se o desenho foi gravado» — isso é apenas o patamar mínimo. As seguintes cinco dimensões afetam diretamente a consistência na produção em série
Contraste e nitidez
・Sob iluminação normal e a uma distância de 30cm, verifique se os contornos das letras estão nítidos
・Confirme se os traços finos em negativo não sofreram quebras (utilize uma lupa ou fotografia macro no smartphone)
・Em materiais escuros com gravação clara, assegure-se de que a leitura permanece legível mesmo em zonas de sombra
Marcas de queima e dispersão nas bordas
・Na madeira e no couro, a queima pode alastrar pelas bordas e «engolir» detalhes tipográficos finos
・Marcas de queima excessivamente grossas indicam potência demasiado alta ou velocidade muito lenta do laser, o que causará desvios peça a peça na produção em série
・Observe a uniformidade da cor da queima: verifique se existem áreas queimadas de forma desigual ou excessivamente claras
Odor residual
・Peles, borrachas e certas madeiras libertam um cheiro a queimado pronunciado após o corte e gravação a laser
・O acrílico gravado a laser liberta um odor químico forte que se intensifica se for embalado de imediato em caixas seladas
・Isto não é apenas uma questão visual: o cheiro persistente em determinados materiais pode prejudicar gravemente a experiência de quem recebe o brinde
Limpeza e textura ao toque
・Verifique se existem resíduos de cinza da queima na superfície que precisem de ser limpos pelo fornecedor ou pelo cliente final
・Avalie se as reentrâncias da gravação profunda acumulam facilmente pó, comprometendo a durabilidade estética da peça
・Passe os dedos para sentir se as bordas são ásperas ou cortantes (o acrílico e certos metais tendem a ficar com arestas vivas)
Consistência na produção em série
・Exija ao fornecedor que produza 3 a 5 amostras na fase de prova para verificar a repetibilidade entre peças
・Variações no sentido do veio da madeira alteram naturalmente o tom da queima; isto é um fenómeno natural do material, não um defeito de fabrico
・Verifique se o contraste é homogéneo entre diferentes áreas da mesma peça
A prova física é indispensável. Já vi demasiados projetos com provas aceitáveis que descarrilaram na produção em série; investir numa prova prévia é infinitamente mais barato do que rejeitar um lote inteiro
Que tipos de brindes corporativos funcionam melhor com laser? Personalização, texto e numeração são o ponto forte
A gravação a laser não é uma solução universal, mas há aplicações onde se destaca de forma exemplar e que devem ser priorizadas nas encomendas corporativas:
・Textos personalizados: nomes de colaboradores, cargos de destinatários e mensagens dedicadas
・Numeração e séries: números de edição limitada, números de membro ou códigos de lote de produção
・Logótipos e símbolos: identidade corporativa e grafismos de marca
・Texturas e microdetalhes: padrões em relevo na tampa de caixas de madeira, pespontos decorativos em pele e relevos tipo baixo-relevo em placas
Também importa clarificar onde o laser NÃO deve ser utilizado:
・Imagens coloridas de página inteira (o laser trabalha em tom único ou variação de profundidade)
・Textos de microescala extrema (tamanhos de fonte inferiores a 6pt)
・Produções massivas de alta velocidade (a gravação a laser é um processo lento e com custo unitário mais elevado)
・Qualquer efeito que dependa de cores (o laser não imprime policromias)
A lógica de decisão para brindes corporativos é direta: para sofisticação e durabilidade perpétua, o laser é a escolha certa. Para policromia e grandes tiragens, opte pela impressão convencional
Se pretende alinhar materiais, provas e produção em escala antes de adjudicar o projeto, pode consultar diretamente a equipa de consultoria da MINDS para avaliar a viabilidade técnica — desde a conformidade das artes finais até à aprovação de amostras, garantindo um processo sem percalços
Resumo dos pontos-chave
・A gravação a laser queima a superfície do material em vez de depositar tinta; o efeito visual depende da reação física do suporte, não da intenção gráfica do designer
・Madeira, pele, metal e acrílico possuem comportamentos distintos; confirme a compatibilidade entre o material e o comprimento de onda do laser antes de avançar
・Os ficheiros têm de ser estritamente vetoriais, com fontes a partir de 8pt e traços com no mínimo 0.3mm; linhas finas em negativo quebram quase de certeza
・A validação da prova deve avaliar cinco critérios: contraste, marcas de queima, odor, textura ao toque e consistência de repetição. Falhar num deles coloca em risco todo o lote
・Os pontos fortes do laser são a sofisticação e a durabilidade permanente; se necessitar de cor ou grandes volumes rápidos, recorra à impressão tradicional
Reflexões adicionais
A procura por gravação a laser no mercado de brindes corporativos tem crescido visivelmente nos últimos anos. Nota-se na postura dos clientes: antes perguntavam «conseguem fazer isto?», agora perguntam «como conseguimos dar a isto um aspeto de produto de luxo?». As prioridades mudaram do volume para a memorabilidade, e o laser — com maior valor unitário e pequenas tiragens — responde na perfeição a esta evolução
A lição para gráficas e designers é clara: não tratem a gravação a laser como um mero «serviço adicional». Trata-se de uma linha de acabamento que exige orçamentação própria, provas independentes e controlo de qualidade dedicado. As empresas que dominam a integração do laser ganham uma vantagem competitiva relevante no segmento de brindes de média e alta gama face a quem apenas imprime
A recomendação para os departamentos de compras é simples: antes de avançar, fixem as três variáveis fundamentais — «material × profundidade de gravação × tamanho de fonte». Só com estes parâmetros definidos é possível discutir o restante design com rigor. Havendo restrições de orçamento, aprovar uma prova física antes de avançar para a produção em lote é infinitamente mais seguro do que adjudicar no escuro
Se deseja estruturar os critérios de seleção de materiais, aprovação de provas e controlo de qualidade na gravação a laser de brindes, consulte o guia prático de adjudicação e prevenção de falhas preparado pela equipa de consultoria da Academia do Conhecimento Mai Strategy, transformando cada contratação num processo fiável e replicável
Leituras recomendadas
(Este artigo é um conteúdo prático original elaborado pela equipa de consultoria, tendo como referências as seguintes fontes:)
FAQ
- Qual é a quantidade mínima razoável para encomendar brindes personalizados a laser?
- É tecnicamente possível produzir uma única unidade, mas o custo unitário será o mais elevado. Geralmente, encomendas entre 20 e 50 unidades representam o ponto de equilíbrio ideal para brindes corporativos, combinando bom preço e controlo de qualidade; acima de 100 unidades é possível negociar valores de produção em escala mais vantajosos
- Qual é o tamanho mínimo de letra para gravação a laser? Porque é que as letras finas ficam borradas?
- Recomenda-se um tamanho mínimo de 8pt para caracteres orientais e 6pt para caracteres latinos. O feixe laser tem um diâmetro de foco físico: traços excessivamente finos são parcialmente «comidos» pelo feixe e empastam, e as linhas finas em negativo tendem a quebrar com facilidade
- Entre caixas de madeira, artigos em pele e placas de metal, qual tem o resultado mais estável no laser?
- As placas de alumínio anodizado e os contraplacados de bétula específicos para laser são os suportes mais estáveis, pois possuem densidade homogénea e absorção uniforme de luz. A madeira maciça e a pele de curtimenta vegetal proporcionam acabamentos nobres, mas têm variações naturais que tornam cada peça ligeiramente diferente — uma característica própria da matéria-prima e não uma falha de produção
- A prova ficou perfeita, mas a produção em série saiu com defeitos. O que correu mal?
- A causa mais comum é a falta de fixação da potência, velocidade e distância focal do laser, que sofrem pequenas oscilações a cada reinicialização da máquina. O segundo motivo são as variações de lote no próprio material (veios da madeira, zonas da pele ou tratamentos de superfície do metal). A solução passa por exigir ao fabricante que mantenha os parâmetros fixos e forneça 3 a 5 amostras para calibração na fase de prova
- É normal os brindes gravados a laser terem cheiro a queimado?
- Sim, a madeira, o couro e a borracha libertam um odor a queimado após o laser, o que é uma reação natural que se dissipa após alguns dias. O acrílico produz um cheiro químico mais acre e persistente; se o brinde for embalado em caixa fechada, recomenda-se deixar ventilar durante 24 horas antes do acondicionamento final
Artigos relacionados
Boletim semanal Impressão × IA e transformação digital
Reunimos práticas de impressão e IA úteis para designers, marcas e empresas antes de agirem, em um único e-mail, enviado toda semana à sua caixa de entrada
Ferramentas gratuitas MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
Precisa de serviços reais de impressão ou brindes?
Depois do conhecimento, o próximo passo fica com as marcas irmãs do Grupo MINDS — da impressão premium a pedidos on-line e presentes de fim de ano