
Mở đầu: một vấn đề mang tính hệ thống bị chẩn đoán nhầm là lỗi thiết bị
Độ lệch màu trong in dệt kỹ thuật số từ lâu bị quy cho độ ổn định của máy móc hoặc cảm giác thao tác, nhưng nguyên nhân chính lại nằm ở cơ sở đo và quy trình xây dựng profile. So với giấy, vải không phải là nền đỡ thụ động trong phương trình màu mà là một biến số chủ động; mức độ tẩy trắng, xử lý bằng chất tăng trắng quang học và khác biệt về cấu trúc bề mặt của vải đều có thể khiến điểm trắng (white point, tức chuẩn sắc độ của vùng vật liệu nền chưa in) dịch chuyển mạnh, khiến cùng một ICC profile khi áp dụng cho các loại vải khác nhau tạo ra sai lệch màu rõ rệt [1]
Tầm quan trọng về học thuật và công nghiệp của vấn đề này có ba tầng:
・Thứ nhất, lý thuyết quản lý màu được xây dựng trên tiền đề “điểm trắng của vật liệu nền có thể được đo ổn định”, trong khi vải lại vi phạm có hệ thống tiền đề này, trở thành một trường hợp biên của cấu trúc ICC hiện có
・Thứ hai, in dệt kỹ thuật số và in khổ lớn đang mở rộng trong những năm gần đây, kéo theo nhu cầu về gamut màu cao hơn; profile dạng CMYK plus, chẳng hạn CMYK plus RGB hoặc CMYK plus orange, green, violet, có thể mở rộng gamut màu từ khoảng 400,000 màu của điều kiện in offset trên giấy tráng phủ theo tiêu chuẩn FOGRA 51 lên hơn 600,000 màu [1]. Gamut màu mở rộng đồng nghĩa với phạm vi sai lệch có thể nhìn thấy cũng mở rộng theo; sai số điểm trắng không còn có thể bị gamut màu hẹp che lấp
・Thứ ba, những vấn đề loại này từ lâu chỉ tồn tại rải rác dưới dạng kinh nghiệm của kỹ sư tại hiện trường, thiếu một hệ thống tổng hợp có cấu trúc để tra cứu và trích dẫn. FESPA, với vai trò là nền tảng ngành in lưới và đầu ra kỹ thuật số trên toàn cầu, cùng hệ thống bài bình luận kỹ thuật và triển lãm của mình, là điểm hội tụ quan trọng của loại tri thức thực tiễn này [2]
Khoảng trống cụ thể trong các thảo luận hiện có là: phần lớn bài viết xử lý riêng ba điểm kỹ thuật gồm “đo điểm trắng”, “nhiễu do OBA” và “khẩu độ đo”, nhưng ít bài gộp cả ba thành một chuỗi nhân quả duy nhất, đồng thời trả lời câu hỏi thực tế: “Trong trường hợp nào cần làm lại profile, và trong trường hợp nào profile hiện có vẫn có thể dùng?” Đóng góp của bài viết gồm ba điểm, tương ứng với từng phần trong nội dung chính:
・Thứ nhất, phân tách sự dịch chuyển điểm trắng thành ba nhóm nguyên nhân gồm đặc tính vật lý của vật liệu nền, chất tăng trắng hóa học và cơ chế đo, giải thích vì sao cả ba đồng thời xảy ra trên vải nhưng phần lớn có thể xử lý tách rời trên giấy, tương ứng với phần 3 và phần 4
・Thứ hai, xem xét các biện pháp kỹ thuật hiện hành, gồm lớp lót tiêu chuẩn, máy quang phổ có khẩu độ lớn, lựa chọn M-standards và quy trình quang phổ iccMAX, để xác định từng biện pháp giải quyết tầng nguyên nhân nào và còn lại sai số gì, tương ứng với phần 5
・Thứ ba, đề xuất một khung quy trình mà các nhà in vừa và nhỏ có thể thực hiện, đồng thời xác định rõ tiêu chí “profile vẫn dùng được”, tránh chi phí quá mức do phải làm lại profile cho từng lô, tương ứng với phần 6 và phần 7
Tổng quan tài liệu và hiện trạng: ba tuyến thảo luận tách rời và điểm quy tụ
Phần này chia các thảo luận hiện có thành ba nhóm, đồng thời giải thích mối liên hệ của từng nhóm với phân tích trong bài viết ở cuối mỗi nhóm
Nhóm thứ nhất: các thảo luận lấy đặc tính vật lý của vật liệu nền làm trục chính. Tuyến này chỉ ra rằng vải thường bán trong suốt. Nếu đo mảng màu vải trắng trên mặt bàn tối, nền phía sau sẽ xuyên qua vải và ảnh hưởng đến số đọc, khiến điểm trắng đo được ngả tối hoặc lạnh; nếu không dùng lớp lót tiêu chuẩn, chẳng hạn tấm gốm trắng đã hiệu chuẩn hoặc bẫy đen, ICC profile có thể được xây dựng trên dữ liệu đã bị nhiễm [1]. Tuyến này cũng chỉ ra rằng cấu trúc dệt thoi, dệt kim hoặc sợi tạo ra những vùng lõm sáng tối vi mô trên bề mặt. Khi máy quang phổ thông thường đo với khẩu độ nhỏ từ 2 đến 4 mm, bóng đổ cũng bị đưa vào số đọc, làm hạ nhân tạo giá trị độ sáng L*, khiến phần mềm profiling phán đoán điểm trắng tối hơn so với những gì mắt người nhìn thấy [1]. Nhóm thảo luận này xác lập thứ tự nhân quả “sai số đo có trước sai số màu”. Bài viết tiếp tục lập trường đó, nhưng đi xa hơn khi cho rằng sai số này có hướng hệ thống, thường ngả tối và lạnh, vì vậy có thể được dự đoán và chặn bằng quy trình thay vì chỉ bù trừ sau khi xảy ra
Nhóm thứ hai: các thảo luận lấy xử lý hóa học và hành vi quang phổ làm trục chính. Để vải trông “trắng hơn trắng”, nhà sản xuất thường xử lý chất tăng trắng quang học (optical brightening agents, OBA, còn gọi là fluorescent whitening agents, FWA). Các hợp chất này hấp thụ tia cực tím không nhìn thấy và tái phát xạ ở dải ánh sáng xanh nhìn thấy [1]. Hệ quả là số liệu mà thiết bị đo được và những gì mắt người nhìn thấy không hoàn toàn giống nhau, trong đó mức độ chênh lệch phụ thuộc vào chế độ đo của máy quang phổ (measurement mode, M-standards) [1]. Ngoài ra, điểm trắng của vải cotton thay đổi theo công đoạn tiền xử lý và tẩy trắng. Đây chính là nguồn gốc của tranh cãi về việc “có cần profiling lại từng lô hay không” [1]; các sợi tổng hợp như polyester thì tự nhiên ngả ấm, ngả vàng sau xử lý nhiệt, còn thuốc nhuộm thăng hoa là mực trong suốt, sắc độ của nó bị nền ngả ấm kéo lệch trực tiếp, khiến màu xanh dương in trên vải trắng ngả ấm hơi chuyển sang xanh lá [1]. Đóng góp của nhóm thảo luận này là chỉ ra rằng sự dịch chuyển điểm trắng không chỉ là vấn đề về độ sáng mà còn là vấn đề về sắc độ và quang phổ. Từ đó, bài viết cho rằng mọi cách quản lý điểm trắng chỉ dựa trên một ngưỡng L* hoặc ΔE duy nhất đều sẽ bỏ sót rủi ro dịch chuyển sắc độ của mực trong suốt
Nhóm thứ ba: các thảo luận lấy quy trình làm việc và kiểm soát sản xuất làm trục chính. Tuyến này không tập trung vào bản thân phép đo mà tập trung vào cách kết quả đo đi vào quyết định sản xuất. Khuyến nghị thực tiễn hiện có là khi cùng một loại vải xuất hiện biến động điểm trắng trong cùng một lô hoặc giữa các lô, trước hết dùng phần mềm kiểm soát quy trình, chẳng hạn Bodoni PressSign, GMG hoặc MellowColour, để kiểm tra độ chính xác của ICC profile hiện tại; nếu màu vẫn phù hợp với quy trình ICC, ngay cả khi điểm trắng hơi vượt quy cách, profile đó vẫn dùng được [1]. Về hướng kỹ thuật, các giải pháp nâng cao hơn gồm sử dụng máy quang phổ có khẩu độ lớn và chuyển sang quy trình quang phổ iccMAX [1]. Nhóm thảo luận này gần với vấn đề mà bài viết quan tâm nhất, nhưng cách trình bày vẫn thiên về liệt kê các lựa chọn. Điểm tiếp cận của bài viết là biến “đo trước, phán đoán sau, chỉ làm lại khi cần” thành một thứ tự ra quyết định có tiêu chí rõ ràng, đồng thời bổ sung khía cạnh kiểm soát chi phí mà hai nhóm trước chưa xử lý
Tổng hợp các thảo luận trên cho thấy tài liệu hiện có đã giải thích khá đầy đủ nguyên nhân của sự dịch chuyển điểm trắng, nhưng vẫn chưa trả lời câu hỏi then chốt trong thực tế: rốt cuộc phải dịch chuyển bao nhiêu thì mới cần can thiệp? Phần tiếp theo sẽ lần lượt làm rõ tiêu chuẩn này
Vì sao điểm trắng là một mục tiêu luôn dịch chuyển: phân tích cơ chế của ba tầng nguyên nhân
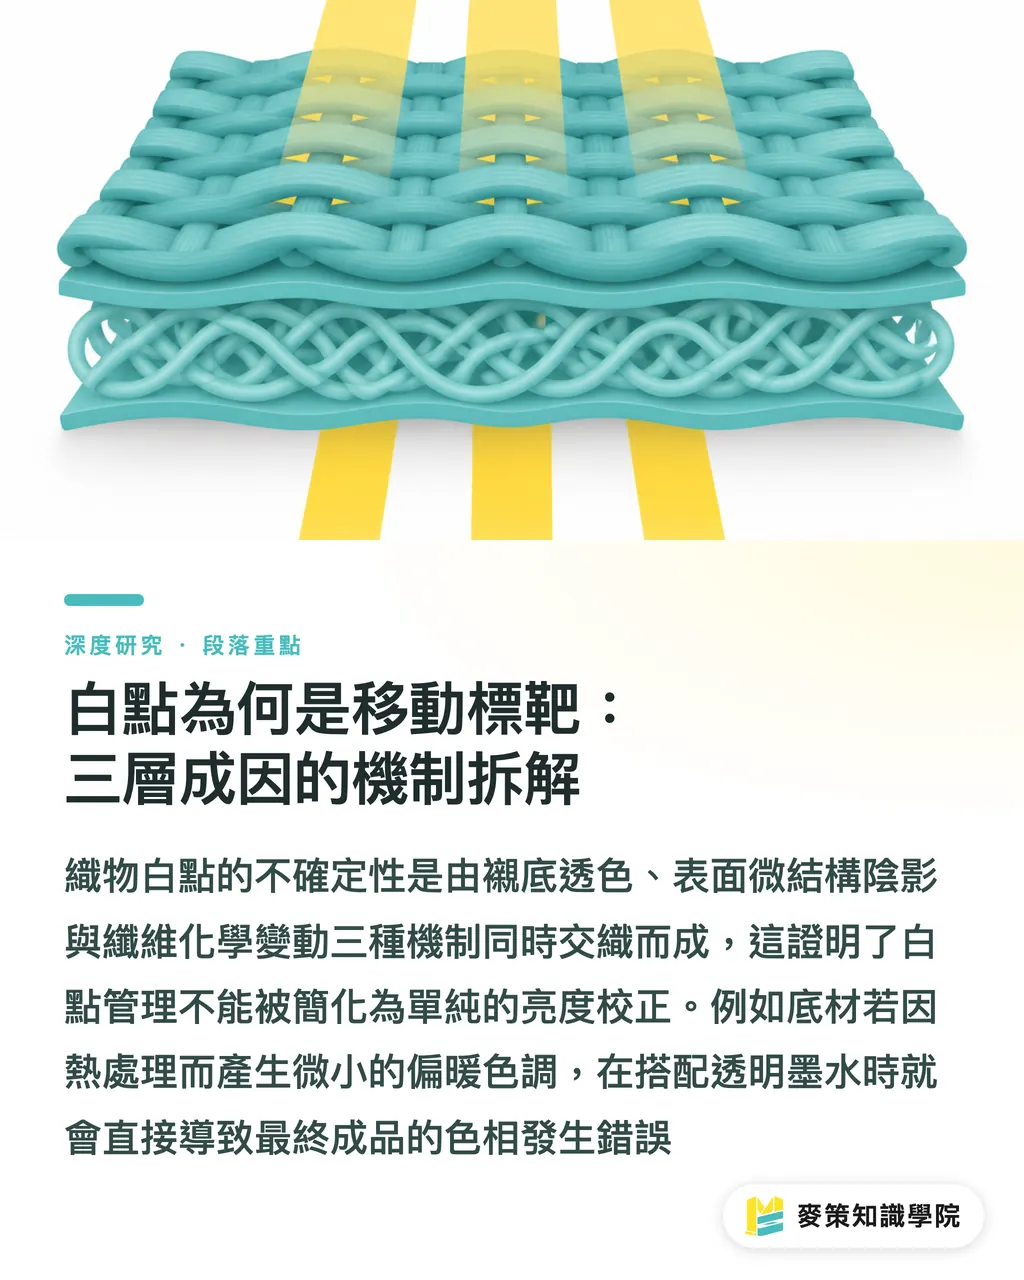
Luận điểm cốt lõi của phần này là sự bất định của điểm trắng trên vải đến từ ba cơ chế độc lập, nhưng cả ba đồng thời tác động trong cùng một lần đo
Tầng thứ nhất là độ xuyên sáng và sai lệch do lớp lót. Phần lớn vải có tính bán trong suốt, nên giá trị đo trên thực tế là hỗn hợp của “bản thân vải + màu của lớp lót xuyên qua” [1]. Điểm then chốt của cơ chế này là nó không phải nhiễu ngẫu nhiên mà là độ lệch có hướng: lớp lót tối luôn khiến số đọc tối hơn và lạnh hơn. Lớp lót không được quy định sẽ tạo ra sai lệch hệ thống có thể dự đoán. Một số đọc đơn lẻ không chính xác có thể chưa gây ảnh hưởng lớn, nhưng nếu toàn bộ profile bị kéo theo hướng sai thì rất khó nhận ra bất thường qua đối chiếu trực quan về sau
Tầng thứ hai là bóng do vi cấu trúc bề mặt. Khẩu độ đo của máy quang phổ tiêu chuẩn thường vào khoảng 2 đến 4 mm. Ở quy mô này, các vùng lõm của vân dệt bị đưa vào phép tích phân, làm hạ giá trị L* [1]. Khẩu độ 2 đến 4 mm không phải là thiếu chính xác, mà là không phù hợp với quy mô của vải. Độ nhám bề mặt của giấy phẳng thấp nên kết quả đo tương đối ổn định; còn chu kỳ vân dệt của vải lại gần bằng kích thước khẩu độ, khiến phép đo gần như chỉ lấy mẫu một vài vân dệt và làm giảm độ lặp lại. Tăng khẩu độ có thể bao phủ nhiều vân dệt hơn, qua đó xử lý hiệu quả biến động số đọc ở các vị trí khác nhau trên cùng một mảnh vải
Tầng thứ ba là sự biến động hóa học của sợi theo lô. Điểm trắng của vải cotton thay đổi theo tiền xử lý và mức độ tẩy trắng, vì vậy trong một số điều kiện, việc profiling lại từng lô thực sự là cần thiết [1]; polyester thì ngả vàng do xử lý nhiệt, sau đó truyền thành dịch chuyển sắc độ qua mực thăng hoa trong suốt, biểu hiện điển hình là màu xanh dương chuyển sang xanh lá [1]. Có thể thấy sai số điểm trắng sẽ từ “khác biệt màu nền” đơn thuần trở nên nghiêm trọng hơn, thành “lỗi sắc độ” trên toàn bộ sản phẩm. Quản lý điểm trắng tuyệt đối không thể chỉ nhìn vào độ sáng: nền vật liệu ngả ấm 0.5 đơn vị có thể gần như không nhận ra trên mực không trong suốt, nhưng với mực trong suốt lại thay đổi hoàn toàn sắc độ của thành phẩm
OBA và chế độ đo: khoảng cách giữa những gì thiết bị thấy và những gì mắt người thấy
Luận điểm cốt lõi của phần này là OBA khiến bản thân “phép đo đúng” trở thành một vấn đề cần lựa chọn, chứ không phải một thao tác chỉ có duy nhất một đáp án
Cơ chế hoạt động của OBA là hấp thụ tia cực tím rồi tái phát xạ ở dải ánh sáng xanh nhìn thấy, khiến vải trông trắng hơn dưới nguồn sáng có tia cực tím [1]. Hệ quả trực tiếp của hành vi huỳnh quang này là kết quả đo phụ thuộc vào thành phần tia cực tím trong nguồn sáng của thiết bị, tức chế độ đo của máy quang phổ (M-standards) [1]. Nói cách khác, cùng một mảnh vải có thể cho ra những giá trị điểm trắng khác nhau dưới các chế độ đo khác nhau, và tất cả đều “đúng”; khác biệt nằm ở việc mỗi chế độ mô phỏng một điều kiện nguồn sáng quan sát khác nhau
Ở đây cần xác định trung thực ranh giới của suy luận: tư liệu chính mà bài viết dựa vào chỉ rõ mối quan hệ phụ thuộc giữa chế độ đo và OBA [1], nhưng không cung cấp dữ liệu sai lệch định lượng của từng chế độ trên vật liệu dệt. Vì vậy, bài viết không đưa ra bất kỳ tuyên bố nào về chênh lệch số cụ thể giữa các chế độ. Kết luận phân tích có thể xác lập là kết luận về quy trình: lựa chọn chế độ đo phải được cố định trước khi xây dựng profile và phải thống nhất với điều kiện nguồn sáng nghiệm thu của khách hàng; nếu bên làm mẫu và bên nghiệm thu sử dụng các chế độ khác nhau, tranh cãi màu đã trở nên không thể tránh khỏi ngay từ giai đoạn thiết kế quy trình
Một hàm ý thực tiễn khác là bản thân hàm lượng OBA cũng thay đổi theo lô và chuỗi cung ứng. Khi nhà cung cấp vải thay đổi hoặc công thức xử lý sau công đoạn sản xuất được điều chỉnh, hành vi huỳnh quang của vải có thể đã thay đổi dù mã vải vẫn giữ nguyên. Phân tích của bài viết cho rằng điều này khiến “bảng thông số vải” không đủ làm cơ sở cho quản lý màu; hồ sơ đo thực tế mới là chuẩn mực đáng tin cậy duy nhất. Đây cũng là lý do phần sau đề xuất xây dựng cơ sở dữ liệu điểm trắng của vật liệu vải
Hiệu lực và sai số còn lại của các biện pháp: từ khẩu độ lớn đến iccMAX
Luận điểm cốt lõi của phần này là ba nhóm biện pháp hiện hành lần lượt tác động vào các tầng nguyên nhân khác nhau, vì vậy cần kết hợp thay vì chọn một
・Biện pháp thứ nhất, lớp lót tiêu chuẩn. Sử dụng tấm gốm trắng đã hiệu chuẩn hoặc bẫy đen để đo [1] sẽ trực tiếp loại bỏ sai lệch do độ xuyên sáng ở tầng thứ nhất. Sai số còn lại là: lớp lót đã chuẩn hóa phép đo nhưng chưa chắc tương đương với điều kiện sản xuất thực tế. Chẳng hạn, nếu thành phẩm là một lá cờ treo một lớp, bối cảnh quan sát thực tế của nó không giống với phép đo trên lớp lót trắng
・Biện pháp thứ hai, máy quang phổ có khẩu độ lớn. Tăng khẩu độ đo có thể nâng cao mức trung bình không gian trên bề mặt vải, giảm hiệu ứng hạ L* do bóng của vân dệt [1]. Sai số còn lại là khẩu độ lớn đòi hỏi diện tích mảng màu lớn hơn và đồng đều hơn, khiến kích thước chart và lượng vải tiêu hao cùng tăng, tạo áp lực chi phí cho các đơn hàng tùy chỉnh số lượng nhỏ
・Biện pháp thứ ba, quy trình quang phổ iccMAX. Mô tả hành vi của vật liệu bằng dữ liệu quang phổ thay vì một giá trị màu đơn lẻ, đây là hướng tiếp cận nâng cao hơn [1]. Sai số còn lại nằm ở ngưỡng triển khai: quy trình quang phổ cần RIP, phần mềm và năng lực nhân sự tương ứng, đòi hỏi đầu tư cho thiết bị và đào tạo cao hơn hai biện pháp trước
Ngoài ba biện pháp trên, lớp lót mực trắng (white ink underbase) là một biến số độc lập khác. Trên vải tối hoặc vải màu, lớp lót mực trắng thực tế thay vải trở thành nguồn điểm trắng mới, khiến thách thức profiling chuyển sang độ che phủ và độ đồng đều của mực trắng [1]. Lớp lót mực trắng khéo léo biến “điểm trắng vật liệu nền không thể kiểm soát” thành “điểm trắng của quy trình có thể kiểm soát”, là một cách hiệu quả để thu hẹp biến động. Tuy nhiên, cách này cũng tạo thêm các hạng mục kiểm soát quy trình mới, cần đầu tư công sức để duy trì
Khía cạnh gamut màu cũng cần được đánh giá cùng lúc. Profile dạng CMYK plus mở rộng gamut màu từ khoảng 400,000 màu của FOGRA 51 lên hơn 600,000 màu [1]. Ý nghĩa của con số này là: gamut màu được mở rộng khoảng 50% trở lên, nên những màu trước đây nằm ngoài gamut, bị cắt về biên và “trông lúc nào cũng giống nhau”, nay có thể được tái hiện thực tế, đồng thời cũng có thể bị so sánh và bắt lỗi thực tế. Phân tích của bài viết cho rằng việc mở rộng gamut màu và kỷ luật quản lý điểm trắng phải được thúc đẩy đồng thời; nếu không, năng lực thiết bị tăng lên chỉ làm phóng đại mức độ dễ thấy của những sai số đo vốn đã tồn tại
Khung ra quyết định: bốn bước từ đo điểm trắng đến xác minh trước in
Phần này đề xuất một khung quy trình có thể triển khai, với mục tiêu cân bằng giữa độ chính xác màu và chi phí profiling. Bài viết gọi đây là phiên bản mở rộng cho ngành dệt của “Ba cửa kiểm soát trước khi gửi in của Mai Strategy”, gồm bốn bước. Nội dung kỹ thuật của khung này tương ứng với thứ tự các bước được tổng hợp từ tư liệu đã nêu [1]
Bước thứ nhất, đo điểm trắng của vật liệu vải. Với mỗi loại vải nhập xưởng, lấy nhiều số đọc dưới điều kiện lớp lót tiêu chuẩn, sử dụng chế độ đo và khẩu độ cố định, đồng thời ghi lại giá trị trung bình và mức độ phân tán. Có thể dùng máy quang phổ như i1Pro 3 để xây dựng chuẩn có thể lặp lại trên các nền vật liệu khác nhau [1]. Đầu ra của bước này không phải là một con số mà là một bản ghi kèm khoảng biến thiên
Bước thứ hai, chuẩn hóa điều kiện và phân nhóm. Phân nhóm vải theo vị trí điểm trắng và hành vi OBA, để các loại trong cùng một nhóm dùng chung một profile. Tiêu chí ở đây có ý nghĩa quyết định: sau khi kiểm tra bằng phần mềm kiểm soát quy trình, nếu màu vẫn phù hợp với quy trình ICC, ngay cả khi điểm trắng hơi vượt quy cách, profile đó vẫn có thể tiếp tục sử dụng [1]. Tiêu chí này chuyển trọng tâm quyết định từ “điểm trắng có thay đổi hay không” sang “màu có còn chính xác hay không”, tránh phản ứng quá mức bằng cách làm lại profile mỗi khi đổi lô
Bước thứ ba, xây dựng profile theo từng vật liệu. Chỉ tạo profile mới cho những vật liệu không thể được bao phủ bởi các nhóm hiện có, đặc biệt là vật liệu cotton có biến động tiền xử lý lớn và vải tối sử dụng lớp lót mực trắng [1]
Bước thứ tư, xác minh in thử trước in. Xuất bản in thử bằng loại vải, cài đặt mực trắng và điều kiện xử lý sau in nhất quán với sản xuất hàng loạt, sau đó nghiệm thu dưới nguồn sáng đã được hai bên thống nhất. Mục đích của bước này không chỉ là xác nhận màu mà còn là kiểm tra xem các giả định được thiết lập ở ba bước đầu có còn đúng trong quy trình thực tế hay không
Hàm ý đối với ngành thiết kế và in ấn Đài Loan
Phần này trình bày các cách làm có thể triển khai theo ba tầng: nhà in vừa và nhỏ, bên thiết kế và bên thương hiệu
Đối với nhà in vừa và nhỏ và doanh nghiệp in khổ lớn. Các doanh nghiệp loại này ở Đài Loan thường cạnh tranh bằng đơn hàng số lượng nhỏ, nhiều chủng loại và thời gian giao hàng nhanh, nên khó gánh chi phí thời gian của việc làm lại profile cho từng lô. Cách làm khả thi là tập trung đầu tư vào khâu đo thay vì số lượng profile: xây dựng quy chuẩn thao tác với lớp lót tiêu chuẩn và chế độ đo cố định, đồng thời tích lũy một cơ sở dữ liệu điểm trắng của vật liệu vải. Khi vải mới nhập về, trước hết đối chiếu với các nhóm hiện có, chỉ khi không phù hợp mới đưa vào quy trình tạo profile mới. Theo ước tính thời gian, đo và đối chiếu thường có thể hoàn tất trong khoảng vài chục phút, trong khi tái dựng một profile đầy đủ liên quan đến xuất chart màu, xử lý sau in và đo, nên mất nhiều thời gian hơn đáng kể. Đưa điểm ra quyết định về trước, ngay ở giai đoạn đo, là đòn bẩy trực tiếp nhất để giảm tổng chi phí. Ngoài ra, nhận thức truyền thống quy nguyên nhân cho “máy móc không ổn định” cũng cần được điều chỉnh, vì nguyên nhân chính là cơ sở đo và quy trình xây dựng profile chưa được gắn đúng với vật liệu vải [1]
Đối với bên thiết kế. Nhà thiết kế cần hiểu rằng điểm trắng là một biến số nằm ngoài file thiết kế. Khi tác phẩm sử dụng mảng nền sáng lớn, cần màu xám trung tính chính xác hoặc dùng hệ thống mực trong suốt, nền vật liệu ngả ấm sẽ trực tiếp làm thay đổi sắc độ; màu xanh dương in trên vải trắng ngả ấm sẽ hơi chuyển sang xanh lá [1]. Khuyến nghị thực tế là xác nhận loại vải ngay từ giai đoạn đề xuất, không dùng in thử trên giấy thay cho in thử trên vải để đưa ra quyết định màu cuối cùng, đồng thời ghi rõ khoảng dung sai chấp nhận được cho các màu chủ đạo của thương hiệu thay vì chỉ đưa một mã màu
Đối với bên thương hiệu. Tổn thất thường gặp nhất của bên thương hiệu đến từ việc tiêu chuẩn nghiệm thu chưa được xác định trước. Có ba cách làm có thể triển khai: quy định trong hợp đồng mua hàng nghĩa vụ thông báo khi thay đổi mã vải hoặc lô cung ứng; quy định rõ nguồn sáng nghiệm thu và chế độ đo; chấp nhận sự thật vật lý rằng cùng một màu thương hiệu trên các vật liệu khác nhau sẽ có dung sai đã được định nghĩa, thay vì yêu cầu sự đồng nhất tuyệt đối giữa các vật liệu. Điểm thứ ba là một thay đổi nhận thức rất khó đạt được nhưng mang lại lợi ích lớn nhất. Nó có thể biến tranh cãi màu từ tình trạng mỗi bên nói một kiểu thành một cuộc phân xử khách quan dựa trên các điều khoản quy cách
Kết luận và giới hạn
Bài viết đã trả lời câu hỏi nghiên cứu nêu ở phần mở đầu: nguyên nhân chính khiến ICC profile dệt không khớp là điểm trắng của vật liệu vải đồng thời dịch chuyển ở ba tầng gồm độ xuyên sáng vật lý, vi cấu trúc bề mặt và chất tăng trắng hóa học, khiến cơ sở đo của profile mất hiệu lực [1]. Biện pháp xử lý phải tương ứng theo từng tầng: lớp lót tiêu chuẩn xử lý sai lệch do độ xuyên sáng, máy quang phổ có khẩu độ lớn xử lý bóng của vân dệt, lựa chọn chế độ đo và quy trình quang phổ iccMAX xử lý hành vi huỳnh quang, còn lớp lót mực trắng chuyển một phần biến động của vật liệu nền thành biến động quy trình có thể kiểm soát [1]. Ở cấp độ quyết định, bài viết đề xuất lấy tiêu chí “màu có còn phù hợp với quy trình ICC hay không” thay cho “điểm trắng có thay đổi hay không” để quyết định có làm lại profile, qua đó tạo ra sự cân bằng bền vững giữa độ chính xác và chi phí [1]
Bài viết có hai giới hạn cụ thể cần được công khai rõ ràng:
・Thứ nhất, phạm vi nguồn dữ liệu còn hạn chế. Các nhận định kỹ thuật trong bài chủ yếu dựa trên một bài bình luận chuyên môn duy nhất do FESPA đăng ngày 11 tháng 8 năm 2026 [1]. Đây là bài bình luận kỹ thuật trong ngành chứ không phải nghiên cứu thực nghiệm có kiểm soát. Các mô tả về chế độ đo, hiệu ứng khẩu độ và con số gamut màu không đi kèm bộ dữ liệu đo gốc, vì vậy bài viết không thể xếp hạng định lượng hiệu lực của từng biện pháp mà chỉ có thể nêu tầng tác động của chúng
・Thứ hai, ranh giới ngoại suy của suy luận. Các cơ chế và khuyến nghị quy trình nêu trên áp dụng cho in dệt kỹ thuật số, in canvas và in khổ lớn. Trong đó, các mô tả về biến động tiền xử lý của cotton và hiện tượng polyester ngả vàng sau xử lý nhiệt có tính đặc thù theo vật liệu [1], không nên trực tiếp ngoại suy sang giấy tráng phủ, vật liệu nền tổng hợp không dệt hoặc điều kiện in lưới. So sánh giữa khoảng 400,000 màu của FOGRA 51 và hơn 600,000 màu của CMYK plus cũng là so sánh quy mô gamut trong những điều kiện cụ thể [1], không tương đương với gamut màu đo thực tế của bất kỳ thiết bị riêng lẻ nào
Có ba hướng nghiên cứu tiếp theo có thể triển khai, mỗi hướng đều có nhu cầu dữ liệu và phương pháp rõ ràng:
・Thứ nhất, với các lô sản xuất liên tiếp của cùng một loại vải cotton, ghi lại thông số tiền xử lý và tọa độ điểm trắng, xây dựng mối quan hệ hồi quy giữa biến động theo lô và sai khác màu, qua đó định lượng “điểm trắng phải dịch chuyển bao nhiêu thì mới cần làm lại profile”
・Thứ hai, lặp lại phép đo trên cùng một lô vải với các khẩu độ và chế độ đo khác nhau, định lượng riêng phần đóng góp của hiệu ứng khẩu độ và hiệu ứng huỳnh quang đối với L* và b*, để kiểm tra khả năng tách biệt của ba tầng nguyên nhân được đề xuất trong bài viết
・Thứ ba, so sánh sự khác biệt về độ nhất quán màu giữa các lô của quy trình dùng lớp lót mực trắng và quy trình in trực tiếp lên vải, nhằm đánh giá hiệu lực thực tế của lớp lót mực trắng với vai trò là lớp hấp thụ biến động. Có thể tiếp tục theo dõi các tiến triển thực tiễn trong ngành thông qua hệ thống triển lãm và công bố kỹ thuật của FESPA [2]
Đọc thêm: Chuyên đề FESPA: Vì sao điểm trắng của vải và ICC profile cứ không khớp với nhau
Tóm tắt trọng điểm
Nguyên nhân chính khiến ICC profile dệt mất độ chính xác không phải là thiết bị không ổn định, mà là điểm trắng của vật liệu vải đồng thời dịch chuyển ở ba tầng gồm độ xuyên sáng, bóng vân dệt và chất tăng trắng huỳnh quang, khiến cơ sở đo của profile mất hiệu lực
Khẩu độ đo 2 đến 4 mm của máy quang phổ tiêu chuẩn và chu kỳ không gian của vân dệt nằm ở các cấp độ tương đương, khiến bóng vân dệt bị đưa vào số đọc và làm hạ nhân tạo giá trị L*. Tăng khẩu độ là biện pháp nhắm đúng nguyên nhân này
Chất tăng trắng quang học (OBA) hấp thụ tia cực tím rồi tái phát xạ ở dải ánh sáng xanh nhìn thấy, khiến kết quả đo phụ thuộc vào chế độ đo của máy quang phổ (M-standards). Vì vậy, bên làm mẫu và bên nghiệm thu phải sử dụng cùng một chế độ
Tiêu chí làm lại profile nên là “màu có còn phù hợp với quy trình ICC hay không”, chứ không phải “điểm trắng có thay đổi hay không”. Khi điểm trắng hơi vượt quy cách nhưng màu vẫn phù hợp, profile hiện có vẫn dùng được
CMYK plus mở rộng gamut màu từ khoảng 400,000 màu của FOGRA 51 lên hơn 600,000 màu. Việc mở rộng gamut đồng thời làm tăng mức độ dễ thấy của sai số điểm trắng vốn có, nên hai yếu tố phải được quản lý cùng nhau
Suy nghĩ mở rộng
Nhà in nên chuyển ngân sách từ “liên tục làm lại profile” sang “thực hiện phép đo đáng tin cậy”. Chi phí xây dựng lớp lót tiêu chuẩn, chế độ đo cố định và cơ sở dữ liệu vật liệu vải thấp hơn, đồng thời có thể dùng hồ sơ khách quan để xóa bỏ tranh cãi chủ quan. Nhà thiết kế cần xác nhận loại vải ngay khi đề xuất, vì in thử trên giấy không thể thể hiện sự dịch chuyển sắc độ của mực trong suốt trên nền vật liệu ngả ấm. Với AI, trọng tâm nên đặt vào phân nhóm điểm trắng và phát hiện bất thường, dùng dữ liệu lịch sử để dự đoán “có nên làm lại profile hay không”, giảm phụ thuộc vào kinh nghiệm con người. Cơ hội của các nhà cung cấp dịch vụ phần mềm nằm ở việc phát triển những hệ thống gọn nhẹ có thể kết nối số đọc từ thiết bị, kiểm tra quy trình và điều kiện nghiệm thu, giúp doanh nghiệp vừa và nhỏ dễ dàng truy xuất lô sản xuất. Ba vấn đề còn bỏ ngỏ là: hiện chưa có bộ dữ liệu công khai để so sánh đóng góp định lượng của từng tầng nguyên nhân; mức độ sai lệch của chế độ đo trên vật liệu dệt vẫn thiếu chuẩn đối chiếu giữa các loại vật liệu; hiệu lực thực tế của lớp lót mực trắng với vai trò là lớp hấp thụ biến động vẫn chưa được kiểm chứng có hệ thống
Tài liệu tham khảo
[2] Worldwide S. (2026). FESPA 2026: Mọi điều bạn cần biết về Global Print Expo. DOI: 10.55277/researchhub.auzfba6r
[3] Emmott E., Jay M., Woodman J. (2018). Hồ sơ đoàn hệ: dữ liệu Điều tra Trẻ em Cần được Hỗ trợ (CIN) về trẻ em được giới thiệu đến dịch vụ hỗ trợ chăm sóc xã hội ở Anh (bản in trước). DOI: 10.31219/osf.io/z5rqc
[4] Steele G., White J. (2004). Cách in chính xác các số dấu phẩy động. ACM SIGPLAN Notices. DOI: 10.1145/989393.989431
[5] Steele G., White J. (1990). Cách in chính xác các số dấu phẩy động. ACM SIGPLAN Notices. DOI: 10.1145/93548.93559
FAQ / Câu hỏi thường gặp
- Vì sao cùng một ICC profile khi dùng trên các loại vải khác nhau lại bị lệch màu nghiêm trọng?
- Vì điểm trắng của vải là một biến số luôn thay đổi chứ không phải một chuẩn cố định. Tính bán trong suốt của vải khiến màu lớp lót xuyên qua, bóng vân dệt làm hạ độ sáng đo được, còn chất tăng trắng huỳnh quang làm thay đổi hành vi quang phổ. Ba yếu tố đồng thời tác động khiến cơ sở đo lúc xây dựng profile không còn phù hợp với vật liệu vải thực tế
- Có cần làm lại ICC profile cho từng lô vải không?
- Không nhất thiết. Cách đúng là trước hết dùng phần mềm kiểm soát quy trình, chẳng hạn Bodoni PressSign, GMG hoặc MellowColour, để kiểm tra độ chính xác của profile hiện có. Nếu màu vẫn phù hợp với quy trình ICC, ngay cả khi điểm trắng hơi vượt quy cách, profile đó vẫn có thể tiếp tục sử dụng. Vải cotton có biến động tiền xử lý và tẩy trắng lớn hơn nên khả năng cần làm lại profile cao hơn sợi tổng hợp
- Sai lầm thường gặp nhất khi đo điểm trắng của vải là gì?
- Sai lầm thường gặp nhất là không sử dụng lớp lót tiêu chuẩn. Khi đo vải trắng bán trong suốt trên mặt bàn tối, nền phía sau sẽ xuyên qua vải và ảnh hưởng đến số đọc, khiến điểm trắng ngả tối và lạnh, từ đó toàn bộ profile được xây dựng trên dữ liệu đã bị nhiễm. Nên dùng tấm gốm trắng đã hiệu chuẩn hoặc bẫy đen
- Vì sao màu xanh dương in trên vải polyester lại chuyển sang xanh lá?
- Các sợi tổng hợp như polyester tự nhiên ngả ấm, ngả vàng sau xử lý nhiệt, còn thuốc nhuộm thăng hoa là mực trong suốt nên màu của nó bị sắc độ nền kéo lệch trực tiếp. Khi điểm trắng ngả ấm, mực xanh dương chồng lên nền vàng sẽ dịch chuyển theo hướng xanh lá
- Nên triển khai máy quang phổ có khẩu độ lớn hay iccMAX trước?
- Thông thường nên triển khai máy quang phổ có khẩu độ lớn trước. Thiết bị này xử lý sai số đo do bóng vân dệt gây ra, với ngưỡng triển khai và chi phí thấp hơn. Quy trình quang phổ iccMAX mô tả hành vi quang phổ của vật liệu đầy đủ hơn, nhưng cần RIP, phần mềm và năng lực nhân sự tương ứng, nên phù hợp với một giai đoạn đầu tư nâng cao hơn
Bài viết liên quan
Bản tin In ấn × AI hàng tuần
Kiến thức in ấn và AI mà nhà thiết kế, thương hiệu và doanh nghiệp dùng được trước khi bắt tay — một email mỗi tuần
Công cụ miễn phí MINDS
Tính bình bản và kiểm tra file trước in — công cụ miễn phí, chạy ngay trên trình duyệt.
Tập đoàn MINDS
Cần dịch vụ in ấn hoặc quà tặng thực tế?
Từ in ấn cao cấp đến đặt hàng online và quà Tết — các thương hiệu thành viên của Tập đoàn MINDS lo phần còn lại.