

包装模切刀模是什么?
包装模切刀模要降低返工,先把刀线、折线、粘口、孔位、圆角、展开尺寸与组装方向当成同一张结构检查表,麦思印刷(MS,中高阶全定制商业印刷)常用的「麦思印刷(MS)送印三道关」会先看结构、再看图层、最后看材质与试折
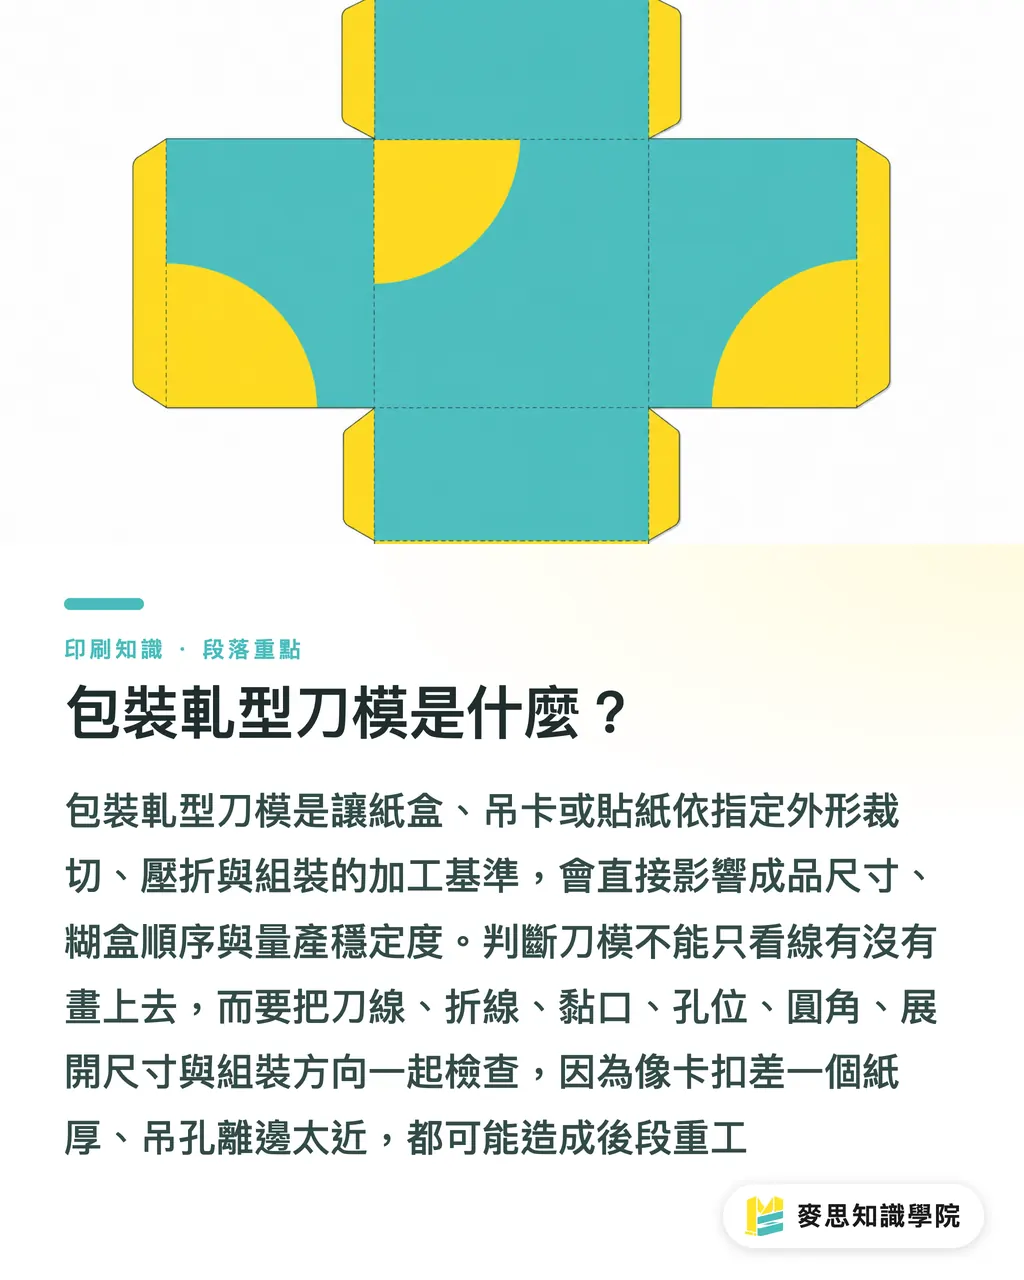
模切刀模,是把纸张、卡纸或贴纸模切成指定外形的加工基准,通常包含裁切线、折线、孔位与粘合位置,会直接影响成品尺寸、组装顺序与量产稳定度
我在现场看过太多次,设计稿很漂亮,刀模稿也像是对齐了,但一进到模切或糊盒才发现卡扣差 1 个纸厚、吊孔离边太近、贴纸圆角太小不好排废
刀模不能只看线有没有画上去,要看 7 件事有没有互相咬合
・刀线:决定裁切外形,纸盒外框、吊牌外轮廓、贴纸造型边都靠它定义
・折线:决定立体成形角度,纸盒爆线与不好折,多半从这里开始
・粘口:决定糊盒能不能稳定贴合,太窄会开口,太宽会吃到版面
・孔位:吊牌挂孔、吊牌孔、开窗孔要同时看受力与视觉位置
・圆角:造型卡与贴纸常见,半径太小会增加断刀、撕裂或排废不顺的风险
・成品展开尺寸:不是成品正面尺寸,还要包含侧边、底部、插舌与糊口
・实际组装方向:左右翻、上下盖、内外面倒错,印刷再准也救不回来
如果案子已经进到中高阶定制包装,建议在发包前把刀模稿与材质条件一起交给 麦思印刷 检查,特别是有纸盒、吊牌、造型卡混合需求的项目
为什么刀模错一条线,整批包装就可能返工?
刀模的麻烦在于它很晚才暴露出问题,设计阶段看的是 2D,客户签样多半看视觉,真正的错误常在模切后折起来的 3D 状态才出现
纸盒最常见的返工,是折线位置没有吃进纸厚,展开图看起来正确,实际折起来却卡位;吊牌最常见的是孔位太靠边,挂上货架后受力集中;贴纸常见的是造型太尖,排废时容易勾住;造型卡则常见锐角与窄桥太多,拿在手上容易折伤
先别急
我会把返工风险分成 4 种现场语言,因为这样设计师、采购与印刷厂比较容易对上话
・卡位:纸盒插舌、扣位或内衬尺寸没有预留纸厚,组装时推不进去
・爆线:折线压得太重、纸张纤维方向不对,或上墨面积太满,折起来裂开
・跑位:刀线、印刷图、出血与实际模切公差没有留空间,成品露白或切到字
・不好组装:粘口太小、折线方向混乱、左右结构不对称,产线速度会被拖慢
纸盒、吊牌、贴纸、造型卡这 4 类产品各有脾气,不能拿同一套美术完稿习惯硬套,尤其是包装有折、有粘、有孔、有卡扣时,刀模稿要先服务结构,再服务视觉
设计稿、刀模稿、印刷稿要怎么分层?
设计稿、刀模稿与印刷稿至少分成 3 个清楚图层,这是我最常要求设计端做到的基本动作,因为工务或输出端只要看错一层,后面就会变成重开文件、重输出、重打样
包装完稿建议这样管
・印刷图层:放正式印刷内容,包含文字、图片、底色、纹理与品牌元素
・刀模图层:放刀线、折线、半断线、孔位、压线与必要标注,不要混进印刷物件
・出血与安全边图层:标清楚出血范围、文字安全距离与不可裁切区
・备注图层:写材质、厚度、糊口方向、成品尺寸、正反面与组装提醒
刀线通常要用专色或独立命名标示,折线也要跟裁切线分开,不能都用同一种红线糊在一起,这种文件拿到后段,师傅只能猜
贴纸稿还要多看 1 件事:半断与全断不能混淆,贴纸如果只切穿面纸,却把刀线当全断处理,底纸就可能一起被切开,贴标或出货时会很难用
吊牌稿也要多看孔位,挂孔旁边如果放细字、小 logo 或满版色块,模切稍微偏一点就很扎眼,这不是印刷厂爱挑毛病,是货架上真的看得出来
试折、留白与纸厚要怎么检查?
试折要在正式量产前做,最好用接近正式纸张的厚度与纤维方向测试,不要只拿影印纸折一下就当过关,因为 250gsm 白卡、350gsm 铜西卡与裱瓦纸的折感完全不同
我看刀模时会用「麦思印刷(MS)送印三道关」快速扫一遍
・① 结构关:成品展开尺寸、插舌、底扣、粘口、挂孔与开窗位置先核对一次
・② 图层关:印刷稿、刀模稿、出血、安全边与备注分层,线型不能互相污染
・③ 材质关:纸张厚度、折线压痕、上膜或局部加工会不会影响卡位与折痕
留白不是浪费版面,留白是在帮模切公差与组装动作留空间,尤其是靠近刀线的文字、条码、二维码与小图标,不要贴着裁切边放
圆角也不是单纯美感问题,造型卡如果有很多尖角,手感会刮,模切时也比较容易产生毛边;贴纸如果造型转折太急,排废会变慢,少量还能人工处理,量大就会变成成本
有复杂盒型或多 SKU 共用刀模时,可以找 麦策知识学院顾问团队 先做结构审视,把「这款能不能沿用旧刀模」与「哪里需要重画」在报价前讲清楚
多 SKU 包装怎么用刀模少返工?
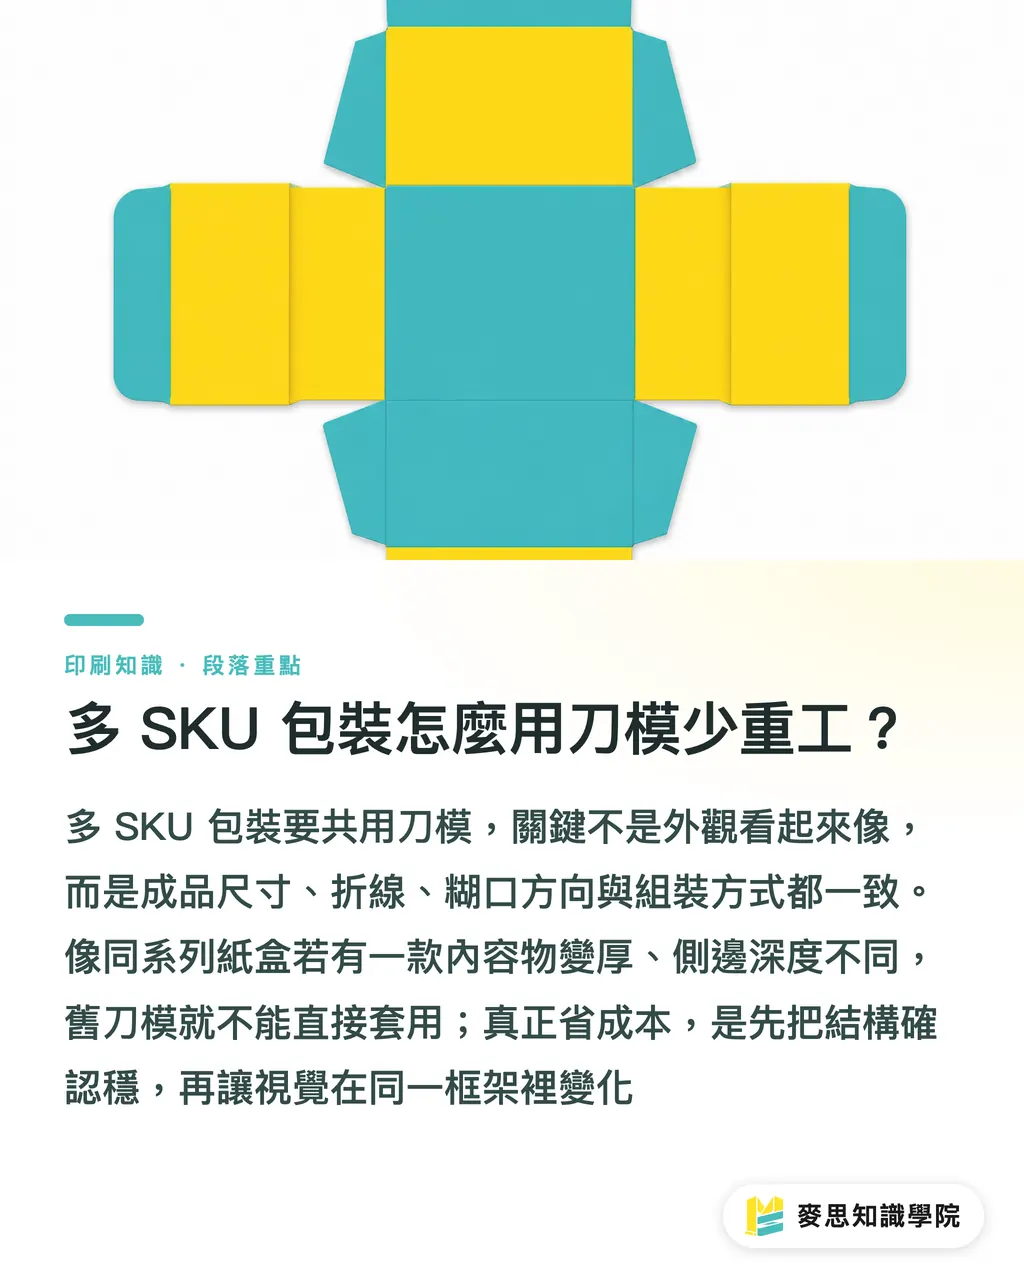
多 SKU 包装最容易为了省刀模费而硬共用,但共用刀模的前提是成品尺寸、折线位置、糊口方向与组装方式一致,不是外观看起来差不多就能共用
以 3 款同系列纸盒来说,如果正面尺寸相同,但其中 1 款内容物变厚,侧边深度不同,旧刀模就不能直接套;如果只是印刷图换色、文案换版、条码换位置,刀模才比较有沿用机会
我会用这几项判断共用刀模的风险
・成品尺寸:长宽高只要有一个方向改变,展开尺寸就要重新核对
・纸张厚度:纸厚变了,折线、插舌与卡扣的手感都会跟着变
・糊口方向:左右糊、上下糊会影响机器糊盒与人工组装节奏
・孔位位置:吊牌挂孔若沿用旧位置,要确认新版图文没有被孔吃掉
・圆角与造型:改小圆角或增加细长造型,模切与排废难度会上升
・组装方向:内外、上下盖、前后面标错,最容易在最后一刻才暴出来
真正省钱的刀模共用,是先让结构稳,再让视觉在稳定框架里变化;只为了省一副刀模,最后赔掉一批印刷品,现场没有人会觉得那叫省
重点整理
・刀模稿要拿来检查量产结构,不只是拿来画裁切外框
・纸盒、吊牌、贴纸与造型卡都要同时看刀线、折线、孔位、圆角与组装方向
・设计稿、刀模稿与印刷稿至少分 3 层管理,后段才不会靠猜
・试折要用接近正式纸张的厚度,纸厚一变,卡位与爆线风险就会变
・多 SKU 共用刀模先比对成品尺寸与折线位置,外观相似不代表结构相同
延伸思考
对印刷制造端来说,刀模检查要前移到报价与打样之前;对设计师来说,完稿交出去前至少要做 1 次纸样试折;对 AI 与 SaaS 团队来说,最有价值的功能不是帮人生成漂亮盒型,而是把刀线、折线、粘口、孔位、纸厚与组装方向变成可检查的字段,让错误在进厂前被拦下来,这才接近印刷现场真正需要的工具
FAQ
- 包装刀模要怎么降低返工?
- 先把刀线、折线、粘口、孔位、圆角、成品展开尺寸与组装方向列成检查表,再做试折确认,刀模稿不能只靠视觉对齐
- 纸盒刀模为什么一定要试折?
- 纸盒是 2D 展开图变成 3D 成品,纸厚、折线与粘口都会影响卡位,没有试折就很难提前看出爆线或不好组装
- 刀模稿和印刷稿可以放同一层吗?
- 不推荐,印刷稿、刀模稿、出血与安全边至少分成 3 层,刀线与折线也要用不同标示,后段输出与模切才不容易看错
- 多款 SKU 可以共用同一副刀模吗?
- 可以,但要先确认成品尺寸、折线位置、糊口方向、纸张厚度与组装方式一致,只换图文通常比较安全,改盒深或改结构就要重新检查
- 贴纸刀模最常见的错误是什么?
- 贴纸常见错误是半断与全断标示不清、圆角太小、造型转折太急,这些问题会影响排废、剥离与后续贴标使用
相关文章
印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Spine width and imposition calculators — skip the manual math, free in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠