
折页裂痕作为一个被低估的研究问题
折页处的裂痕与露白,是设计印刷行业中最常见、却最少被系统性探讨的质量缺陷之一。当一张厚卡纸或白卡纸沿折线折起,表层沿折痕出现细微断裂、底色露出白胎,业内俗称“爆色”或“龟裂”。这一现象表面上看似油墨或纸张质量问题,实则根源于一个更基础的材料变量:纸张的丝流方向(grain direction),即造纸过程中纤维的主要排列方向
本文要回答的核心问题有三:
・其一,丝流方向为何会决定折页是否开裂
・其二,逆丝流折叠导致表层断裂的物理机制为何
・其三,压线(creasing)作为印后补救手段,其效力与局限边界在哪里。本文的贡献在于,将分属材料科学、木材测量与纸板加工的零散文献,整合为一个面向印刷实务的解释框架,并据此推导出对行业实践的可操作启示
此课题对设计印刷行业之所以重要,在于当地以中小型印刷厂与自由设计师为主体的结构,使得丝流管理长期停留在老师傅的经验摸索中,而非可被指定、可被验证的规格参数。当订单向精装笔记本、品牌包装盒、高克重名片等折线密集的印刷品倾斜时,丝流误判所造成的整批报废成本,往往远高于前期指定纸张丝流的沟通成本。本文主张,将丝流视为一个可治理的研究对象而非运气问题,是提升印后质量的关键切入点
从纤维排列到折痕力学的知识分群
既有讨论可依关注焦点分为三类,彼此在“纤维方向如何被定义与测量”与“压痕折叠如何被建模”上互补,却在“丝流如何影响折页破坏”这条实务因果链上留有空白
第一类文献关注纤维方向的测量与定义。木材科学早在穿树皮测量纹理方向的研究中,便尝试在不破坏树皮的前提下推测内部纤维走向 [2],表明纤维方向作为一个物理量,长期被视为可测量、可预测的材料属性。这一视角的价值在于,它把“纹路”从模糊的视觉印象,转化为具有方向性与可重复测量的工程参数。纸张的丝流虽源于造纸抄造而非树木生长,但同样承袭了“纤维具主导排列方向”这一基本前提
第二类文献把压痕视为可规范、可测试的工程行为。纸板压痕性质已被纳入标准化框架 [1],表明折痕强度、回弹与破坏并非随机发生。更进一步,叠层纸板压痕与折叠的实验与计算研究,以实测搭配模拟描绘出折线内外侧的应变分布 [3];连续体损伤模型则把压痕直接处理为一种受控的材料损伤,而非单纯的几何弯折 [4]。本文分析认为,这一脉络的关键贡献在于,它把压痕从经验工序提升为“刻意引导破坏路径”的力学设计
第三类文献探讨涂布层在折叠时的破坏。涂布纸折裂的研究指出,纸浆纤维组成与打浆条件会显著改变折线处涂层的开裂程度 [5];涂布纸板可折性的研究则检验了压痕与折叠条件如何决定最终的可折性 [6]。这一类直接对应实务中“爆色露白”的外观缺陷
综合三类文献可见一个结构性缺口:测量文献证明纤维方向可被定义,力学与涂层文献证明压痕与折裂可被建模,但少有研究直接把“丝流方向”与“折页是否开裂”这条因果链,放在印刷实务的语境中完整串联。本文的切入点,正是补足这一从材料属性到产线缺陷之间的解释断层
丝流方向的物理本质与分类
本节先界定丝流方向的物理本质,作为后续折痕分析的基础
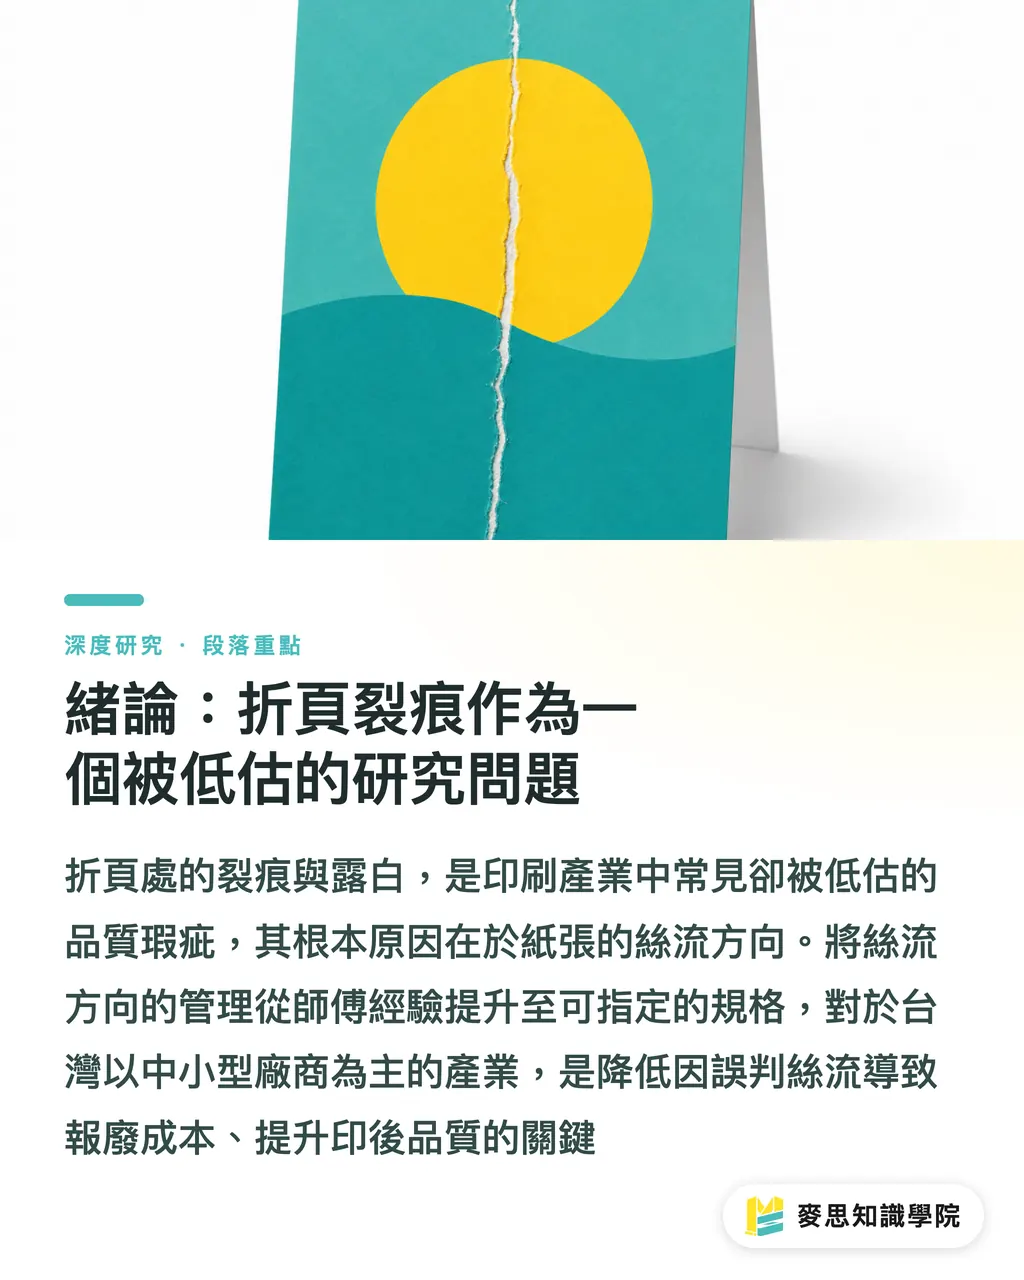
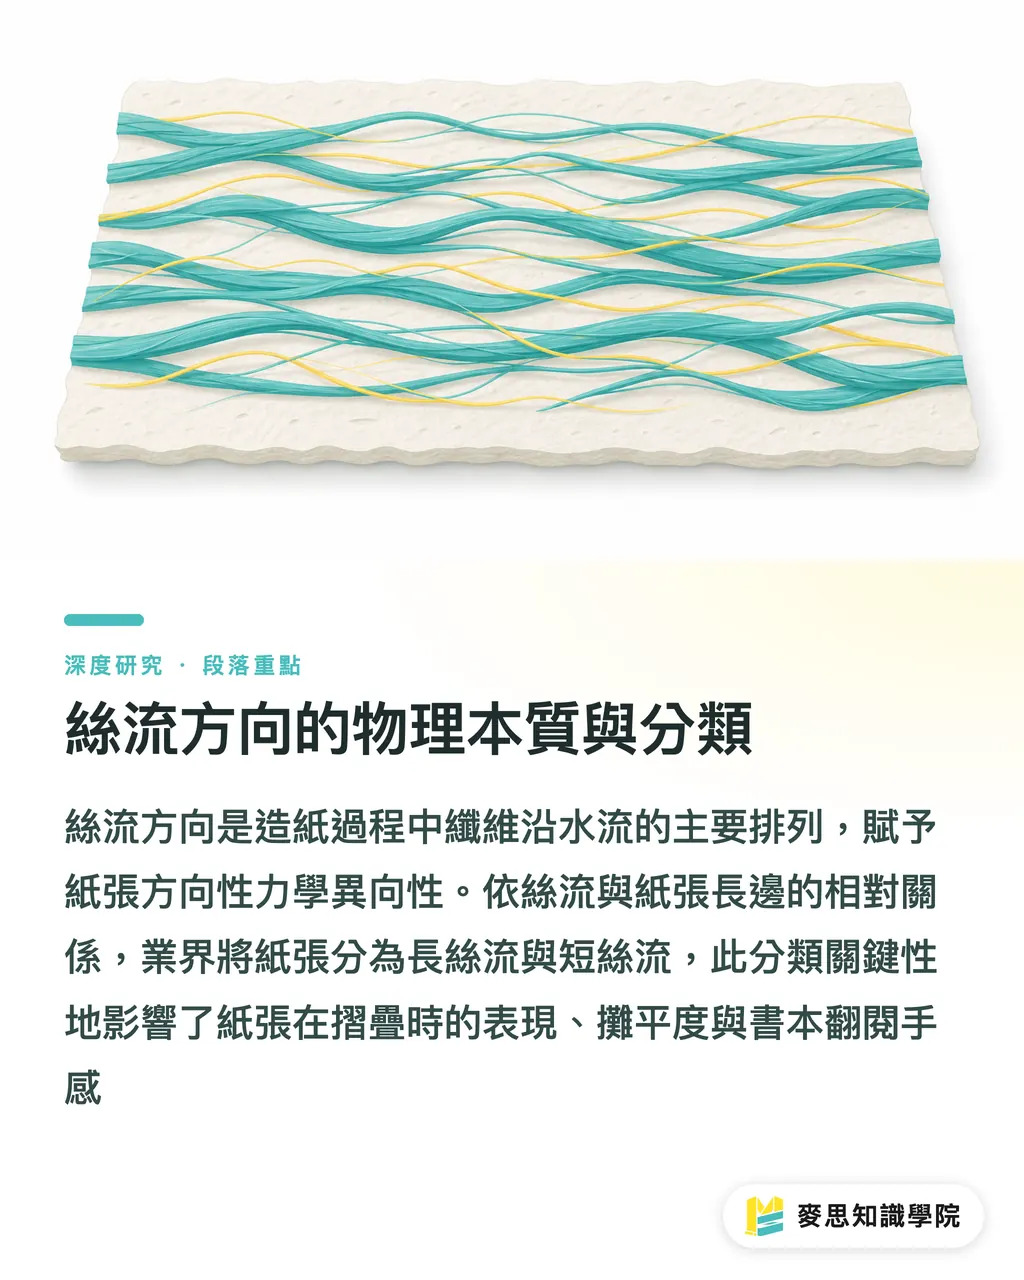
丝流方向指造纸过程中,纤维在造纸网上随水流主要排列的方向。由于纸浆在抄造时沿网部流动方向延伸,纤维倾向于顺着机器运转方向(machine direction)对齐,形成可辨识的优势排列。承袭纤维方向作为可测量物理量的前提 [2],纸张因此具有方向依赖的力学各向异性:顺纤维方向的抗张强度较高、伸长率较低,而垂直纤维方向则相反
根据丝流与纸张长边的相对关系,业内将纸张分为长丝流(long grain)与短丝流(short grain)。长丝流指纤维方向平行于纸张长边,短丝流则指纤维方向平行于短边。这一分类的实务意义在于,它决定了在特定裁切尺寸下,折线究竟会落在顺丝流还是逆丝流的方向上。本文分析认为,长短丝流本身并无优劣,关键在于成品折线方向是否与丝流取得一致
丝流的各向异性同时影响折叠以外的多项表现。顺丝流方向的纸张更易平整摊开,逆丝流方向则因纤维被迫横向弯折而产生回弹与波浪纹。这一特性连带影响书籍的平摊度与翻页顺畅度:当书页丝流平行于书脊时,翻阅阻力更低、平摊效果更佳;反之则页面对折处易拱起、翻动生硬。因此丝流不仅是折页裂痕的成因,也是装订质量的潜在变量
逆丝流折叠的破坏机制:表层断裂与爆色
本节分析折页裂痕的核心机制,即逆丝流折叠为何导致表层纤维断裂与露白
折叠本质上是一种弯曲变形,折线外侧的材料受拉伸、内侧受压缩。当折线方向与丝流平行(顺丝流折)时,折痕沿着纤维之间的薄弱面分离,纤维得以顺势分开而非被横向扯断,表层较能保持完整。反之,当折线方向与丝流垂直(逆丝流折)时,折叠迫使大量纤维在折线外侧同时被横向拉断,表层涂布层与油墨层因失去基材支撑而沿折痕碎裂,形成肉眼可见的白色裂纹与爆色。承袭压痕作为可被规范之破坏行为的观点 [1],本文将此理解为一种“破坏路径是否与材料弱面对齐”的问题
纸张越厚、克重越高,这一机制越为显著。厚卡纸与纸板在折叠时,外侧表层与中性层之间的距离较大,意味着相同折角下,表层所承受的拉伸应变更高。当这股应变超过涂布层与表层纤维的延伸极限时,断裂便会发生。这解释了为何薄纸逆丝流折叠往往仅出现轻微皱褶,而厚卡纸逆丝流折叠则直接爆色露白。叠层纸板的实验与模拟研究描绘出折线内外侧的应变分布 [3],正呼应了此处应变集中导致表层破坏的描述
涂布纸的风险又高于非涂布纸。涂布层是覆盖于纤维表面、延展性有限的矿物涂料,其断裂应变低于纤维本身。因此在相同折叠条件下,涂布面更早出现裂纹。这也是为何高克重铜版纸、白卡纸类纸张在折线处极易露白,而质地蓬松的非涂布特种纸相对宽容。本文分析认为,折页裂痕的严重程度,实为“丝流方向、纸张厚度、表面涂布”三项变量的乘积效应,而非单一方面所致
压线作为补救:机制、效力与边界
本节评估压线作为逆丝流折叠补救手段的作用机制与局限边界
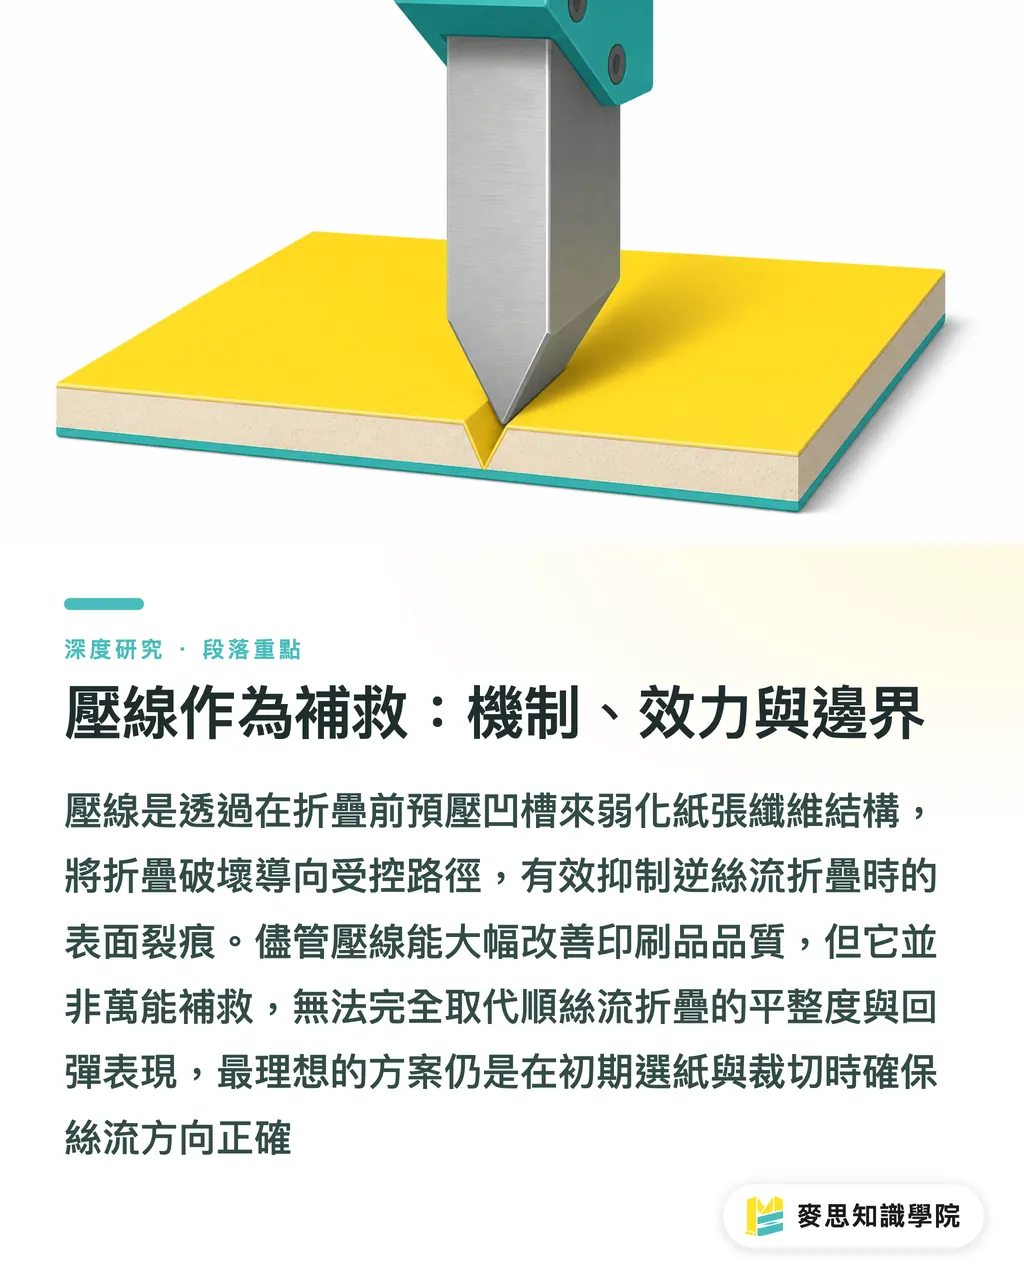
压线是在折叠前,以钢线或压痕模在折线位置预先压出一道凹槽的工序。连续体损伤模型把压线处理为一种受控的材料损伤,而非单纯的几何弯折 [4]。其力学原理在于,压线将纸板的纤维结构在折线处预先压溃、重新分配厚度,使后续折叠时的弯折集中于这条已被弱化的沟槽内,而非让表层在毫无缓冲的状态下被迫横向扯断。换言之,压线并非消除破坏,而是把破坏重新引导到内侧受控的路径上
压线的效力已被纳入标准化的工程框架。将纸板压痕性质予以规范化的做法,表明折痕强度与破坏行为可被测试与设定 [1]。本文据此推论,压痕深度、压痕线宽度与底模沟槽的匹配,需依据纸张厚度与丝流方向调整:逆丝流折线通常需要更深、更宽的压痕设定,以补偿横向纤维较难自然分离的劣势。当参数匹配得当时,逆丝流折线的表层裂痕可被显著抑制,使原本无法接受的折边恢复到可交付的质量标准
然而压线并非万能补救,其局限必须如实呈现:
・其一,压线无法完全还原顺丝流折叠的平整度与回弹表现,逆丝流折线即便压线后仍可能带有较高回弹力,导致折后微微张开
・其二,过深的压线本身可能直接压破表层,将“折后爆色”提前演变为“压线即裂”
・其三,压线会增加制版与印后工序,对短版与低单价产品而言,成本未必划算。本文分析认为,压线应被理解为对丝流不匹配的事后补偿,而非取代前期指定丝流的替代方案;最具成本效益的做法,依然是在选纸与开料阶段就确保折线顺应丝流
准确判断丝流方向则是上述决策的前提。实务中常用三种非破坏或半破坏测试:撕裂测试,顺丝流方向撕裂边缘较平直、逆丝流方向撕裂较曲折毛糙;弯曲测试,将纸张两个方向各弯曲一次,阻力较小、弧度较顺畅者为顺丝流;润湿测试,纸张单面蘸水后会沿垂直丝流方向卷曲,因为横向纤维吸水膨胀程度更大。承袭纤维方向可被测量推测的传统 [2],这些测试本质上都是利用方向依赖的力学或吸湿反应,反推内部纤维走向
对台湾设计印刷产业的意涵
本节将前述机制转化为面向行业三类角色的可操作建议,分层讨论其在流程、成本与工期上的影响
对中小印刷厂而言,丝流管理的关键在于把隐性经验转化为可验证的标准流程。具体做法包括:在到料入库时即标注每令纸的丝流方向,并在拼版开料时,将成品主要折线优先安排为顺丝流;对必须逆丝流折叠的版面,默认增加压线工序,并建立与纸张克重对应的压痕参数表。此举的成本主要是前期沟通与排版时间的增加,但相较于整批折页爆色后的重印与纸张损耗,投资回报十分明确。本文分析认为,将丝流与压痕参数形成规范文件,也有助于降低对单一老师傅个人经验的过度依赖
对设计师而言,启示在于将丝流纳入文件准备的前置考量,而非交印后被动接受结果。设计师在规划折页宣传单、精装书封、包装盒展开图时,应主动标注折线位置与方向,并在下单时与印厂确认折线是否顺丝流。若产品折线方向固定,则应在选纸与指定纸张规格时,明确要求对应的长丝流或短丝流。承袭涂布层折裂与纤维组成相关的实证研究 [5],设计师对高克重涂布纸的折线设计尤须谨慎,必要时主动要求增加压线或改用容错率更高的非涂布材质
对品牌方而言,丝流误判的代价往往体现在交期与一致性上。折页爆色不仅损害单件成品的质感,更会在大批量生产中导致良率波动与交期延误。品牌方在制定包装或出版规范时,宜将丝流指定与压线要求写入外包发包技术规格书,作为可验收的质量条款,而非口头约定。本文主张,将丝流从“印厂内部技术细节”提升为“采购规格的一部分”,是品牌方确保跨批次一致性的有效抓手
总体而言,三类角色的共通启示在于:丝流是一个应当在折线确定之前就被决定的前置变量。一旦成品尺寸与折线方向锁定,丝流便被动成形,事后仅能依靠压线进行局部补救。将决策节点前移至选纸与开料阶段,是成本最低的质量把控切入点
结论
本文回应引言中提出的三个核心研究问题如下:
・其一,丝流方向之所以决定折页是否开裂,在于纸张的力学各向异性使折线方向与纤维排列的相对关系,主导了破坏路径是否与材料弱面对齐 [2][5]
・其二,逆丝流折叠导致表层断裂的机制,是折线外侧大量纤维被横向同时拉断、涂布层失去支撑而碎裂,且此效应随纸张厚度与涂布程度的增加而进一步放大 [1]
・其三,压线作为补救手段,其原理是把破坏引导至预压的受控沟槽中,效力可观但无法完全还原顺丝流的平整表现,且存在压破表层与增加成本的双重边界 [1][4][6]
本研究的局限性须予说明。首先,本文引用的文献多集中于定义、测量与标准化框架层面,缺乏针对具体特定纸种、特定折角下裂痕临界阈值的量化实验数据,因此文中关于厚度与涂布影响的论述多为机理推论而非实测数据。其次,丝流判断所用的撕裂、弯曲、润湿测试属于经验性方法,其判定依然依赖操作者的经验,量化标准有待后续研究建立。第三,本文尚未涵盖环境湿度、纤维种类与再生回收成分对折叠行为的交互影响,这些变量在再生纸与特种纸材上可能表现得更为复杂
后续研究方向上,建议针对常用的白卡纸、特种纸与再生纸,建立涵盖“克重、丝流方向、压线参数、折后裂痕等级”的对照实验数据库,将本文的机理框架转化为产线上可直接查表的工艺参数。唯有如此,方能将丝流管理从资深师傅的手感经验,真正推进为可检索、可验证的工程技术规范
重点整理
・折页爆色的根本原因并非油墨或纸质劣质,而是折线方向与纸张丝流(grain direction)方向不一致
・逆丝流折叠会迫使纤维在折线外侧被横向同时拉断,涂布层失去支撑从而爆色露白;纸张越厚、表面涂布越多,开裂越严重
・压线(creasing)能将破坏引导至预设的受控沟槽以抑制裂痕,但无法完全还原顺丝流折叠的平整度,且存在压破表层与额外增加成本的双重边界
・撕裂、弯曲、润湿三种测试方法可半定量地反推丝流方向,作为选纸与拼版开料的前置判断依据
・最具成本效益的做法是在选纸与开料阶段就让折线顺应丝流,而非在事后依赖压线补救
延伸思考
对印刷制造而言,丝流管理的下一步是将老师傅的手感转化为可查表的压线参数库,按克重与丝流方向匹配压痕深浅与宽度,降低对单一经验人力的依赖。对设计端而言,折线方向应在文件准备阶段即明确标注,并反推纸张的长短丝流指定,让丝流成为一项主动的设计决策而非交印后的碰运气。对 AI 与 SaaS 工具的引入而言,最具潜力的切入点是构建包含“纸种、克重、丝流、折角、裂痕等级”的结构化数据库,使拼版软件能在版面锁定前自动预警逆丝流折线并推荐压线参数。当前亟待解决的问题在于,丝流识别与裂痕阈值仍缺乏公开的量化基准,这既是学术研究的空白,也是实现产业数字化工具化的关键前提
参考文献
[1] 纸板压痕性质(Creasing Properties of Carton Board). BSI British Standards. DOI: 10.3403/bs6965
[2] 穿树皮测量纹理方向:初步结果(Through-Bark Measurement of Grain Direction: Preliminary Results). Forest Science. DOI: 10.1093/forestscience/15.1.92
[3] 叠层纸板压痕与折叠的实验与计算研究(An Experimental and Computational Study of Laminated Paperboard Creasing and Folding). International Journal of Solids and Structures. DOI: 10.1016/j.ijsolstr.2009.08.012
[4] 纸板压痕与折叠的连续体损伤模型(A Continuum Damage Model for Creasing and Folding of Paperboard). Packaging Technology and Science. DOI: 10.1002/pts.2774
[5] 涂布纸的折裂:纸浆纤维组成与打浆的影响(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating). Nordic Pulp & Paper Research Journal. DOI: 10.3183/npprj-2012-27-02-p445-450
[6] 涂布纸板可折性研究(一)(Studies on the Fold-ability of Coated Paperboard (I)). Journal of Industrial and Engineering Chemistry. DOI: 10.1016/j.jiec.2010.05.001
FAQ
- 为什么厚卡纸折起来会开裂、会露白?
- 因为折线方向与纸张丝流(grain direction)垂直,折叠时折线外侧的纤维被横向同时拉断,表面涂布层失去基材支撑而碎裂、露出白色纸芯。纸张越厚、表面涂布越多,这一现象越明显
- 什么是长丝流与短丝流?
- 长丝流指纸张纤维方向平行于长边,短丝流指纤维方向平行于短边。两者本身并无优劣之分,关键在于成品的主要折线方向是否与丝流方向保持一致
- 压线能完全解决折页裂痕吗?
- 不能完全解决,但能显著抑制。压线是在折线处预先压出受控沟槽,引导折叠弯曲集中于弱化路径,但逆丝流折线即便压线后仍可能回弹张开,且压线过深反而会直接压破表层
- 如何自己判断纸张的丝流方向?
- 可以通过三种简易测试来判断:顺丝流方向撕裂边缘较平直、逆丝流方向撕裂边缘较毛糙参差;弯曲时阻力较小、弧度较顺畅的方向为顺丝流;单面蘸水后,纸张会沿着垂直于丝流的方向卷曲
- 下单印刷时需要特别指定丝流吗?
- 需要。如果印刷品有固定的折线方向,应在选纸与指定纸张规格时要求对应的长丝流或短丝流,并将丝流与压线要求明确写入采购发包规格书中,这是成本最低的防裂方案
引用来源
- 紙板壓線性質(Creasing Properties of Carton Board) · BSI British Standards壓線強度與破壞行為的標準化框架
- 穿樹皮量測紋理方向:初步結果(Through-Bark Measurement of Grain Direction: Preliminary Results) · Forest Science纖維方向作為可量測物理量的早期實證
- 疊層紙板壓線與折疊的實驗與計算研究(An Experimental and Computational Study of Laminated Paperboard Creasing and Folding) · International Journal of Solids and Structures壓線與折疊的應變分布實測與模擬
- 紙板壓線與折疊的連續體損傷模型(A Continuum Damage Model for Creasing and Folding of Paperboard) · Packaging Technology and Science把壓線視為受控損傷的力學模型
- 塗布紙的折裂:紙漿纖維組成與打漿的影響(Fold Cracking of Coated Paper: The Effect of Pulp Fiber Composition and Beating) · Nordic Pulp & Paper Research Journal塗布層折裂與纖維組成的關係
- 塗布紙板可折性研究(一)(Studies on the Fold-ability of Coated Paperboard (I)) · Journal of Industrial and Engineering Chemistry壓線與折疊條件對可折性的影響
相关文章

印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Spine width and imposition calculators — skip the manual math, free in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠