
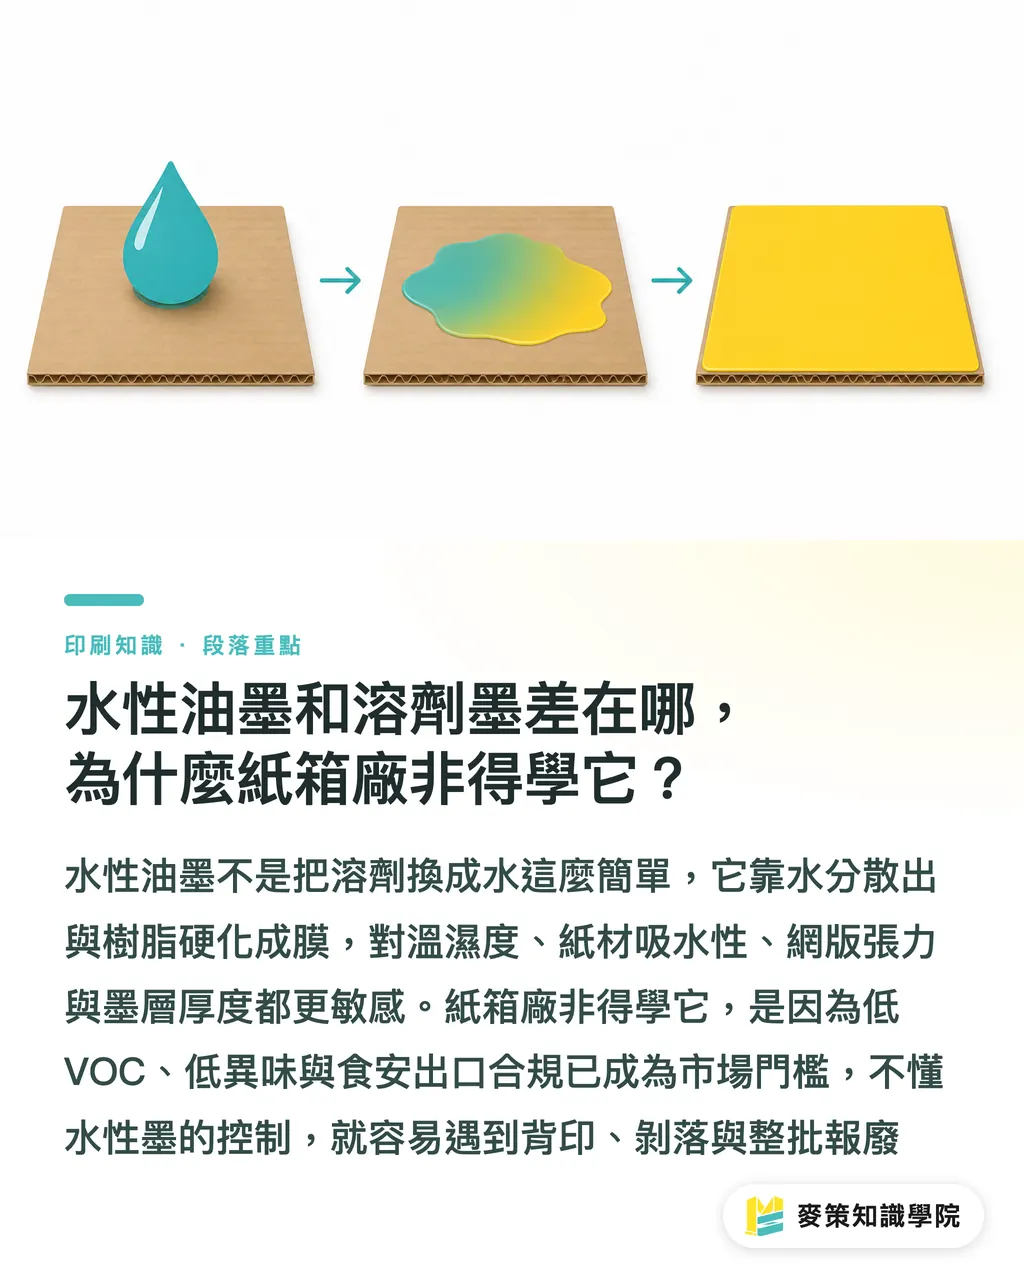
水性油墨和溶剂墨差在哪,为什么纸箱厂非得学会它?
水性油墨(Water-based Ink)是以水为主要载体,依靠水分蒸发和树脂交联固化成膜的油墨,常见于瓦楞纸箱、纸袋和纸盒的丝印(Screen Printing)工艺。它和过去纸箱厂常用的溶剂型油墨(Solvent-based Ink)最大差别在“挥发物”和“干燥机制”:溶剂墨靠溶剂挥发,表面很快干硬;水性墨则需要水分真正从墨层里散出来,再配合树脂固化才会定型
这听起来只是化学差异,落到产线上却是一连串手感差异。我自己在纸箱厂见过太多第一次转水性墨的案子,设备、刮刀都没换,人也没换,印出来却整批背印、整批剥落。问题不在“水性油墨不好用”,而是它把环境条件(温湿度)、纸材特性(再生纸板比例)、网版张力和墨层厚度的容忍度全都压窄了,你不盯着它,它就出问题
行业这几年把水性墨当标配,主要还是环保和食品安全压力:水性墨的 VOC(挥发性有机化合物,Volatile Organic Compound)排放低,印刷品异味少,对后续接触食品或出口的品牌客户来说,合规风险比溶剂墨低很多。换句话说,水性墨不是选项,而是现在做纸箱丝印的入场券
第一个坑:干燥不足,纸箱一叠就背印
水性油墨在瓦楞纸箱上最常见的失败就是“干燥不足 → 背印(Set-off,印件堆叠时墨层蹭到背面或上一张)”。成因很简单:墨层里的水还没散出去,就被堆上了托盘
第一件要先抓的是“干燥温度”。按多数纸箱厂的经验值,印刷段后的干燥区温度至少要拉到 80-100°C,让墨层在进入堆叠前把水分逼出来。红外线预热(IR Pre-heat)是成本最低的补强手段,在进印刷机前先让纸面微微升温,水墨附着会稳很多;很多新手以为要换大烘箱,其实一支 IR 灯管就足以把背印率压下来
接着是环境湿度。纸箱厂白天闷热、午后下雨湿度冲到 80% 的情况很常见,这时候就算温度拉起来,干燥节奏还是会被拖慢。实务上如果能用除湿把印刷区湿度压到 60% 以下,背印问题会先缓一半
操作顺序我一律建议照这个 SOP 走:
・1. 先测纸面进印刷机前的温度,如果低于常温,先开 IR 预热
・2. 再检查干燥区段是否稳定达到 80-100°C,走纸速度是否给了墨层足够时间
・3. 确认印刷区和堆叠区湿度,目标压在 60% 以下
・4. 最后才回头看墨量是否过厚、刮刀是否挤出了过量油墨
这四步走完,多数背印情况会收掉。跳步骤处理,比如一上来就调墨或换刮刀,常常只是浪费一堆纸箱
第二个坑:附着力差,再生纸板一抠就掉
再生纸板(含再生纤维比例较高的瓦楞纸板,RCB)吸水速度快,表面孔隙多,水性墨印上去“看起来干了”,但一抠就掉。这是水性墨的第二大坑
核心原因是固化剂(交联剂,Curing Agent 或 Hardener)的比例抓错。固化剂的功能,是让墨层里的树脂从“物理干燥”再往“化学交联”走一步,附着力才撑得起来。用少了会掉墨,用多了则墨层变脆,印件弯折时开裂
实务上,对纸箱这类大面积、非耐摩擦需求的工件,固化剂添加比例通常落在墨量的 2-4% 之间,超过 5% 开始会有脆化和可使用时间变短的副作用。第一次处理陌生纸材的案子,我会这样建议:
・1. 先用未加固化剂的墨打样,看干燥速度
・2. 再从 2% 固化剂起步试印,做胶带附着测试(3M 胶带撕不下来即合格)
・3. 撕得下来就继续往上加 0.5-1%,直到合格
・4. 确认合格后记录比例和现场温湿度,作为以后同类纸材的基准
这套流程的价值,是把“附着力”从玄学变成可测量、可复制的动作。对中小纸箱厂来说,最怕的是“师傅说 OK 就出货”,结果送到客户那边弯两下就掉墨,整批被退
第三个坑:堵网,印到一半整片糊掉
堵网(Mesh Clogging)指的是油墨堵在网版(Screen)的网目(Mesh,每英寸网线数)里,造成局部或大面积无法过墨,印件出现缺墨或糊版。这个问题在水性墨上比溶剂墨明显,因为水性墨干燥后留下的树脂和颜料会把网目堵住,溶剂墨则比较容易被溶剂重新溶解
堵网的警讯多半从“第二张比第一张淡”或“同一块网版某些区域永远下墨不均”开始。排除顺序同样有 SOP:
・1. 先检查刮刀角度,太直会把墨灌进网目,太平又压不干净
・2. 再确认墨的黏度(Viscosity,单位常用 cps 或 mPa·s)是否过高,黏度过高表示水已经蒸发太多、墨开始“变稠”,这时光靠刮刀没用,要先补水或加助剂把墨降回工作黏度
・3. 确认网版张力是否足够;张力低于 18 N/cm 时,墨会积在网底,不容易回弹
・4. 最后才考虑网目是否太细、是否需要更换粗网目或改用低堵版配方
真正会把设备拖停的,是“硬撑到堵死才停”。看到警讯立刻停机、洗版、重新上墨,比硬印完整批再整片重洗省太多时间
中小厂上手水性墨,最划算的三件投入
纸箱厂第一次把水性墨当成主力工艺,最划算的三件投入不是换设备,而是:一支 IR 预热灯管、一支精准温湿度计、一份固化剂与油墨添加比例 SOP。这三件加起来不到一台新干燥机一半的成本,却能直接吃掉背印、附着、堵网三个主要失败模式
要做更高阶的品牌客户包装,比如化妆品盒、3C 配件盒,再考虑进阶干燥隧道和自动黏度控制系统。但在那之前,把基本三件事做扎实,产线良率就能从 70 多拉到 90 以上
第一次下手,建议找一家愿意陪你做小批量打样、也熟悉水性墨供应商的麦思印刷合作,先把材料、纸材、参数的对应关系建立起来,后续量产才不会一路踩坑。如果想先给自家产线的水性墨导入做一次体检,也可以和麦策知识学院顾问团队聊聊,先把产线参数和材料清单整理出来
重点整理
・水性墨不是“更环保的墨”而已,它是一套需要同时控温、控湿、控固化剂的工艺
・背印问题先压湿度和纸温,再谈墨量,多数情况在环境端就能收住
・固化剂 2-4% 是纸箱多数情况下的甜蜜点,加超过 5% 墨层会变脆
・堵网的警讯是“第二张比第一张淡”,看到就停机洗版,别硬撑
・中小厂最划算的三件投入是 IR 预热、温湿度计、固化剂 SOP,不是新设备
延伸思考
对中小纸箱厂来说,水性墨的门槛不在化学,而在工艺纪律。能把温湿度记录、固化剂比例表、刮刀角度 SOP 留下来交接,水性墨就会从“靠老师傅手感”变成“换个人也做得出来”的工艺
下一步建议这样做:先挑一条主力产线,跑两周完整参数记录(温度、湿度、固化剂比例、油墨黏度、刮刀角度),积累成自家的小型工艺手册。再把这套手册延伸到第二条线,量产良率就能稳定。这条路不花大钱,只花纪律
延伸阅读
FAQ
- 水性油墨在瓦楞纸箱上最容易出问题的三件事是什么?
- 干燥不足导致背印、再生纸板附着力差、油墨干燥后堵网导致停机;处理顺序应是先抓环境和材料比例,再动设备参数
- 水性油墨背印怎么办?
- 用红外线预热纸面,确保干燥区 80-100°C,把印刷区湿度压在 60% 以下,最后才调整墨量和刮刀
- 水性油墨要加固化剂吗?比例多少?
- 要。纸箱这类大面积、非耐摩擦工件,固化剂添加比例建议 2-4%,超过 5% 容易脆化,并缩短可使用时间
- 水性油墨堵网怎么救?
- 先检查刮刀角度和油墨黏度,再确认网版张力是否足够(建议 18 N/cm 以上),最后才考虑更换网目或换低堵版配方
- 水性油墨和溶剂墨成本差很多吗?
- 油墨本身价差不大,真正的成本差在干燥能耗和环境管控,但换来的是更低 VOC 和更高的食品安全合规余量,整体值得转换
相关文章
印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Spine width and imposition calculators — skip the manual math, free in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠