
為什麼紙紋會讓打凸打凹方向出錯?
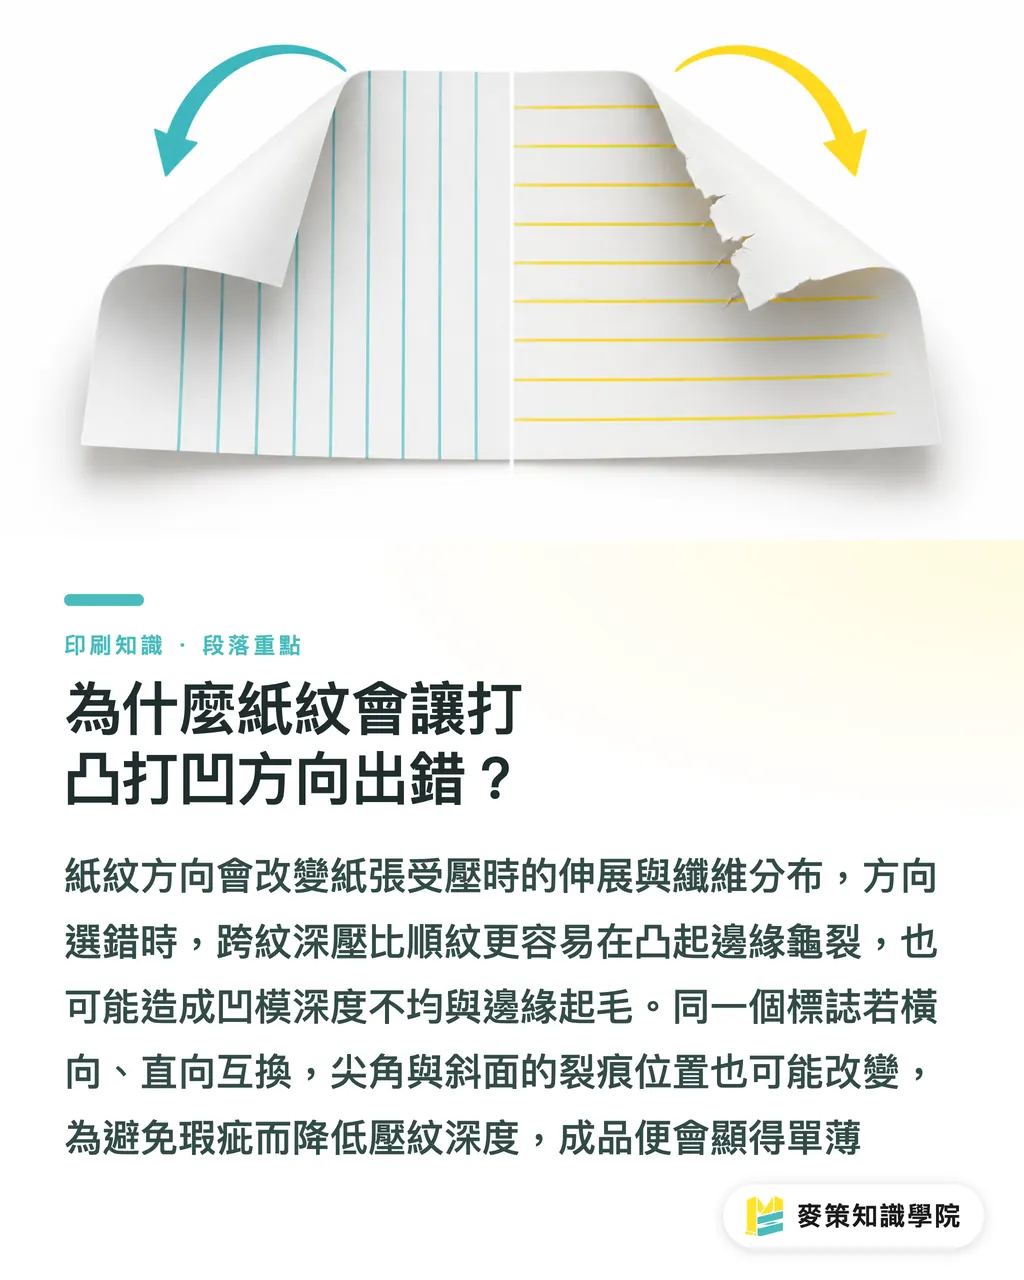
紙紋方向會改變紙張受壓時的伸展路徑,跨紋深壓比順紋更容易在凸起邊緣龜裂,也可能讓凹模深度不均、邊緣起毛
紙紋(grain direction)是紙張纖維在抄紙與加工後形成的主要排列方向,會影響彎折、受壓、拉伸與裂痕位置,印前要把它當成加工方向管理
打凸(Embossing)用公母模(male/female die)把圖文推向紙面上方,打凹(Debossing)則把圖文壓入紙面,兩種工藝都會要求纖維在短距離內重新分布
同一個標誌,紙紋橫向與直向互換,壓紋長軸的深度和裂痕位置可能跟著改變;跨紙紋的尖角與斜面先出問題,印刷廠只好降深,成品就顯得薄
螢幕看不出來,紙張會
三種紙材怎麼選,雪銅紙與萊妮紙差在哪?
三種紙材的選擇,先看纖維與表面,再看你要的立體感和細節清楚度
・雪銅紙屬短纖紙,表面平整,壓紋輪廓容易做得清楚;深壓、尖角與細線集中時要保守,邊緣白化或龜裂會比較早露出
・萊妮紙屬長纖紙,受壓時延展路徑通常比較寬;原有布紋會吃掉小字與細線,適合讓主圖形保持厚實,不適合把質感押在髮絲級細節
・銅版紙與美術紙不能用同一把尺看,銅版紙表面平滑,細節與斜面反光清楚;帶紋理的美術紙會把小缺口藏進底紋,也可能把淺壓輪廓一起吃掉
品牌要的是俐落標誌,先選表面平、紙紋可確認的紙;要的是摸得到的紙感,就要接受底紋干擾細節。紙紋橫放或直放都應做小面積試壓,不能只看紙樣冊上的顏色
哪些圖案最容易把紙紋問題放大?
細線、尖角、密集小字與深斜面最容易放大紙紋差異,因為壓力集中在小面積,紙張沒有足夠距離分散形變
最常見的退件場景,是設計檔只留下灰階陰影,卻沒有真正的壓紋製版資訊
・印刷層保留正常圖文,避免把立體效果混進印刷檔
・EMBOSS 與 DEBOSS 各自建立專色圖層,名稱直接寫清楚加工方向
・FOIL 另設燙金專色層,讓印刷廠能對照壓紋與燙金位置
・示意層只用來呈現效果,不能取代公母模製版資料
如果標誌靠一圈極細外框才成立,先拿掉外框測辨識度;外框同時遇到跨紋、深壓與套位偏差時,最容易變成毛邊
打凸打凹和燙金一起做,對位怎麼抓?
打凸、打凹與燙金同時套印時,應以一般 ±0.2mm 對位公差安排版面,細框與斜面邊緣要留出視覺餘裕
套印(register)是不同加工圖層對同一定位基準的重合程度,紙紋會影響壓紋深淺,機台與材料則可能讓燙金位置出現小幅偏差
把金箔細框剛好貼在凸面斜坡外緣,畫面上很漂亮,量產時偏一點就像斷線,這種設計不能靠後加工師傅用手感完全補回來
・金箔主體盡量放在壓紋平臺,不要讓細金邊充當定位基準
・壓紋、燙金與刀模各自成專色層,使用同一個成品定位與正反面說明
・交件備註寫清楚加工順序,讓印刷廠依設備確認,不要只丟一張帶陰影的效果圖
若名片是品牌第一印象,我會把紙樣、壓紋方向與燙金套位一起交給麥思印刷做印前確認,再決定是否進入整批製作
交稿前怎麼從紙樣冊判斷紙紋?
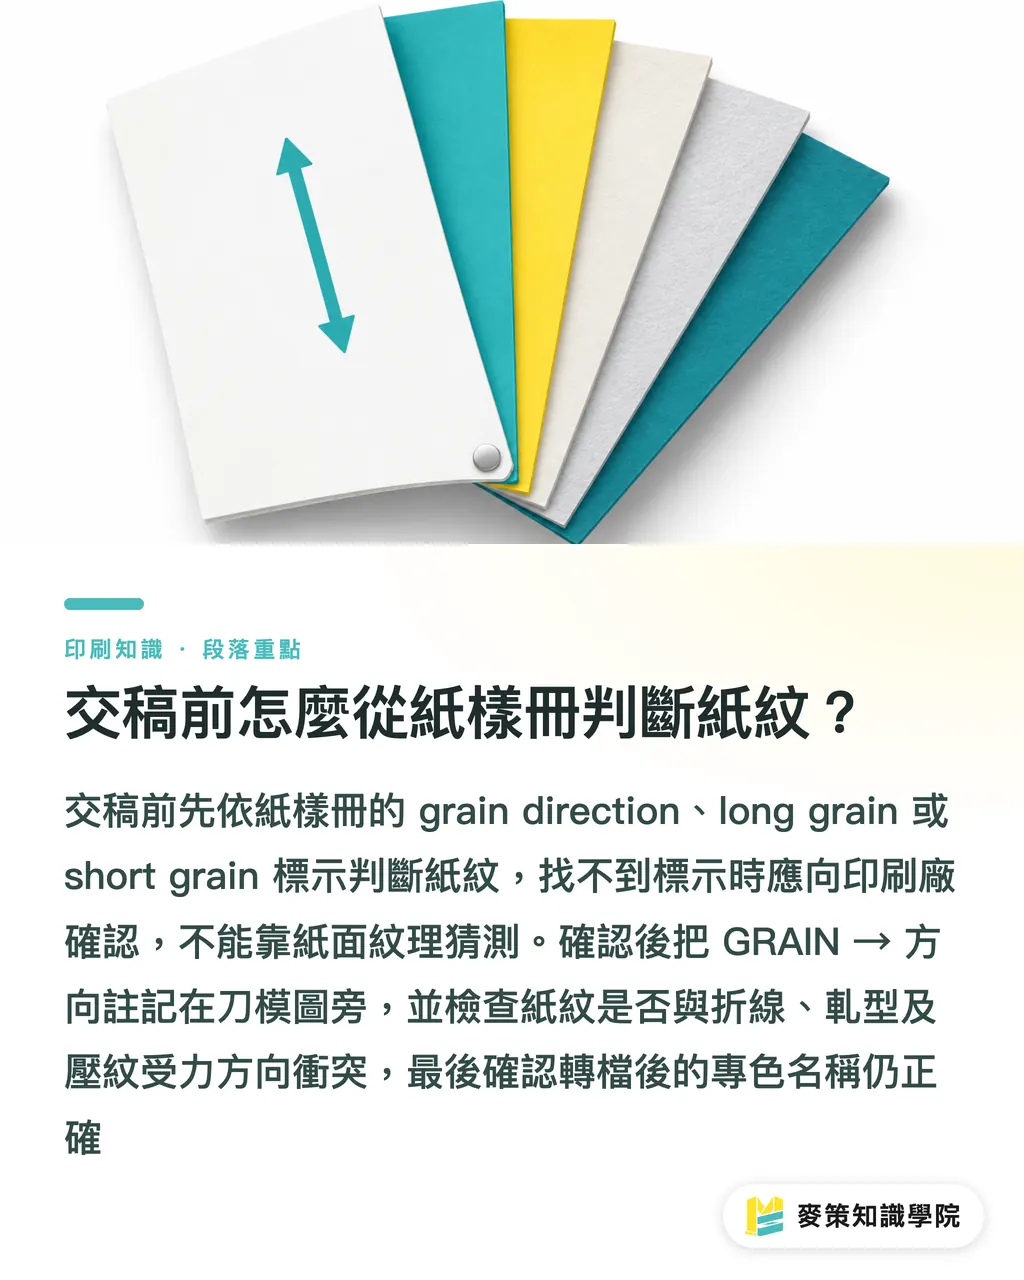
紙樣冊判斷紙紋,先看標示再做版面註記;找不到 grain 或箭頭,就向印刷廠確認,別用紙面紋理猜
・在紙樣冊記下 grain direction、long grain 或 short grain 標示,並把方向轉畫到專案備註
・在刀模圖旁畫出 GRAIN →,同時標出成品正面、DIE-CUT 方向、EMBOSS UP/DOWN 與 FOIL 位置
・檢查紙紋與軋型、折線、壓紋主軸是否把受力集中在同一條短邊,衝突時先確認走紙與成品受力方向
・交稿前把印刷、壓紋、燙金與示意圖分層,檢查轉檔後專色名稱是否仍然正確
我交稿前會用「麥策送印三道關」逐項核對,三個欄位都寫進 production note;不能確認時,先做試壓,再進整批名片量產
若團隊想把這套判斷固定進完稿流程,可請麥策知識學院顧問團隊協助整理紙樣、刀模與交件欄位
重點整理
・紙紋橫向或直向,不是排版偏好,而是壓紋受力條件
・雪銅紙先防深壓裂邊,萊妮紙先防底紋吃細節,銅版紙先看塗佈面是否露痕
・打凸打凹與燙金套印,設計時要把一般 ±0.2mm 視為需要管理的公差
・GRAIN、DIE-CUT、EMBOSS、FOIL 寫進交件單,印刷廠才有機會在量產前攔下錯誤
延伸思考
印刷製造端可以把紙紋箭頭、模具方向與套位公差列成報價和打樣單的必填欄位,設計師的完稿模板則固定 EMBOSS、DEBOSS、FOIL 圖層與示意層分開。AI 導入時,先讓系統檢查紙紋標註、加工圖層與正反面說明是否缺漏,再由印前人員判斷紙材是否適合;SaaS 真正該收的是可追溯的生產條件,不是一個只會上傳 PDF 的入口。下一步拿一份現有名片稿,補上 GRAIN 與軋型方向,下一次交件就少一個靠猜的環節
延伸閱讀
・麥思印刷官方網站
FAQ / 常見問題
- 名片紙紋一定要跟成品長邊一致嗎
- 不一定,應由紙材特性、壓紋主軸、刀模與折線共同決定;需要深壓或折線的名片,先確認紙紋方向再定版面
- 雪銅紙和萊妮紙誰比較適合打凸
- 雪銅紙適合清楚俐落的淺至中等壓紋,但深壓要防裂邊;萊妮紙延展路徑通常較寬,卻要提防布紋吃掉細字與細線
- 打凸與燙金偏 ±0.2mm 可以接受嗎
- 一般套位可先按 ±0.2mm 評估,但細框貼著斜面時,視覺偏差會被放大,量產前應先做試壓或打樣
- 紙樣冊沒有紙紋標示,要怎麼交稿
- 直接向印刷廠確認 grain direction,並在刀模圖標出 GRAIN、DIE-CUT、EMBOSS 與 FOIL 方向,不要靠紙面紋理猜測
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。