
一、緒論:減廢為何從設備問題變成製程問題
瓦楞紙箱製造的成本結構中,原紙佔比長期居高,使「廢料」同時具備成本漏損與再生資產的雙重身分。當回收紙價格波動加劇、紙廠產能重組推升原料不確定性,工廠端每一公斤未被有效收集、壓縮與分類的紙邊,都同時是已付出的採購成本與未兌現的回收收益。減廢因此不再只是環境合規議題,而是直接影響毛利的製程議題。
產業事件提供了觀察此一轉向的具體窗口。The Packaging Portal 於 2026 年 9 月 21 日報導,eCorrugated Ltd 確認投資一套新的臥式打包機(horizontal baler)與碎紙機(shredder),作為由 Balemaster Europe 供應的整廠廢料處理系統(factory-wide waste handling system)的一部分 [1]。該系統採用變頻馬達(variable-speed motors)以降低能耗,並配置空調式電控系統(air-conditioned electrical systems)以提升設備耐用性與可靠度 [1]。
然而,現有討論存在一個明確缺口。包裝領域的學術文獻近年高度集中於材料端創新,例如生物基材料與智慧包裝系統的發展路徑 [2][3],對於「工廠內部廢料如何被收集、壓縮、分類與回流」這一製程層議題著墨稀薄。產業報導則多停留在設備規格的公告式敘述,缺乏將單一投資置入決策框架的分析。換言之,材料端的循環經濟論述與工廠端的廢料流工程之間,存在未被橋接的分析空白。
本文的貢獻有三點,分別對應後續三個主要章節:
・第一,重新界定「整廠廢料處理系統」與「單機打包機」的本質差異,指出差異不在壓縮噸位而在物流拓樸(第三節)。
・第二,拆解 eCorrugated 案例中三項技術選擇的機制含義,說明能耗控制與環境控制為何是系統級投資的判準而非附加功能(第四節)。
・第三,建立一套對台灣中小瓦楞廠可操作的分層減廢路徑,說明在無法複製整廠資本支出的條件下,哪些效益可由印前端取得(第五節)。
此題對台灣產業的重要性在於結構對稱性:台灣瓦楞與紙器業以中小廠為主,資本支出能力與歐洲整合型廠商不對等,但面對的原紙成本壓力與客戶端永續要求卻高度相似。若僅將國際案例當作規格新聞轉述,本地廠商無從判斷「該學什麼、該放棄什麼」。
二、文獻與現況回顧:三條平行發展的討論線
本節先界定既有討論的三個分群,其次指出彼此的分歧與缺口。
第一群:材料端的循環創新論述。 近年包裝研究的主軸集中在材料替代與功能升級,涵蓋生物基材料(bio-based materials)到智慧包裝系統(smart packaging systems)的技術演進 [2][3]。此一取徑的共同預設是:包裝的永續性主要由「用什麼材料」決定。該群研究對材料選擇提供了扎實依據,但其分析單位停在產品與材料層,未處理同一批材料在工廠內被裁切後所產生的下腳料如何被處置。本文的分析與此群互補而非競爭:本文關注的是材料進廠之後、成品出廠之前的那一段物質流失。
第二群:設備與產線數位化論述。 瓦楞設備商近年將銷售單位從單機移往整線整合方案,將連線能力作為設備標配,並以軟體平台承接產線資料。此一演進顯示設備競爭的焦點正從單機性能移往系統整合與資料可視性。本文分析認為,廢料處理系統的整廠化,與瓦楞產線的整線數位化屬於同一波結構轉向的兩個側面;差別在於前者處理的是負向物質流(廢料),後者處理的是正向物質流(產品)。既有的數位化討論鮮少把廢料流納入同一套系統邊界,這是本文試圖補上的連結。
第三群:檔案與製程標準化論述。 印前領域長期由標準化組織推動檔案規格的一致性,Ghent Workgroup 持續維護面向印刷與包裝工作流程的技術規範 [7][9],其組織定位即在於跨產業建立可共用的檔案交換基準 [8]。此群討論的核心貢獻是「在製造開始之前降低不確定性」。本文的分析與此群的關聯在於:廢料的一部分並非產生於機台,而是產生於檔案決策,因此印前標準化與工廠減廢應被視為同一條因果鏈的前後段,而非兩個獨立部門的事務。
未解之處。 三群討論各自成熟,但缺乏交集:材料端不談工廠物流,設備端不談廢料流,印前端不談下游物質效益。eCorrugated 的投資恰好落在這個交集上,卻僅以規格公告的形式被記錄 [1]。本文的切入點即是把這則單一事件,還原成一個可供其他廠商比對的決策框架。
需誠實說明的是,本文可引用的第一手資料僅為一則設備投資報導,其中不含產能、投資金額、廢料回收率或能耗改善幅度等量化數據 [1]。因此本文的推論性質為機制分析而非效益驗證,下文凡屬推估之處均明示為作者分析。
三、整廠廢料處理系統的本質:物流拓樸而非壓縮噸位
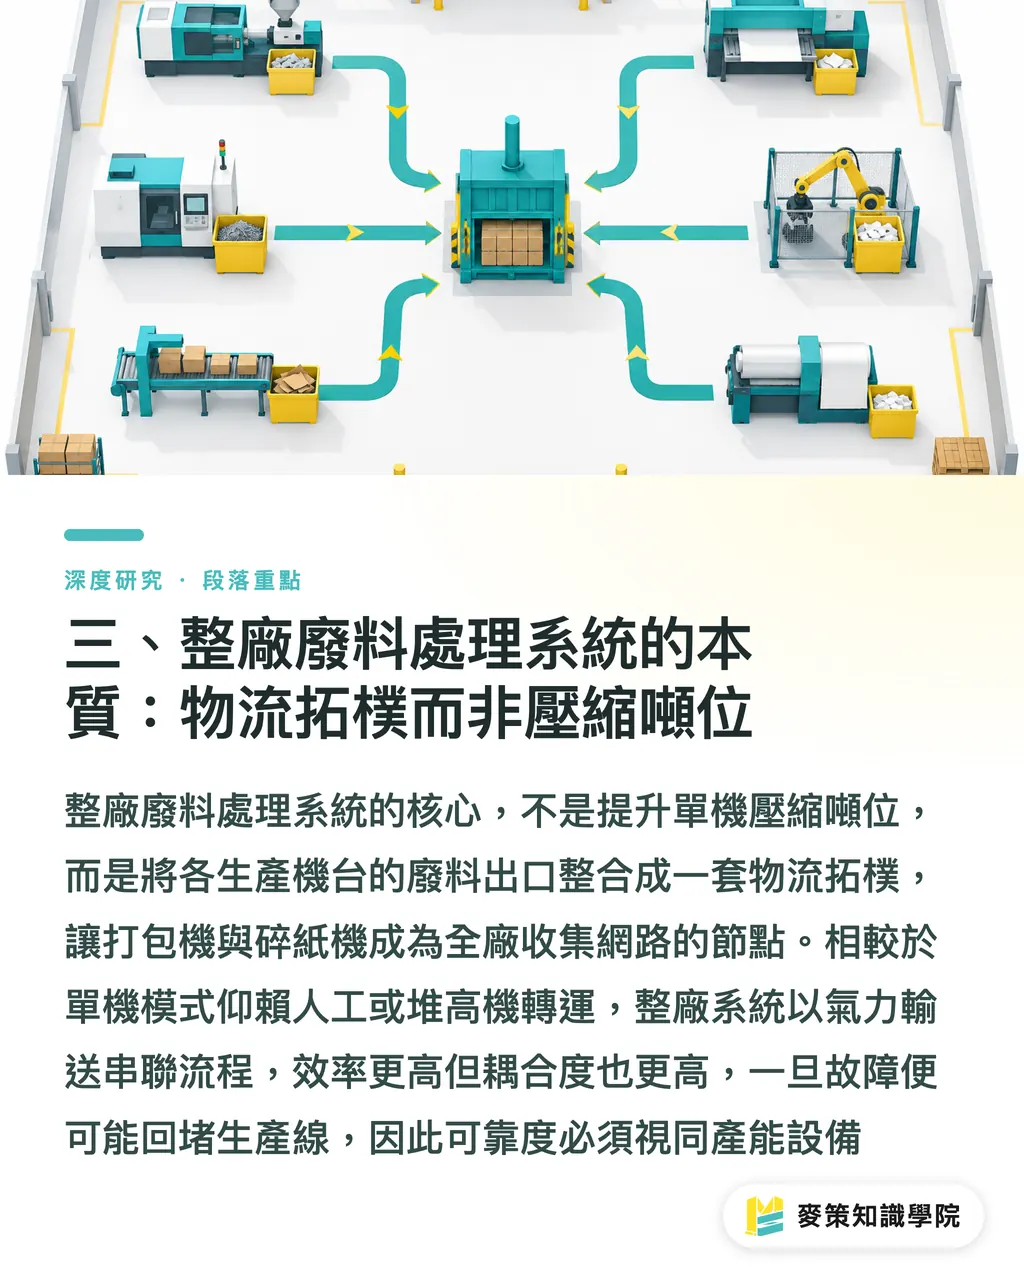
本節的核心論點是:整廠廢料處理系統與單機打包機的差別,主要不在設備能力,而在廢料收集路徑的設計。
eCorrugated 此次導入的設備組合包含臥式打包機與碎紙機,並被明確定位為「整廠廢料處理系統」的一部分,而非獨立設備採購 [1]。這個措辭差異具有實質意義。本文分析認為,當一台打包機被當作終端設備採購時,其上游收集仍依賴人工搬運或分散的氣力輸送支線;當同一台打包機被定義為系統的一個節點時,工廠必須同時決定每一台瓦楞機、模切機、開槽機的紙邊出口如何匯流至同一條主幹。前者是點的投資,後者是網的設計。
這個區別可由三個維度展開比較:
・投資單位:單機採購的決策單位是設備價格與壓縮能力;整廠系統的決策單位是全廠管路配置、機台停機時間與廠房空間重劃。
・人力介入:單機模式下,廢料從機台到打包機之間仍需人工或堆高機轉運;整廠模式下,此段轉運被氣力輸送與碎紙前處理取代。
・失效影響:單機故障通常僅影響打包作業;整廠系統故障可能回堵至生產機台,使廢料無處可去而被迫停線。
第三點值得特別強調。整廠化提升了效率,同時也提高了系統耦合度。本文分析認為,這正是 eCorrugated 案例中「可靠度導向」技術選擇的成因:當廢料通道成為生產線的必要條件,其可用性要求便等同於生產設備本身,而非輔助設施的等級。報導中將新設備描述為公司在技術與基礎設施上持續投資的一環,並強調其設計目的在支援製造營運的廢料管理效率 [1];此一敘述與「輔助設備」的定位明顯不同,其意義在於廢料處理已被納入產能規劃的主路徑。
四、機制拆解:三項技術選擇透露的系統級判準
本節逐一檢視案例中的三項具體技術配置,並說明各自對論點的意義。
變頻馬達與能耗的關係。 報導指出,該系統納入變頻馬達(variable-speed motors)以降低能源消耗 [1]。這項配置之所以重要,是因為廢料輸送的負載本身呈現間歇且不均勻的特性:在模切機下料時,紙邊量會瞬間激增,而在換單或換刀期間則幾乎為零。定速馬達必須以尖峰負載規格常時運轉,變頻則可讓輸送風機與壓縮機構隨實際料量調整轉速。本文分析認為,選擇變頻的決策訊號不只是節能,更是承認廢料流具有與生產排程耦合的時間分佈特性,因而需要可調節的動力,而非固定產能。
空調式電控系統與環境變數。 報導同時載明,系統配置空調式電控系統(air-conditioned electrical systems),目的在提升設備耐用性與可靠度 [1]。瓦楞廠的電控環境具有高粉塵與高濕度雙重壓力:碎紙作業產生大量紙粉,而瓦楞製程本身涉及水性膠與蒸氣加熱。這項設計的目的在於滿足投資者對系統長時間連續運轉的需求,同時考量到停機成本高昂,必須配合額外的環境控制措施。本文分析認為,這是判斷一項設備是否真被當作「系統」的可操作指標:輔助設備通常不會為了可靠度而加購環境控制。
客製塗裝與非技術性訊號。 該安裝另含客製塗裝方案(custom paint scheme),並被描述為廠區整體發展的一部分 [1]。塗裝本身不影響處理效能,但其存在透露設備被視為廠房長期資產與參觀動線的一部分。本文分析認為,這反映歐洲整合型瓦楞廠將廢料區域從「後場」提升為「可展示的製程環節」,與品牌端客戶日益要求供應鏈永續佐證的趨勢一致;此為作者的詮釋性推論,報導本身未提供客戶稽核相關陳述。
需要限定的是,上述三項配置均來自單一報導的描述性資訊,其中不含實測能耗降幅、故障間隔時間或投資回收年限 [1]。本文因此不宣稱該系統的效益已被驗證,僅主張其技術選擇組合構成一個可辨識的「系統級投資特徵」:動力可調、環境受控、資產長期化。
與材料端論述的對照。 包裝研究對生物基材料與智慧包裝的關注,反映永續議題的主流敘事集中於產品本身 [2][3]。本文分析認為,工廠端的物質效率構成一條較少被書寫、但同樣影響整體足跡的路徑:材料替代改變的是每單位包裝的環境屬性,廢料流優化改變的則是每單位成品所耗用的材料總量。兩條路徑並非替代關係,但後者在既有設備基礎上的邊際改善成本往往較低,此點對資本受限的中小廠尤其關鍵。
五、對台灣設計印刷產業的分層意涵
本節依製造端、設計端與品牌端三層,分別說明可操作的行動方向。
中小印刷廠要先做的是廢料流的盤點,而非設備比價。 整廠系統的資本支出與廠房改造門檻,對多數台灣中小瓦楞廠並不現實;但整廠化背後的邏輯可被局部複製。具體步驟建議為:先以一個月為單位,統計各機台產生的廢料量、雜質比例以及人工搬運所耗的工時,作為基線;之後挑選出廢料量最大的兩台機器,將其收集方式從手動搬運改為固定輸送或集中料斗;最後依照面紙等級將混雜的紙邊分流存放,以提升回收單價,因為分類後的回收價格與未分類的差異相當顯著。此一路徑的資本支出遠低於整廠系統,卻能取得系統化的主要效益,即降低搬運工時與提高回收單價。時程上,前述三步可在一至兩季內完成,且不需停線改造。
設計師手上的結構決策,決定了工廠端最難消除的那一部分廢料。 刀模排列的廢邊率一旦在設計階段定案,工廠端無論如何優化收集都無法回收其機會成本。設計端可操作的做法包括:在結構提案階段即索取印刷廠的原紙開數資訊,使展開尺寸對齊可裁切模數;避免在單一版面中混用差異過大的刀模輪廓,以降低共刀難度;以及在檔案交付前依既有印前規範完成預檢,確保出血、刀模層與色彩設定一致 [7][9]。本文將這一組作業稱為「送印前的結構對齊」,其價值在於把減廢的介入點從工廠前移至設計桌,因為此處的修改成本最低。
品牌方掌握的規格自由度,是決定整條鏈能否減廢的上游條件。 品牌端若在包裝規格中鎖定非標準尺寸、特殊開窗或高難度異形,工廠端的廢邊率便被結構性地固定。可操作的做法有三:在新品開發的規格書中保留尺寸微調區間,允許供應商在不影響保護性能的前提下對齊開數;在供應商評選條件中納入廢料分流與回收佐證,使減廢投資能在報價之外取得評分回饋;以及將包裝結構的定案時點提前,避免因交期壓縮而被迫接受高廢邊率的應急版型。需說明的是,這三項建議屬本文依產業機制所作的推論,並非源自案例報導的實證結論 [1]。
六、結論與限制
本文的研究問題是:eCorrugated 的整廠廢料系統投資,對減廢策略的理解提供了什麼超越設備規格的訊息。結論有三:
・第一,整廠廢料處理系統與單機打包機的核心差異在於廢料收集的物流拓樸,而非壓縮能力,這使減廢決策從採購問題轉為製程設計問題
・第二,案例中變頻馬達與空調式電控的配置組合,構成辨識「系統級投資」的可操作特徵,其共同指向是連續運轉與高停機成本的預期 [1]
・第三,對資本受限的台灣中小廠而言,整廠系統不可直接複製,但其分流與集中收集的邏輯可在不停線的前提下局部實施
本文的限制須具體指出兩項。
其一是資料覆蓋面的限制。本文可依據的第一手材料僅為 2026 年 9 月 21 日的一則設備投資報導,內容為描述性規格陳述,不含投資金額、處理量、能耗降幅或回收率等任何量化指標 [1]。因此本文所有關於效益的論述均為機制推論,不構成效益驗證;任何以本文為據的投資決策,仍須取得設備商的實測數據。
其二是推論外推的邊界。eCorrugated 所處的歐洲市場在回收紙定價機制、廠房規模與能源成本結構上與台灣存在系統性差異,其中能源成本差異直接影響變頻馬達的回收年限計算。本文第五節對台灣廠商的建議,因此僅主張「收集與分流邏輯可移植」,不主張「投資報酬率可比對」。
後續研究有三個具體可執行的方向:
・其一,以台灣二至三家不同規模的瓦楞廠為對象,實測人工搬運與固定輸送兩種收集模式下的廢料含雜率差異,補上本地基線數據
・其二,量化印前拼版決策對廢邊率的影響幅度,建立結構參數與廢料率的對應關係,使設計端的減廢貢獻可被計量
・其三,追蹤採用整廠系統的廠商在導入後十二至二十四個月的能耗與停機紀錄,檢驗本文提出的「系統級投資特徵」是否確實對應可觀測的可靠度改善
重點整理
整廠廢料處理系統與單機打包機的本質差異在於收集路徑的物流拓樸,不在壓縮噸位。
eCorrugated 導入的 Balemaster 系統採用變頻馬達降低能耗,並以空調式電控提升可靠度 [1]。
為可靠度加購環境控制,是判斷設備是否真被當作系統節點的可操作指標。
整廠化提高效率同時提高耦合度,廢料通道一旦回堵即可能反向迫停生產線。
台灣中小廠不必複製整廠資本支出,先做廢料量基線盤點與面紙等級分流即可取得主要效益。
延伸思考
對印刷製造而言,廢料處理正從輔助設施升格為產能規劃的一環,這意味設備維護排程、備品策略與停機成本模型都需重新計算。設計端的意涵更為直接:廢邊率在刀模排列定案的當下就被鎖定,印前規範的價值因此不只在色彩與檔案正確性,也在物質效率。AI 導入的合理切入點是拼版最佳化與廢料量預測,前者已有成熟演算法基礎,後者則受限於多數工廠缺乏機台級廢料計量資料,屬於資料可得性問題而非模型問題。SaaS 的機會落在把廢料量、回收單價與機台稼動率整合為單一儀表,使減廢效益可被即時看見而非年終結算。待解問題有二:整廠系統的實際投資回收年限在台灣能源與回收紙定價結構下尚無公開基準;印前決策對廢邊率的貢獻度也缺乏可計量的產業共識。
參考文獻
[1] 工廠端減廢新標竿:eCorrugated 全面導入 Balemaster 廢料系統帶來的製程革命
[2] D'Almeida A., de Albuquerque² T.(2024). Innovations in Food Packaging: From Bio-Based Materials to Smart Packaging Systems. DOI: 10.20944/preprints202409.1036.v1
[3] D’Almeida A., de Albuquerque T.(2024). Innovations in Food Packaging: From Bio-Based Materials to Smart Packaging Systems. Processes. DOI: 10.3390/pr12102085
[4] Gelfand S.(2019). opendatatoronto: Access the City of Toronto Open Data Portal. CRAN: Contributed Packages. DOI: 10.32614/cran.package.opendatatoronto
[5] Orbay B.(2020). ibb: R Wrapper for Istanbul Municipality Open Data Portal. CRAN: Contributed Packages. DOI: 10.32614/cran.package.ibb
[6] Ozdemir O.(2023). bursa: R Wrapper for Bursa Municipality Open Data Portal. CRAN: Contributed Packages. DOI: 10.32614/cran.package.bursa
[7] Ghent Workgroup:GWG技術規範首頁. Ghent Workgroup
[8] Ghent Workgroup:GWG官方首頁. Ghent Workgroup
[9] Ghent Workgroup:GWG規範總覽頁. Ghent Workgroup
FAQ / 常見問題
- 整廠廢料處理系統和單純買一台打包機差在哪裡?
- 差別主要在廢料收集路徑的設計,不在壓縮能力。單機採購決定的是設備規格,整廠系統則要同時決定每台瓦楞機、模切機的紙邊出口如何匯流到同一條主幹,並取代人工與堆高機的轉運環節。
- eCorrugated 這次導入了什麼設備?
- 根據 The Packaging Portal 2026 年 9 月 21 日報導,eCorrugated 投資了新的臥式打包機與碎紙機,作為 Balemaster Europe 供應的整廠廢料處理系統一部分,並配置變頻馬達降低能耗與空調式電控系統提升可靠度。
- 台灣中小瓦楞廠沒有整廠投資預算,可以做什麼?
- 可以先做三件事:用一個月記錄各機台廢料量與搬運工時建立基線、把廢料量前二的機台改為固定輸送或集中料斗、將紙邊依面紙等級分流存放以提高回收單價。這三步不需停線改造,資本支出遠低於整廠系統。
- 設計端真的能影響工廠的廢料率嗎?
- 能,而且影響的是工廠端最難消除的部分。刀模排列的廢邊率在設計定案時就被鎖定,後續無論收集系統多完善都無法回收。設計端在結構提案階段先取得印刷廠的原紙開數,讓展開尺寸對齊可裁切模數,是成本最低的介入點。
- 變頻馬達為什麼被視為系統級投資的訊號?
- 因為廢料流的負載是間歇且不均勻的,模切下料瞬間的料量遠高於平均值。選擇變頻代表投資方承認廢料流與生產排程耦合,需要可調節的動力而非固定產能,這是把廢料處理當成製程主路徑而非輔助設備的判斷依據。
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
拼版數計算、印前檔案上傳檢查——印前確認一次到位,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。