
三個需求為什麼偏偏互相打架?
從我接觸過的補劑品牌客戶來看,這三個訴求的衝突不是偶然,是材料物理性的必然
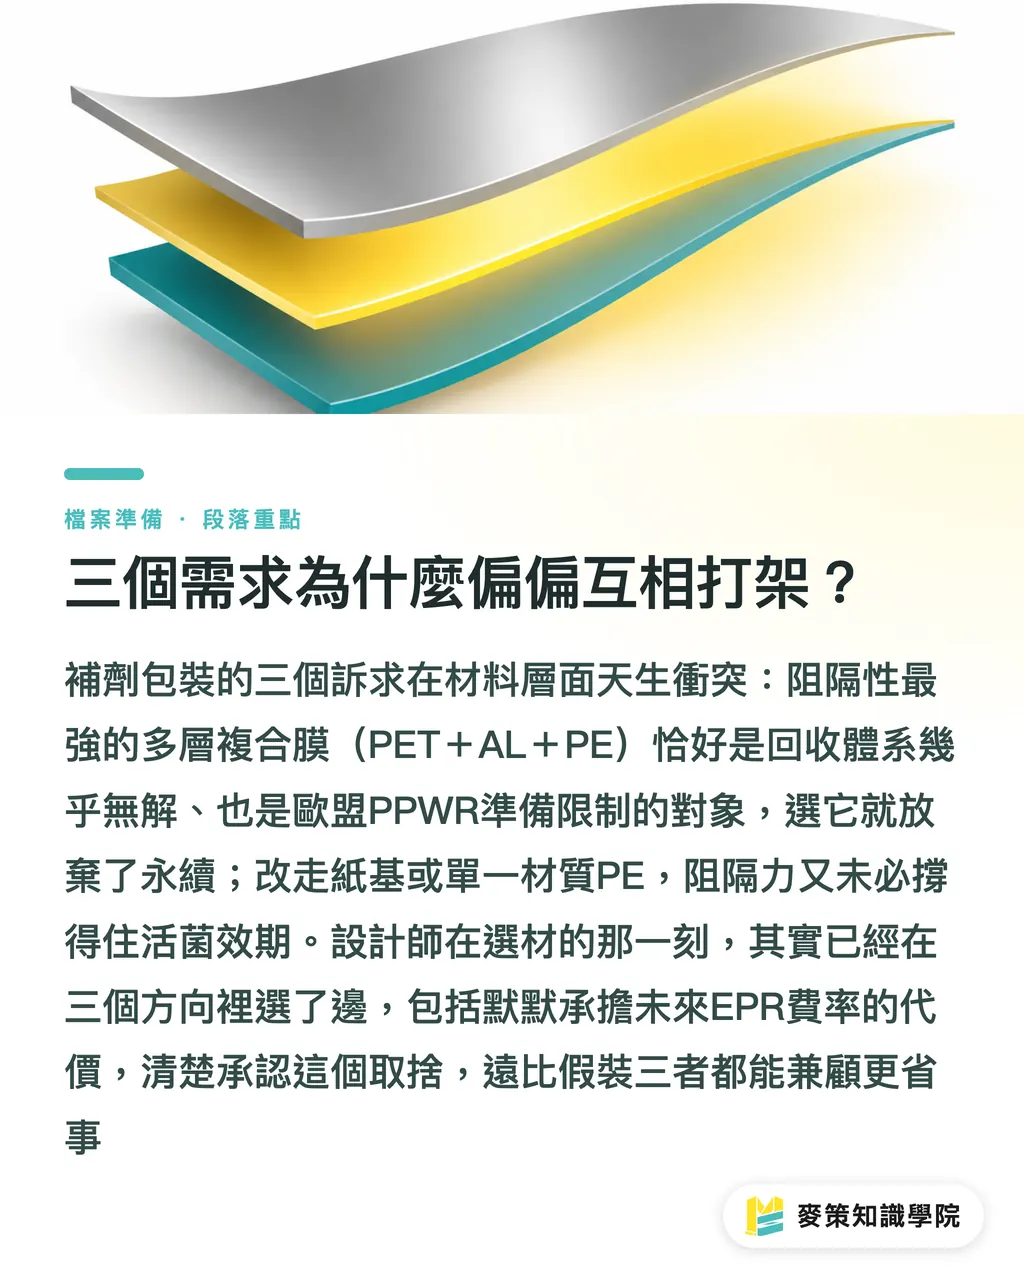
便利性要輕、要單次份量、要隨手撕開;永續要材質可回收或可堆肥,走紙基或單一材質 PE;份量控制要阻隔氧氣與水氣,確保維生素或益生菌的活性撐到消費者手上還有效力。問題就在這裡:阻隔性最好的結構是多層複合膜,通常是 PET+AL+PE 三層,這種結構在現有回收體系裡幾乎沒有出口,也正是歐盟 PPWR(《包裝與包裝廢棄物條例》)2030 年之後要實質限制的對象
EPR(延伸生產者責任)費率更會按材質類別分級課徵,使用不可回收複合材料的品牌所繳的費用,比單一材質高得多。這對計劃外銷歐洲的補劑品牌來說不是遙遠的事,而是現在就必須在包裝設計裡算進去的成本
設計師在完稿裡選材質的那一刻,就已經在三個方向裡選邊了。清楚知道自己在選邊,比假裝三個方向都能顧到,更誠實也更省事
便利性設計怎麼做才算真的解題?
便利性最容易被誤解成視覺問題,換個好握的瓶身輪廓、加條撕線,但消費者真正在乎的是:我能不能在一隻手拿著水瓶的時候完成這個動作
以單次份量設計為例,stick pack(條狀小袋)和 blister pack(泡殼鋁箔)是補劑市場最常見的兩種答案,設計稿上的差異不只是外觀尺寸:
・Stick pack 的熱封邊寬度決定開口力道,完稿要標出熱封區域(行業常見 5-8 mm),材質一換就要重新測試開口力
・Blister pack 的壓穿力取決於 PVC 厚度,從 200 μm 到 300 μm 推穿感完全不同,目標客群如果有年長者,這個數值要拉低
・瓶裝附量杯設計,量杯刻度線的印刷對位誤差超過 0.5 mm,份量視覺就會讓消費者覺得「好像量不準」
這些規格在印前就要和結構工程師確認,不是印刷廠接到稿子之後自己猜的事。有客製化結構包裝需求的品牌,可以提早找麥思印刷在開版前做結構確認,省掉一輪因規格不清楚造成的改稿
永續材質換了,印刷適性會出哪些問題?
這是補劑品牌最常踩的坑,而且幾乎每次都在同一個地方發生:品牌決策層拍板「換成環保材質」,設計師拿到的只是一行指示,沒有人告訴他印刷行為會跟著變
紙基軟包(紙+PE 複合膜)的印刷適性和傳統 PET 膜差很多。油墨附著性、網點擴張率、受潮後的尺寸穩定性,三個問題同時來。單一材質 PE 袋(全 PE 多層共擠結構)在某些永續評分框架裡得分更高,但表面能低,沒有電暈處理到位,UV 油墨不附著,水性油墨又受限於封合溫度的窗口很窄,稍有閃失就是一批廢料
幾個設計端要提前確認的問題:
・印刷方式的對應關係:凹印對 PE 表面能要求相對寬鬆,但版費高,適合量大的品項;柔印版費低但對 PE 的電暈值要求嚴格,台灣中小量訂單通常走柔印,這個細節要在接單前說清楚
・色彩模式重新確認:紙基材質的網點擴張率比 PET 膜大,舊稿的 ICC Profile 不能直接沿用,否則顏色印出來比打樣深一截,改色就是重新打樣、重新等工期
・高阻隔替代方案:如果品牌堅持永續又怕潮,目前市場上的選項是含 EVOH(乙烯-乙烯醇共聚物,一種高阻隔樹脂)夾層的可回收單一材質結構,這類材料在台灣的供應商還不多,採購端要提早三到四個月確認
還有一件事值得直說:「生物基」和「可回收」是兩件事。混淆這兩個概念在採購層面非常普遍,生物基材料可能完全無法回收;化石基的 rPET(再生聚酯)反而在現有回收體系裡表現更好。設計師遇到這個混淆,直接跟客戶說清楚,幫他們省一次方向錯誤的改稿
份量控制的結構,設計稿要標哪些細節?
份量控制在補劑包裝裡有兩層意思,設計師通常只顧到消費者那一層,工廠那一層幾乎被忽略
面對消費者端:
・附量杯或量匙的瓶裝(蛋白粉的典型做法),量器的刻度線是印刷還是雷射蝕刻,兩者精度和耐久性差距明顯,印刷刻度線在反覆洗滌後容易磨損,完稿要標清楚材質及表面處理方式
・單次份量軟糖或膠囊獨立裝,包裝的任務是讓「一天一顆」的訊息在不開包裝的狀況下就看得到,這是表面積和文字配置的取捨,設計稿要同時考慮貨架展示狀態和消費者手持狀態的視角
・液態滴管裝,刻度印刷在 PE 軟管上要先跑附著測試,UV 油墨對 PE 軟管的附著是前置必做的項目,不是印好再說
面對工廠充填端:瓶口圓度公差影響充填機的密封效率,公差過大會讓次品率上升,這不是設計師以為不重要的細節,而是每批生產都在造成損耗的真實問題。在設計稿上標出瓶口公差要求(±0.2 mm 是常見起點),生產端才有規格可以對
三難題同時要顧,優先序怎麼排?
先問品牌,這款產品的主要銷售市場在哪、通路是什麼
・主打歐洲或有外銷計劃的品牌:PPWR 和 EPR 是硬約束,永續合規優先,便利和份量控制在可回收材質的框架內找最佳解,別等法規落地才急改,現在重設計的成本比 2030 年後被迫重設計低很多
・主打台灣本地零售、藥局通路的品牌:消費者在乎開封體驗和份量直觀,永續可以先從材質說明標示(如「本包裝可回收」標章)著手,不必換掉整個阻隔結構,兩件事分開節奏推
・電商直送的品牌:防潮和防震優先,份量控制靠獨立分裝解決,永續可以從外箱開始改,內包裝的阻隔層在沒有法規硬要求的情況下先不動
三個需求選一個主、兩個輔,設計稿的材質和結構才有一條清楚的線可以跟著走。如果品牌端要求三個同時拉滿,最好的回應是把這個衝突說清楚:那個材質,現在不存在。這句話說早比說晚好,打完樣才發現,就是三個月白費
重點整理
・PET+AL+PE 複合膜阻隔性最好,但在 PPWR 框架下是被限制的方向,外銷歐洲的設計前期就要確定替代路徑
・換永續材質後 ICC Profile 需要重新校正,紙基材質的網點擴張率比 PET 膜大,舊稿直接送版顏色一定跑掉
・「生物基」不等於「可回收」,這個混淆在採購層非常普遍,設計師主動說清楚可以省掉一輪錯方向的改稿
・份量控制的設計細節一半是消費者端、一半是工廠端,瓶口公差要標在設計稿上,不是印刷廠的事
・三難題有優先序,不是同時滿足;先確認主要訴求,另外兩個才有規格補償的方向
延伸思考
補劑包裝這個題目,在接下來幾年只會更難,因為 PPWR 的時間表是確定的,EPR 費率也在往不利複合材質的方向走。對設計師來說,下一步是:把材質規格的決策拉到設計最前期,在風格概念確認的同時就把材質測試清單列出來,而不是等到打樣才發現阻隔層和可回收要求互相排斥。能做到這一點的設計師,在品牌端的決策桌上話語權會大很多。需要客製化包裝結構支援的品牌,可以透過麥思印刷在印前階段就確認結構合規性,避免後段回修的時間損耗
延伸閱讀
FAQ / 常見問題
- 補劑包裝為什麼很難同時做到便利、永續和份量控制?
- 三個需求在材料層面互相衝突,高阻隔複合膜保護份量穩定性但不可回收,單一材質 PE 可回收但阻隔性弱,紙基輕巧但印刷行為和傳統 PET 膜完全不同。設計前必須確立哪個訴求優先,其他兩個才能在框架內找補償方案
- 換成紙基或 PE 單一材質後,設計稿要改哪些規格?
- 最少要確認三件事:油墨種類和電暈處理要求、ICC Profile 重新校正(紙基的網點擴張率比 PET 大)、以及熱封邊寬度是否適合新材質的封合條件。這三件事不提前確認,打樣一定出問題
- PPWR 對補劑包裝設計有什麼實際影響?
- 歐盟 PPWR(《包裝與包裝廢棄物條例》)2030 年後對不可回收複合材料有實質限制,主打歐洲市場的補劑品牌需要提前把包裝結構往單一材質或可回收複合材質方向移,設計端最直接的影響是材質選材的優先順序要重排,同時 EPR 費率按材質分級,使用複合材料的成本也會增加
- Stick pack 和 blister pack 的設計稿規格差在哪?
- Stick pack 要標熱封邊寬度(5-8 mm 是常見範圍);blister pack 要標 PVC 厚度(影響壓穿力,200 μm 到 300 μm 手感差很多);兩者換材質後都要重新測試開封力道,不能用舊材質的規格直接沿用
- 三個包裝難題的優先順序怎麼判斷?
- 先看主要銷售市場,外銷歐洲以永續合規優先;台灣本地零售以消費者開封體驗優先;電商直送以防潮和份量精準優先。市場和通路確定之後,另外兩個需求才有規格補償的具體方向
相關文章
印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
AI 去背、LINE 貼圖產生器、書背與拼版計算——全部免費,瀏覽器直接用、檔案不上傳。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。