
Warum eine von AI berechnete Stanzform für komplexe Kartons nicht direkt in die Druckerei darf
Komplex ist nicht gleich gutes Design. Spitze Winkel und haarfeine Aussparungen treiben die Einrissquote beim Stanzen und die Verarbeitungskosten massiv in die Höhe. Wer in Serie produzieren will, muss bei MINDS (MS, hochwertiger individueller Geschäftsdruck) vor dem Druck drei Prüfungen durchlaufen: erst die konstruktive Sinnhaftigkeit, dann Druck und Endmontage
Die Stanzkontur (Dieline) ist der Bauplan einer Verpackung oder eines Sonderformats. Sie legt exakt fest, wo das Papier getrennt und wo eine Rilllinie gesetzt wird. Das Stanzen selbst ist der letzte Arbeitsgang, bei dem das Papier unter Druck mit dem Stanzwerkzeug in die gewünschte Form gepresst wird
In letzter Zeit kommen Kunden mit wild geformten Verpackungsentwürfen aus Midjourney und ähnlichen Generatoren zu uns und wollen direkt produzieren lassen. Sieht cool aus, strotzt aber vor unbrauchbaren spitzen Winkeln und Aussparungen, die dünner sind als das Papier selbst. Bei Stanzmaschinen, die mehrere tausend Bogen pro Stunde verarbeiten, führen solche Entwürfe fast zwangsläufig zu Einrissen oder Papierstau. Eine falsche Linie, und die ganze Charge landet im Ausschuss
Was richten spitze Winkel und haarfeine Aussparungen konkret an?
Die wahre Logik hinter Stanzwerkzeug-Kalkulationen ist „Figurkomplexität" und „Gesamtlänge der Messerlinien". Wenn dein Entwurf Sternspitzen oder filigrane Spitzenmuster enthält, muss der Werkzeugmacher die Stahlschienen in extrem enge Winkel biegen. Das treibt die Werkzeugkosten steil nach oben, und beim Stanzen konzentriert sich die Papierspannung genau an diesen Spitzen – die Einrissgefahr ist enorm
In der Praxis fürchten wir an der Linie alles unter 3 mm Aussparung oder kleinstem Winkelmaß. Das Ausbrechen der Stanzabfälle wird zur Qual, oft bleibt nur Handarbeit. Handarbeit heißt mehr Zeit, höhere Ausschussrate – und das schlägt sich am Ende auf deiner Rechnung nieder
Die Lösung ist eigentlich simpel: spitze Winkel durch kleine Radien ersetzen (etwa R1–2 mm). Visuell merkt das kein Endkunde, aber für die Maschine ist die Last gleichmäßig verteilt, und der Einrissen wird schlagartig der Boden entzogen. Das ist mein Standardhinweis an MINDS-Kunden bei der Druckvorlagenprüfung – eine winzige Änderung, die spürbar Ausschuss spart
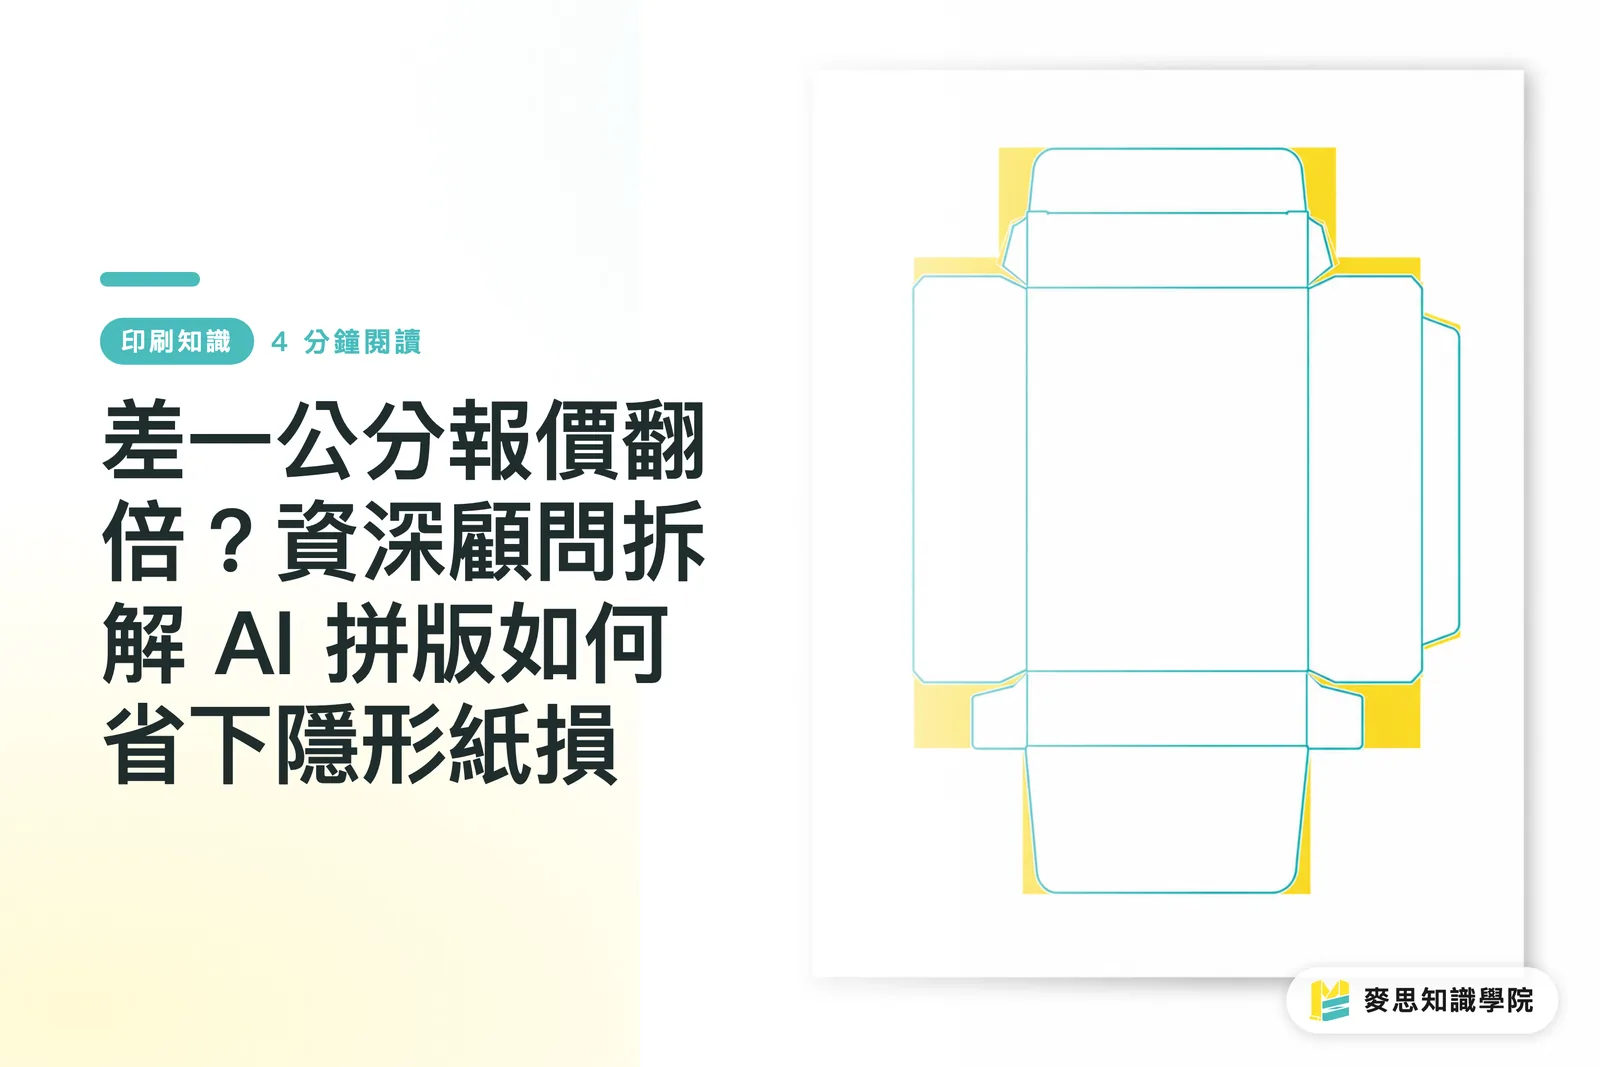
Wie plant man Stanzwerkzeug und Nesting, um Papier und Kosten zu sparen?
Verpackungsdesign fängt nicht mit dem hübschen Bild an, sondern mit der Frage: Wie wird der Karton geschnitten und gerillt? Papier wird im Bogenformat eingekauft. Wenn der Zuschnitt deines Kartons eine völlig unregelmäßige Form hat, bleiben beim Nesting jede Menge unbrauchbarer Reststreifen übrig
Erfahrene Designer und Einkäufer denken von Anfang an in „gemeinsam genutzten Stanzwerkzeugen" und „verschachteltem Nesting". Beispiel: der überstehende Lasche des Deckels passt genau in die Vertiefung des Bodens. Bei einem Kosmetikverpackungs-Projekt habe ich nur die seitliche Wölbung des Kartons um 0,5 cm begradigt – oben und unten griffen perfekt ineinander, und der Kunde sparte rund 15 % Papierkosten
Denken Sie bei der Gestaltung von Sonderformen daran, die Standard-Bogenformate Ihrer Druckerei abzustimmen. Wenn Sie den Stanzriss auf gängigen Bogenformaten wie Kiku-Vollbogen oder 4/6-Bogen durchkalkulieren, werden Sie feststellen, dass schon eine minimale Anpassung der Proportionen ausreicht, um eine weitere Schachtel auf dem Bogen unterzubringen – das ist echte und effiziente Kostenoptimierung
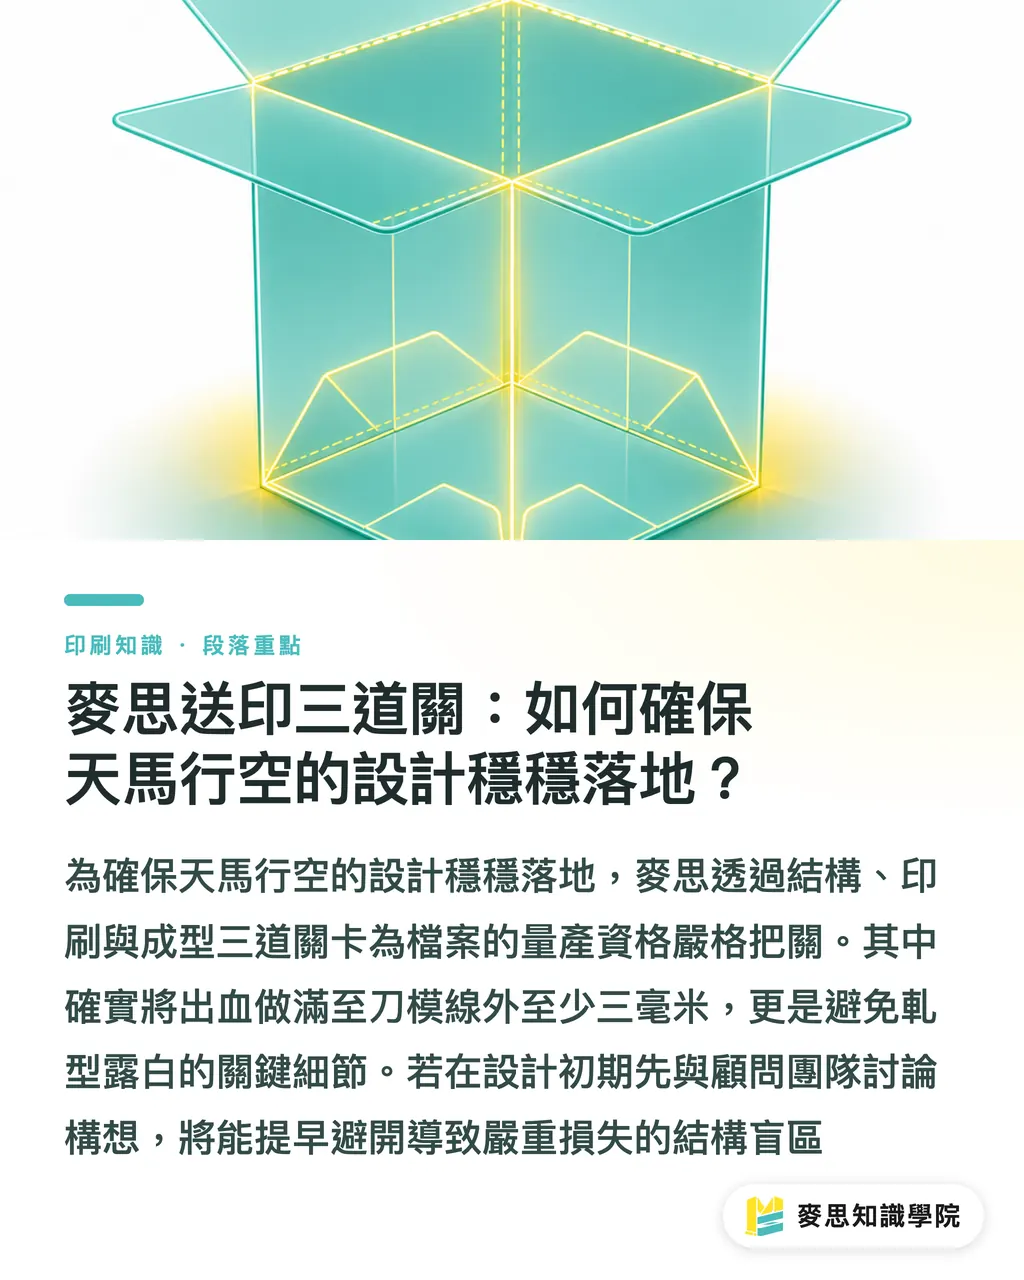
Die drei Prüfungen bei MINDS (MS): Wie bringst du wilde Designs sicher auf die Maschine?
Das ist mein fester Ablauf bei der Vorlagenprüfung am Tresen – die meisten Stanzfallen werden hier schon im Keim erstickt:
・Prüfung 1 – Konstruktion: Schneiden sich die Stanzlinien? Gibt es unsinnig kleine spitze Winkel? Sind Rill- und Schnittlinien klar gekennzeichnet?
・Prüfung 2 – Druck: Reicht der Anschnitt mindestens 3 mm über die Stanzlinie hinaus, damit die Stanztoleranz keine weißen Kanten am Endprodukt hinterlässt?
・Prüfung 3 – Endform: Den flachen Zuschnitt gedanklich oder per Software falten. Stimmt Vorder- und Rückseite? Sitzt das Motiv an der Naht nach dem Falten optisch gerade?
Wenn diese drei Prüfungen sauber durchlaufen, ist deine Datei produktionsreif. Wenn du mit den hauseigenen Stanzvorgaben oder Papiereigenschaften nicht so vertraut bist, komm mit deiner ersten Idee zum Beraterteam der Mai Strategy Wissensakademie – wir fangen die struktureellen Blindgänger ein, bevor sie dein Budget auffressen
Zusammenfassung
・Komplexe Form ist nicht gleich gutes Design. Spitze Winkel und haarfeine Aussparungen treiben Stanzausschuss und Werkzeugkosten in die Höhe
・Kleine Radien von 1 bis 2 mm ersetzen spitze Winkel – visuell kaum wahrnehmbar, aber ein enormer Gewinn gegen Einrisse
・Wer die Kartonstruktur von der Papier-Nesting-Logik her denkt und Zuschnitte eng verschachtelt, spart am meisten Material
・Drei feste Prüfungen – Konstruktion, Druck, Endform – sorgen dafür, dass Sonderdesigns tatsächlich in Serie gehen können
Weiterdenken
Für Designer und SaaS-Entwickler gilt: künftige Verpackungssoftware darf sich nicht nur an schicken Renderings abarbeiten, sondern sollte eine „Produktionsfähigkeits-Prädiktion" direkt mitliefern. Radien-Vorgaben, Nesting-Verschnitt-Rechnung und Stanztoleranzen als Parameter im Designtool – erst wenn Frontend-Kreativität und Fertigung dieselbe Sprache sprechen, spart ein Unternehmen wirklich Geld
FAQ
- Warum sagt meine Druckerei, die KI-generierte Verpackungsdatei sei nicht druckbar?
- Bildgeneratoren haben kein Verständnis für Papierdicke, Materialspannung und die Grenzen einer Stanzmaschine. Die erzeugten Vorlagen enthalten oft Aussparungen und spitze Winkel, die sich gar nicht als Stanzwerkzeug fertigen lassen. Erst nach professioneller Anpassung von Struktur und Radien kann tatsächlich produziert werden
- Wie wird ein Stanzwerkzeug eigentlich kalkuliert? Warum ist es diesmal teurer als beim letzten Mal?
- Die Kalkulation richtet sich nach Figurkomplexität und Gesamtlänge der Messerlinien. Je mehr Biegungen und je kniffligere Winkel, desto höher der Aufwand für den Werkzeugbau – die Kosten richten sich also nicht nach der Kartongröße, sondern nach der Form
- Wie setze ich den Anschnitt bei Sonderformaten richtig?
- Egal wie ausgefallen die Form ist: die Hintergrundfläche muss mindestens 3 mm über die Stanzlinie hinausragen. Das fängt die mechanische Toleranz der Stanzmaschine ab und verhindert hässliche weiße Ränder, wenn der Schnitt minimal abweicht
Verwandte Artikel

Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken