

Was ist ein Verpackungsstanzwerkzeug?
Wer bei Verpackungsstanzwerkzeugen Nacharbeit vermeiden will, behandelt Schnittlinie, Rilllinie, Klebelasche, Lochposition, Eckenradius, Zuschnittmaß und Montagerichtung als eine gemeinsame Struktur-Checkliste. MINDS (MS, hochwertiger, voll individualisierter Akzidenzdruck) nutzt dafür die sogenannte „MINDS (MS) Druckfreigabe in drei Stationen“: zuerst Struktur, dann Ebenen, zuletzt Material und Probe-Rillung
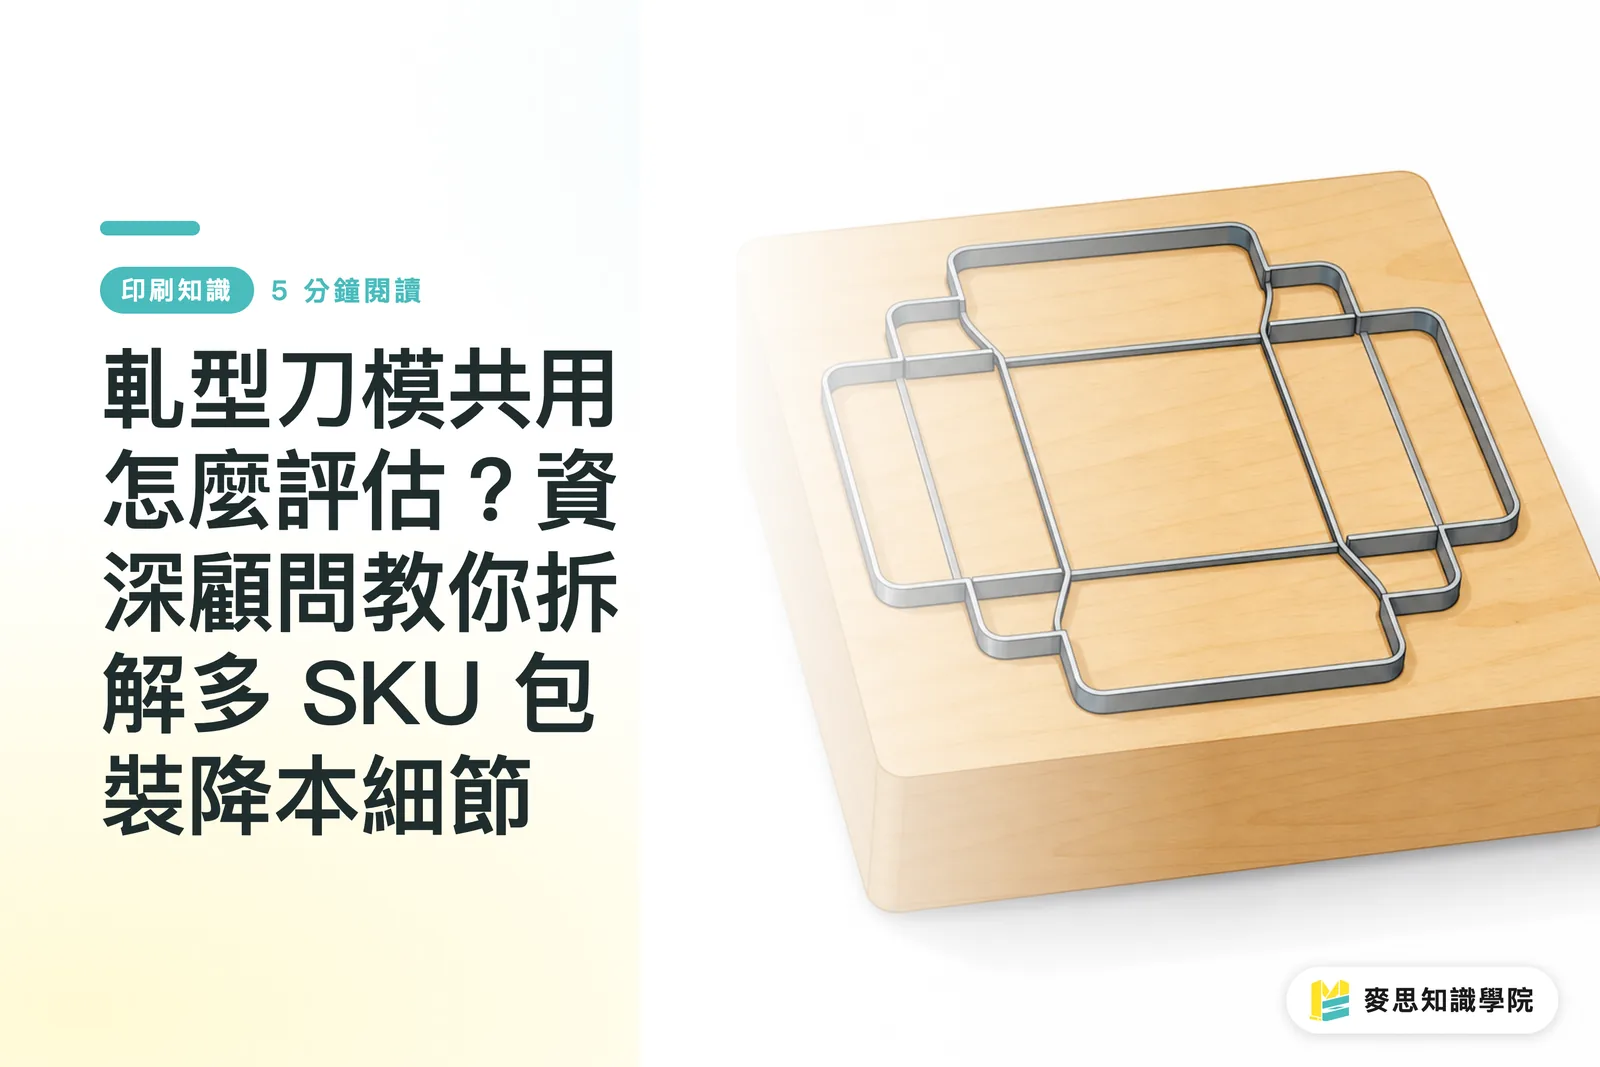
Ein Stanzwerkzeug ist die Bearbeitungsgrundlage, mit der Papier, Karton oder Sticker auf die vorgegebene Außenform geschnitten werden. Es enthält in der Regel Schnittlinien, Rilllinien, Lochpositionen und Klebestellen und hat direkten Einfluss auf Endmaß, Montagereihenfolge und Serienstabilität
Ich habe auf dem Shopfloor oft genug gesehen: das Design sieht gut aus, die Stanzkontur scheint zu passen, und erst beim Stanzen oder in der Klebebox stellt sich heraus, dass die Rastung ein Papiermaß zu kurz ist, die Aufhängung zu nah am Rand sitzt oder der Sticker-Eckenradius zu klein für sauberes Entgittern ist
Beim Stanzwerkzeug zählt nicht, ob die Linie überhaupt gezeichnet wurde – sieben Punkte müssen ineinandergreifen
・Schnittlinie: definiert die Außenkontur – Schachtelumriss, Anhängekartenkontur, Stickerform
・Rilllinie: bestimmt den Winkel der 3D-Form; Knickstellen, die nicht sauber brechen oder aufplatzen, fangen meist hier an
・Klebelasche: entscheidet, ob die Klebebox hält; zu schmal und der Schachtel springt auf, zu breit und sie frisst Layoutfläche
・Lochposition: Aufhängeloch, Anhängerloch, Sichtfenster – Tragfähigkeit und Optik müssen zusammenpassen
・Eckenradius: bei Formkarten und Stickern häufig; zu kleiner Radius erhöht das Risiko von Werkzeugbruch, Einreißen und Entgitterproblemen
・Zuschnittmaß im ausgeklappten Zustand: nicht nur die Vorderseite, sondern auch Seitenwand, Boden, Einstecklasche und Klebebereich
・Tatsächliche Montagerichtung: links/rechts, Ober-/Unterteil, Innen-/Außenseite – wer das verwechselt, rettet auch perfekter Druck nicht mehr
Wenn das Projekt bereits im höherwertigen, kundenspezifischen Verpackungsbereich angekommen ist, lohnt es sich, Stanzkontur und Materialvorgaben vor der Ausschreibung gemeinsam mit MINDS durchzugehen – besonders bei Mischbedarf aus Faltschachteln, Anhängekarten und Formkarten
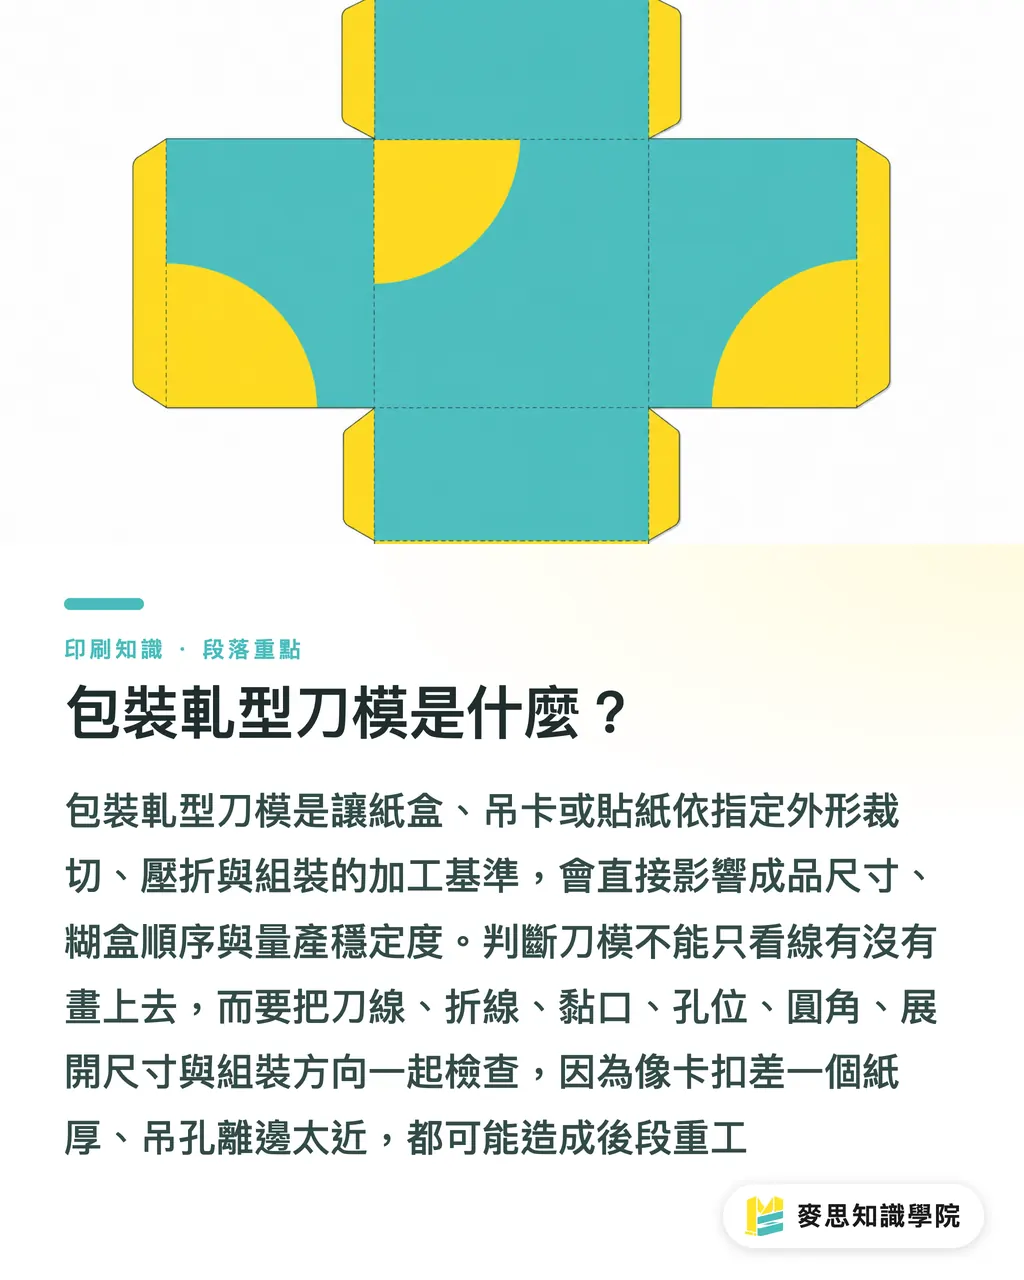
Warum kann eine falsche Linie im Stanzwerkzeug eine ganze Charge Verpackung zurückwerfen?
Das Tückische am Stanzwerkzeug: der Fehler zeigt sich spät. In der Designphase arbeitet man in 2D, der Kunde freigibt meistens visuell – der eigentliche Fehler wird oft erst sichtbar, wenn die gestanzte Form in der 3D-Endform gefaltet wird
Bei Faltschachteln entsteht Nacharbeit am häufigsten dadurch, dass die Rilllinie das Papiermaß nicht aufnimmt – im ausgeklappten Zustand sieht alles richtig aus, aber gefaltet passt die Rastung nicht. Bei Anhängekarten sitzt das Loch oft zu nah am Rand, sodass die Belastung am Regal punktuell wirkt. Bei Stickern ist die Form häufig zu spitz und bleibt beim Entgittern hängen. Formkarten wiederum haben zu viele spitze Ecken und schmale Brücken – sie knicken schnell in der Hand
Einen Moment
Ich teile das Nacharbeitsrisiko in vier Begriffe aus der Werkstatt ein, weil Konstruktion, Einkauf und Druckerei dann leichter miteinander reden
・Rastung: Einstecklasche, Snap-in oder Inlay-Maße haben das Papiermaß nicht eingeplant – beim Montieren geht nichts rein
・Riss an der Rillung: zu tief gerillt, falsche Faserrichtung oder vollflächige Farbdeckung – die Rille bricht beim Falten auf
・Versatz: Schnittlinie, Druckbild, Anschnitt und tatsächliches Stanzmaß haben keinen Toleranzraum – das Endprodukt zeigt Weißrand oder angeschnittene Schrift
・Schlecht montierbar: Klebelasche zu klein, Rillrichtung inkonsistent, links/rechts nicht symmetrisch – die Linie wird ausgebremst
Faltschachtel, Anhängekarte, Sticker und Formkarte haben jeweils ihren eigenen Charakter. Man kann nicht mit denselben Gestaltungsgewohnheiten für flache Druckprodukte rangehen. Sobald gefaltet, geklebt, gestanzt und gerastet wird, muss die Stanzkontur zuerst der Struktur dienen und erst dann der Optik
Wie trennt man Designdatei, Stanzkontur und Druckdatei in Ebenen?
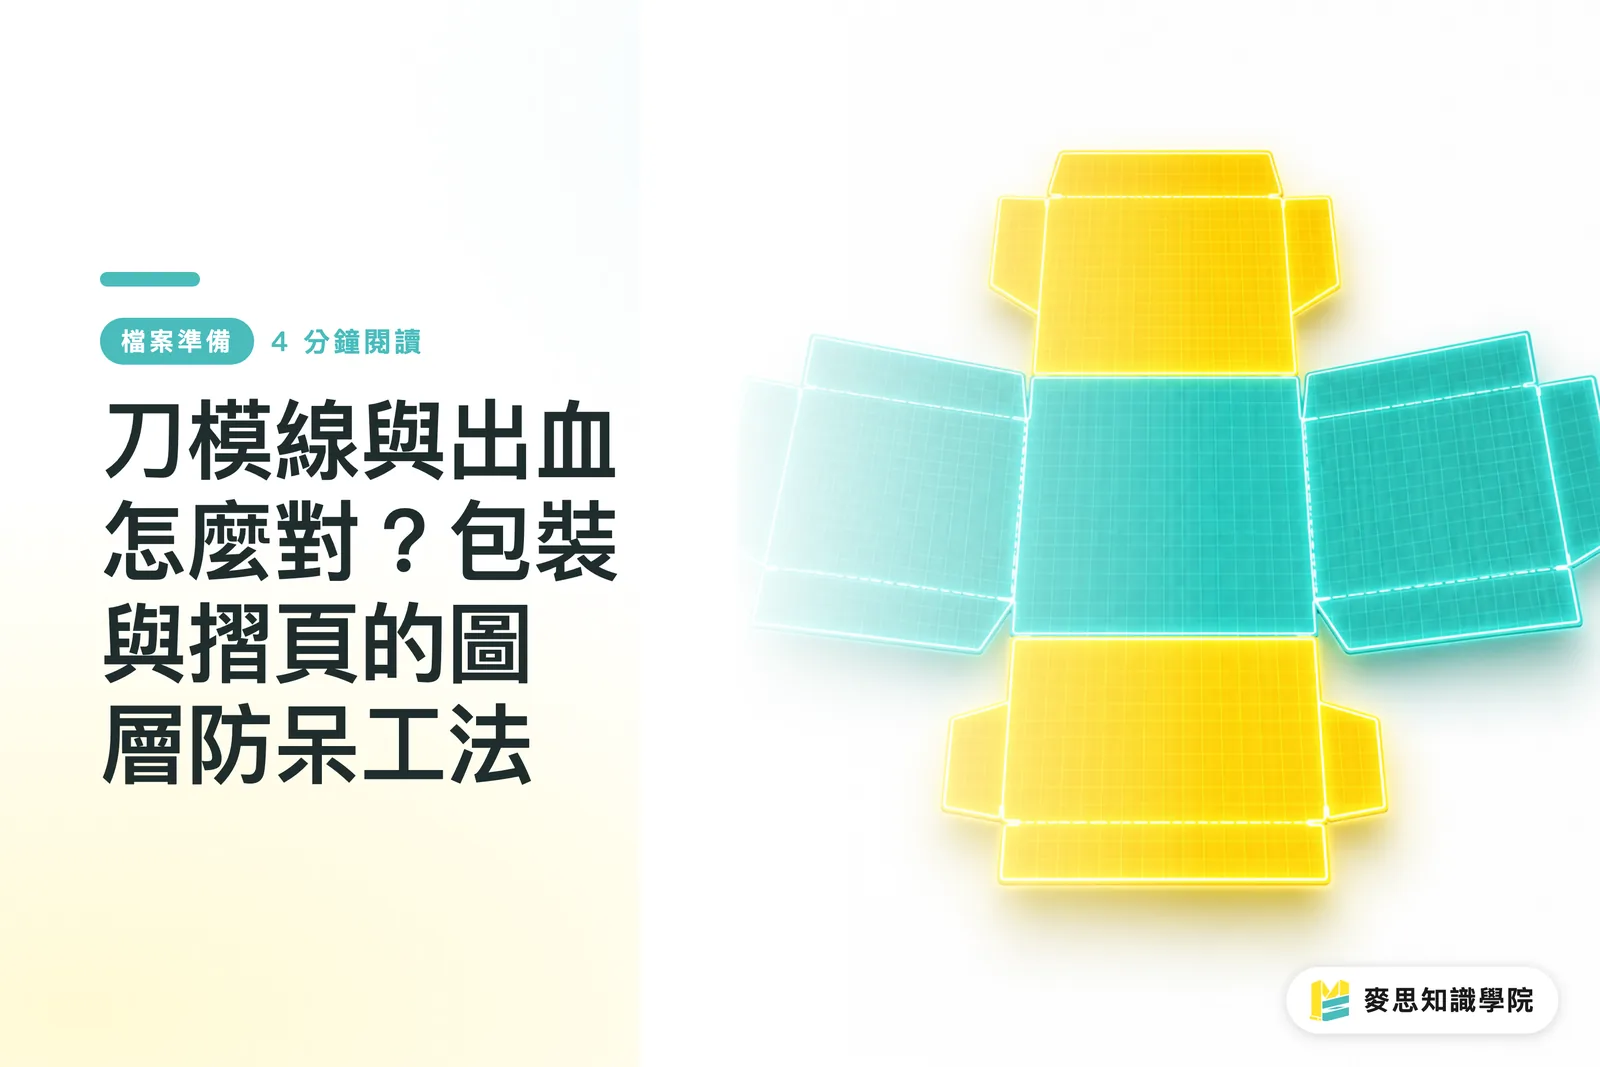
Designdatei, Stanzkontur und Druckdatei gehören mindestens in drei klar getrennte Ebenen. Das ist die Grunddisziplin, die ich von der Gestaltungsseite am häufigsten einfordere – wenn AV oder Vorstufe nur eine Ebene falsch lesen, wird die Datei neu aufgesetzt, neu ausgegeben, neu angedruckt
Verpackungs-Endmontage empfehle ich so zu organisieren
・Druckebene: enthält die finalen Druckinhalte – Texte, Bilder, Flächen, Texturen und Markenelemente
・Stanzebene: Schnittlinien, Rilllinien, Halbperforation, Lochpositionen, Prägungen und nötige Beschriftungen – keine Druckobjekte hineinmischen
・Anschnitt- und Sicherheitsabstandsebene: Anschnittbereich, Text-Sicherheitsabstand und nicht zu schneidende Zonen klar markieren
・Notizebene: Material, Stärke, Klebelaschen-Richtung, Endmaß, Vorder-/Rückseite und Montagehinweise
Schnittlinien werden üblicherweise als Sonderfarbe oder mit eigenem Namen gekennzeichnet; Rilllinien müssen getrennt von Schnittlinien geführt werden. Wenn alles dieselbe rote Linie hat, rät der Mann an der Maschine später nur noch
Bei Stickerdateien kommt ein zusätzlicher Punkt dazu: Halbschnitt und Vollschnitt dürfen nicht verwechselt werden. Wenn ein Sticker nur durch das Obermaterial schneiden soll, die Kontur aber als Vollschnitt angelegt ist, wird das Trägerpapier mitgeschnitten – beim Spenden oder bei der Auslieferung wird das unbrauchbar
Bei Anhängekarten lohnt ein zweiter Blick auf die Lochposition. Wenn neben dem Aufhängeloch kleine Schriften, Logos oder vollflächige Farbflächen sitzen, fällt jede Stanzungenauigkeit sofort auf. Das ist keine Schikane von der Druckerei – am Regal sieht man es wirklich
Wie prüft man Probe-Rillung, Sicherheitsabstand und Papierstärke?
Die Probe-Rillung gehört vor die Serienproduktion, am besten mit Materialstärke und Faserrichtung nahe am Serienmaterial. Ein Knick auf Kopierpapier reicht nicht – 250 gsm Chromokarton, 350 gsm SBS und wellpappekaschierter Karton falten sich komplett unterschiedlich
Beim Prüfen einer Stanzkontur gehe ich die „MINDS (MS) Druckfreigabe in drei Stationen“ zügig durch
・① Struktur-Check: ausgeklapptes Endmaß, Einstecklasche, Bodenrastung, Klebelasche, Aufhängeloch und Sichtfenster gegenchecken
・② Ebenen-Check: Druckdatei, Stanzkontur, Anschnitt, Sicherheitsabstand und Notizen sauber getrennt – Linientypen dürfen sich nicht vermischen
・③ Material-Check: Papierstärke, Rillnut, Lackierung oder partielle Veredelung – wirkt sich das auf Rastung und Falte aus?
Sicherheitsabstand ist keine verschwendete Layoutfläche, er ist Puffer für Stanztoleranz und Montage. Vor allem Texte, Barcodes, QR-Codes und kleine Icons, die nah an der Schnittlinie sitzen, gehören nicht direkt an die Schneidekante
Der Eckenradius ist auch nicht nur eine Stilfrage. Eine Formkarte mit vielen spitzen Ecken fühlt sich scharf an und neigt beim Stanzen zu Fusselbildung. Bei Stickern mit zu engen Formübergängen wird das Entgittern zäh – bei Kleinmengen geht es noch per Hand, bei großen Auflagen wird es zum Kostentreiber
Bei komplexen Kartons oder mehreren SKUs auf gemeinsamer Stanzkontur kann ein Blick vom Beraterteam der Mai Strategy Wissensakademie helfen – vor dem Angebot klarstellen, welche Kontur weiterverwendet werden kann und was neu gezeichnet werden muss
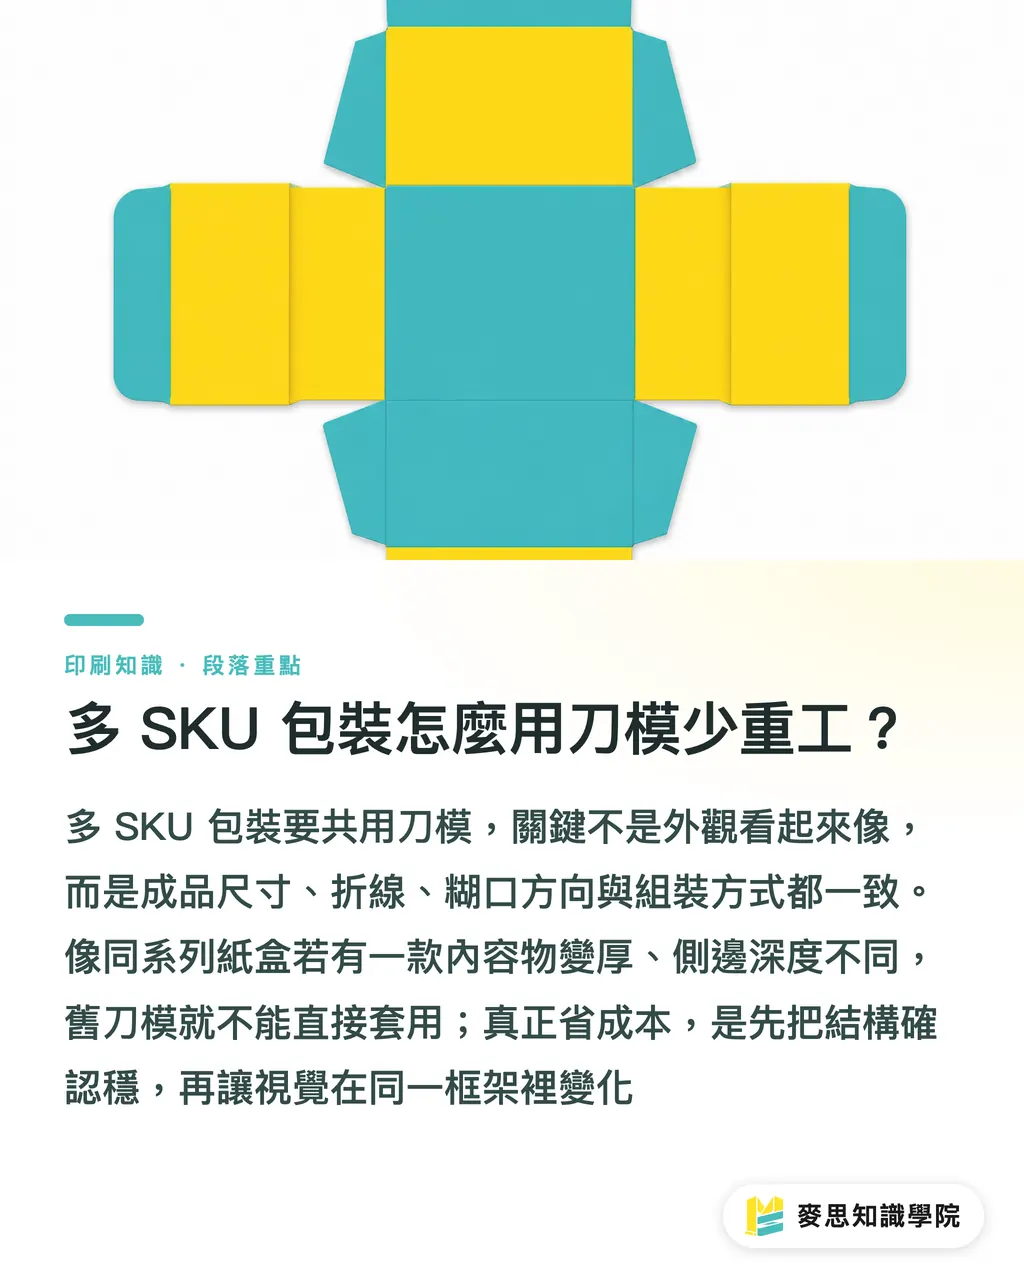
Wie teilt man eine Stanzkontur über mehrere SKUs ohne Nacharbeit?
Bei Mehrfach-SKUs wird die Stanzkontur am liebsten geteilt, um Werkzeugkosten zu sparen. Voraussetzung ist aber: Endmaß, Rillposition, Klebelaschen-Richtung und Montageweg sind identisch. Wenn es nur optisch ähnlich aussieht, ist es noch lange nicht dasselbe Werkzeug
Nehmen wir drei Faltschachteln aus derselben Serie. Vorderseite gleich, aber bei einer Variante ist der Inhalt dicker, also die Seitenwand tiefer – die alte Stanzkontur passt nicht mehr. Wenn nur die Druckfarbe wechselt, der Text ausgetauscht oder der Barcode verschoben wird, dann lässt sich die Kontur meistens weiterverwenden
Für die Risikoeinschätzung einer geteilten Stanzkontur nutze ich diese Punkte
・Endmaß: sobald sich Länge, Breite oder Höhe in einer Richtung ändert, muss das ausgeklappte Maß neu durchgerechnet werden
・Materialstärke: ändert sich die Papierstärke, ändern sich auch das Gefühl von Rillung, Einstecklasche und Rastung
・Klebelaschen-Richtung: links oder rechts geklebt – das beeinflusst sowohl Maschinenklebung als auch Handmontage
・Lochposition: bei übernommener Aufhängung prüfen, ob das neue Layout vom Loch gefressen wird
・Eckenradius und Formkontur: kleinere Radien oder lange, schmale Formen erhöhen Stanz- und Entgitteraufwand
・Montagerichtung: Innen/Außen, Ober-/Unterteil, Vorder-/Rückseite verwechselt – fällt meistens erst im letzten Moment auf
Werkzeug teilen spart richtig Geld, wenn zuerst die Struktur steht und die Optik im stabilen Rahmen variiert. Eine Druckcharge wegen einer einzigen Stanzkontur zu verlieren, die man nur sparen wollte – das nennt auf dem Shopfloor niemand ein Sparen
Zusammenfassung
・Die Stanzkontur dient der Prüfung der Produktionsstruktur, nicht nur dem Außenumriss
・Faltschachtel, Anhängekarte, Sticker und Formkarte verlangen den gleichzeitigen Blick auf Schnittlinie, Rilllinie, Lochposition, Eckenradius und Montagerichtung
・Designdatei, Stanzkontur und Druckdatei in mindestens drei Ebenen trennen – sonst wird hinten geraten
・Probe-Rillung mit seriennaher Papierstärke; ändert sich die Stärke, ändern sich Rastung und Rissrisiko
・Bei geteilter Stanzkontur über mehrere SKUs zuerst Endmaß und Rillposition abgleichen – ähnliche Optik heißt nicht gleiche Struktur
Weiterdenken
In der Druckproduktion gehört die Stanzkonturprüfung vor Angebot und Andruck gezogen. Für Gestaltende gehört vor jeder Dateiabgabe mindestens eine Probe-Rillung mit echtem Papier. Für KI- und SaaS-Teams liegt der eigentliche Wert nicht darin, hübsche Kartonformen zu generieren, sondern Schnittlinie, Rilllinie, Klebelasche, Lochposition, Papierstärke und Montagerichtung in prüfbare Felder zu gießen – damit Fehler vor dem Einlauf in die Produktion gestoppt werden. Das ist näher an dem, was eine Druckerei tatsächlich braucht
FAQ
- Wie senkt man beim Verpackungsstanzwerkzeug das Nacharbeitsrisiko?
- Schnittlinie, Rilllinie, Klebelasche, Lochposition, Eckenradius, ausgeklapptes Endmaß und Montagerichtung in eine Checkliste fassen und mit einer Probe-Rillung gegenprüfen. Visuelles Ausrichten der Stanzkontur reicht nicht
- Warum muss eine Faltschachtel-Stanzkontur zwingend probegefaltet werden?
- Eine Faltschachtel ist erst in 2D ausgeklappt und wird dann 3D gefaltet. Papierstärke, Rillung und Klebelasche bestimmen, ob die Rastung passt – ohne Probe-Rillung sieht man Rissstellen und Montageprobleme praktisch nicht vorher
- Dürfen Stanzkontur und Druckdatei in derselben Ebene liegen?
- Besser nicht. Druckdatei, Stanzkontur, Anschnitt und Sicherheitsabstand mindestens in drei Ebenen trennen, Schnitt- und Rilllinien mit unterschiedlichen Kennzeichnungen – sonst passieren in Vorstufe und Stanzung leicht Fehler
- Dürfen mehrere SKUs dieselbe Stanzkontur verwenden?
- Ja, aber nur wenn Endmaß, Rillposition, Klebelaschen-Richtung, Materialstärke und Montageweg identisch sind. Reine Text- oder Bildwechsel sind in der Regel unkritisch – bei geänderter Kartontiefe oder geänderter Struktur muss neu geprüft werden
- Welcher Fehler taucht bei Sticker-Stanzkonturen am häufigsten auf?
- Bei Stickern sind Halbschnitt und Vollschnitt oft nicht sauber gekennzeichnet, Radien zu klein und Formübergänge zu eng. Das alles macht Entgittern, Abziehen und späteres Aufkleben unnötig schwer
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken