
Warum universelle ERP-Systeme in der Verpackungs-Druckvorstufe und im Stanzformenbau versagen?
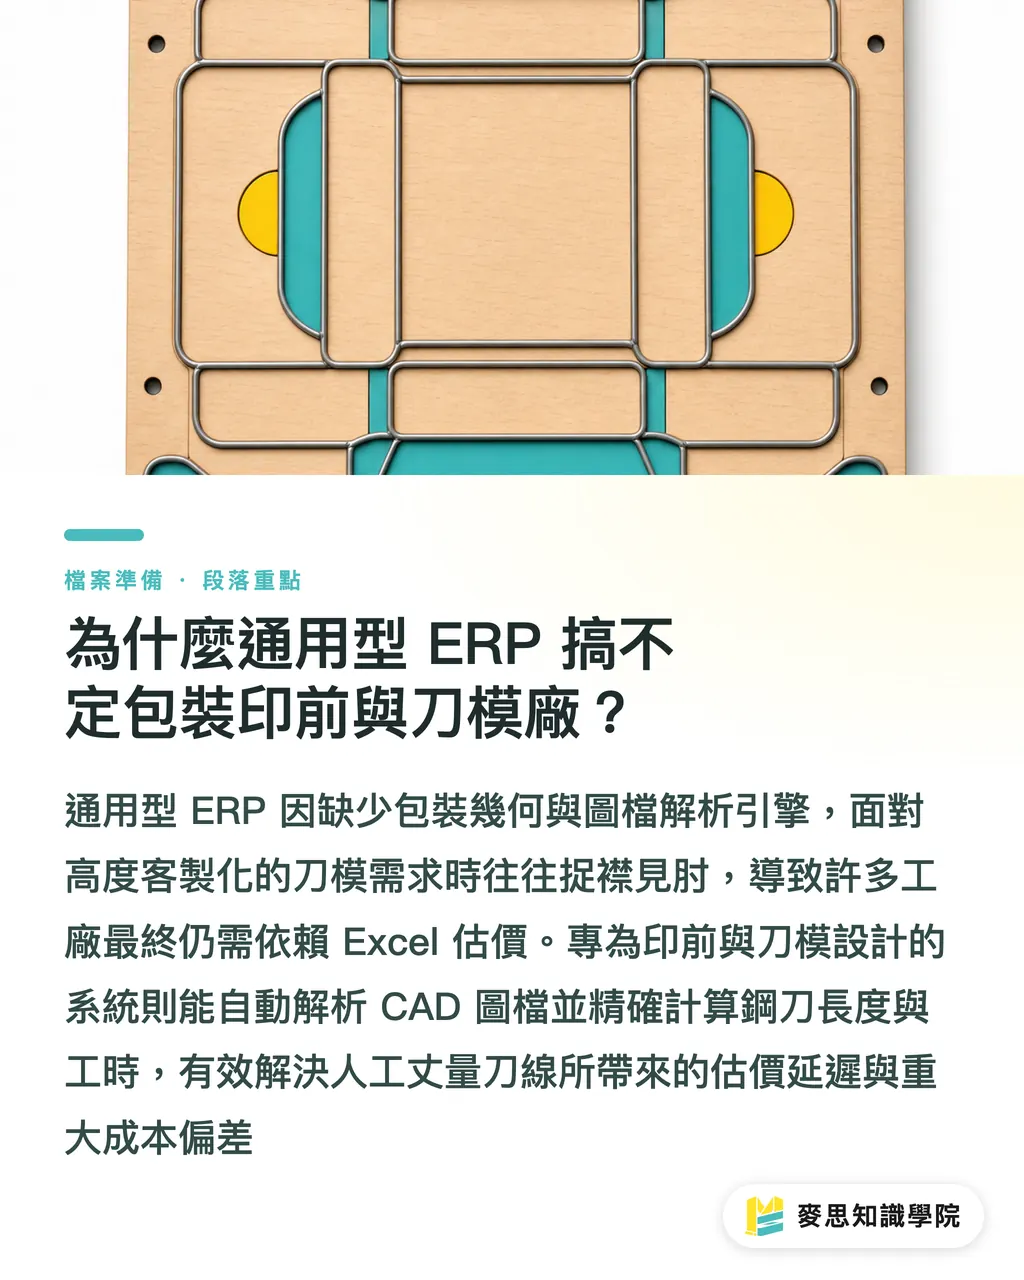
Universelle ERP-Systeme fehlt eine eigene Berechnungslogik für Verpackungsgeometrien und die Analyse von Grafikdaten – komplexe 2D-Stanzkonturen lassen sich damit nicht automatisch in präzise Material- und Zeitkosten übersetzen
Ich habe in den letzten Jahren in Druckereien und Verpackungsbetrieben genug Beispiele gesehen: Viele Werke kaufen sich teure Universal-ERP-Lösungen ein und landen bei Kalkulation und Disposition am Ende doch wieder in Excel-Tabellen
Das ist kein Zufall – klassische ERP-Systeme können nur einfache Stücklisten (BOM) abwickeln und sind bei der stark kundenspezifischen Arbeitsweise von Stanzformenbau und Verpackungs-Druckvorstufe hoffnungslos überfordert
Der Stanzformenhersteller EZ Die LLC aus St. Louis, USA, beliefert etwa Wellpappkartons, Faltschachteln, Akzidenzdruck, Zwischenlagen und Etiketten – das gesamte Spektrum
Sobald das Auftragsvolumen wächst, stoßen klassische Werkzeuge bei den fachübergreifenden Stanzspezifikationen und komplexen Grafikdaten an ihre Grenzen – also wurde dort das speziell für Stanzformenbau und Druckvorstufe konzipierte Paladin ERP Professional Edition eingeführt, das CAD-Stanzdaten direkt aus der Quelle ausliest und Stahllinienlänge, Spezifikationen der Gummistrippen sowie die Schnittpfade auf dem Stanzbrett automatisch berechnet
Für Designer und Reinzeichner gilt: Liegen Stanzkonturen und Druckmotiv in derselben Ebene, muss das Druckvorstufen-Personal Linienlänge und Stanzvorgänge weiterhin per Hand messen
Das verlängert die Wartezeit auf Angebote – und wer die Schnittanzahl per Hand falsch berechnet, erzeugt hinterher eine massive Abweichung bei Werkzeugkosten und Produktion
Wie werden Stanzlinien-Ebenen sauber angelegt, damit die Produktion nicht baden geht?
Damit Stanzlinien auf der Druckform nicht zum Verlustfall werden, muss die Datenübergabe bereits in der Reinzeichnung standardisiert sein – also sauber getrennte Ebenen und saubere Attribute, die ERP und RIP-Ausgabegeräte automatisch als Schneide- und Rillpfade erkennen
Die Dieline bezeichnet in der Verpackungs- und Druckreinzeichnung die 2D-Abwicklung mit Rilllinien (Crease), Falzlinien und Schnittlinien (Cut line). Sie gehört auf eine eigene Schmuckfarbenebene mit aktivierter Überdruckung (Overprint), damit das Druckbild nicht versehentlich ausgespart wird. Im Rahmen der ISO 12647 für das Druckfarbmanagement gelten für die Druckvorstufen-Datenbank sehr strenge Vorgaben bei der Erkennung von Ebenenattributen
Reinzeichner, die Verpackungsdateien übergeben, sollten die folgenden Schritte zur Standardisierung einhalten:
・Eigene Ebene anlegen: Sämtliche Stanzlinien gehören ausschließlich auf eine oberste Ebene namens Dieline, strikt getrennt von Druckbild und Textebenen
・Schmuckfarbe zuweisen und Überdruckung aktivieren: Die Stanzlinie wird auf 100 % Magenta oder eine eigene Schmuckfarbe (Spot Color) gesetzt, und in Illustrator unter Attribute der Haken bei „Überdruckung Kontur" (Overprint Stroke) gesetzt – sonst wird beim Ausschießen das Hintergrundbild ausgestanzt
・Schnitt- und Rilllinien unterscheiden: Die Beschnittkontur als durchgehende Linie, innen liegende Falz- und Rilllinien als gestrichelte Linie oder in einer zweiten Schmuckfarbe anlegen, damit Laser-Stanzsystem und Biegemaschine die unterschiedlichen Arbeitsgänge eindeutig erkennen
Wer hochkomplexe Akzidenz- oder Verpackungsaufträge abwickelt, kann die Datei vom MINDS-Team prüfen lassen; für standardisierte Kleinauflagen eignet sich auch die Online-Plattform Mai Printing für eine saubere Druckübergabe
Wie liefert ein spezialisiertes ERP automatische Disposition und präzise Kalkulation?
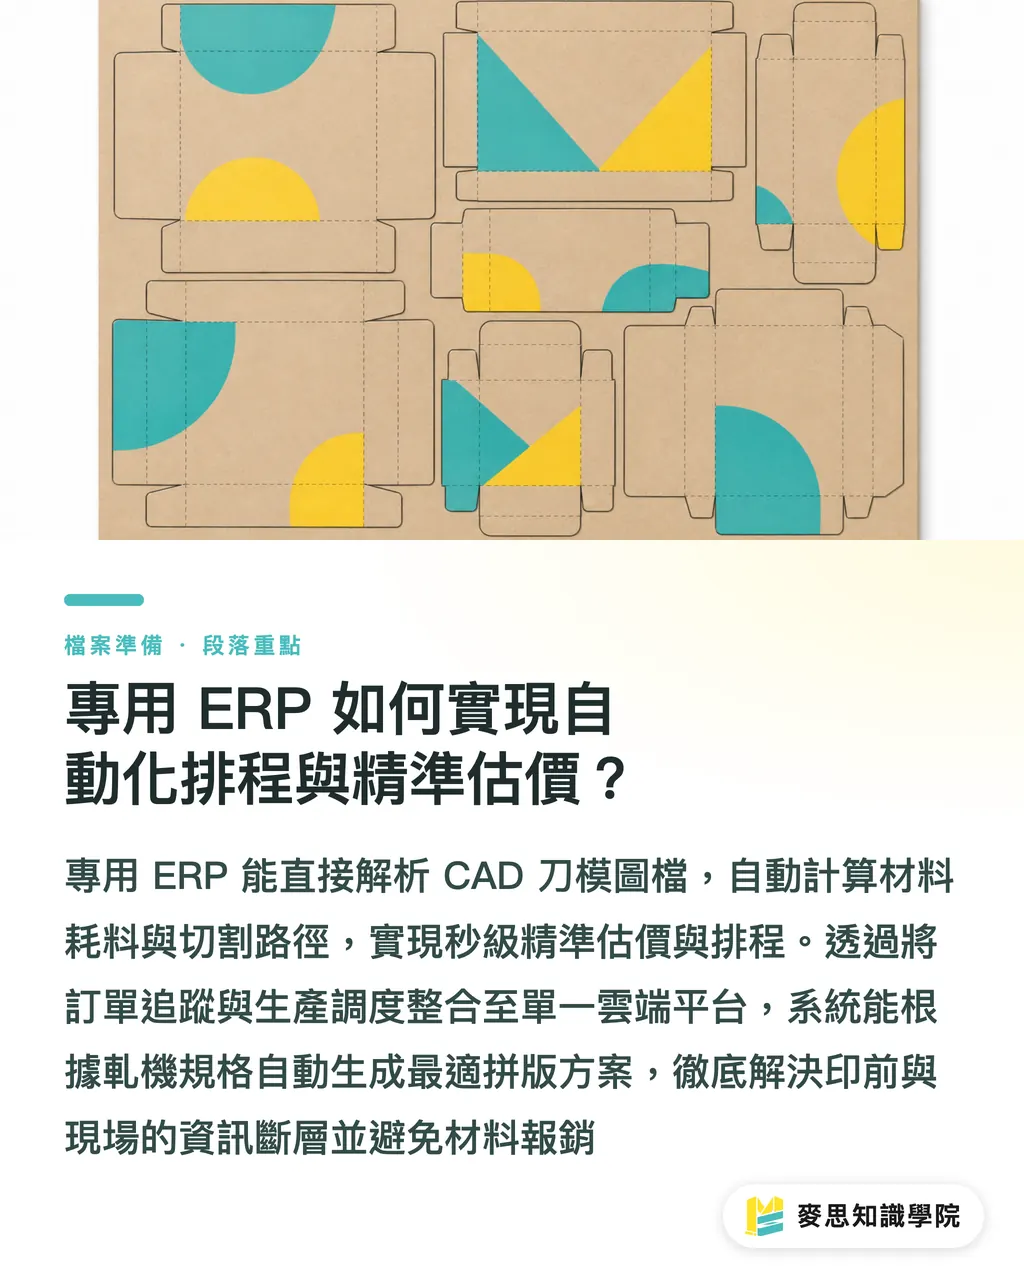
Ein spezialisiertes ERP liest CAD-Stanzdaten direkt aus und berechnet Linienlänge, Stahlmaterialeinsatz und Schnittpfade automatisch – sekundenschnelle Kalkulation und dynamische Produktionssteuerung inklusive
Einen Moment – zunächst die Automatisierungslogik von Druckvorstufe und Stanzformenbau im Klartext: Klassische Disposition lebt von Informationsbrüchen, Druckvorstufe und RIP (Raster Image Processor – ein Soft- und Hardwaresystem, das Vektorgrafiken in Rasterdruckplatten umrechnet) arbeiten nebeneinander her, und der Produktionsfortschritt wird munter auf dem Hallenboden per Zuruf weitergegeben
Im gemeinsamen Projekt von Conceptual Systems und EZ Die bündelt das neue spezialisierte ERP Auftragsverfolgung, Datenmanagement, Produktionssteuerung und Kundenkommunikation in einer einzigen Cloud-Plattform. Nach Eingang der Reinzeichnungsdatei zerlegt das System die Geometrie automatisch, gleicht Brettmaße und Stahlbestand ab und legt sofort ein verbindliches Angebot vor
Bei der Produktionssteuerung erzeugt das ERP je nach Bahnbreite und Bearbeitungsgeschwindigkeit der Stanzmaschinen automatisch den materialsparendesten Ausschießplan samt passender Reihenfolge. Damit hat die Druckvorstufe jedes einzelne Werkzeug präzise im Griff – keine Ausschuss-Chargen mehr durch kurzfristige Einlastungen oder handwerkliche Fehler
Wie bleibt die Druckvorstufen-Übergabe idiotensicher?
Eine systematische Selbstprüfung vor der Datenübergabe fängt locker achtzig Prozent der Rückläufer und Abstimmungsschleifen in der Druckvorstufe ab
Nach dem MINDS-Drei-Stufen-Check (MS: hochwertiger, vollspezifischer Akzidenzdruck) sollte der Designer vor dem Versand als PDF/X folgende Punkte sauber durchgehen:
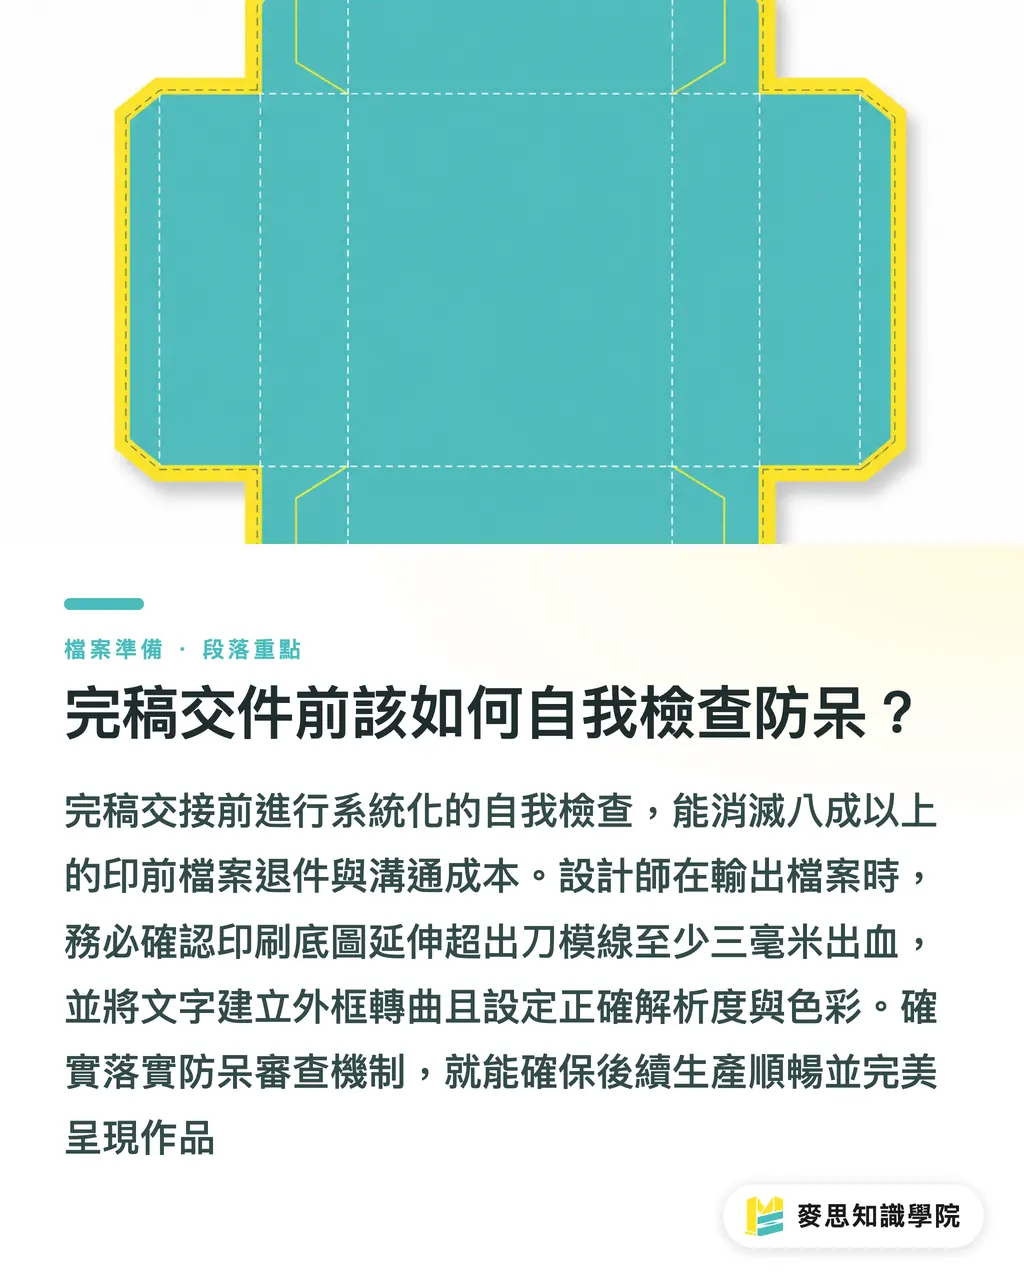
1. Beschnitt und Sicherheitsabstand prüfen: Das Druckbild muss die Stanzlinie um mindestens 3 mm Beschnitt überlaufen, wichtige Texte und Logos halten mindestens 3 mm Abstand zur Stanzlinie
2. Schrift in Pfade umwandeln und Bildauflösung kontrollieren: Sämtliche Texte werden in Pfade gewandelt (Schrift outlined), Bildelemente lösen mit 300 dpi auf, Farbmodus zwingend CMYK
3. Stanzmaße und Falzrichtung abgleichen: Länge, Breite und Höhe der 2D-Abwicklung gegen das tatsächliche Kartonmuster prüfen – Einstecklasche, Klebelasche und Falzlinien müssen deckungsgleich sitzen
Bei komplexen Verpackungsgeometrien oder ungewöhnlichen Stanztechniken lohnt auch der Blick in die Mai Strategy Wissensakademie – dort gibt das Beraterteam fundierte Antworten zu Druckvorstufe und Stanzkonstruktion
Auf einen Blick
・Universal-ERP kann Verpackungsgeometrien nicht berechnen – Druckvorstufe und Stanzformenbau brauchen ein spezialisiertes ERP für präzise Kalkulation
・Stanzlinien gehören auf eine eigene Schmuckfarbenebene mit aktivierter Überdruckung, sonst wird das Hintergrundbild ausgestanzt
・Spezialisierte ERP-Lösungen verknüpfen CAD-Analyse und RIP und spielen das materialsparendeste Ausschießschema automatisch aus
・Selbstprüfung nach 3 mm Beschnitt und 300 dpi hebt die Durchlaufquote in der Druckvorstufen-Kontrolle deutlich
Weiterer Blick
Die Aufrüstung der Druckereien spielt sich nicht mehr an der Maschinengeschwindigkeit ab, sondern an der Software-Intelligenz – egal ob Stanzformenbau ein spezialisiertes ERP einführt oder die Designseite mit idiotensicherer Reinzeichnung arbeitet: Im Kern geht es darum, den Datenstrom zwischen Druckvorstufe, RIP und Stanzmaschine reibungslos fließen zu lassen. Wenn Design und Produktion sich auf gemeinsame Standards für Ebenen und Farbdaten einigen, halten sie Qualität und Marge auch im Fachkräftemangel stabil
Weiterführende Lektüre
FAQ
- Warum taugt ein universelles ERP nicht direkt für Kalkulation in Stanzformenbau und Verpackungs-Druckvorstufe?
- Ein universelles ERP verarbeitet nur feste Stücklisten – Stahllinien-Gesamtlänge, Rillspezifikationen und Schnittpfade aus 2D-Stanzdaten kann es nicht auslesen und damit kundenspezifische Stanz- und Verpackungskosten nicht automatisch berechnen
- Warum muss bei der Dieline die Überdruckung (Overprint) aktiviert sein?
- Fehlt der Haken für Überdruckung der Kontur, stanzt das Ausschießsystem beim Belichten das Druckbild unter der Stanzlinie automatisch aus – auf dem Druck erscheint genau dort eine weiße Aussparung
- Wie viel Beschnitt (Bleed) gilt in der Reinzeichnung als sicher?
- Bei Verpackungs- und Akzidenzdruck sind mindestens 3 mm Beschnitt Standard, und wichtige Bildelemente oder Texte gehören mit mindestens 3 mm Abstand zur Stanzlinie, damit beim Stanzen und Beschneiden keine weißen Ränder entstehen und nichts abgeschnitten wird
Verwandte Artikel
Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken