
¿Cuál es la verdadera diferencia entre la fabricación OEM y ODM de cajas de cartón?
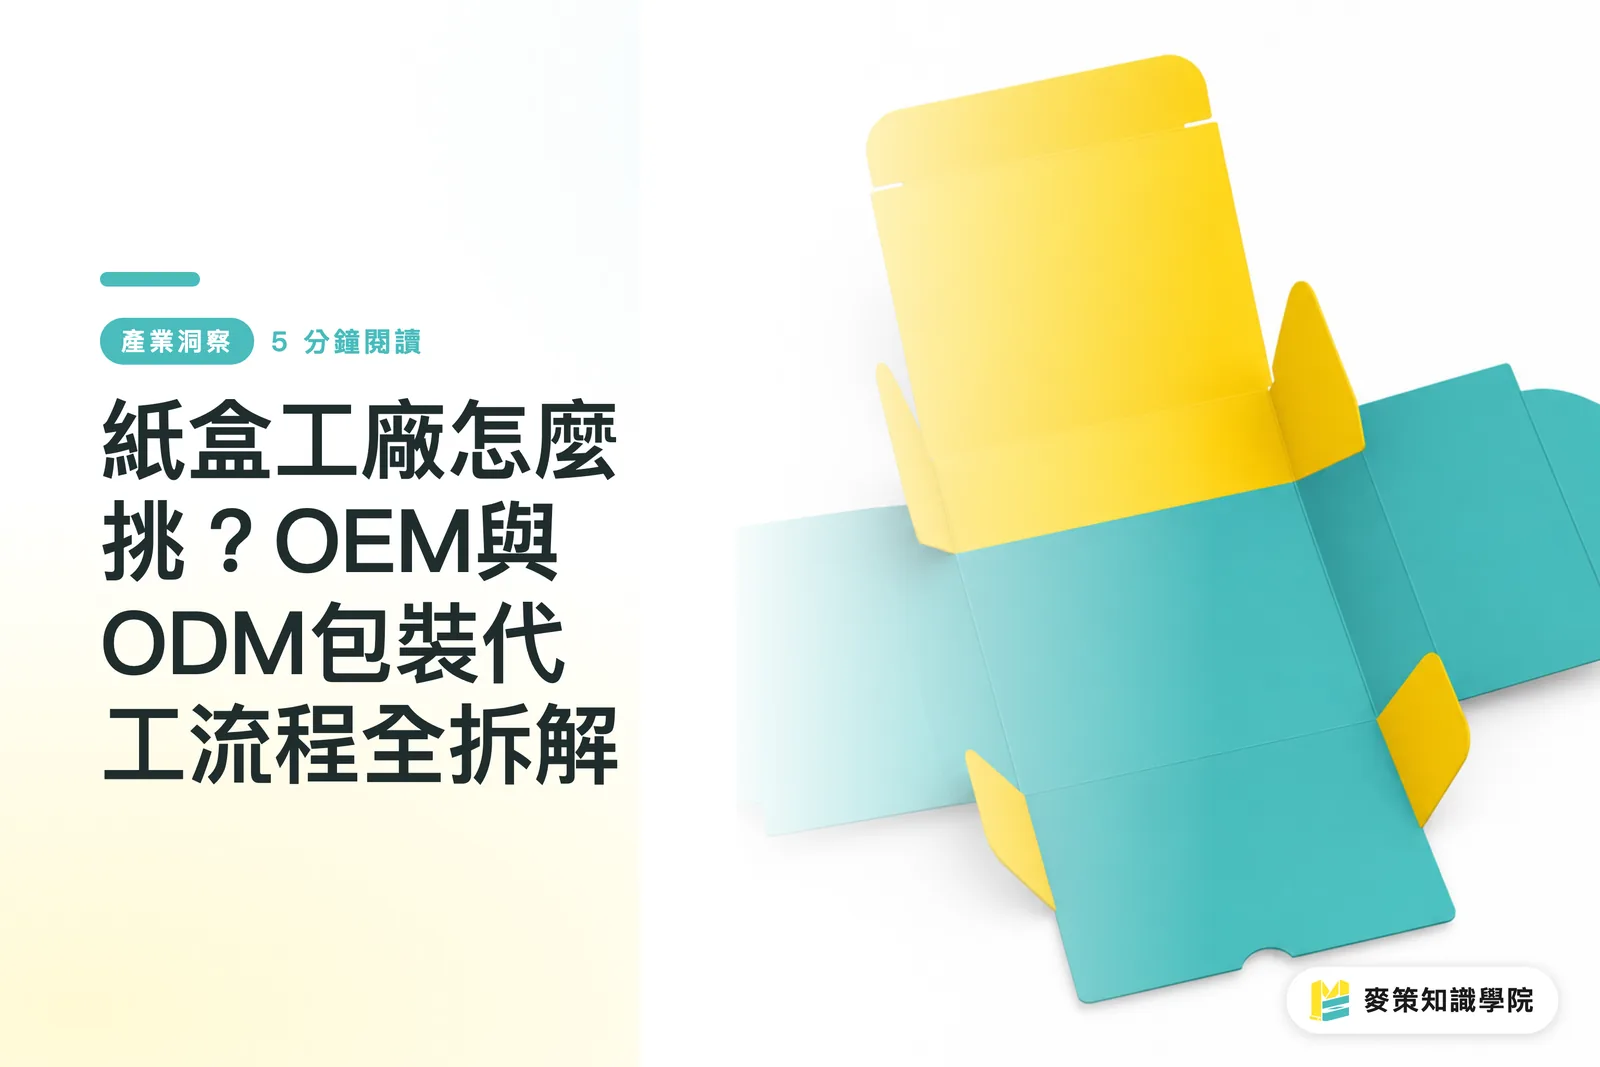
En el modelo OEM, la marca proporciona el diseño final completo y el plano de troquelado; la fábrica se limita a imprimir y troquelar según esos archivos. En el modelo ODM, la fábrica asume de forma integral el desarrollo de la estructura de la caja, las pruebas de resistencia del material y la maquetación visual
Según mi experiencia en la línea de producción y con los clientes, muchas PYMES que contrataron empaques por primera vez confundieron el servicio ODM con pedir cambios de diseño gratis a la fábrica. Al llegar a producción, descubrieron que las líneas de hendido del troquel aplastaban el texto frontal
・Fabricación OEM (Original Equipment Manufacturer): La marca debe entregar el archivo vectorial en AI con el plano de troquelado y la confirmación de la estructura 3D. Es ideal para marcas con equipo de diseño propio o repeticiones de cajas estándar
・Desarrollo ODM (Original Design Manufacturer): La fábrica ofrece un servicio integral, desde el cálculo del peso del producto y muestras de materiales hasta la fabricación del troquel. Es idóneo para marcas nuevas o proyectos con estructuras especiales como cajas con tapa abatible o cajas tipo cajón
Antes de elegir fabricante, aclara si tu producto utilizará un modelo de caja existente con diseño gráfico o si requiere recalcular aristas de hendido y pestañas de cierre. Esto determina directamente el tiempo de comunicación inicial con la fábrica
En el diseño de cajas de cartón, ¿qué debe decidirse primero?
El orden correcto al diseñar una caja de cartón es definir primero el uso del producto y su peso total, elegir después el material y la dirección de las líneas de hendido estructurales, y finalmente realizar el diseño gráfico y la maquetación
Muchos diseñadores suelen ilustrar primero los gráficos de la caja y, al enviarla a imprenta, descubren que no calcularon el grosor del papel. El resultado: bordes levantados o pestañas que no cierran bien al plegarla
Al revisar archivos con nuestros clientes en el equipo de consultores de la Academia del conocimiento Mai Strategy, exigimos cumplir con el principio de las tres reglas de envío a imprenta verificado en la línea de producción de MINDS: ① verificar la resistencia estructural y las líneas de plegado, ② revisar la desviación de color según la ISO 12647 (estándar internacional de la industria gráfica) y el registro del troquel, ③ evaluar el equilibrio visual frontal una vez armada la caja
Las características de los materiales y estructuras de empaque más comunes son:
・Caja plegable (Folding Carton): Utiliza cartulina folding o cartón reverso gris de 300g a 400g. Apta para productos ligeros como alimentos y cosméticos; se transporta desplegada para ahorrar costos de almacenamiento
・Caja de cartón ondulado (Corrugated Box): Combinada con planchas de microcanal E o canal B. Posee gran resistencia estructural, ideal para logística o empaques exteriores de más de 1kg
・Caja rígida (Rigid Box): Fabricada con cartón gris de 1200g forrado con papel de encuadernación de 150g. Habitual en cajas de regalo de alta gama y artículos de lujo; ofrece excelente rigidez pero no se puede plegar
Elegir primero la estructura y el material adecuados da sentido al diseño visual
¿Cómo calculan las fábricas de cajas el pedido mínimo y los costes de troquelado?
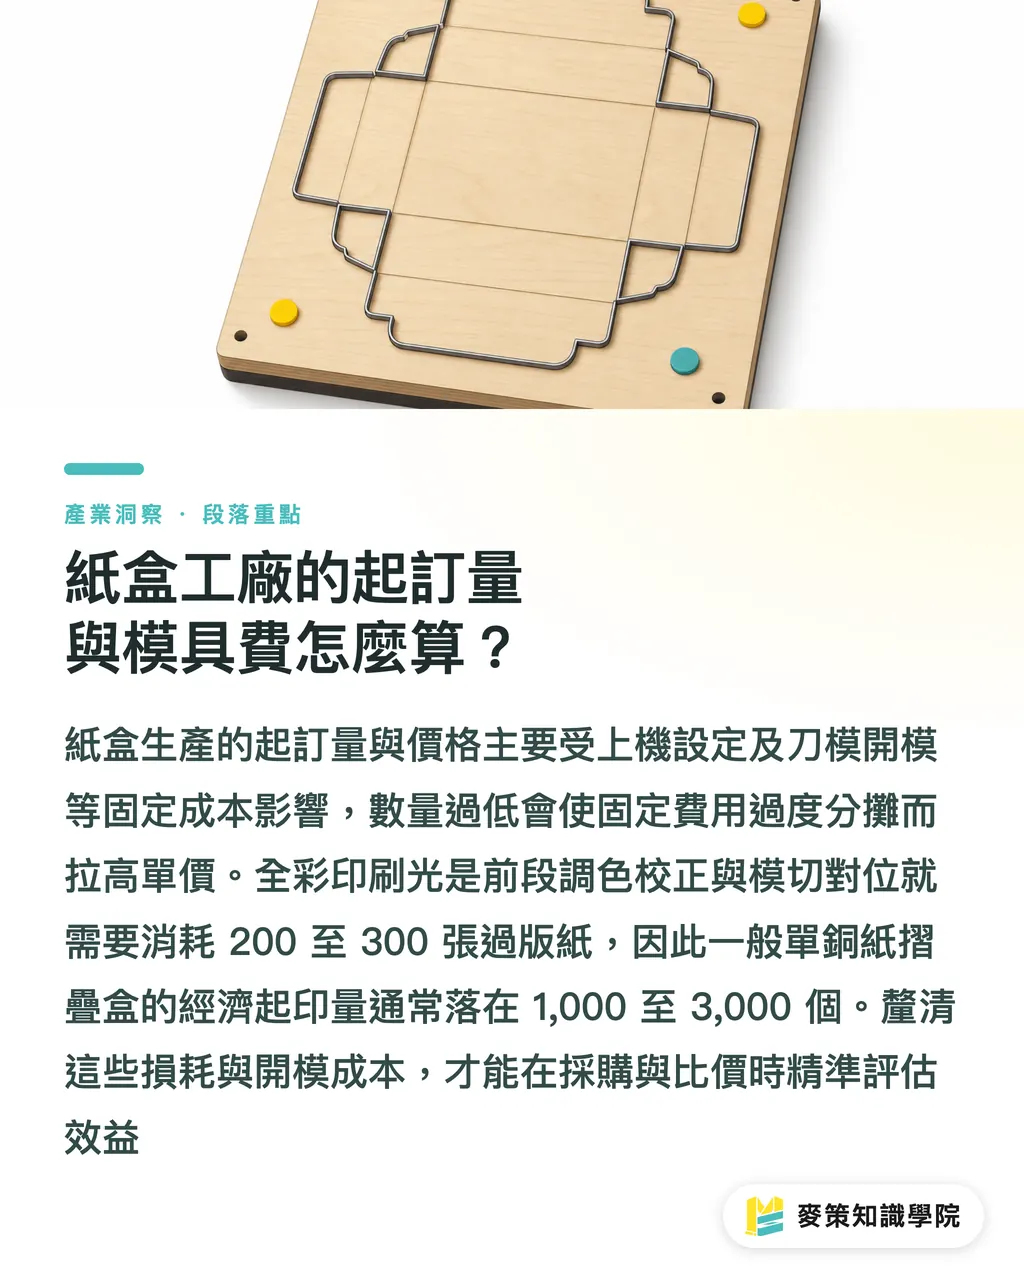
El pedido mínimo (MOQ) en una fábrica de cajas depende principalmente de la merma mínima de papel en máquina y de los costes de ajuste del troquel. El coste del troquel es un gasto único para la fabricación del troquel de madera cortado por láser y los flejes de acero
En la producción a todo color, el ajuste inicial de tinta y el registro del troquel suelen consumir entre 200 y 300 pliegos de maculatura. Si el pedido es de solo 500 unidades, la merma de papel y el tiempo de montaje del troquel representan una proporción enorme, elevando drásticamente el precio unitario
・Umbral de pedido mínimo: El volumen económico habitual para cajas plegables de cartulina es de 1.000 a 3.000 unidades. Si necesitas menos de 500 unidades, se recomienda la impresión digital con corte láser para evitar el coste del troquel físico
・Coste del troquel (Die-cutting Mold Fee): Se calcula según la complejidad de la estructura y la longitud del hendido/corte. El troquel para una caja estándar con tapa abatible (Flip-top Carton) cuesta unos miles de NTD; si incluye troquelados especiales de ventilación o líneas de trepado, el precio aumenta
・Plazos de entrega y muestras (Proofing & Lead Time): Una muestra en blanco tarda de 2 a 3 días laborables. La producción en masa requiere generalmente de 10 a 14 días laborables tras aprobar la prueba digital (Digital Proof). Si se añaden acabados como estampación en caliente, UV sectorizado o plastificado impermeable, el plazo aumenta de 3 a 5 días laborables más
Tener claros estos costes fijos evita caer en trampas al comparar presupuestos
¿Qué archivos y detalles de comunicación debes preparar antes de contratar a la fábrica?
Antes de mandar a fabricar cajas de cartón, debes preparar un archivo vectorial en AI con 3 mm de sangrado, un plano de troquelado que marque las medidas internas y la dirección de pinza, además de especificar la paleta de color CMYK (impresión en cuatricromía) y los requisitos de papel con certificación FSC (Forest Stewardship Council)
En licitaciones internacionales o compras transfronterizas, usar solo el término Paper Box no especifica nada. Es imprescindible utilizar términos estándar como caja plegable Folding Carton, caja de cartón ondulado Corrugated Box o caja con tapa abatible Flip-top Carton
Puntos clave para la preparación de archivos y la recepción en línea de producción:
・Marcado del troquel: La línea de troquel (Die line) debe configurarse como color directo con sobreimpresión (Overprint) activada. Las líneas de corte, hendido (Creasing line) y trepado deben distinguirse claramente con diferentes colores y trazos discontinuos
・Estándar de precisión de color: Utilizar la certificación PSO de FOGRA o la norma de calibración G7, facilitando números de color directo Pantone para garantizar cero desviación cromática entre lotes
・Tratamiento contra la humedad en acabados: Las cajas para pañuelos de papel o alimentos refrigerados requieren especificar un plastificado en base agua BOPP o revestimientos antihumedad y antigrasa para evitar que el papel se ablande o rompa
Con los detalles bien atados, la impresión masiva se realiza sin sorpresas
Resumen de puntos clave
Antes de contratar una fábrica de cajas, aclara si necesitas producción según especificaciones OEM o desarrollo de estructura ODM
El diseño de cajas debe seguir este orden lógico: uso y peso primero, material y estructura después, y diseño gráfico al final
Aplica las tres reglas de envío a imprenta de Mai Strategy: ① Estructura ② Impresión ③ Resultado visual frontal tras el armado
El pedido mínimo y el troquel son costes fijos; para tiradas cortas se recomienda evaluar soluciones de corte digital
Utiliza términos precisos en inglés como Folding Carton o Corrugated Box al comunicarte en compras internacionales
Reflexión final
Para los responsables de compras y diseñadores gráficos, una caja de cartón no es simplemente imprimir un diseño vistoso. Incluso al integrar IA en el diseño de empaques o en la producción automatizada, la comprensión física del gramaje del papel, las aristas de hendido, las pinzas y los procesos de troquelado sigue siendo la base indispensable. Se recomienda a las marcas incorporar a ingenieros de estructura y consultores de impresión desde el inicio del proyecto para revisar troqueles y materiales con mentalidad de planta productiva, evitando así costosas reimpresiones en la fase de producción masiva
FAQ
- ¿Qué diferencia hay en los costes de troquelado entre la fabricación OEM y ODM?
- En el modelo OEM, la marca suele proporcionar el plano de troquel existente y solo paga el coste único del troquel de madera y acero. El modelo ODM incluye el desarrollo inicial de la estructura por parte de la fábrica y las pruebas de muestra, lo que puede generar gastos adicionales de diseño estructural y múltiples maquetaciones
- ¿Por qué se encarece tanto el precio unitario cuando el pedido de cajas es muy pequeño?
- Porque el ajuste de color en la imprenta, el montaje del troquel en la troqueladora y el registro de color consumen un tiempo fijo y entre 200 y 300 pliegos de maculatura. Al repartir estos costes fijos entre pocas unidades, el precio unitario se eleva considerablemente
- ¿Cómo se debe configurar la línea de troquel al diseñar una caja para evitar que se imprima?
- En el archivo de Illustrator, la línea de troquel debe configurarse en una capa independiente como color directo y marcar la casilla de sobreimpresión (Overprint). De este modo, la imprenta puede filtrar automáticamente las marcas de troquel al generar las planchas de impresión
- ¿Cuánto suele tardar el plazo de entrega en la impresión de cajas de cartón?
- El muestreo estructural en blanco suele tardar entre 2 y 3 días laborables. Tras confirmar la prueba digital y el troquel, la producción masiva requiere normalmente de 10 a 14 días laborables, añadiendo de 3 a 5 días laborables más si incluye acabados especiales
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada