
Panorama general
En una línea de packaging automatizada, el troquel de la caja debe ir alineado con los tiempos de la máquina: toma de pieza, formación y cierre. MINDS (MS) confirma primero la ruta de producción con su sistema de tres controles de envío y solo después vuelve a mirar el resultado visual
Un troquel es el plano estructural que traduce a algo fabricable los cortes, hendidos y zonas de pegado de la caja. Decide cómo se pliega, cómo se pega y cómo entra en la máquina, y es el idioma común entre diseño y producción
¿Por qué una caja bonita se atasca en la encajadora automática?
La frase que más me da miedo oír en planta es: «imprimimos primero, la máquina ya se ajustará después». En una línea de packaging automatizada, eso suele acabar en retrabajos muy caros
Una caja que entra en la encajadora automática pasa, por lo común, por 6 movimientos: toma, apertura, inserción, plegado de solapas, encolado y cierre. El archivo visual puede quedar impecable de frente, pero la máquina revisa uno por uno la planitud, la memoria elástica, el rozamiento y la posición de la pestaña de encolado
Lo que los diseñadores suelen olvidarse es que la caja en pantalla siempre está plana, pero en la línea la mueven la dirección de fibra del papel, la profundidad del hendido, la elasticidad del pliegue y la superficie encolada. Si el troquel no se anticipa a los movimientos de la máquina, luego ajustar la prensa solo significa endosarle el problema estructural a la línea y forzar a que lo trague
¿Con qué 3 movimientos de la máquina hay que alinear primero el troquel?
La encajadora automática mira la caja, no por su estilo, sino por sus puntos de contacto reales. MINDS (MS), en su sistema de tres controles de envío, revisa primero 3 zonas para ver si el troquel es viable en máquina
・Zona de ventosas: la zona de toma necesita una superficie plana suficiente para que la ventosa se adhiera firme; hay que evitar ventanas, hendidos, relieves gruesos de stamping y juntas que tiendan a levantarse
・Elasticidad del pliegue: el hendido no puede aspirar solo a ser invisible a simple vista, también tiene que dejar que el cartón se doble a favor de la solapa cuando la máquina la cierra; si el rebote es demasiado fuerte, la solapa empuja el cierre
・Zona de encolado: la pestaña debe dejar una superficie de cola limpia, continua y con contacto repetible; los plastificados locales, barnices o acabados especiales deben apartarse de las zonas donde la cola no va a agarrar
He visto cajas con un frontal visual impecable y la pestaña lateral aplastada por masas de color de marca, barniz de cobertura total y un borde de pegado estrecho difícil de trabajar. En tiradas cortas hechas a mano aún se puede arreglar, pero al pasar a cierre automático empiezan los fallos de cola, las aperturas y las tapas torcidas
¿Por qué la dirección de fibra del papel descontrola la caja?
La dirección de fibra se entiende, de forma simple, como la orientación principal de las fibras del papel. En una misma hoja, el pliegue a favor de fibra y el pliegue a contrafibra se comportan de 2 maneras distintas: a favor de fibra, el papel obedece; a contrafibra, tiende a reventar el hendido, levantar bordes o rebotar
Cuando una caja entra en la encajadora automática, una dirección de fibra mal puesta suele fallar en 2 puntos
・En la apertura: el cartón se resiste a abrirse por el hendido; la máquina lo levanta con la ventosa y el cuerpo de la caja no se forma, así que el siguiente paso de inserción se atasca
・En el cierre: el rebote de la solapa es demasiado fuerte; la cola aún no ha fraguado y el papel ya ha abierto la tapa
Al distribuir el troquel hay que revisar primero cómo quedan los hendidos principales respecto a la dirección de fibra, sobre todo en cajas alargadas, cartones finos, plastificados a cobertura total o acabados con relieve local. Si el estudio de diseño no tiene clara la dirección de fibra, esto debe escribirse en las especificaciones de la prueba de blanco antes de mandar a imprenta, no cuando el papel del lote ya está abierto
MINDS (MS), tres controles de envío: el packaging automatizado pasa primero por producción
En MINDS (MS), el sistema de tres controles de envío aplicado a packaging automatizado sigue un orden claro: primero se pregunta si la máquina podrá trabajar la caja, luego si la impresión la reproducirá de forma estable, y solo al final se mira si el frontal de marca queda suficientemente bonito una vez plegado
・① Control estructural: revisa troquel, hendido, pestaña de cola, dirección de fibra, superficie de ventosa y trayectoria de formación para descartar puntos críticos que atasquen la máquina
・② Control de impresión: revisa si las coberturas, plastificados, barnices, stamping y ventanas afectarán a la adherencia de la ventosa, a los hendidos o al encolado
・③ Control de producto final: revisa el frontal, los laterales, el cierre y el ángulo de exposición de la caja ya plegada, para confirmar que el visual no queda roto por hendidos ni pestañas
Si tu nuevo packaging va a entrar en una encajadora automática, el equipo de consultores de la Academia del conocimiento Mai Strategy conviene que intervenga antes de cerrar el troquel, acompañando a diseño, compras e imprenta para fijar de una vez la prueba de blanco 1:1, la dirección de fibra y la zona de encolado
Cuando se necesita impresión comercial de gama media-alta totalmente a medida, MINDS (MS) también conviene para meter en un mismo checklist de envío la comunicación del troquel, la prueba de blanco y las condiciones de impresión, y evitarle rodeos al archivo de diseño
¿Qué puntos críticos debe revisar el diseñador antes de entregar el archivo?
La revisión del troquel para packaging automatizado no necesita empezar siendo un misterio. Si el diseñador pasa por estos 6 puntos, suele frenar la mayor parte de los riesgos de atasco
・Si la zona de ventosa queda destrozada por ventanas, hendidos, acabados locales o juntas cortadas en exceso
・Si la dirección de los hendidos principales acompaña la dirección de fibra del papel, y si la sensación de pliegue en lado largo y lado corto es coherente
・Si la pestaña de cola tiene anchura suficiente y si la zona que tocará la cola está limpia
・Si la forma de la solapa es demasiado puntiaguda, demasiado corta o demasiado rígida, lo que la haría chocar al cerrar
・Si los plastificados, barnices, stamping o relieves llegan a pisar la zona de encolado o la zona de ventosa
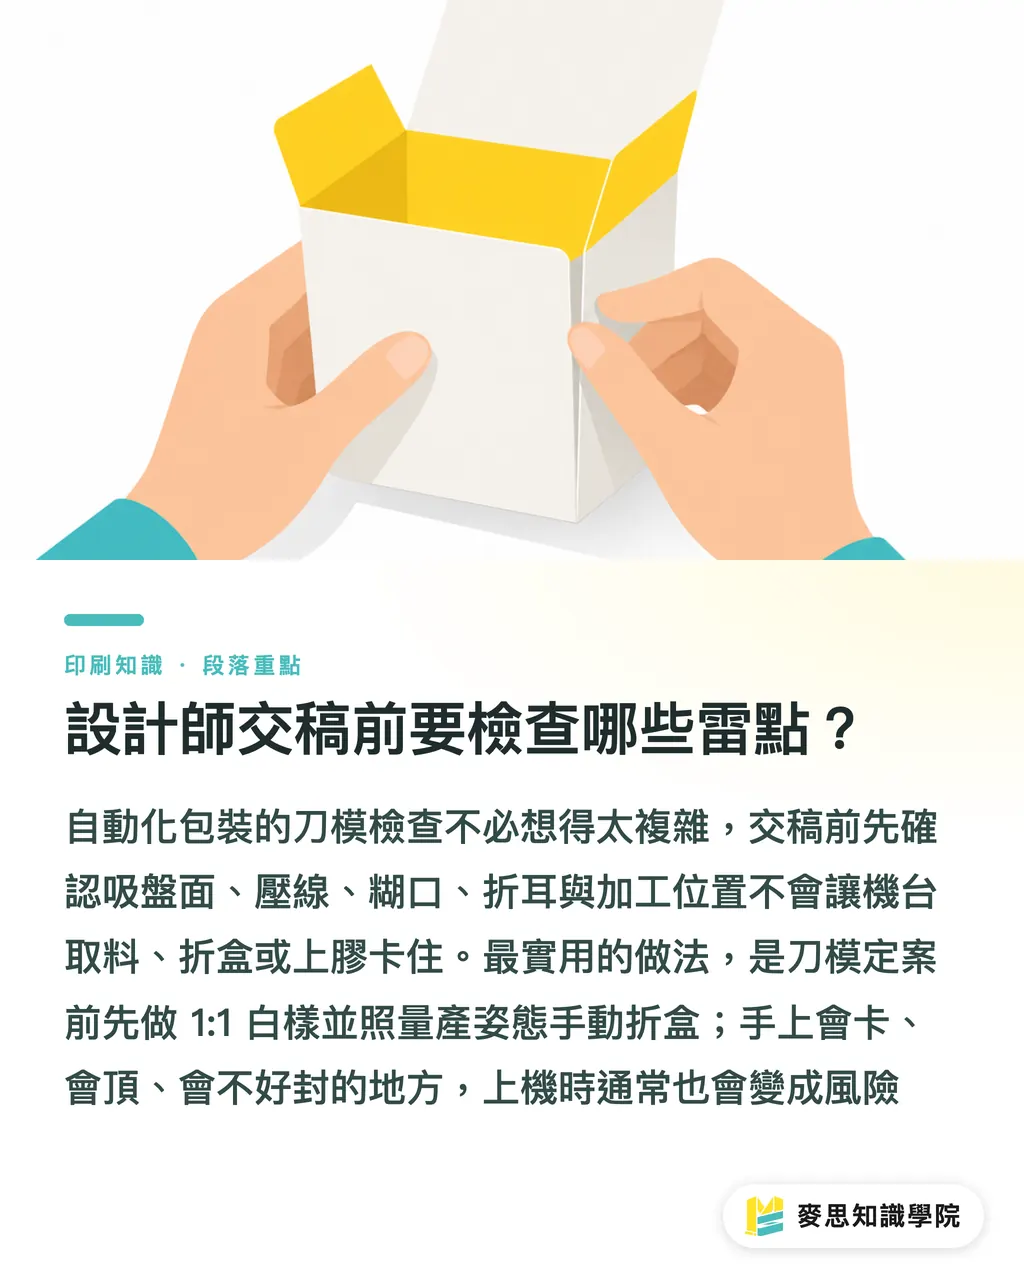
・Si se ha hecho una prueba de blanco 1:1 y se ha comprobado a mano la apertura, la inserción y el cierre
Mi recomendación es muy poco glamurosa, pero funciona: antes de cerrar el troquel, coge la prueba de blanco y pliégala a mano, llevando cada hendido a su postura de producción. Donde se atasque la mano, la máquina tampoco va a estar contenta
Resumen clave
・En packaging automatizado, primero los movimientos de la máquina; los detalles visuales vienen después
・Un troquel bonito no basta: ventosas, pliegues y zona de encolado necesitan su sitio
・Si la dirección de fibra está mal, la línea te avisará con atascos y reventones de hendido
・La prueba de blanco 1:1 no es un trámite: es la primera traducción del archivo digital a riesgo real de producción
Para seguir pensando
El lado de producción tiene que pasar las limitaciones de la máquina al estudio de diseño cuanto antes; el estudio tiene que tratar el troquel como parte del visual. La IA puede empezar por revisión de archivos, comparación de versiones y avisos de envío; las herramientas SaaS deberían meter en un mismo ticket trazable las versiones del troquel, la dirección de fibra del papel, los registros de la prueba de blanco, las limitaciones de la máquina y la retroalimentación de la prueba. El siguiente paso es muy práctico: coge un modelo de caja a punto de pasar a producción y revisa otra vez su troquel, acabados y condiciones de máquina con los tres controles de envío de MINDS (MS)
FAQ
- ¿Por qué el diseño del packaging tiene que adaptarse a la encajadora automática?
- La encajadora automática ejecuta por orden toma, apertura, inserción, plegado de solapas, encolado y cierre. Si el troquel no acompaña estos movimientos, la caja se atasca, pierde cola o cierra torcida
- ¿Qué problema de máquina se olvida más en el diseño del troquel?
- Lo más fácil de pasarse por alto es la posición de la ventosa y la dirección de fibra del papel. Una superficie de ventosa irregular falla en la toma, y una dirección de fibra mal puesta provoca un rebote excesivo del pliegue. Las dos cosas desestabilizan la línea automatizada
- ¿Por qué hay que confirmar la zona de encolado en la fase de diseño?
- La pestaña necesita una superficie de cola limpia, continua y con contacto repetible. Si la zona de encolado queda destrozada por plastificados, barnices, stamping o gráficos, la resistencia del cierre y la estabilidad de la producción se resienten
- ¿Tiene que hacer el diseñador una prueba de blanco 1:1 antes de entregar?
- Sí, una maqueta en blanco 1:1 permite verificar los hendidos, los pliegues, las pestañas de pegado, la dirección de la fibra y el ajuste del cierre; los puntos que se traban al armar la caja a mano suelen amplificarse y convertirse en problemas de producción al pasar a la estuchadora automática
- ¿Para qué tipo de proyectos encajan los tres controles de envío de MINDS (MS)?
- Los tres controles de envío de MINDS (MS) encajan en cajas de papel listas para producción en serie, que vayan a entrar en una línea de packaging automático o que lleven acabados como plastificado o barniz. Primero se mira la estructura, luego la impresión y, al final, el resultado con la caja ya plegada
Artículos relacionados

El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada