
Visión general
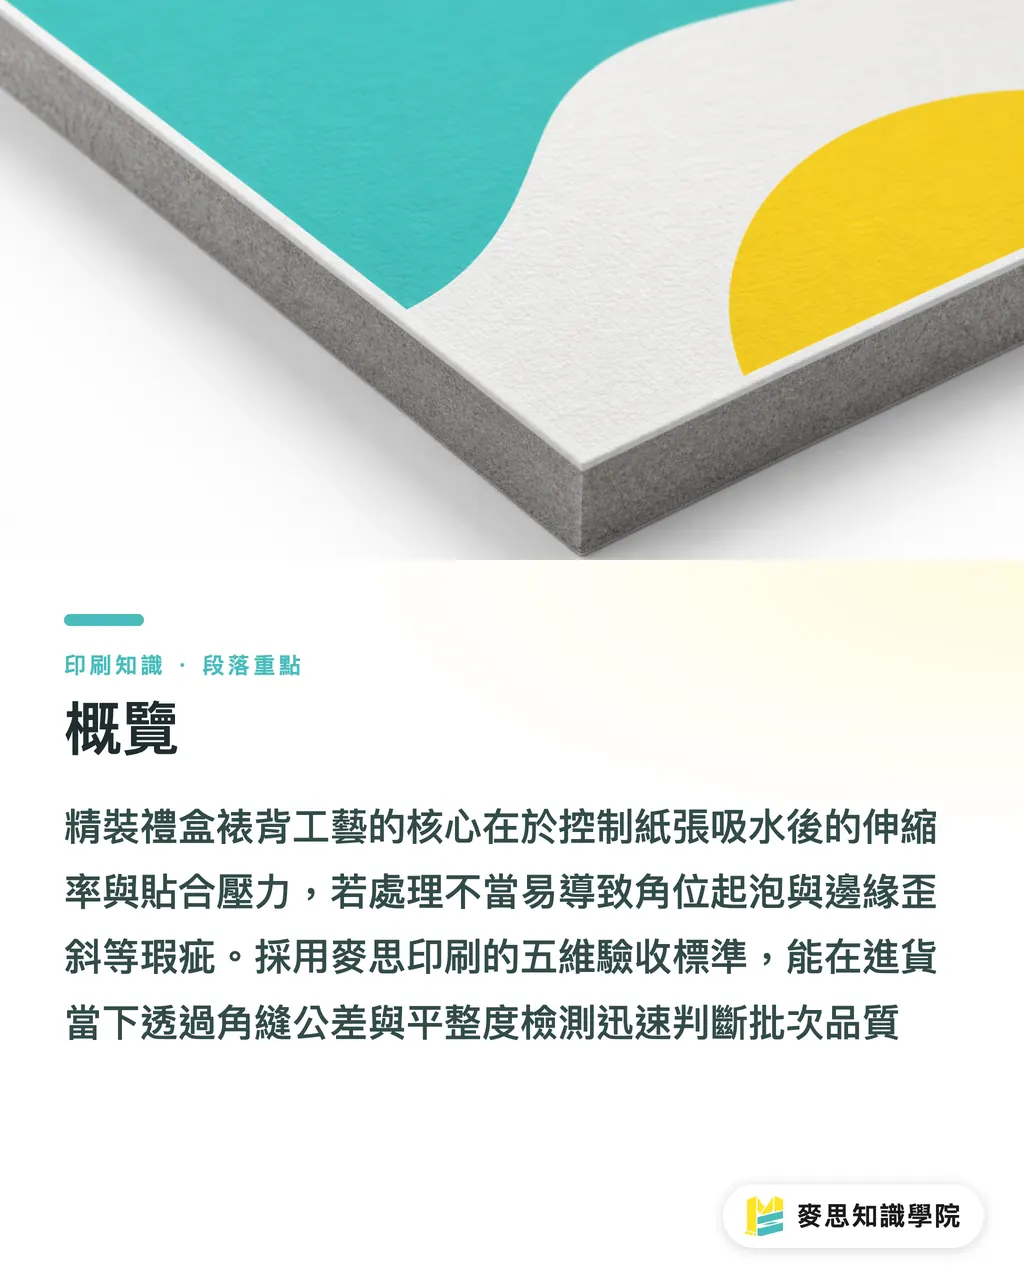
La presencia de burbujas en las esquinas, bordes torcidos o la exposición del alma de cartón gris en cajas rígidas de tapa y base suele deberse a la expansión y contracción de las fibras del papel al absorber el agua de la cola, así como a un tiempo de prensado insuficiente en los dobladillos
Aplicar el estándar de recepción de cinco dimensiones de MINDS permite evaluar rápidamente la calidad del lote mediante la inspección de la tolerancia de esquinas y la planitud en el momento de la entrega
El forrado o montaje de papel (Paper Mounting) consiste en adherir papel de diseño o papel estucado impreso sobre cartón gris rígido mediante colas acuosas. El secreto radica en controlar la tasa de dilatación y contracción de las fibras de papel tras absorber humedad, así como la presión de pegado. Se aplica principalmente en la fabricación de cajas rígidas de tapa y base, cajas tipo libro y estuches de lujo
¿Por qué salen burbujas en las esquinas y los remates quedan torcidos?
He visto demasiados proyectos en la línea de producción donde el diseño parecía una obra de arte, pero al abrir la caja en la entrega, los bordes de las cuatro esquinas dejaban al descubierto huecos desalineados y el cliente rechazaba el pedido en el acto
Al forrar cartón rígido con papel de diseño o estucado de 120-150 gsm, este tipo de defectos suele responder a tres variables en planta:
・ Exceso de humedad en la cola: Si no se controla la cantidad de cola gelatinosa (animal) o emulsionada a base de agua, el papel se dilata rápidamente al absorber agua y, al contraerse al secarse, atrapa aire en los huecos del remate de esquina
・ Sentido de la fibra y tensión asimétricos: Si la dirección de la fibra (Grain Direction) del papel exterior es perpendicular al sentido de corte del cartón gris, la tracción generada al secarse la cola tirará en diagonal, haciendo que el remate del borde se tuerza al armarse
・ Tiempo de prensado insuficiente: Si el tiempo de permanencia del cilindro de prensado en la forradora automática es inferior a 0,8 segundos, la cola no llega a desarrollar su adhesión inicial y las esquinas se abren de golpe al desmoldar
No hay que precipitarse
No es un problema de desgaste de la maquinaria, sino de falta de ajuste entre los materiales y los parámetros del proceso
¿Cómo organizar la secuencia de acabado para minimizar errores?
En el packaging de lujo, acumular acabados no siempre es mejor; si la secuencia es sólida, el rendimiento de producción sube de forma natural
Según la experiencia práctica recogida en planta por el equipo de consultores de Academia del conocimiento Mai Strategy, la secuencia estándar de acabado para cajas rígidas debe seguir estrictamente la lógica de los tres controles de impresión de MINDS:
① Confirmación de estructura y dimensiones del papel extendido: Incluye las ranuras en V de 0,5 mm en el cartón gris y la reserva para la solapa de encuadernado (remate)
② Impresión y protección superficial: Tras imprimir el papel exterior, se aplica plastificado o barniz para evitar que la estampación en caliente posterior dañe la capa de tinta por calor
③ Acabado posterior y forrado final: Avanzar en el orden de «estampación en caliente → relieve → troquelado → encolado y forrado → prensado y control de calidad»
Si la estampación en caliente se realiza después de forrar el cartón gris, la dureza del cartón impedirá que la presión se distribuya de forma uniforme, lo que provocará descascarillado de la lámina o bordes irregulares
¿Cuáles son los 5 criterios esenciales para evaluar el forrado en compras de packaging?
No hace falta buscar defectos con lupa en la entrega, pero sí disponer de datos objetivos que la imprenta no pueda discutir
Al realizar el control de recepción, conviene aplicar directamente estos 5 criterios:
・ Ajuste de esquinas: Las cuatro esquinas de la caja no deben presentar burbujas ni huecos; la tolerancia de alineación en los remates debe mantenerse estrictamente por debajo de 0,5 mm y jamás debe verse el cartón gris del interior
・ Planitud del encolado: Al inspeccionar las superficies grandes bajo una luz a 45 grados, no deben verse marcas de agua onduladas ni bolsas de cola sin prensar
・ Registro de estampación y acabados: Tras forrar el papel sobre el cartón, el motivo principal en estampación o diseño localizado debe mantener una tolerancia de registro respecto al borde de la caja dentro de ±0,3 mm
・ Ancho de solapa y doblado: El ancho de la solapa interior doblada debe ser constante (el estándar suele ser de 12-15 mm) y en los pliegues de las esquinas no debe haber rasgaduras por tensión ni rebosamiento de cola
・ Tensión de encaje y deformación: Al cerrar la tapa sobre la base, la holgura debe ser uniforme en todo el contorno; la tapa no debe curvarse ni deformarse hacia afuera por la tensión de contracción del papel
Así de sencillo
Si se cumplen estos cinco indicadores, el acabado general de la caja será impecable
¿Cómo controlar la calidad en planta entre el forrado automático y el semiautomático?
La forradora automática es ideal para tiradas grandes de más de 3.000 unidades: ofrece alta velocidad y una capa de cola sumamente uniforme, pero es extremadamente sensible a la planitud del papel y a la temperatura y humedad ambientales
Cuando la humedad ambiente supera el 70 %, los ventosas del alimentador automático tienden a tomar hojas dobles, lo que causa un encolado irregular
El forrado semiautomático ofrece mayor flexibilidad y es adecuado para estructuras especiales o tiradas cortas, pero depende enormemente de la destreza del operador al aplicar la cola y alisar la superficie
La clave del control reside en mantener la viscosidad de la cola entre 2.000 y 2.500 cps, y el grosor del encolado entre 0,03- 0,05 mm
Con eso basta
Aplicando una capa fina y uniforme de cola, el papel absorbe menos humedad y se resuelve la gran mayoría de los problemas de burbujas en esquinas y deformaciones por tensión
Puntos clave
El sentido de la fibra del papel debe ser paralelo a las líneas de pliegue del cartón gris para evitar que la estructura se tuerza al secarse la cola
La tolerancia de alineación en los remates de esquina debe mantenerse por debajo de 0,5 mm y no debe rasgarse dejando expuesto el alma de cartón gris
En la secuencia de producción, la estampación en caliente y el relieve deben realizarse antes de forrar el cartón rígido para garantizar una presión uniforme
En la adhesión de gran superficie, el grosor de la capa de cola debe mantenerse entre 0,03- 0,05 mm para evitar que el exceso de agua provoque ondulaciones o burbujas
Al realizar el control de calidad, utilice una luz a 45 grados para verificar la planitud y compruebe que la tapa encaje sin deformaciones ni pandeo
Reflexiones adicionales
Para los responsables de compras de marcas y los diseñadores gráficos, resolver los defectos en cajas rígidas no debe limitarse a la inspección final en el momento de la entrega, sino anticiparse desde el diseño estructural y la planificación de plazos
Incluir las reservas para remates, la dirección de la fibra y las tolerancias de registro de la estampación directamente en las especificaciones del pliego de condiciones reduce drásticamente los costes de comunicación
Con la llegada de herramientas de AI a la automatización de preimpresión, pronto se podrá calcular de forma automática la orientación de las fibras y la proporción de cola en la fase de imposición
Si los fabricantes combinan estos criterios objetivos de inspección con la verificación previa digital en preimpresión, el rendimiento de producción en packaging de lujo mejorará de forma notable
Lecturas recomendadas
FAQ
- ¿Por qué salen burbujas o queda al descubierto el cartón gris con más frecuencia en las cuatro esquinas de una caja rígida?
- La causa principal es un tiempo de prensado insuficiente en las esquinas o un exceso de humedad en la cola, lo que atrapa aire en las uniones al contraerse el papel. Si la tolerancia de alineación del remate supera los 0,5 mm, el cartón gris de la base queda expuesto fácilmente
- ¿Qué gramaje de papel impreso es el más adecuado para forrar cajas rígidas?
- Para el papel exterior de cajas de lujo se recomienda utilizar papel de diseño o estucado de 120-150 gsm. Si es demasiado grueso, los pliegues se agrietan con facilidad; si es demasiado fino, se trasluce el color del cartón gris interior y las marcas de las ranuras en V
- ¿La estampación en caliente debe hacerse antes o después de forrar el cartón rígido?
- La estampación en caliente y el relieve deben realizarse antes de adherir el papel al cartón gris. Si se realiza después de forrar el cartón, la rigidez del soporte provocará una presión desigual y bordes deslucidos o irregulares en el estampado
Artículos relacionados
El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Spine width and imposition calculators — skip the manual math, free in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada