
Pourquoi un bord rentrant pose-t-il plus de problèmes qu’un bord droit ?
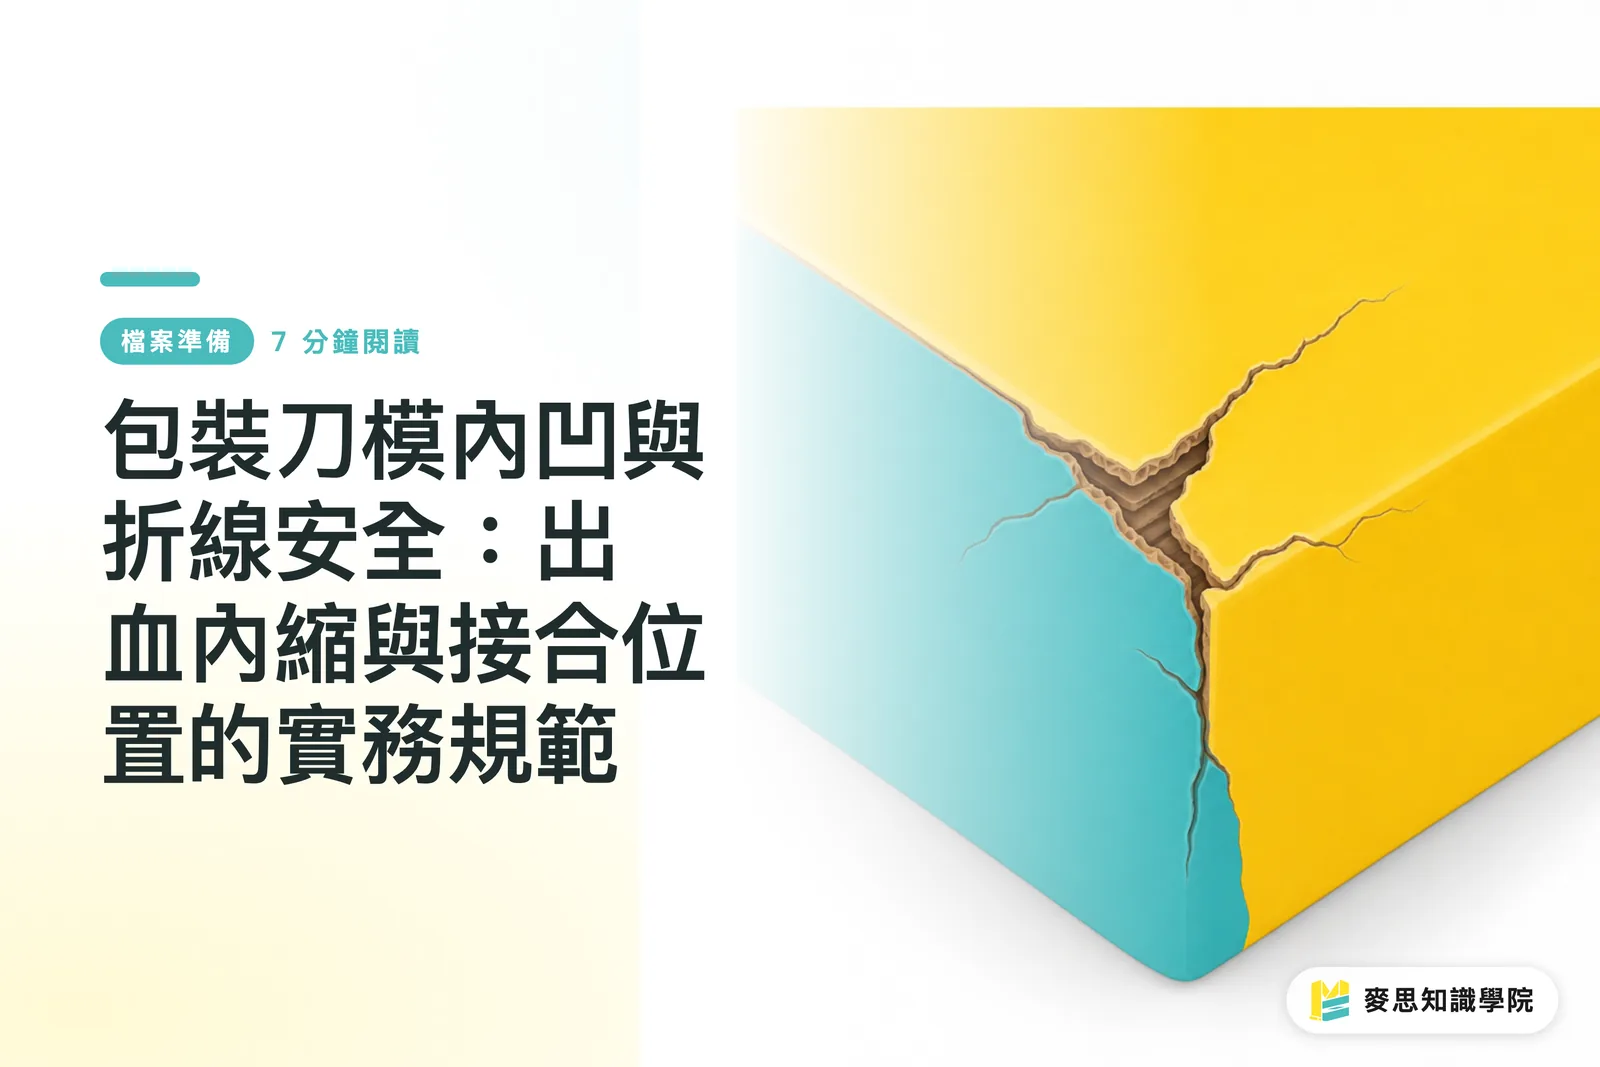
Commençons par une idée de base : sur un bord droit, une tolérance de découpe donne tout au plus une impression de léger décalage. Sur un bord rentrant, le même écart décale l’encoche, fait apparaître un filet blanc et, dans les cas sérieux, peut même amorcer une déchirure du carton au niveau de l’angle
Ce n’est pas exagéré. C’est un effet d’amplification dû à la géométrie de la structure
Dans l’impression d’emballages, la tolérance de repérage en découpe se situe couramment entre ±0.5 et ±1mm. Une presse de découpe de précision peut faire mieux, mais l’état de la machine, le taux d’humidité du carton, la température et l’humidité de l’atelier influencent tous le résultat réel. Sur un bord droit, cet écart se voit à peine à l’œil nu. Mais quand la profondeur d’une encoche rentrante n’est que de 3-5mm, un décalage de 1mm suffit à modifier toute sa forme
Le fond perdu d’un bord rentrant ne peut donc pas être traité comme une ligne droite avec un simple 3mm standard. À l’intérieur de l’encoche, le fond perdu doit continuer dans le sens du creux, pour que la couleur de fond couvre encore le bord même si la forme de découpe bouge. Même logique pour les angles saillants : si le rayon d’arrondi est trop faible, le point de concentration des contraintes laissé par la lame devient le point de départ d’une déchirure pendant le transport
L’échec le plus typique que j’ai vu : un client est arrivé avec une série d’étuis pour soins de la peau. Sur la face avant, il y avait une découpe rentrante en forme de cœur pour l’identité de marque. Le fichier final ne prévoyait qu’un fond perdu standard de 3mm autour du creux, sans extension spécifique vers l’intérieur. Après découpe, un filet blanc d’environ 0.8mm est apparu de chaque côté de l’encoche. Les 5000 boîtes ont dû être réimprimées et façonnées à nouveau
Comment gérer le fond perdu au niveau des lignes de pliage ?
Le problème autour des lignes de pliage est différent de celui des bords rentrants. Ici, ce n’est pas souvent un manque de fond perdu. C’est plutôt un fond perdu qui traverse le rainage et passe sur l’autre face
Un étui déplié est une surface plane, mais après pliage, les visuels de chaque face doivent tomber juste. Si une couleur de fond ou un motif déborde trop au-delà de la ligne de pliage, le bord de la face opposée montrera une couleur qui ne devrait pas être là. Cela crée une bande colorée sur l’arête de la boîte, avec un rendu très bas de gamme
En pratique, le fond perdu de chaque côté d’une ligne de rainage doit simplement aller jusqu’à cette ligne. Autrement dit, la ligne de fond perdu ne doit pas la dépasser. Certains ateliers appliquent une règle encore plus prudente : arrêter le visuel à 1mm avant le rainage. C’est adapté aux cartons dont la précision de pliage est moins stable, par exemple les cartons avec une forte proportion de pâte recyclée ou une tolérance d’épaisseur importante
Un autre détail est souvent oublié : les textes importants, les logos et les codes-barres doivent rester à au moins 4-5mm d’une ligne de pliage. Après pliage, les deux faces se décalent légèrement à cause de l’épaisseur du carton, ce que l’on appelle souvent la compensation d’épaisseur. Sur un carton épais, au-dessus de 350g, ce décalage peut atteindre 1-1.5mm. Si le nom de marque est collé au bord du rainage, il paraîtra de travers une fois la boîte pliée
Pour les emballages personnalisés, MINDS recalcule la compensation de pliage en fonction de chaque épaisseur de carton. C’est un point à clarifier avec l’imprimeur avant de lancer la production
Comment dimensionner les zones d’assemblage, patte de collage et rabat d’insertion ?
L’assemblage d’une boîte carton se divise grosso modo en deux types : la patte de collage, fixée avec de la colle, et le rabat d’insertion, qui se verrouille sans colle. Ces deux structures n’imposent pas les mêmes contraintes au fichier final
La largeur standard d’une patte de collage se situe généralement entre 10-15mm. Cette largeur donne à la buse d’une colleuse-plieuse automatique une surface de travail suffisante :
・Trop étroite, moins de 8mm : la machine risque d’encoller de travers, avec des ouvertures de collage
・Trop large : elle gaspille de la matière et, si la patte vient recouvrir le visuel imprimé après pliage, elle nuit aussi à l’aspect final
・Impression sur la face de collage : mieux vaut la laisser blanche ou n’imprimer qu’un fond clair. Les aplats foncés et les couches de vernis réduisent l’adhérence entre la colle et les fibres du carton, ce qui favorise les ouvertures après un certain temps d’usage
La conception d’un rabat d’insertion dépend davantage de la rigidité et de l’épaisseur du carton. Il n’existe pas de dimension universelle. Si la longueur d’accroche du rabat est beaucoup trop courte par rapport à la hauteur du panneau latéral, le verrouillage sera lâche. Si elle est trop longue, l’insertion offrira trop de résistance et peut casser le pli du carton. On part souvent d’une profondeur d’accroche d’environ 1/3 de la hauteur de la boîte, mais le grammage du carton, la forme de la structure et la fréquence d’ouverture doivent aussi entrer dans le calcul
Autre détail souvent oublié : le bord extérieur de la patte de collage comme celui du rabat d’insertion ont eux aussi besoin d’un fond perdu, en général 3mm. Sinon, après découpe, ce bord devient une ligne blanche, bien visible sur l’arête extérieure une fois la boîte assemblée
Comment la dorure et le vernis influencent-ils la sécurité du tracé de découpe ?
Les finitions sont l’une des couches de risque que les fichiers d’emballage négligent le plus facilement
La dorure à chaud, ou hot stamping, s’effectue localement sous forte pression et haute température, en général entre 80-120°C. Ce procédé chauffe une zone précise du carton et peut en modifier légèrement les dimensions locales. Si la zone dorée est trop proche d’un rainage, à moins de 3mm, la profondeur de l’empreinte de pliage devient irrégulière après pression à chaud. Le pliage peut alors produire un angle cassé ou mal formé
J’ai traité un dossier de coffret cadeau pour du thé avec une grande dorure sur toute la face avant. Le bord de la dorure n’était qu’à 2mm du pli supérieur. Après dorure, l’empreinte de rainage sur cette portion avait presque disparu. Au moment de fermer le couvercle, le carton a choisi tout seul le point de flexion le moins contraignant, le long du bord doré, et le couvercle présentait un angle oblique très visible. Nous avons redessiné la limite de dorure en la reculant de 4mm. Problème réglé
Le vernis sélectif, ou spot UV, demande la même attention. Le film de vernis a une épaisseur. Si la limite du vernis tombe exactement sur une ligne de pliage, la rupture d’épaisseur devient après pliage une ligne en relief visible, très nette sous certains angles de lumière
Règles pratiques :
・La limite d’une dorure ou d’un vernis sélectif doit rester à au moins 3mm d’une ligne de pliage
・Elle doit rester à au moins 2mm de la ligne de coupe de la forme, ici on parle de la limite du motif, pas de la ligne de fond perdu elle-même
・Si la face de collage a reçu un vernis, il faut prévenir le fournisseur en amont afin qu’il adapte la formulation de colle
Comment bloquer systématiquement ces problèmes avant l’envoi en impression ?
La plupart de ces problèmes ne viennent pas d’un manque de compétence des designers. Ils viennent d’un flux de finalisation qui n’intègre pas les distances de sécurité du tracé de découpe comme point de contrôle fixe. La logique des trois contrôles avant impression utilisée par MINDS, imprimeur commercial haut de gamme entièrement personnalisé, peut s’appliquer directement aux fichiers d’emballage :
・Premier contrôle : séparation des calques. Les lignes de découpe, de pliage, de fond perdu et de sécurité doivent être sur des calques indépendants, avec des noms clairs, sans être mélangées au visuel imprimé
・Deuxième contrôle : auto-vérification des distances de sécurité. Tous les éléments importants, textes, logos, codes-barres, limites de finition, doivent être à ≥ 4mm des lignes de pliage et à ≥ 3mm des lignes de coupe. Le fond perdu des bords rentrants doit être prolongé vers l’intérieur du creux. La face de collage doit être vérifiée pour éviter les aplats foncés ou le vernis
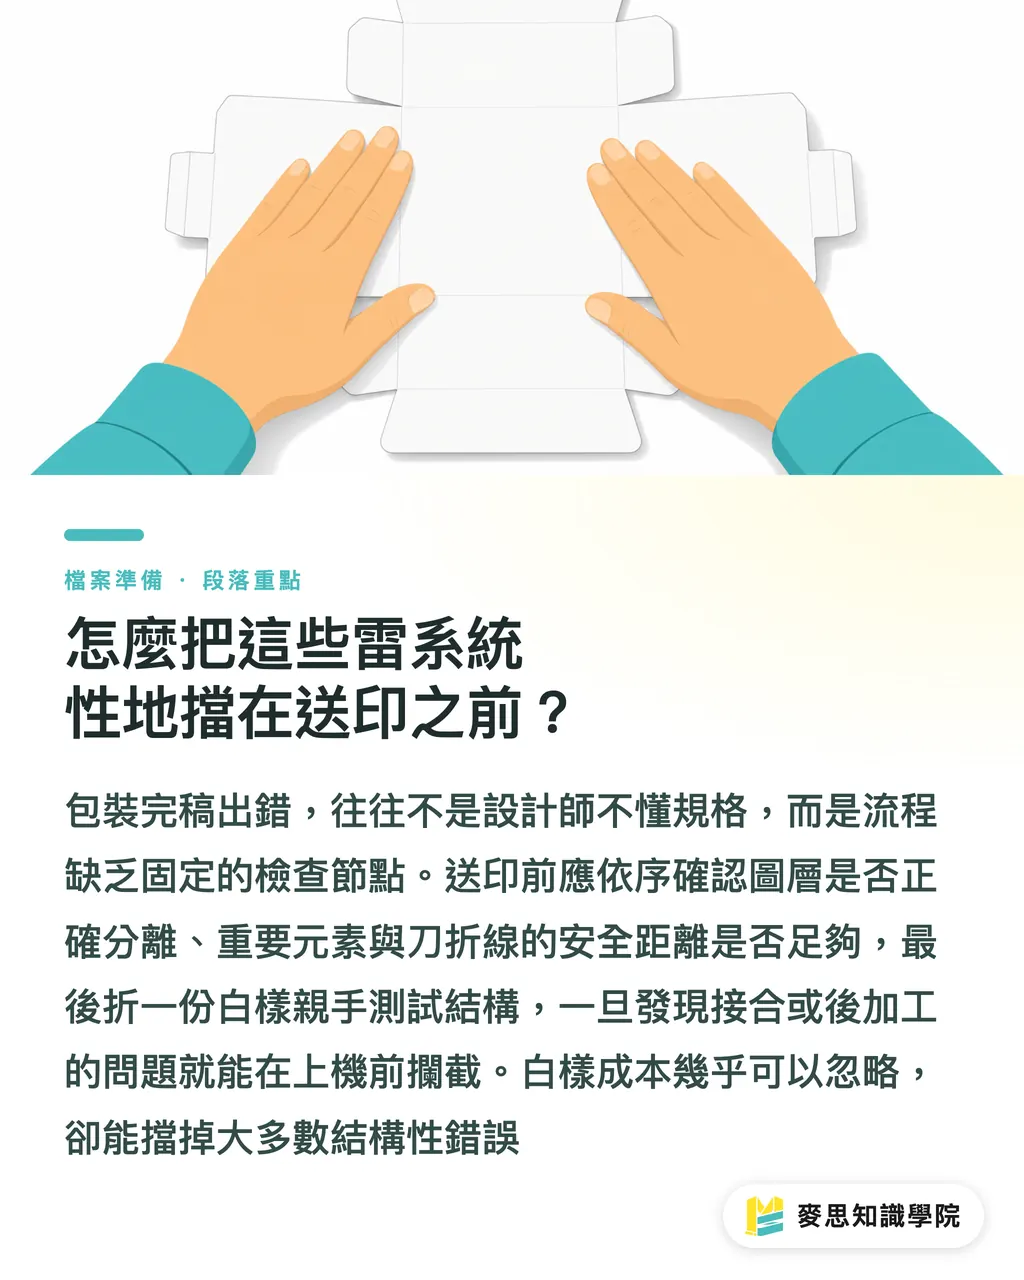
・Troisième contrôle : validation physique par maquette blanche. Pour une boîte à structure complexe, réaliser une maquette blanche avant la production, en carton blanc découpé ou en sortie numérique. La plier, l’emboîter, la coller une fois. Vérifier si l’assemblage tient, si les plis sont nets, si les limites de finition restent sûres
Le coût d’une maquette blanche est presque négligeable, mais elle élimine la majorité des problèmes structurels. Quand un designer plie et colle lui-même son modèle une fois, il apprend plus vite qu’en lisant n’importe quel manuel de spécifications
Si vous n’êtes pas sûr que votre fichier final respecte les bonnes contraintes, vous pouvez consulter l’équipe de consultants de l’Académie du savoir Mai Strategy avant l’envoi en impression, afin de faire vérifier la structure de découpe
Points à retenir
・Le fond perdu d’un bord rentrant ne doit pas suivre mécaniquement la règle d’un bord droit. L’intérieur du creux doit recevoir une extension supplémentaire dans le sens de l’encoche, car les tolérances de découpe y produisent un effet d’amplification géométrique
・De chaque côté d’une ligne de pliage, le fond perdu doit s’arrêter à la ligne de rainage. Le faire passer au-delà est une erreur fréquente de finalisation, qui révèle après pliage une couleur indésirable sur le bord
・Les textes importants et les logos doivent rester à au moins 4mm d’une ligne de pliage. Sur carton épais, 350g et plus, il faut ajouter la compensation d’épaisseur, sinon le décalage visuel après pliage devient évident
・Éviter les aplats foncés et le vernis sur la face de collage. L’adhérence de la colle baisse à la fois sur une couche d’encre et sur une couche de vernis, ce qui facilite les ouvertures à l’usage
・La limite d’une dorure ou d’un vernis sélectif doit rester à au moins 3mm d’une ligne de pliage. Sinon, la pression à chaud ou la différence d’épaisseur du film peut dérégler l’empreinte de rainage
Piste de réflexion
Les problèmes de fichiers d’emballage ont presque toujours un point commun : le designer regarde un développé comme une surface plane, alors que ce qui sera validé au final est un objet en trois dimensions. Cet écart de point de vue devient particulièrement visible sur les bords rentrants, les limites de pliage et les zones d’assemblage. La vraie prévention ne consiste pas à accrocher une fiche de spécifications au mur. Elle consiste à intégrer les contrôles de distance de sécurité dans le flux de travail, et, idéalement, à faire de la maquette blanche une étape standard plutôt qu’une option que l’on peut supprimer. Si votre projet comporte des formes rentrantes complexes, une dorure ou un vernis sélectif, ajoutez une vérification de structure de découpe avant l’impression. Le temps passé à ce stade coûte bien moins cher qu’un refus de lot et une réimpression après livraison
FAQ
- Quel fond perdu prévoir pour un bord rentrant sur une boîte carton ?
- Un bord rentrant ne doit pas se limiter au fond perdu standard de 3mm. À l’intérieur du creux, le fond perdu doit continuer dans le sens de l’encoche afin d’éviter tout filet blanc même si la forme de découpe se décale dans une plage de ±1mm. Plus l’encoche est peu profonde et plus la proportion de déplacement tolérée est élevée, plus le fond perdu doit être généreux
- À quelle distance minimale placer un logo ou un texte près d’une ligne de pliage ?
- Au moins 4mm. Pour un carton épais, 350g et plus, il est préférable de monter à 5mm, car le pliage crée un décalage entre les deux faces dû à l’épaisseur du carton, appelé compensation d’épaisseur. Si un élément important est placé trop près du rainage, il paraîtra déporté d’un côté une fois plié
- Pourquoi ne faut-il pas imprimer un aplat foncé ou appliquer un vernis plein sur une patte de collage ?
- La patte de collage est la surface d’adhérence de la colle. La couche d’encre, surtout un aplat foncé, et le film de vernis empêchent tous deux le contact direct entre la colle et les fibres du carton. La résistance du collage diminue, puis la boîte risque de s’ouvrir après un certain temps d’utilisation. Il est conseillé de laisser la patte blanche ou de n’y imprimer qu’un fond clair
- Quel problème concret pose une dorure trop proche d’une ligne de pliage ?
- La dorure à chaud se fait sous forte pression et haute température, entre 80-120°C. Quand le carton chauffe localement, la profondeur et la position de l’empreinte de rainage peuvent être affectées. Après pliage, cela peut créer un angle irrégulier, ce que les ateliers appellent souvent un faux pli. Il est recommandé de garder la limite de dorure à au moins 3mm de la ligne de pliage
- Existe-t-il une méthode simple pour vérifier si le fichier d’une boîte à structure complexe est sûr ?
- La méthode la plus directe est de faire une maquette blanche. Découper la forme dans une carte blanche, puis plier, emboîter et coller une fois permet de vérifier la précision des rainages, la solidité de l’assemblage et la sécurité des limites de finition. Le coût est presque négligeable et cette étape bloque la majorité des problèmes structurels
Articles associés

L'hebdo Impression × IA
Le savoir-faire en impression et IA que designers, marques et entreprises peuvent utiliser avant de s'engager, condensé dans un email, chaque semaine dans votre boîte de réception
Outils gratuits MINDS
Imposition calculator and preflight file check — free prepress tools, right in your browser.
Groupe MINDS
Besoin de services d'impression ou de cadeaux concrets ?
Une fois la lecture terminée, laissez la suite aux marques sœurs du Groupe MINDS — de l'impression haut de gamme à la commande en ligne et aux cadeaux de fêtes