
為什麼軋型成品老是切歪或露白邊?
圖文太靠邊或出血給太少,只要軋刀微幅偏移就會切到重要字體或漏出紙白
軋型(Die-cutting,透過特製鋼刀模具加壓切出紙張形狀的加工工序)運作時,機器會產生幾釐米的物理震動,紙張本身也有絲向與伸縮公差
這十年來我在產線看過太多設計圖畫得很美、印出來卻整批報銷的慘況,最常見的瑕疵就是切歪、切口邊緣露白邊,或是刀片不夠銳利與加壓不當導致紙邊起毛
要防堵這些狀況,設計師在準備檔案時必須刻意設定足夠的容錯空間
你不能預期機器能做到絕對零誤差,而是要透過嚴謹的完稿設定,讓機器就算偏了 1mm 到 2mm,成品外觀看起來依然完美無瑕
刀模線該離重要圖文多遠才安全?
最少要抓 3mm 的安全距離,如果紙材厚度超過 300 條或是軋型造型異常複雜,安全紅線建議拉寬到 5mm 以上
刀模線(Dieline)就是包裝與異形印刷品的建築藍圖,不少剛入行的完稿人員會把文字、Logo 或重要圖形緊貼著刀模線排版,實務上這是極度危險的做法
軋型過程中的機械公差是常態,只要紙張在送紙機台裡稍微滑動,緊貼邊緣的字就會被無情切斷
尤其是遇到內凹邊與折線這種高危險區塊,安全距離抓得不夠,印好的幾千張版通常只能當廢紙回收
做稿時請務必把主要視覺與文字收攏在安全線以內,給軋型師傅留一條活路,也幫自己省下重印的龐大成本
橋位是什麼,摺疊盒為什麼會斷裂?
橋位(連點)是在多層摺疊盒型刀線交會處,刻意用砂輪機磨出的小缺口,讓紙張軋型後不斷開,維持結構強度
當包裝結構有密集的交錯折線與切線時,如果刀線百分之百切斷,紙張失去物理張力,在後續手工或自動機器糊盒加工時就會直接散掉或破裂
設定橋位就像是在建築結構裡打地基,在刀線上每隔一段距離留出一小段約 0.5mm 到 1mm 不切斷的間隙
這需要根據紙材厚度與紙張紋理(絲向)來靈活判斷
經驗豐富的印務或廠內師傅會知道在哪個關節點留橋位最穩固,設計師也可以在完稿階段先與廠方溝通,確認橋位位置會不會影響外觀,確保複雜結構的成型率與良率
軋型的出血為什麼不能只留 3mm?
因為滿版顏色延伸到異形刀口邊緣時,軋型偏移的幅度與受力方向通常比一般直線裁切更難預測,需要 3mm 到 5mm 的出血才罩得住
一般四方形海報的裁切刀是直上直下,出血 3mm 通常綽綽有餘
但遇到曲線、折角或多邊形的客製刀模,刀片各個角度的受力極不平均,位移風險倍增
如果是立體包裝的內凹邊,出血的收放邏輯會變得更複雜,你必須預留足夠的修邊預留與內縮出血,確保軋刀不管往東偏還是往西偏,切出來的邊緣都還是滿版顏色,而不會漏出一絲一毫尷尬的紙張底色
遇到這種狀況,多給幾釐米出血就是最好的保險,寧可多留也不要事後補救
檔案交件前要檢查哪些刀模規格?
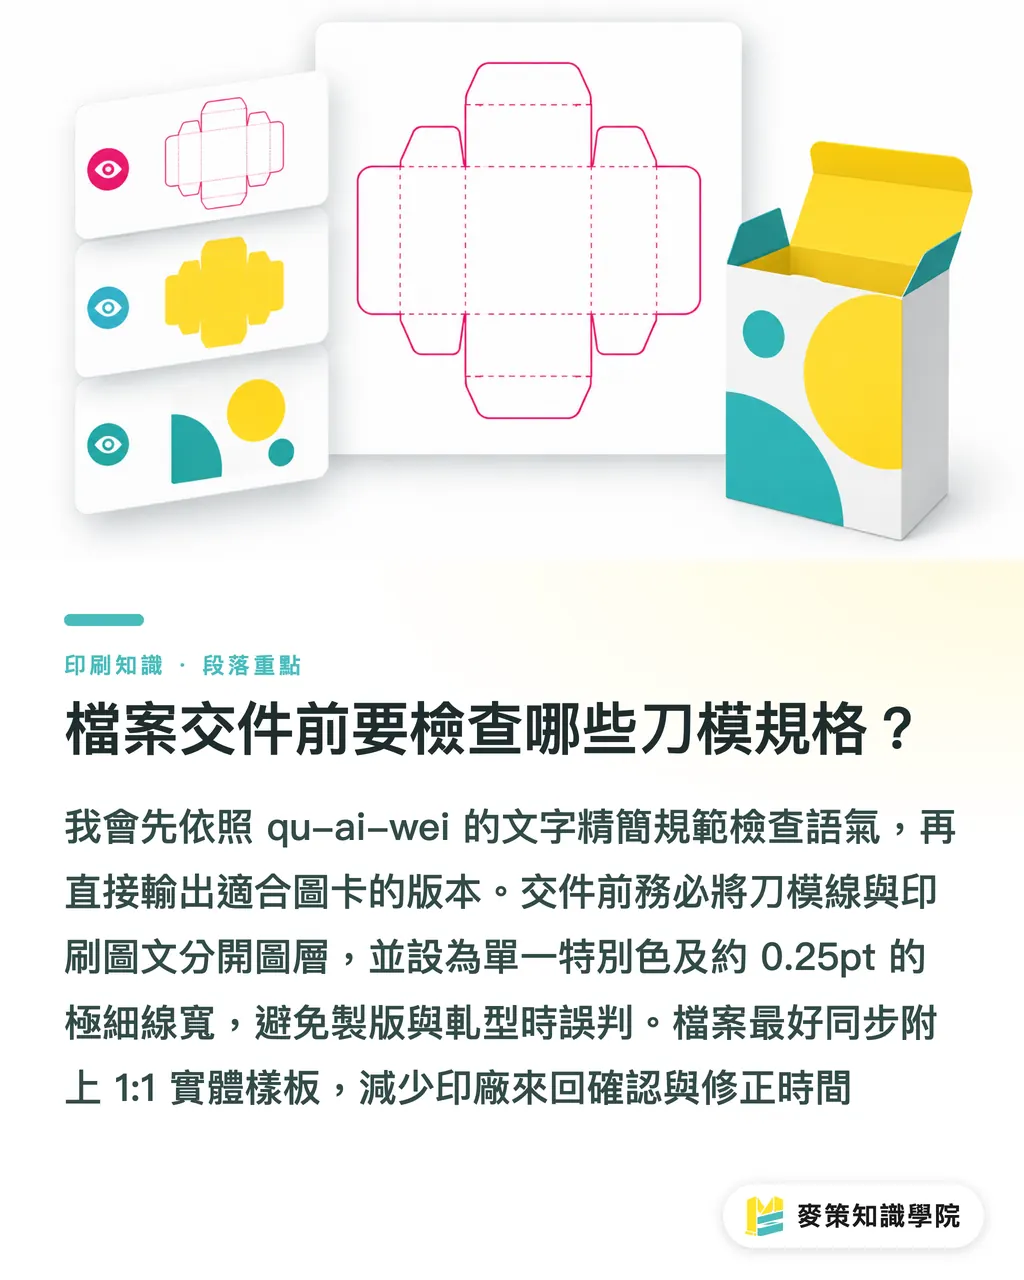
最常漏掉的規格是把刀模線與印刷圖文分開圖層,並設定為單一特別色與極細線寬
很多設計師習慣直接把畫好的線條不分層就丟給廠方,或是把刀線設定成了四色黑(CMYK 各 100%),這會讓製版與軋型師傅花很多時間去抓錯與分離線條
實務上刀模圖層必須完全獨立,顏色建議選一個不會跟印刷圖文混淆的特別色(例如設定為 Spot Color 的 100% 洋紅),線寬設定在 0.25pt 左右即可
如果你對自己的檔案沒把握,隨時可以找麥策知識學院顧問團隊協助看稿與健檢
另外準備一個 1:1 的實體樣板(Mockup)跟著檔案一起交給印廠,這能省下極大的來回確認時間
重點整理
・重要圖文與刀模線之間必須保持 3mm 以上的安全距離,遇到厚紙材需再往內縮
・複雜摺疊盒要在刀線交會處預留橋位,防止紙張軋型後失去張力而斷裂
・異形裁切的出血強烈建議設定在 3mm 到 5mm 之間,它比一般海報直線裁切要求更高的容錯率
・刀模線必須獨立圖層,並設定為不會與印刷色混亂的單一特別色與極細線條
延伸思考
現在的雲端軟體與製圖工具把設計門檻降得很低,產出視覺稿的速度比以前快上好幾倍
但把螢幕裡的圖像轉換為實體可量產商品的物理限制並沒有消失,懂紙張特性、理解軋型公差、把完稿防呆工法變成標準作業流程,才是印刷採購與設計團隊降低無謂耗損、穩定出貨的硬實力
第一線產線累積的這份手感與經驗,短期內還是很難被純軟體直接取代
FAQ / 常見問題
- 刀模圖層沒有獨立出來會怎樣?
- 廠方在製版前必須人工把你的刀線一條條挑出來分離,如果圖案太複雜,非常容易挑漏或位移,導致最後做出來的刀模跟你想的完全不一樣
- 已經留了 3mm 出血,為什麼切出來還是露白邊?
- 可能是紙材較厚、軋型造型太過複雜,或是刀片受力不均導致位移超過 3mm,這類異形裁切建議一開始就把出血拉到 5mm 比較保險
- 什麼情況下需要附實體樣板給印刷廠?
- 只要是立體包裝盒、有複雜的折線與內凹結構,或是特殊的刀模拼模方式,強烈建議自己先用割字機或手工割一個紙模折折看,確認結構沒問題後,跟著檔案一起交給印廠當作對照基準
相關文章

印刷 × AI 數位轉型週報
把設計師、品牌方與企業出手前用得上的印刷與 AI 實戰,整理成一封信,每週寄到你信箱
麥思免費工具
書背厚度計算、拼版數計算——製程規格免手算,全部免費、瀏覽器直接用。
麥思集團
需要實際的印刷或禮品服務?
知識看完,下一步交給麥思集團的姊妹品牌——從精緻印刷到線上下單與年節禮贈。