
なぜ組み立てた箱の折り線が浮くのか?原因の多くは印刷ではなく、折り線と断裁線の位置関係にある
折り線が端に近すぎる、折り線上にインクが載っている、断裁位置がデザインからズレている。パッケージ箱の浮きが発生する3大原因はすべて入稿前のデータ作成段階で決まっています。印刷工場はデータ通りに作業を進めるしかないため、後から修正することはできません
「組み立てた箱の片側が浮いてしまう」という入稿データを見るとき、私が真っ先に見るのは印刷機の見当合わせデータではなく、展開図と抜型データを重ね合わせた画面です。8割以上の確率で、原因は抜き線とレイアウトの位置関係にあります
パッケージデータの作成で難しいのは、CMYKの配色や網点の再現ではなく、折り線(Score Line)、断裁線(Cut Line)、のりしろ(Glue Tab / Seal Area)の3つと、文字や背景色の位置関係です。Illustratorの画面上では単なる細線に見えますが、トムソン抜き機にかければ本物の刃物と押し罫用スチールルール(鋼線)になります。1 mmの差が、仕上がりの浮きの有無を分けます
MINDS(MS、中~高価格帯のフルカスタム商業印刷)の入稿データチェック「3つの関門」において、最初のチェック項目は構造の確認です。折り線が端から何 mm 離れているか、折り線をまたいでインクが乗っていないか、のりしろ部分が白抜き処理されているか。ここをクリアしなければ、どれだけ正確に色合わせをしても仕上がりの浮きを防ぐことはできません
折り線の安全距離はどう設定すべきか?3 mmは最低限の基準であり、上限ではない
折り線から紙端までの距離は、業界の標準として最低 3 mm、安全を見るなら 4-6 mm を確保するのが一般的です。この数値は見た目のデザインで決めたものではなく、折り曲げ時に紙繊維にかかる物理的な限界によるものです。端に近すぎると、曲げの引っ張り応力に耐えうる紙幅が足りず、押し罫を入れた瞬間に割れたり、折ったときに浮いてしまったりします
具体的には、以下の2つのシチュエーションで使い分けます:
・折り線が白地または薄い色のエリアにある場合:3 mm を標準とし、4-5 mm 確保するとより安心です
・折り線がベタ塗り(濃色)や大量のインクが乗るエリアにある場合:インク層によって紙が部分的に硬化し弾力性が失われるため、折り線はさらに外側に逃がす必要があります(推奨 5-6 mm)
もうひとつ見落とされがちなのが「折り線の方向と流れ目(紙目)の関係」です。紙繊維には方向性があり(業界では「流れ目」や「縦目・横目」と呼びます)、流れ目に沿って折れば箱は綺麗にフィットします。逆に流れ目と垂直に折ると、軽度なら浮きが発生し、重度なら紙の表面が割れて白地が露出します(色割れ)。同じ展開図内では、主となる折り線の方向を長辺および紙の流れ目と平行に揃えるのが基本であり、これは抜き加工の現場ではなく用紙の手配段階で確定させておくべき項目です
折り線の上にインクや文字を重ねてもいいのか?答えはほぼ「不可」
このルールはデザイン現場で最も破られやすいポイントです。デザイナーが全面ベタの美しいレイアウトを目指し、背景色や大きな文字を折り線の真上に跨がせて配置してしまうケースです。印刷直後の平らな状態では問題なく見えても、折った瞬間にトラブルが発生します:
・折り目部分のインクが割れて細い白線が出る(業界用語で「色割れ」)
・折り曲げた後のインク層同士が摩擦し、時間経過とともに色落ちする
・濃い色のインクが折り線を覆うことで、折った際の両面の数値ズレが目立ち、視覚的に歪んで見える
実務上の解決策は、折り線の両側にそれぞれ 2-3 mm の「折り線安全エリア」を設けることです。このエリアにはベタ塗りを施さず、重要な文字や細い線のバーコードを配置しないようにします。特にバーコードは繊細で、折り線をまたぐとバーコードリーダーで読み取れなくなるため、再入稿の常連となっています
全面ベタデザインの対応策には2つの方法があります。1つ目は折り線部分を白フチ(ヌキ)にする方法(デザインの領域を若干犠牲にして構造の安全を取る)、2つ目は「塗りたし(Bleed)」を利用して背景色を折り線の外まで延ばす方法です(ただし折り返した裏側には柄が見えなくなります。箱の内側でよく見られる手法です)。どちらを選ぶかは製品の方向性によりますが、印刷工場側で判断させず、データ作成時に意図を明記しておくことが重要です
断裁線の精度誤差はどれくらいが正常か?±0.3 mmが標準、±0.1 mmは最高水準
パッケージ箱の抜き・断裁精度は、業界の実務において以下のような許容誤差範囲となります 0.3 mm が標準的であり、做到 ± 0.1 mm まで抑えられれば最高水準と言えます(トムソン機の刃合わせ調整やレーザーカットの補助が必要)。この数値が意味するのは、Illustrator上で描いた断裁線に対し、実際の仕上がり寸法が漂 ± 0.3 mm 程度ズレる可能性があるということです
この精度誤差が影響を与えるポイントは3つあります:
・塗りたし(bleed)の設定:塗りたしは一般的に 3 mm 確保しますが、これは断裁ズレの緩衝帯(バッファ)です。3 mm 未満だと、わずかなズレで白い紙地が見えてしまいます
・断裁線同士の安全距離:隣接する2つの断裁線の間は、刃の振動による連鎖的誤差を防ぐため、少なくとも 3-4 mm 離すことを推奨します
・重要要素と断裁線の距離:文字や重要なデザイン要素は、断裁線から最低 3 mm、できれば 5 mm 以上離します(理由は上記と同様)
入稿データの中で、断裁線が独立した抜型レイヤーではなく一般的なレイヤーに「黒線」として描かれているケースが多々あります。印刷現場で断裁線を抽出して位置合わせを行う必要が生じ、データ変換の過程で位置ズレが発生しやすくなります。MINDS(MS)のおすすめは、抜型線・折り線・断裁線をすべて独立したレイヤーに分け、色を明快に区別することです(業界の標準慣例:断裁線はマゼンタ 100%、折り線はシアン 100%の破線表示)。これによりデータ変換時のミスを半減できます
のりしろと接合部の最小距離はどう設定するか?のりしろは 8 mm 以上を確保し、箱の形状に応じて拡大する
のりしろ(Glue Tab)は、箱を組み立てて接着する部分(通常は側面から伸びるフラップ/接合タブ)を指します。この領域にはインクを載せてはならず(接着力低下の原因)、重要な文字も配置できず(内部に隠れて見えなくなる)、十分な幅を確保する必要があります(幅が足りないと接着が剥がれて箱が開いてしまいます)
一般的な箱の形状ごとの推奨のりしろ幅:
・組み立て箱(N式・フタ一体型):のりしろ幅は 8-10 mm、インクを乗せない白抜き処理を徹底します
・天地箱(フタ・身分離型):フタと身を別々に型抜きします。合わせ目の内側は少なくとも 5 mm の白抜きを設け、引っかかりを防ぎます
・スリーブ箱・カードケース(2つ折り構造):接合フラップは通常 10-15 mm とし、紙厚に応じて調整します。紙が厚いほど、のりしろ幅を広く取ります
もうひとつの細かい注意点は「のりしろが折り線と重なってはならない」ということです。のりしろと折り線を完全に独立した別々の線として処理してしまうデザイナーがいますが、型抜き加工時に2本の線が接近しすぎていると、押し罫刃とのかみ合わせ圧力がお互いに干渉し、部分的な歪みが発生します。実務上、のりしろと最も近い折り線과의 間は最低 3 mm、できれば 5 mm 以上離すのが鉄則です
箱の形状別:折り線と断裁設定のクイック参照ガイド
定番の3種類の箱形状における主要パラメータを、そのまま使えるリファレンスとしてまとめました:
・組み立て箱(1枚の紙から折る形状。スマホケース箱、小物箱など):塗りたし 3 mm、主折り線から紙端まで 4-6 mm、のりしろ 8-10 mm、折り線安全エリア 2-3 mm
・天地箱(フタと身が分離した形状。ギフト箱、お茶箱など):塗りたし 3 mm、フタと身の合わせ目内側の白抜き 5 mm、のりしろは紙厚に応じて調整(10 mm 以上推奨)
・スリーブ・2つ折りカード(ヘッダー付きカード、カードケースなど):塗りたし 3 mm、折り線は中央対称線上に配置、のりしろ 10-15 mm、中央折り線の両側 3 mm はインクを載せない(白抜き)
紙の厚み(坪量)はこれらの数値に直接影響します。200 g 以下(200 gsm 以下)の薄いカード紙であれば下限値で設定できますが、300 g 以上(300 gsm 以上)の厚紙やボール紙(チップボール)を使用する場合、すべての距離を上限値側に1ステップ広げる必要があります。紙が厚くなるほど折り線の押しが深くなり、断裁時のバッファも大きく必要になるためです。これはデザイン上の選択ではなく、物理的な制約です
入稿前に自分でミス防ぐには?3ステップのセルフチェック
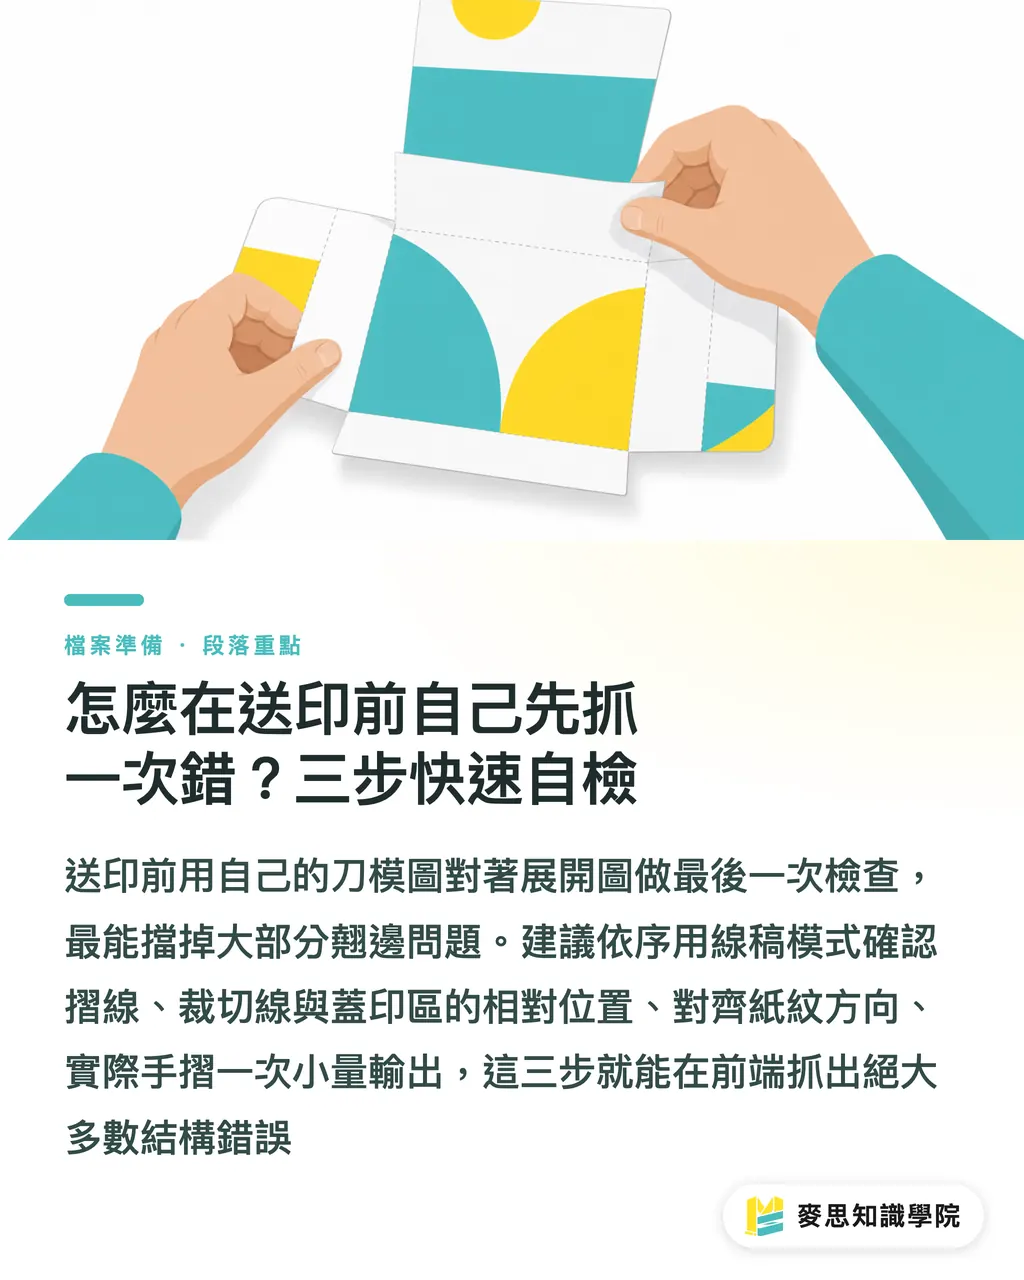
入稿前に抜型データと展開図を重ね合わせて最終チェックを行う習慣をつけるだけで、折り線の浮きトラブルの8割を防ぐことができます:
・ステップ1:「アウトラインモード(線画モード)」でレイアウトを確認する。すべてのカラー表示をオフにし、線表示だけにして、折り線・断裁線・のりしろの3つの位置関係が重なったり接近しすぎたりしていないか確認します
・ステップ2:流れ目(紙目)の方向と照らし合わせる。メインの折り線が用紙の長辺および流れ目と平行になっているか確認します。ここを怠ると、他の設定がすべて無駄になります
・ステップ3:展開図を実際に「折って」みる。プリンターで等倍出力し、自分の手で折り線に沿って組み立ててみます。浮きが出ないか、接着しやすいか、意図しない柄が折り込まれて隠れていないか。画面上で100回眺めるよりも、手で折ってみる方が遥かに正確です
この3ステップを行っても懸念が残る場合は、データの抜型担当部署に確認してもらいましょう。MINDS では、入稿前の構造チェック(3つの関門の第1関門)を無料で実施しています。また小〜中ロットのオンライン注文案件向けに、麦印刷 の発注インターフェースには折り線が接近しすぎているエラーを自動検知するポカヨケ機能が標準組み込みされています
パッケージ構造や素材選定に関するさらに深い知識については、Mai Strategy ナレッジアカデミー顧問チーム のパッケージデザイン講座をご参照ください。抜型設計、灰板紙(ボール紙)、トムソン押し罫のプロセスを体系的に解説しています
まとめ
・パッケージ箱の折り線が浮く原因は印刷機ではなく、データ段階での折り線・断裁線・のりしろの位置関係にあることがほとんどです
・折り線は紙端から最低 3 mm 離し、ベタ塗り領域では 5-6 mm まで逃がします。インクや重要文字は折り線の両側 2-3 mm に配置しないようにします
・断裁精度の許容誤差は標準で ±0.3 mm です。塗りたしや安全距離の設定は、この位置ズレに対するバッファとして機能します
・のりしろ部分にはインクを載せず、折り線とも重ねません。紙が厚いほど幅を広く取り、天地箱・組み立て箱・スリーブ箱それぞれの推奨設定に従います
・入稿前に一度プリントアウトして手作業で組み立ててみることが、Illustrator上で何度確認するよりも確実な浮き防止策になります
考察と提言
パッケージ箱の入稿データ作成は、デザインと製造(印刷加工)の間で最も溝ができやすい領域です。多くのデザイナーは画面上で見た目を綺麗に整えることに集中しがちですが、抜き線や折り線の1本1本がトムソン抜き機の上で実物の刃物やスチールルールとして機能することを意識できていません。こうしたワークフローを改善する最も現実的な第一歩は、抜型線・折り線・断裁線を「印刷前につける付属品」としてではなく、レイアウトの一部として最初から計画することです。印刷会社にとっても、このチェック体制を入稿前の標準プロセスとして組み込むこと(MINDS(MS) の「3つの関門」のような取り組み)は、サービスの差別化と再入稿率の削減に最も直結する施策となります。次にパッケージ箱の試作・本制作の依頼を受けた際は、用紙の種類や色のことだけを考えるのではなく、まず展開図を1枚プリントアウトし、自分の手で組み立ててみてください。トラブルの種は自ずと見えてくるはずです
関連記事
FAQ / よくある質問
- パッケージ箱の折り線は紙端から最低どれくらい離す必要がありますか?
- 業界の標準として最低 3 mm、ベタ塗り(濃色)領域では 5-6 mm の確保を推奨します。紙が厚いほど折り目での紙割れや浮きを防ぐため、距離を大きめに取る必要があります
- ベタ塗りの背景色を折り線の上に跨がせてもいいですか?
- 技術的には可能ですが、折り曲げた部分のインクが割れる「色割れ」が発生したり、裏面に柄が巻き込まれたりします。実務上は折り線の両側 2-3 mm をインクの乗らない安全エリア(白抜き)にするか、白地部分に折り線が来るようデザインすることを推奨します
- 断裁線の許容誤差はどのくらいですか?
- パッケージ箱の抜き・断裁精度は業界標準で ±0.3 mm、最高レベルで ±0.1 mm 程度です。断裁時のわずかなズレ(位置ブレ)を吸収するため、塗りたしを 3 mm 設け、重要な要素を断裁線から 3 mm 以上離す必要があります
- のりしろの幅はどのように決めますか?
- 箱の形状と紙厚に応じて調整します。組み立て箱で 8-10 mm、スリーブ箱で 10-15 mm が目安となり、紙が厚いほど幅を広く取ります。のりしろ部分にはインクや重要文字を配置せず、折り線と重ならないように設計します
- 入稿前に自分でチェックできる項目には何がありますか?
- アウトラインモードで抜型とレイアウトを照合する、主折り線が流れ目(紙目)と平行か確認する、プリンターで印刷して手作業で組み立ててみる、の3ステップです。これだけで浮きや接着不良のトラブルの大半を事前に回避できます
関連記事

印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
面付け計算とプリフライトチェック——印刷前の確認を無料で、ブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。