
序論:機器のトラブルと誤診されてきた構造的課題
デジタルテキスタイル印刷で生じる色のズレは、現場では長らくプリンターの安定性やオペレーターの腕前の問題として片付けられてきた。しかし、その根本原因の多くは測定基準とプロファイル作成(プロファイリング)のプロセスにある。紙と異なり、テキスタイルはカラーマネジメントの方程式において受動的な背景ではなく、能動的な変動要因として作用する。生地の漂白度合い、蛍光増白処理、表面構造の違いによって、ホワイトポイント(white point:未印刷領域の測色基準値)は大きくドリフトし、同一のICCプロファイルを別の生地に適用した際に著しい色転びを引き起こす [1]
本課題が学術・産業の両面で重要視される理由は、3つの側面から説明できる
・第一に、従来のカラーマネジメント理論は「基材のホワイトポイントを安定して測定できる」という前提に立脚しているが、テキスタイルはこの前提を構造的に覆すため、既存のICCアーキテクチャにおけるエッジケースとなっている
・第二に、デジタルテキスタイルや大判印刷の市場拡大に伴い、広色域への要求が高まっている。CMYK plus形式のプロファイル(CMYK+RGB、あるいはCMYK+オレンジ/グリーン/バイオレットなど)は、標準的な枚葉オフセット塗工条件であるFOGRA 51の約400,000色から、600,000色以上へと色域を拡大できる [1]。色域が広がるほど誤差が目立ちやすくなり、ホワイトポイントのズレが狭い色域に隠れなくなっている
・第三に、この問題は現場オペレーターの経験則として散逸し、参照可能な体系的知見として整理されてこなかった。スクリーン印刷やデジタル印刷の世界的産業プラットフォームであるFESPAの技術レビューや展示会は、こうした実務知見が集約される重要な結節点である [2]
既存の議論における具体的な盲点は、「ホワイトポイント測定」「OBAの影響」「測定アパーチャー(測定径)」という3つの技術要素が個別に論じられ、単一の因果関係として結びつけられていない点にある。そのため、「どのような条件下でプロファイルを再作成すべきか、あるいは既存プロファイルを維持できるか」という実務上の意思決定基準が示されてこなかった。本稿の主眼は以下の3点にあり、それぞれ本論の各章に対応している
・1点目は、ホワイトポイントのドリフトを基材の物理特性、化学増白剤、測定メカニズムの3層に分解し、紙では個別に分離して扱えるこれら3要因が、なぜテキスタイルでは同時に発生するのかを明らかにする(第3節、第4節に対応)
・2点目は、現行の技術的対策(標準バッキング、大口径分光測色計、測定モード/M-standardsの選定、iccMAX分光ワークフロー)がどの層の要因を解決し、どのような残留誤差を抱えているかを検証する(第5節に対応)
・3点目は、中小規模の印刷現場でも実行可能なワークフローの枠組みを提示し、「プロファイルがまだ使える」判断基準を明確化して、ロットごとの再プロファイリングによる過剰コストを回避する手法を示す(第6節、第7節に対応)
文献と現状の整理:3つの独立した議論と統合点
本節では、これまでの議論を3つのグループに分類し、それぞれの結論が本稿の分析とどう結びつくかを整理する
第1のグループ:基材の物理特性を中心とした議論。テキスタイルの多くは半透明であり、暗い作業台の上で白い生地のカラーパッチを測定すると、下地が透けて測定値に影響を及ぼし、取得されるホワイトポイントは暗く、青み(冷たさ)を帯びた数値になる。校正された白色セラミックプレートやブラックトラップなどの標準バッキングを使用しない場合、ICCプロファイルそのものが汚染されたデータの上に構築されてしまう [1]。また、織物や編物の糸構造は、表面に微小な影の凹凸を形成する。一般的な分光測色計の2〜4 mmといった小口径(小アパーチャー)で測色すると、この影を一緒に拾ってしまい、明度L*値が人為的に低く算出され、プロファイリングソフトウェアは目視よりも暗いホワイトポイントと誤認する [1]。この一連の議論は「色の誤差に先立ち、測定誤差が存在する」という因果関係を確立した。本稿もこの立場を支持するが、さらに一歩進め、この誤差には規則的な傾向(暗く、青みに偏る)があるため、事後補正に頼るだけでなく、ワークフロー上で予測して水際で防ぐことが可能であると主張する
第2のグループ:化学処理と分光特性を中心とした議論。生地を「白よりも白く」見せるため、製造段階で蛍光増白剤(optical brightening agents, OBA、別名 fluorescent whitening agents, FWA)が広く添加される。これら化合物は目に見えない紫外線を吸収し、可視光の青色波長域で再放射する [1]。その結果、測定器が捉える数値と人間の目に見える色との間に解離が生じ、その差の大きさは分光測色計の測定モード(measurement mode, M-standards)に左右される [1]。さらに、綿などの天然繊維は前処理や漂白工程によってホワイトポイントが変動し、これが「ロットごとにプロファイルを作り直すべきか」という現場の論争の火種となってきた [1]。一方、ポリエステルなどの合成繊維は熱処理によって自然と黄みを帯びたウォームトーンに傾く。昇華染料は透明インクであるため、下地生地の黄みの影響を直接受け、本来の青色が黄味のある白布の上では緑がかって印刷される [1]。この議論の貢献は、ホワイトポイントのドリフトが単なる明度の問題にとどまらず、色相や分光特性の問題でもあると明らかにした点にある。これに基づき、単一のL*値やΔEの閾値だけでホワイトポイントを管理しようとすれば、透明インクにおける色相シフトのリスクを見落とすことになると本稿は指摘する
第3のグループ:ワークフローとプロセス管理を中心とした議論。ここでは測定そのものではなく、測定結果をいかに製造現場の意思決定に落とし込むかが問われる。実務上のアプローチとしては、同一生地のロット内またはロット間でホワイトポイントの変動が生じた際、まずプロセスコントロールソフト(Bodoni PressSign、GMG、MellowColourなど)を用いて現行ICCプロファイルの許容精度を検証する。色がICCワークフローの許容範囲内に収まっているなら、ホワイトポイントが多少スペックを外れていても、そのプロファイルは継続して使用可能とされる [1]。技術的な選択肢としては、大口径分光測色計の導入や、iccMAX分光ワークフローへの移行が挙げられる [1]。この議論は本稿の問題意識に最も近いが、これまでは選択肢の羅列にとどまっていた。本稿では「まず測定し、判定し、真に必要な場合のみプロファイルを作り直す」というプロセスを明文化された判定基準へと昇華させ、先行議論で手薄だったコスト管理の視点を補完する
以上の議論を総合すると、既存の文献はホワイトポイントがドリフトするメカニズムを十分に解明しているものの、「実務上、どれほどのズレが生じたら手を打つべきか」という問いには答えていない。次節以降、その判断基準を解き明かしていく
なぜホワイトポイントは変動標的なのか:3層のメカニズムを解剖する
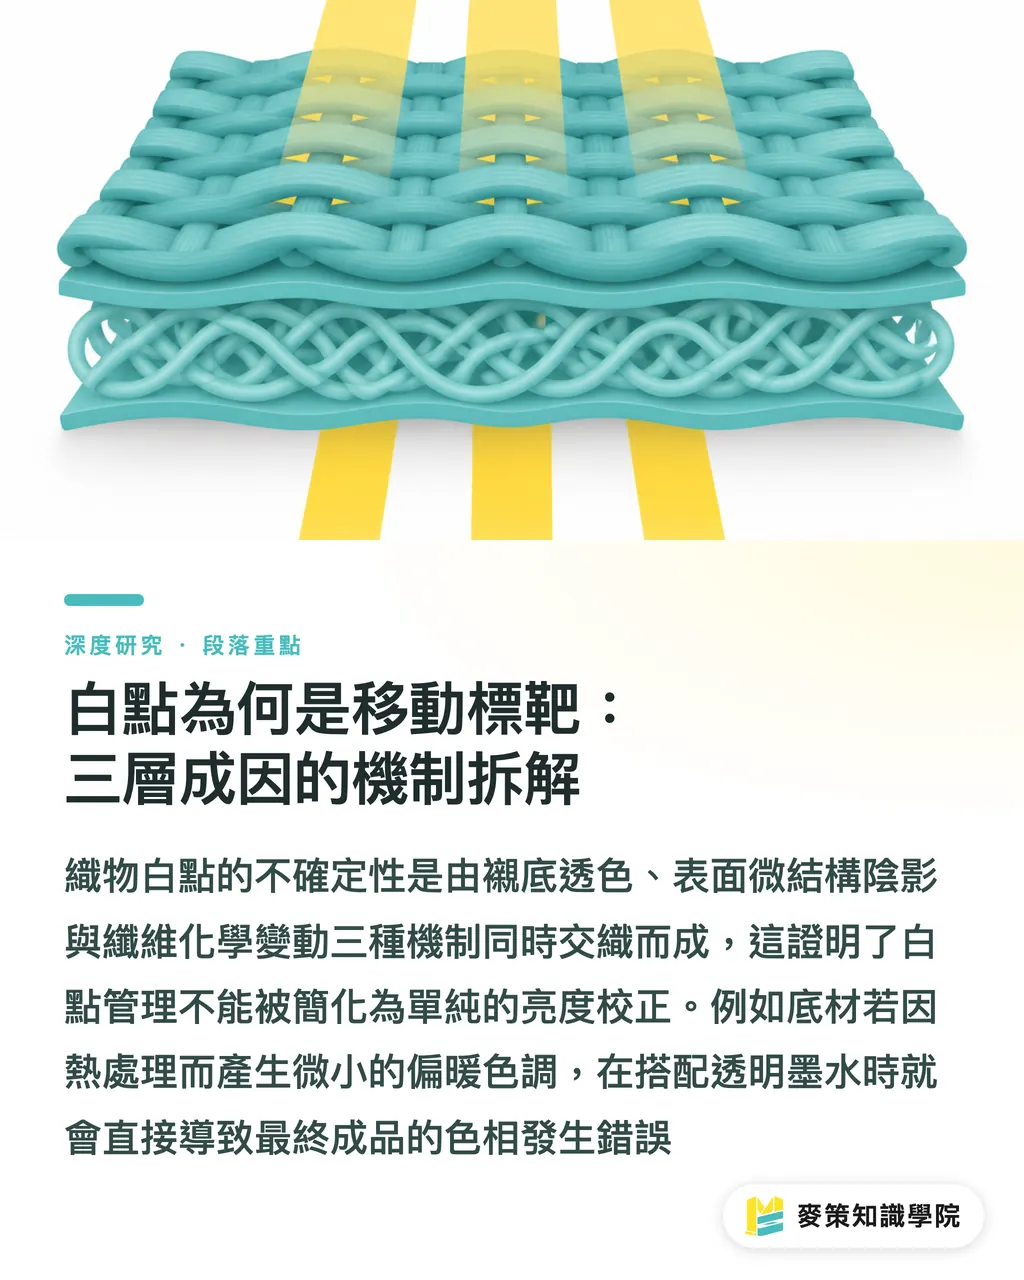
本節の核心は、テキスタイルのホワイトポイントにおける不確実性が、互いに独立しながらも単一の測定において同時に作用する3つのメカニズムに起因しているという点にある
第1の層は、光の透過とバッキングによる偏向である。多くの生地は半透明であり、測定値は実際には「生地そのもの+下地のバッキング色」の合算値となる [1]。このメカニズムの本質は、ランダムなノイズではなく一定方向への偏向である点にある。暗いバッキングを使えば、数値は例外なく暗く、冷たい色合いへとシフトする。バッキングを規定しなければ、予測可能な系統誤差がそのまま入り込む。単発の測定ミス程度なら軽傷で済むが、プロファイル全体が誤った方向へ引っ張られてしまえば、その後の目視照合で異常に気づくことは極めて困難になる
第2の層は、表面の微小構造が生み出す影である。一般的な分光測色計の測定径(アパーチャー)は約2〜4 mmだが、このスケールでは糸の織り目や編み目のくぼみが測定領域内に含まれ、L*値を押し下げてしまう [1]。2〜4 mmのアパーチャーは測定精度が低いのではなく、布地に対してスケールが合っていないのだ。平滑な紙は表面粗さが小さいため測定値が安定するが、テキスタイルの組織パターンはこの測定径とほぼ同じオーダーであるため、わずか数個の編み目をサンプリングしているに過ぎず、測定の再現性が落ちる。測定径を大きくしてより多くの織り目を平均化することが、同一の生地であっても測定位置によって数値がバラつく現象への有効な解決策となる
第3の層は、繊維の化学的特性がロットごとに変動することだ。綿生地のホワイトポイントは前処理や漂白工程の度合いによって変化するため、条件次第ではロットごとにプロファイルを再作成する必要が生じる [1]。一方、ポリエステルは熱処理工程で黄変しやすく、透明な昇華インクを透過して色相を狂わせ、典型例として青が緑寄りにシフトする [1]。このように、ホワイトポイントの誤差は単なる「地色の違い」にとどまらず、印刷物全体の「色相の狂い」へと悪化していく。ホワイトポイントの管理において、明度だけを見ていては足元をすくわれる。不透明インクであれば下地が0.5ポイント黄変しても肉眼では気にならないかもしれないが、透明インクでは仕上がりの色相を根底から変えてしまう
蛍光増白剤と測定モード:測定器の数値と肉眼の見え方のギャップ
本節の核心は、蛍光増白剤(OBA)の存在によって、「正しい測定」そのものが唯一無二の正解ではなく、状況に応じた選択の問題へと変わってしまう点にある
OBAは紫外線を吸収して可視光の青色域で再発光することで、紫外線を含む光源下において生地をより白く見せる働きを持つ [1]。この蛍光反応がもたらす直接的な帰結として、測定値は測色計の光源に含まれる紫外線成分、すなわち測定モード(M規格 / M-standards)に大きく左右される [1]。つまり、同一の生地であっても測定モードが異なれば、それぞれ異なる「正しい」ホワイトポイント値が得られるのであり、その差はシミュレートする観察光源条件の違いに過ぎない
ここで議論の適用範囲を正確に定めておく必要がある。本稿が依拠する主要参考文献は、測定モードとOBAの間にこうした相関関係が存在することを明記しているものの [1]、テキスタイル基材における各モード間の具体的な偏差データまでは提示していない。したがって、本稿では特定モード間の数値的な差についての言及は控える。ただし、ワークフロー上の結論は明確だ。測定モードの選定はプロファイル作成前に確定させ、クライアント側の検品・色校正光源条件と一致させなければならない。色校正時と検品時で異なるモードを採用していれば、色差をめぐるトラブルは工程設計の段階ですでに決定づけられていると言える
さらに実務的な観点から見れば、OBAの含有量自体もロットやサプライチェーンの都合で変動する。生地メーカーの変更や後処理剤の配合変更があれば、同一の品番であっても蛍光挙動が一変することがある。生地の「仕様書(スペックシート)」だけではカラーマネジメントの拠り所として不十分であり、実際の測色データこそが唯一信頼できる基準となる。これこそが、後述する生地ホワイトポイントデータベースの構築を推奨する根拠である
対策の有効性と残留誤差:大口径アパーチャーからiccMAXまで
本節の核心は、現在ある3つの対策アプローチがそれぞれ異なる層の要因に作用するため、単一の選択ではなく適切に組み合わせて運用すべきだという点にある
・対策1:標準バッキングの導入。校正された白色セラミックプレートやブラックトラップを用いて測色することで [1]、第1層の透過による偏向を直接解消する。ただし残留誤差として留意すべきは、バッキングによって測定環境は標準化されるものの、実際の使用環境と必ずしも一致しない点だ。例えば1枚吊りののぼり旗のような用途では、白色バッキング上での測定値と現場での見え方は自ずと乖離する
・対策2:大口径分光測色計の活用。測定径を広げることで生地表面の空間的な平均化が図られ、織り目の影によってL*値が人為的に低下する影響を抑えられる [1]。この対策の残留誤差は、大口径の測定にはより広く均一なカラーパッチが必要となり、テストチャートのサイズと生地の消費量が増加することだ。これは小ロットのオーダーメイド案件においてコスト増の要因となる
・対策3:iccMAX分光ワークフローへの移行。単一の色彩値(三刺激値など)ではなく分光データを用いて素材の光学挙動を記述する、より先進的なアプローチである [1]。こちらの残留誤差、すなわち課題は導入ハードルの高さにある。分光ワークフローを活かすには、対応するRIPやソフトウェア、オペレーターの専門知識が不可欠であり、前述の2つの対策に比べて設備投資や人材育成の負荷が大きい
これら3つの対策に加え、白インクによるアンダーベース(白引き)の存在も見逃せない。濃色生地や有色生地では、白インクが生地に代わって新たなホワイトポイントの役割を果たすため、プロファイリングの課題は白インクの隠蔽率(隠蔽力)や塗布の均一性へと移行する [1]。白インクアンダーベースは「制御不能な基材の白」を「制御可能な印刷工程の白」へと置き換える有効な手段だ。ただし、白インクの濃度管理という新たなプロセス管理項目が増えるため、相応の維持管理コストが発生する
色域の観点もあわせて評価しなければならない。CMYK plus形式のプロファイルは、色域をFOGRA 51の約400,000色から600,000色以上へと拡張する [1]。この50%以上の色域拡張が意味するのは、従来は色域外としてはじかれ、外縁部にクリッピングされて「どれも同じように潰れていた」色が忠実に再現できるようになり、その結果としてわずかなズレが比較され、目立つようになるということだ。色域の拡大とホワイトポイントの厳格な管理は並行して進める必要があり、そうでなければ設備の進化が測定誤差をより浮き彫りにするだけに終わってしまう
意思決定フレームワーク:ホワイトポイント測定からプリプレス検証までの4ステップ
本節では、色の再現性とプロファイル作成コストのバランスを取るための実用的なワークフローを提案する。本稿ではこれを「Mai Strategy 入稿3つの関門」のテキスタイル拡張版と位置づけ、前述の文献で整理された手順に沿って4つのステップで構成する [1]
第1ステップ:生地ホワイトポイントの測色。入荷したすべての生地に対し、標準バッキングの条件下で、固定された測定モードとアパーチャーを用いて複数箇所を測色し、平均値とバラつき(標準偏差)を記録する。i1Pro 3などの分光測色計を用いれば、異なる基材間でも再現性の高い基準を構築できる [1]。この工程で得られる成果物は単一の数値ではなく、許容範囲を含む測定データセットである
第2ステップ:条件設定とグルーピング。ホワイトポイントの測定値とOBAの挙動に基づき生地をグループ分けし、同一グループ内では同一プロファイルを共有する。ここでの判定基準が最も重要だ。プロセスコントロールソフトで検証した結果、色がICCプロセスの許容値内に収まっていれば、ホワイトポイントが規格からわずかに外れていても既存のプロファイルをそのまま運用してよい [1]。このアプローチにより、判断基準を「ホワイトポイントがズレたかどうか」から「実印刷の色が許容範囲内にあるか」へとシフトさせ、ロットが変わるたびにプロファイルを再作成する過剰反応を抑えられる
第3ステップ:基材別プロファイル作成。既存のグループに当てはまらない生地に限定して新規プロファイルを作成する。具体的には、前処理のロットブレが大きい綿素材や、白インクアンダーベースを用いる濃色生地などが対象となる [1]
第4ステップ:本機前プルーフ(色校正)検証。量産と完全に同一の生地、白インク設定、後処理(ベーキングや洗浄など)の条件下でプルーフを出力し、事前に合意した観察光源下で検品を行う。この目的は単なる色合わせにとどまらず、第1〜第3ステップで積み上げた前提条件が実製造ラインでも成り立っているかを最終確認することにある
台湾の印刷・デザイン業界に対する示唆
本節では、中小規模の印刷現場、デザイナー、ブランドホルダーという3つのステークホルダーに向けた実践的アプローチを整理する
中小規模の印刷会社および大判出力センターへ:台湾のプリント事業者は多品種少量・短納期を強みとしており、ロットごとにプロファイルを作り直す時間的余裕はない。現実的な打開策は、プロファイルの量産ではなく測定環境へ投資を集中させることだ。標準バッキングの使用と測定モードの固定を標準作業手順(SOP)として確立し、生地のホワイトポイントデータベースを蓄積していく。新規入荷した生地はまず既存グループと照合し、不適合となった場合にのみ新規プロファイル作成へと進める。時間換算すると、測色と照合は数十分で完了するが、テストチャートの印刷、後処理、測色を伴うプロファイルのフル再作成にははるかに長い時間を要する。判断のタイミングを測定フェーズへ前倒しすることが、総コストを抑える最も直接的な手段となる。あわせて、色ブレを「プリンターの調子の悪さ」のせいにする旧来の思い込みを改め、測定基準とプロファイル作成工程が生地特性に合致していない点を直視すべきである [1]
デザイナーへ:デザイナーは、ホワイトポイントがデザインデータの外側にある物理的変数であることを理解しなければならない。面積の広い淡色ベタ、厳密なニュートラルグレー、あるいは透明インクを使用する場合、基材のわずかな黄変が色相をダイレクトに狂わせ、青が緑寄りにシフトしてしまう [1]。実務上のアドバイスとして、企画提案の段階で使用生地を確定させ、紙によるプルーフを生地の最終色校正の代わりにしないこと、そしてブランドのキーカラーには単一の指定色番号だけでなく、許容可能な色差範囲(トレランス)をあらかじめ設定しておくことが不可欠である
ブランド側へ:ブランドホルダーが被る損失の多くは、検品基準を事前に定めていないことに起因する。有効な対策は3点ある。資材調達契約において生地品番やロット変更時の事前通知義務を明記すること。検品時の観察光源と測定モードを定義すること。そして「同一のブランドカラーであっても、素材が異なれば物理的な色差が生じる」という事実を受け入れ、素材をまたいだ絶対的一致を要求しないことだ。この3点目の意識改革は受け入れ難いかもしれないが、もたらす実利は最も大きい。水掛け論になりがちな色のトラブルを、契約スペックに基づく客観的な合意形成へと転換できるからだ
結論と研究の限界
本稿は序論で提起した研究課題に答えるものだ。テキスタイルのICCプロファイルが合わない最大の原因は、光の透過、表面微小構造、蛍光増白という3つの層で生地のホワイトポイントが同時にドリフトし、プロファイル作成時の測定基準が破綻することにある [1]。対策も層ごとに打ち分ける必要があり、透過の偏向には標準バッキング、織り目の影には大口径分光測色計、蛍光挙動には適切な測定モード選定やiccMAX分光ワークフローを適用し、白インクアンダーベースによって基材のばらつきを管理可能な工程変数へと変換する [1]。意思決定の面では、プロファイル再作成の基準を「ホワイトポイントが変動したか」ではなく「実印刷の色が依然としてICCプロセスの許容範囲内にあるか」へと切り替えることで [1]、色の再現性と運用コストの持続的な両立を実現できる
本稿には、明記すべき2つの限界が存在する:
・第1に、情報ソースの網羅性における限界。本稿の技術的論拠は、FESPAが2026年8月11日に発表した単一の専門レビュー記事に主に依拠している [1]。同記事は産業技術レビューであり、厳密な対照実験を経た学術論文ではない。測定モード、アパーチャー効果、色域の数値に関する記述には元となる測定データセットが付随していないため、本稿では各対策の有効性を数値で順位付けすることはできず、作用するメカニズムの分類にとどまっている
・第2に、論理の適用範囲(外挿の限界)。前述のメカニズムやフローの提案は、デジタルテキスタイル印刷、ターポリン・キャンバス出力、大判プリントを対象としている。綿の前処理のバラつきやポリエステルの熱処理による黄変に関する記述はテキスタイル特有の現象であり [1]、コート紙や非布帛系合成基材、スクリーン印刷などに無条件で適用すべきではない。またFOGRA 51の約400,000色とCMYK plusの600,000色以上の比較も特定条件下での色域規模の比較であり [1]、個々の印刷機器の実測色域を保証するものではない
今後取り組むべき研究課題として、明確なデータ要件と手法を持つ以下の3点が挙げられる:
・1点目として、同一の綿生地の連続生産ロットにおいて、前処理パラメーターとホワイトポイント座標を記録し、ロット間変動と色差の回帰関係をモデル化して「どの程度のホワイトポイントドリフトが生じた際にプロファイルを再作成すべきか」を数値化すること
・2点目として、同一ロットの生地に対し、異なるアパーチャー径と異なる測定モードで繰り返し測色を行い、アパーチャー効果と蛍光効果がそれぞれL*およびb*に与える寄与度を数値化して、本稿で提示した3層の要因が個別に分離可能かを検証すること
・3点目として、白インクアンダーベースを用いたワークフローと、生地への直接印刷ワークフローとの間で、ロット間の色再現の一貫性を比較検証し、白インクアンダーベースが変動吸収層として果たす実際の実効性を評価すること。関連する産業実務の進展は、FESPAの展示会や技術発表の動向を通じても継続的に追跡できる [2]
要点のまとめ
テキスタイルにおけるICCプロファイルのズレは、プリンターの不安定さではなく、光の透過、織り目の影、蛍光増白という3つの層で生地のホワイトポイントが同時にドリフトし、測定基準が破綻することに起因する
一般的な分光測色計の測定径(2〜4 mm)は織り目の周期と同等のスケールであるため、繊維の影を拾ってL*値を不当に押し下げてしまう。測定径の拡大が有効な直接の対策となる
蛍光増白剤(OBA)は紫外線を吸収して可視光の青色を再放射するため、測定結果は測色計の測定モード(M規格 / M-standards)に左右される。色校正時と検品時で同一モードを使用することが必須となる
プロファイル再作成の判断基準は「ホワイトポイントが変動したか」ではなく「実印刷の色が依然としてICCプロセスの基準に合致しているか」であるべきだ。ホワイトポイントが規格からわずかに外れていても、色が合っていれば既存プロファイルをそのまま活用できる
CMYK plusは色域をFOGRA 51の約400,000色から600,000色以上へと拡大するが、色域の拡張は潜在的なホワイトポイントの誤差を目立たせることにもつながるため、双方を足並み揃えて管理しなければならない
考察と今後の展望
印刷会社は「頻繁なプロファイルの作り直し」への投資を見直し、「信頼できる測定体制の確立」へと舵を切るべきだ。標準バッキングの配備、測定モードの統一、生地データベースの構築は比較的低コストで実現でき、客観的な数値記録によって主観的なトラブルを未然に防げる。デザイナー側も企画段階で生地を確定させる必要がある。紙のプルーフでは、黄みを帯びた生地に対して透明インクが見せる色相シフトを再現できないからだ。AI活用の観点では、過去のデータをもとにホワイトポイントのグルーピングや異常検知を行い、「プロファイル再作成の要否」を予測して職人の勘への依存から脱却することが現実的なアプローチとなる。ソフトウェアベンダーにとっては、測定器の取得値、工程チェック、検品条件をシームレスに連携させ、中小企業でも製造ロットを容易に追跡できる軽量なシステムの開発に商機がある。未解決の課題としては、各要因の定量的な影響度を比較できる公開データセットの不在、テキスタイル基材における測定モード別の偏向度合いに関する横断的基準の不足、そして白インクアンダーベースが変動吸収層として機能する実効性の体系的検証が未着手であることの3点が残されている
参考文献
[1] FESPA特集:テキスタイルのホワイトポイントドリフトとICCプロファイルが合わない理由とは?印刷会社のための実践的カラーマネジメントガイド
[2] Worldwide S.(2026). FESPA 2026: Everything You Need to Know About the Global Print Expo. DOI: 10.55277/researchhub.auzfba6r
[3] Emmott E., Jay M., Woodman J.(2018). Cohort Profile: Children in Need Census (CIN) records of children referred for social care support in England (Pre-Print). DOI: 10.31219/osf.io/z5rqc
[4] Steele G., White J.(2004). How to print floating-point numbers accurately. ACM SIGPLAN Notices. DOI: 10.1145/989393.989431
[5] Steele G., White J.(1990). How to print floating-point numbers accurately. ACM SIGPLAN Notices. DOI: 10.1145/93548.93559
FAQ / よくある質問
- なぜ同一のICCプロファイルを異なる生地に適用すると激しい色転びが起きるのか?
- 生地のホワイトポイントが固定された基準ではなく、変動する変数だからだ。生地の半透明性によって下地の色が透け、織り目の影が測定明度を押し下げ、蛍光増白剤が分光特性を変化させる。これら3つの要因が同時に作用することで、プロファイル作成時の測定基準と実際の生地との間に解離が生じるためである
- ロットが変わるたびにICCプロファイルを作り直す必要があるか?
- 必ずしもその必要はない。適切な対処法は、まずプロセスコントロールソフト(Bodoni PressSign、GMG、MellowColourなど)を用いて既存プロファイルの精度を検証することだ。色がICCプロセスの許容基準を満たしていれば、ホワイトポイントが規格からわずかに外れていてもプロファイルは継続して使用できる。なお、綿などの天然繊維は前処理や漂白のバラつきが大きいため、合繊に比べて再作成が必要になる頻度は高くなる
- 生地のホワイトポイント測定で最もありがちなミスは何か?
- 最も多いのは、標準バッキングを使用していないことだ。黒や濃色の作業台の上で半透明の白布を測色すると、下地が透けて数値に影響し、ホワイトポイントが暗く青みがかった色として測定されてしまう。その結果、プロファイル全体が汚染されたデータの上に構築されることになる。校正された白色セラミックプレートやブラックトラップを使用することが不可欠である
- なぜポリエステル生地に印刷すると青が緑寄りにシフトするのか?
- ポリエステルをはじめとする合成繊維は熱処理によって自然と黄変してウォームトーンに傾く一方、昇華インクは透明インクであるため、下地生地の色転びの影響をダイレクトに受ける。ホワイトポイントが黄みに傾いていると、黄色の下地に青インクが重なることで、混色によって緑方向へと色相がシフトしてしまうためだ
- 大口径分光測色計とiccMAXはどちらを先に導入すべきか?
- 原則として大口径分光測色計を先に導入すべきだ。織り目の影による測定誤差を直接抑制でき、導入ハードルやコストも比較的低く抑えられる。iccMAX分光ワークフローは素材の光学特性をより完全に記述できるものの、対応するRIPやソフトウェア、高度な専門スキルが求められるため、設備投資や教育コストの観点から次の段階の選択肢となる
関連記事
印刷 × AI ウィークリー
デザイナー・ブランド・企業が動く前に使える印刷とAIの実務を、週に一通のメールに
MINDS 無料ツール
面付け計算とプリフライトチェック——印刷前の確認を無料で、ブラウザ完結。
MINDSグループ
実際の印刷・ギフトサービスをお探しですか?
高品質印刷からオンライン注文、年節ギフトまで。MINDSグループの姉妹ブランドにお任せください。