
접어놓은 상자가 왜 자꾸 들뜰까? 인쇄가 아니라 접힘선과 칼선의 기하학적 관계 때문
접힘선(오시)이 가장자리에 너무 가깝거나, 인쇄 잉크가 접힘선을 덮었거나, 재단선이 설계와 다르게 어긋나는 것. 패키지 박스가 들뜨는 가장 흔한 원인 3가지입니다. 이 세 가지는 모두 데이터 완성(조판) 단계에서 이미 결정되므로, 인쇄소에서도 전달받은 파일대로 작업할 수밖에 없어 복구가 불가능합니다
클라이언트가 보내온 샘플 중 "상자를 접으면 한쪽이 들뜬다"는 건을 볼 때, 저는 인쇄기 핀트표부터 확인하지 않고 칼선(도무송) 도면과 전개도 파일부터 열어봅니다. 열 번 중 여덟 번은 칼선과 레이아웃 사이의 거리 문제에서 정답이 나옵니다
패키지 박스 파일 작업의 핵심은 4색 핀트가 맞는지나 망점 뭉침 여부가 아니라, 접힘선(Score Line), 칼선(Cut Line), 풀칠면(Glue Tab / Seal Area) 3가지와 레이아웃 문자/바탕색 사이의 상대적 위치입니다. 일러스트레이터 화면에서는 단순한 선 몇 줄로 보이지만, 톰슨(도무송) 현장에서는 실제 날카로운 칼날과 오시용 쇠선으로 구현됩니다. 겨우 1 mm 차이가 상자가 들뜨느냐 평평하냐를 갈라놓습니다
MINDS(MS, 중고급 완전 맞춤형 상업 인쇄)의 접수 검수 3단계 중 첫 번째 관문이 바로 이 구조 검사입니다. 접힘선과 가장자리 간격(mm), 잉크가 접힘선을 침범했는지, 풀칠면에 바탕색을 뺐는지부터 철저히 살핍니다. 여기서 통과하지 못하면 뒤에서 아무리 색상을 정확히 맞춰도 들뜨는 결과물을 건져낼 수 없습니다
접힘선 안전거리는 얼마로 잡아야 할까? 3 mm는 마지노선일 뿐
접힘선과 종이 끝과의 거리는 업계 표준상 최소 3 mm 이상이어야 하며, 보통 4~6 mm 정도 확보하는 것이 안전합니다. 이 치수는 디자인적 느낌으로 정한 게 아니라 종이 섬유가 꺾일 때 견딜 수 있는 물리적 한계치입니다. 가장자리에 너무 붙으면 접힘 장력을 견딜 여유 공간("종이 살")이 부족해 누르면 터지고 접으면 들뜨게 됩니다
상황에 따른 세부 구획 기준은 다음과 같습니다:
・접힘선이 바탕 흰색이나 밝은 색 영역에 위치할 때: 최소 3 mm부터 시작하며, 4~5 mm를 유지하는 것이 가장 안전합니다
・접힘선이 어두운 바탕 전면 인쇄(베타)나 잉크가 많이 들어간 영역에 위치할 때: 잉크 레이어가 종이를 경화시켜 탄성을 잃게 만드므로 접힘선을 더 밖으로 밀어내야 합니다. 5~6 mm를 권장합니다
또 하나 자주 놓치는 부분이 '접힘선 방향과 종이 결의 관계'입니다. 종이 섬유에는 방향성(업계 용어로 '종이 결')이 있어서 결 방향대로 접으면 상자가 차분하게 잘 접히지만, 결 직각 방향으로 접으면 약하게는 들뜸, 심하면 잉크 터짐과 종이 갈라짐이 발생합니다. 한 전개도 안에서 주 접힘선 방향은 긴 변 방향이자 종이 결 방향과 평행하도록 맞춰야 하며, 이는 종이를 발주하는 단계에서 확정지어야지 톰슨 가공 현장에서 조율할 문제가 아닙니다
잉크 바탕색이나 문자를 접힘선 위에 직접 얹어도 될까? 답은 "안 된다"에 가깝다
디자인 작업 시 가장 흔하게 범하는 실수입니다. 디자이너가 전면 인쇄 느낌을 살리려고 바탕색이나 큰 글자를 접힘선 너머까지 지나는 구도로 잡곤 합니다. 인쇄 직후 펼쳐놓았을 때는 멀쩡해 보이지만, 접는 순간 문제가 터집니다:
・접힌 자국을 따라 잉크층이 깨지면서 얇은 하얀 선이 드러남(업계 용어: '인쇄 터짐' 또는 '터짐 현상')
・접히면서 잉크층끼리 서로 마찰하여 시간이 지나면 색이 묻어나거나 벗겨짐
・어두운 잉크가 접힘선을 덮어 접었을 때 두 면의 색상 핀트가 어긋나 시각적으로 치우쳐 보임
실무에서의 해결책은 접힘선 양옆으로 각각 2~3 mm씩 '접힘선 안전지대'를 두는 것입니다. 이 영역에는 전면 바탕색을 깔지 않고, 중요한 문자나 얇은 바코드 선도 배치하지 않습니다. 특히 바코드는 매우 민감하여 접힘선을 침범하면 바코드 스캐너가 인식하지 못해 납품 거부의 단골 원인이 됩니다
전면 바탕색을 처리하는 방법은 두 가지입니다. 첫째는 접힘선을 여백(흰 바탕)에 맞추는 방식(약간의 레이아웃을 양보하고 구조적 안전을 확보), 둘째는 '도련(Bleed)'을 활용해 바탕색을 접힘선 너머까지 확장하되 접혀 들어가는 안쪽면에는 그래픽이 보이지 않게 처리하는 방식(상자 안쪽에 흔히 사용)입니다. 두 방식 중 선택은 제품의 콘셉트에 따라 다르며 정답은 없지만, 인쇄소가 자의적으로 임의 판단하지 않도록 파일 내에 명확히 지정해야 합니다
재단선 오차는 어느 정도까지 정상일까? ±0.3 mm가 일반적, ±0.1 mm는 최고 수준
패키지 박스의 실제 재단 오차 범위는 다음과 같습니다 0.3 mm 수준이 업계 표준이며, ± 0.1 mm까지 맞추는 것은 최고 정밀도 수준(톰슨 칼날 정밀 교정 및 레이저 가공 보조 필요)에 해당합니다. 이 수치가 의미하는 바는 일러스트레이터에서 그리신 칼선대로 작업해도 실제 재단 시 ± 0.3 mm 안팎의 밀림 현상이 발생할 수 있다는 점입니다
이 재단 오차는 다음 3가지 요소에 직접적인 영향을 미칩니다:
・도련(Bleed) 설정: 도련은 보통 3 mm를 잡는데, 이는 재단 밀림을 대비한 완충 여유 공간입니다. 3 mm 미만으로 잡으면 약간만 밀려도 하얀 여백이 드러납니다
・칼선 간 안전거리: 인접한 두 칼선 사이에는 최소 3~4 mm 이상 간격을 두어 칼날 진동으로 인한 연쇄 오차를 방지해야 합니다
・중요 요소와 칼선 간격: 텍스트 및 핵심 그래픽 요소는 칼선에서 최소 3 mm, 가급적 5 mm 이상 떨어뜨려야 합니다
많은 고객이 보내오는 파일 중에는 칼선(도무송) 레이어를 따로 나누지 않고 일반 그래픽 레이어에 '검은색 선'으로 그려넣는 경우가 많습니다. 인쇄소에서 이를 일일이 추출해 정렬해야 하는데, 변환 과정에서 오차가 발생하기 쉽습니다. MINDS(MS)가 권장하는 방식은 칼선, 접힘선, 재단선을 반드시 별도 레이어로 분리하고 색상을 구분하는 것입니다(업계 관례: 재단선 100% M(마젠타), 접힘선 100% C(시안) 점선 표시). 이렇게만 해주셔도 변환 오류를 절반 이상 줄일 수 있습니다
풀칠면과 접착 날개 최소 폭은 얼마로 설정할까? 8 mm부터 시작해 박스 형태별로 확대
풀칠면(Glue Tab)은 종이 상자를 접착 조립하는 영역으로, 보통 상자 측면에 연장되어 달린 날개 탭을 말합니다. 이 영역에는 잉크가 묻어 있으면 안 되며(접착력 저하), 중요한 텍스트가 들어가서도 안 되고(접혀 들어가 안 보임), 박스가 튀어 열리지 않도록 충분한 폭을 확보해야 합니다
주요 상자 형태별 풀칠면 추천 폭:
・조립식 단상자(비행기 상자형): 풀칠면 폭 8~10 mm, 깔끔한 여백 처리 필수
・상하 상자(천지 상자/싸바리): 뚜껑과 밑상자를 따로 톰슨 가공하며, 조립 맞물림 부위 안쪽 여백을 최소 5 mm 이상 확보해 상자가 뻑뻑하게 껴서 안 닫히는 현상 방지
・두 겹 접이식 단상자: 접착 날개 폭은 보통 10~15 mm로 잡되 종이 두께에 따라 조절. 종이가 두꺼울수록 풀칠면 폭을 더 크게 확보
또 다른 세부 사항은 '풀칠면이 접힘선(오시)을 눌러 침범해서는 안 된다'는 점입니다. 일부 디자이너가 풀칠면 경계와 접힘선을 별개의 선으로 각각 그리곤 하는데, 실제 톰슨 가공 시 두 선이 너무 가까우면 오시 칼날과 풀칠면 압력이 서로 간섭을 일으켜 부분 변형이 발생합니다. 실무상 풀칠면과 가장 가까운 접힘선 사이에는 최소 3 mm, 권장 5 mm 이상의 간격을 두어야 합니다
상자 형태별 접힘선 및 재단 설정치 퀵 가이드
자주 쓰는 3가지 박스 형태의 핵심 파라미터를 바로 적용할 수 있도록 정리했습니다:
・조립식 단상자(종이 한 장으로 접는 상자, 예: 휴대폰 케이스 박스, 소품 상자): 도련 3 mm, 주 접힘선과 가장자리 간격 4~6 mm, 풀칠면 폭 8~10 mm, 접힘선 안전지대 2~3 mm
・상하 상자(뚜껑 분리형, 예: 선물 세트 상자, 차 상자): 도련 3 mm, 뚜껑과 밑상자 결합부 안쪽 여백 5 mm, 풀칠면 폭은 종이 두께에 따라 조절하되 10 mm 이상 권장
・두 겹 접이식 단상자(예: 앙증맞은 카드형 상자, 행택용 카톤): 도련 3 mm, 접힘선은 중앙 대칭선에 배치, 풀칠면 10~15 mm, 중앙 접힘선 양옆 3 mm 구간 잉크 전면 빼기
종이 평량(두께)은 이 수치들에 직접적인 영향을 미칩니다. 200 g 이하의 얇은 평량은 하한값 기준을 적용하면 되지만, 300 g 이상의 두꺼운 종이나 갱판지(하드보드)는 모든 간격 치수를 한 단계 높은 상한값으로 늘려 잡아야 합니다. 종이가 두꺼울수록 접힘선 누름 자국이 깊어지고 재단 완충 여유 공간이 더 필요해집니다. 이는 디자인적 선택이 아니라 물리적 한계입니다
발주 전 셀프 검품하는 3단계 정밀 체크법
발주 넣기 전, 완성된 칼선(도무송) 도면을 전개도와 대조해 최종 점검하는 습관만으로도 상자 들뜸 문제의 80% 이상을 사전에 예방할 수 있습니다:
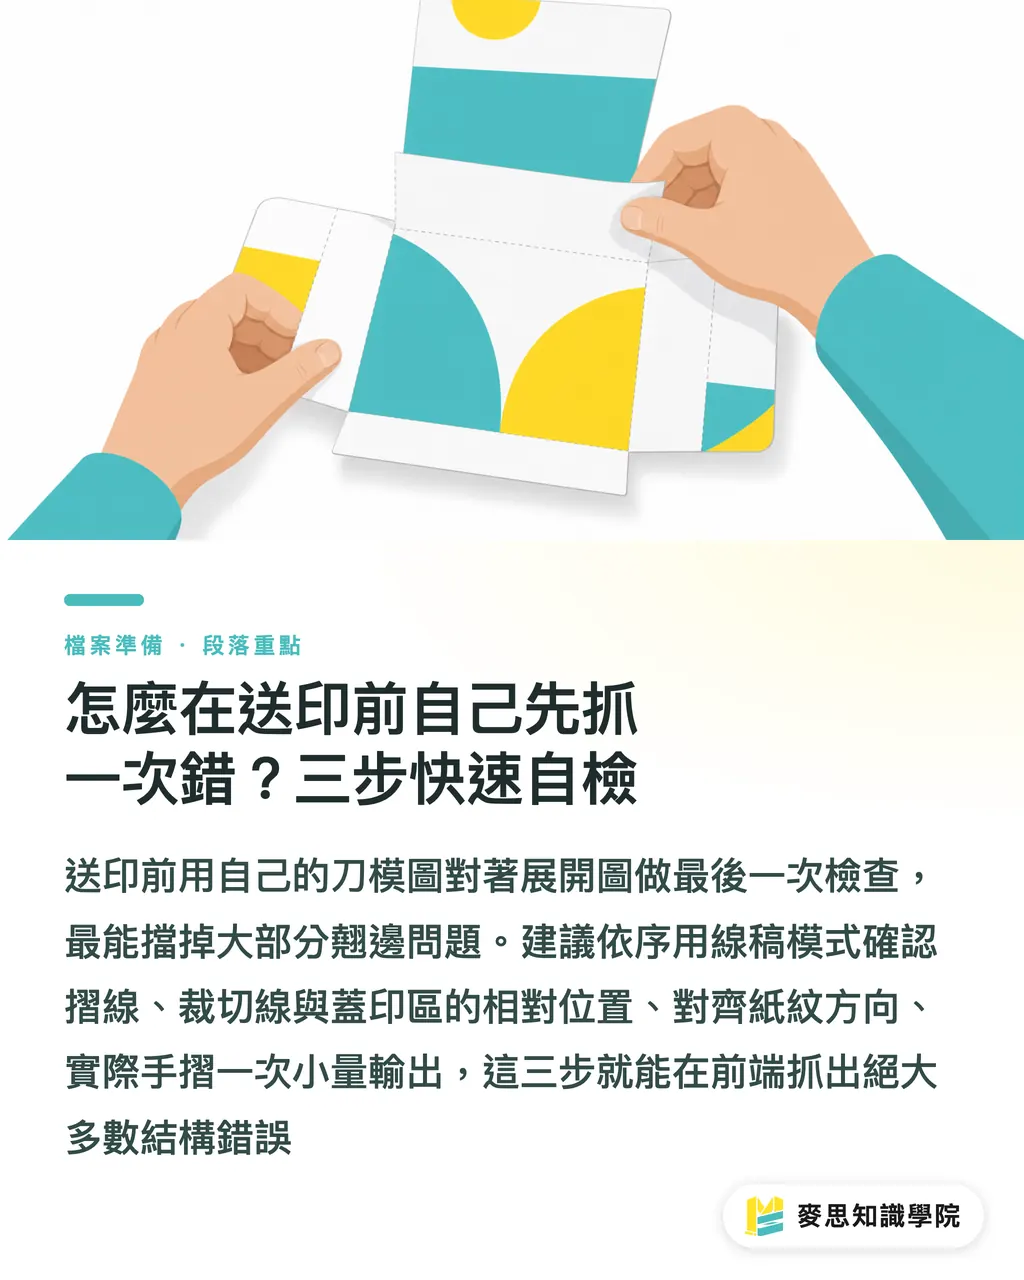
・1단계: '윤곽선(Outline/선가공) 모드'로 레이아웃 확인. 모든 인쇄 색상을 끄고 오직 선만 띄운 뒤, 접힘선, 칼선, 풀칠면 3가지의 상대적 위치가 서로 포개지거나 너무 겹치지 않는지 체크합니다
・2단계: 종이 결 방향 확인. 주 접힘선이 종이의 긴 변 방향과 평행하게 정렬되어 있나요? 이 항목을 놓치면 다른 모든 작업이 수포로 돌아갑니다
・3단계: 전개도를 직접 출력해서 접어보기. 일반 프린터로 1:1 출력한 뒤 접힘선을 따라 손으로 직접 접어보세요. 상자가 들뜨는지, 풀칠면이 잘 붙는지, 안쪽으로 말려 들어가 감춰지는 그래픽은 없는지 확인하는 것이 모니터 화면을 백 번 들여다보는 것보다 훨씬 확실합니다
이 3단계를 거치고도 의문이 남는다면 인쇄소의 칼선(목형) 담당 팀에 파일 검토를 요청하세요. MINDS에서는 발주 전 구조 체크를 3단계 검수 중 첫 번째 단계로서 무료로 제공합니다. 소규모 및 중소형 물량의 온라인 주문 건의 경우 MINDS Print 주문 인터페이스에서 접힘선 간격 미달 등 자주 발생하는 오류를 자동으로 감지해 내장된 방오(防誤) 시스템으로 미리 안내해 드립니다
더 심도 있는 박스 구조 및 지질 조합에 관한 내용은 Mai Strategy 지식 아카데미 컨설팅 팀의 패키지 디자인 모듈을 참고하시기 바랍니다. 칼선 도면 제작부터 하드보드(갱판지), 톰슨 오시 가공 프로세스까지 한눈에 파악하실 수 있습니다
핵심 요약
・패키지 박스가 들뜨는 주원인은 인쇄기 때문이 아니라 파일상 접힘선, 칼선, 풀칠면의 기하학적 배치 문제인 경우가 대부분입니다
・접힘선은 종이 끝에서 최소 3 mm 이상 떨어져야 하며, 어두운 전면 인쇄 구역은 5~6 mm까지 확보해야 합니다. 잉크 색상과 주요 문자는 접힘선 양옆 2~3 mm 안전지대를 침범해서는 안 됩니다
・재단 정밀도 오차는 업계 평균 ±0.3 mm 수준이며, 도련과 안전거리는 이러한 밀림 현상에 대비한 완충 여유 공간입니다
・풀칠면에는 잉크가 묻으면 안 되고 접힘선을 눌러서도 안 되며, 종이가 두꺼워질수록 폭을 넓혀야 합니다. 상하 상자, 조립식 단상자, 카톤 박스는 각기 다른 기준을 적용합니다
・발주 전 종이 한 장을 출력해 직접 손으로 접어보는 것이 일러스트레이터 화면을 백 번 확인하는 것보다 들뜸 문제를 감지하는 데 훨씬 유용합니다
한 걸음 더 나아가기
패키지 박스 조판 파일의 세부 사항은 디자인과 제조(생산) 사이에서 가장 어긋나기 쉬운 지점입니다. 많은 디자이너가 모니터 화면 위에서 시각적으로 예쁘게 만드는 데만 익숙하지만, 톰슨 기계에 걸리는 선 하나하나가 실제 칼날과 쇠선이라는 점을 잊곤 합니다. 이러한 워크플로를 제대로 구축하는 첫걸음은 칼선, 접힘선, 재단선을 단순히 인쇄 직전에 얹는 부속물이 아니라 레이아웃의 필수 구성 요소로 미리 설계하는 것입니다. 인쇄소 입장에서도 이 검수 프로세스를 발주 전 표준 규격(MINDS(MS)의 3단계 검수처럼)으로 정립하는 것이 서비스 차별화이자 불량 반품률을 낮추는 가장 확실한 길입니다. 다음에 박스 샘플 제작을 진행할 때에는 종이나 인쇄 스펙부터 따지기 전에 전개도 한 장을 먼저 출력해 직접 접어보세요. 십중팔구 문제점이 눈에 띄게 드러날 것입니다
추천 더보기
FAQ
- 패키지 박스 접힘선은 종이 끝에서 최소 얼마의 간격을 두어야 하나요?
- 업계 표준상 최소 3 mm 이상이며, 어두운 바탕 전면 인쇄 구역은 5~6 mm를 권장합니다. 종이가 두꺼울수록 접힘선 가공 시 갈라짐이나 들뜸 현상을 막기 위해 이 간격을 더 늘려야 합니다
- 전면 바탕색이 접힘선을 직접 지나쳐도 괜찮나요?
- 기술적으로는 가능하지만, 접히는 안쪽 면의 그래픽이 가려지거나 접힘 자국을 따라 잉크층이 깨지는 인쇄 터짐 현상이 발생할 수 있습니다. 실무적으로는 접힘선 양옆으로 2~3 mm의 무인쇄 안전지대를 두거나 접힘선이 흰 여백 구간에 놓이도록 설계하는 것을 추천합니다
- 재단선의 오차 범위는 어느 정도인가요?
- 패키지 상자 재단 정밀도는 업계 표준상 ±0.3 mm 안팎이며, 정밀 가공 시 ±0.1 mm까지 가능합니다. 따라서 재단 밀림 오차에 대비한 완충 여유 공간을 확보하기 위해 도련(Bleed)을 3 mm로 잡고 주요 요소를 칼선에서 3 mm 이상 떨어뜨려 놓아야 합니다
- 풀칠면 폭은 어떻게 결정해야 하나요?
- 박스 구조와 종이 두께에 맞춰 조절합니다. 조립식 단상자는 8~10 mm부터 시작하고 두 겹 단상자는 10~15 mm 수준이며, 종이가 두꺼울수록 풀칠면 폭을 더 넓혀야 합니다. 풀칠면 내부에는 잉크나 주요 텍스트가 들어가면 안 되며 접힘선(오시)을 눌러 침범해서도 안 됩니다
- 발주를 넣기 전에 셀프로 직접 확인할 수 있는 항목은 무엇인가요?
- 윤곽선(선가공) 모드로 칼선과 레이아웃 위치를 대조하고, 주 접힘선이 종이 결 방향과 평행한지 확인하며, 프린터로 전개도를 출력해 직접 손으로 접어보는 것까지 3단계를 진행하시면 들뜸 및 접착 문제의 대부분을 사전에 예방할 수 있습니다
관련 아티클

인쇄 × AI 디지털 전환 위클리
디자이너, 브랜드 담당자, 기업이 작업 전에 바로 쓸 수 있는 인쇄와 AI 실전 노하우를 한 통의 메일로 정리해 매주 받은편지함으로 보내드립니다
MINDS 무료 도구
Imposition calculator and preflight file check — free prepress tools, right in your browser.
MINDS 그룹
실제 인쇄나 선물 서비스가 필요하신가요?
지식을 다 읽으셨다면, 다음 단계는 MINDS 그룹의 자매 브랜드에게 맡겨보세요 — 정교한 인쇄부터 온라인 주문, 명절 선물까지