
Vì sao cạnh lõm dễ xảy ra lỗi hơn đường thẳng?
Trước hết nói một khái niệm cơ bản: sai số khuôn bế trên cạnh thẳng, cùng lắm nhìn sẽ thấy “lệch một chút”; nhưng ở cạnh lõm, cùng một mức sai số có thể làm vị trí khe lõm chạy đi, lộ mép trắng, nặng hơn còn khiến giấy carton bị rách tại điểm góc
Đây không phải nói quá. Đó là hiệu ứng phóng đại do hình học kết cấu tạo ra
Trong bế khuôn của in bao bì thông thường, sai số canh vị trí theo thông lệ ngành khoảng ±0.5 đến ±1mm. Máy bế chính xác có thể ép sai số nhỏ hơn, nhưng tình trạng máy, độ ẩm giấy, nhiệt độ và độ ẩm tại xưởng đều ảnh hưởng đến kết quả thực tế. Với cạnh thẳng, sai số này gần như mắt thường không cảm nhận được; nhưng khi độ sâu khe lõm chỉ 3-5mm, dịch chuyển 1mm gần như đã làm biến dạng cả hình khe lõm
Vì vậy không thể lấy quy chuẩn “giống đường thẳng, 3mm” để áp thẳng cho bleed ở cạnh lõm. Ở phía trong khe lõm, bleed phải tiếp tục kéo theo hướng lõm vào, để dù khuôn bế có xê dịch, màu nền vẫn phủ được mép, không lộ trắng. Các điểm góc nhô ra cũng vậy. Nếu bán kính bo góc không đủ, điểm tập trung ứng suất do dao bế để lại trên giấy sẽ trở thành điểm khởi đầu rách trong quá trình vận chuyển sau đó
Ca lỗi điển hình nhất tôi từng gặp: khách mang đến một lô hộp giấy mỹ phẩm dưỡng da, mặt đứng có phần lõm hình trái tim dùng cho nhận diện thương hiệu. Khi hoàn thiện file, quanh khe lõm chỉ chừa bleed tiêu chuẩn 3mm, hoàn toàn không xử lý kéo bleed vào theo phần lõm. Sau khi bế, hai bên khe lõm lộ mép trắng khoảng 0.8mm, 5000 hộp phải chịu lại toàn bộ chi phí in và gia công
Bleed ở vị trí đường gấp nên thu như thế nào?
Vấn đề ở đường gấp khác với cạnh lõm. Không phải “bleed không đủ”, mà thường là “bleed vượt qua đường gấp, chạy sang mặt bên kia”
Khai triển hộp giấy là một mặt phẳng. Sau khi gấp, hình ảnh trên từng mặt phải khớp với nhau. Nếu màu nền hoặc họa tiết bleed vượt quá nhiều qua đường gấp, sau khi gấp, mép của mặt đối diện sẽ lộ màu không nên có, tạo thành một dải màu ở cạnh hộp, nhìn rất rẻ tiền
Theo quy chuẩn thực tế, bleed ở hai bên đường gấp chỉ cần kéo đến đúng vị trí đường gấp là đủ, nghĩa là đường bleed không nên vượt qua đường gấp. Một số xưởng làm theo cách “dừng trước đường gấp 1mm”. Cách này bảo thủ hơn, phù hợp với chất liệu giấy có độ chính xác khi gấp không cao, ví dụ carton có tỷ lệ bột giấy tái chế cao hoặc dung sai độ dày lớn
Còn một chi tiết thường bị bỏ sót: chữ quan trọng, Logo, mã vạch phải cách đường gấp ít nhất 4-5mm. Sau khi gấp, hai bên đường gấp sẽ có một chút dịch chuyển do độ dày giấy, trong ngành gọi là “bù độ dày giấy”. Với giấy dày trên 350g, mức dịch chuyển này có thể đạt 1-1.5mm. Ép tên thương hiệu sát mép đường gấp thì sau khi gấp xong, nó sẽ bị lệch
Khi xử lý bao bì tùy chỉnh, MINDS sẽ tính lại lượng bù gấp theo từng độ dày giấy. Điểm này rất đáng xác nhận rõ với nhà in trước khi đặt in
Kích thước vị trí ghép, như mép dán và tai cài, nên đặt ra sao?
Liên kết hộp giấy thường chia làm hai loại: mép dán (glue tab, cố định bằng keo) và tai cài (tuck-in, khóa vào nhau không dùng keo). Hai loại này yêu cầu file hoàn thiện rất khác nhau
Chiều rộng tiêu chuẩn của mép dán thường nằm trong khoảng 10-15mm. Chiều rộng này giúp đầu phun keo của máy dán hộp tự động có đủ diện tích thao tác:
・Quá hẹp, dưới 8mm: máy dễ dán lệch, gây bung keo
・Quá rộng: tốn vật liệu. Sau khi gấp, nếu mép dán đè lên hình in thì còn ảnh hưởng ngoại quan
・Phần in trên mặt mép dán: nên để trống hoặc chỉ in nền nhạt. Mảng màu đậm và lớp phủ bóng đều làm giảm độ bám giữa keo và sợi giấy, dùng một thời gian dễ bung keo
Thiết kế tai cài phụ thuộc nhiều hơn vào độ cứng và độ dày giấy, không có một kích thước dùng chung cho mọi trường hợp. Nếu chiều dài ngàm cài ngắn hơn quá nhiều so với chiều cao hông hộp, tai cài sẽ lỏng. Nếu quá dài, lực cản khi cài quá lớn sẽ làm gãy giấy. Thông thường có thể lấy độ sâu ngàm cài khoảng 1/3 chiều cao hộp làm điểm xuất phát, nhưng định lượng giấy, hình dạng kết cấu và tần suất đóng mở đều phải tính vào
Còn một chi tiết hay bị bỏ qua: mép ngoài của mép dán và tai cài cũng cần kéo bleed, tiêu chuẩn 3mm. Nếu không, sau khi bế, mép đó sẽ thành một đường trắng, sau khi ghép hộp sẽ thấy rất rõ ở cạnh ngoài
Ép kim và phủ bóng ảnh hưởng thế nào đến độ an toàn của kết cấu khuôn bế?
Gia công sau in là lớp rủi ro dễ bị khâu hoàn thiện file bỏ qua nhất trong an toàn khuôn bế bao bì
Ép kim (hot stamping) được thực hiện bằng nhiệt và áp lực cục bộ, nhiệt độ thường trong khoảng 80-120°C. Quá trình này làm giấy nóng lên tại một vùng, hơi thay đổi kích thước cục bộ. Nếu vùng ép kim nằm gần đường gấp, dưới 3mm, sau khi ép nhiệt, độ sâu đường cấn ở đoạn đó sẽ không đều, khi gấp dễ xuất hiện góc gấp không đều
Tôi từng xử lý một hộp quà trà, mặt trước ép kim nguyên mảng, mép ép kim chỉ cách đường gấp phía trên 2mm. Ép xong, đường cấn ở đoạn đó gần như biến mất. Khi gấp nắp, giấy tự chọn một “điểm uốn ít tốn lực nhất” dọc theo mép ép kim, khiến nắp sau khi gấp có một góc xiên bất thường rất rõ. Thiết kế lại biên ép kim, lùi vào 4mm, vấn đề được giải quyết
Phủ UV định vị (spot UV) cũng cần chú ý: màng UV có độ dày. Nếu biên của vùng phủ UV đúng lúc đè lên đường gấp, sau khi gấp, ranh giới dày mỏng đó sẽ thành một đường gồ nhìn thấy được, dưới một số góc sáng sẽ rất rõ
Quy chuẩn thực tế:
・Biên ép kim và phủ UV định vị phải cách đường gấp ít nhất 3mm
・Cách đường cắt khuôn ít nhất 2mm, ở đây nói về biên họa tiết thiết kế, không phải bản thân đường bleed
・Nếu mặt mép dán đã phủ bóng, cần báo trước cho nhà xưởng để đổi công thức keo phù hợp
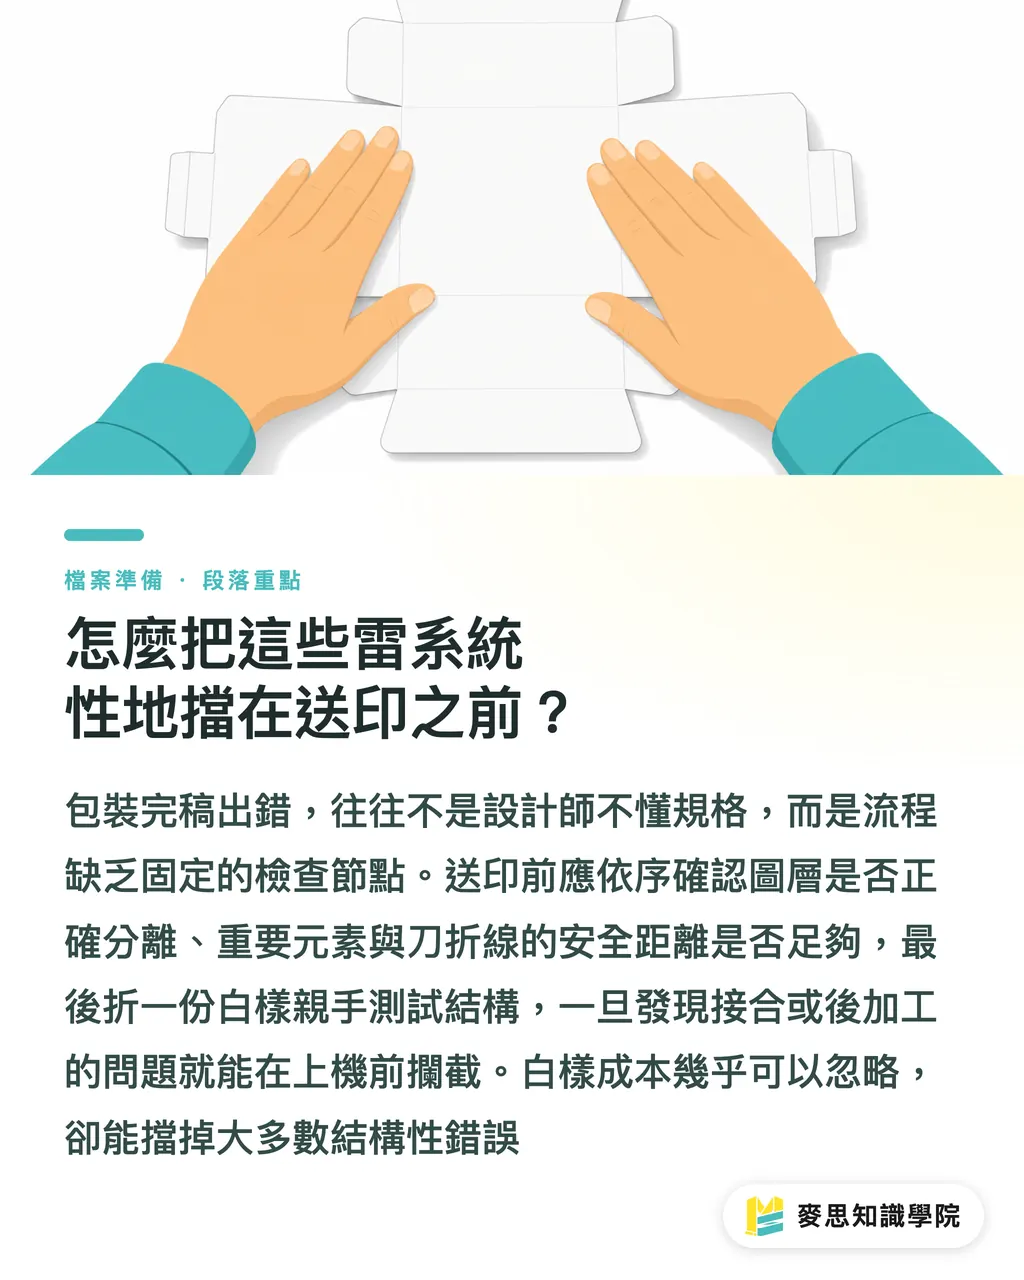
Làm sao chặn các lỗi này một cách có hệ thống trước khi gửi in?
Những vấn đề trên đa phần không phải do designer không hiểu, mà do quy trình hoàn thiện file chưa biến khoảng cách an toàn của khuôn bế thành một điểm kiểm tra cố định. Tư duy ba cửa kiểm tra khi gửi in của MINDS (MS, in thương mại tùy chỉnh toàn phần phân khúc trung cao cấp) có thể áp dụng trực tiếp vào hoàn thiện file bao bì:
・Cửa 1: xác nhận tách lớp: đường khuôn bế, đường gấp, đường bleed, đường an toàn nằm trên các layer độc lập, đặt tên rõ ràng, không trộn chung với hình in
・Cửa 2: tự kiểm tra khoảng cách an toàn vị trí: mọi yếu tố quan trọng như chữ, Logo, mã vạch, biên gia công sau in cách đường gấp ≥ 4mm, cách đường cắt ≥ 3mm; bleed ở cạnh lõm kéo thêm theo hướng khe lõm; mặt mép dán xác nhận không có mảng in đậm hoặc lớp phủ bóng
・Cửa 3: xác nhận bằng mẫu trắng: với hộp giấy kết cấu phức tạp, trước khi lên máy chính thức nên làm một mẫu trắng, bằng bế trắng hoặc in kỹ thuật số, rồi gấp, cài, dán thử một lần để xem mối ghép có chắc không, đường gấp có ngay ngắn không, biên gia công sau in có an toàn không
Chi phí làm một mẫu trắng gần như không đáng kể, nhưng có thể chặn phần lớn lỗi kết cấu. Designer tự tay gấp một lần, dán một lần, học nhanh hơn đọc bất kỳ sổ tay thông số nào
Nếu chưa chắc quy cách file hoàn thiện của mình đã đạt hay chưa, trước khi gửi in có thể trao đổi với đội ngũ tư vấn Học viện Tri thức Mai Strategy để rà lại kết cấu khuôn bế một lượt
Tóm tắt trọng điểm
・Bleed của cạnh lõm không thể áp theo tiêu chuẩn cạnh thẳng. Phía trong khe lõm cần kéo thêm bleed theo hướng lõm vào, vì sai số bế có hiệu ứng phóng đại hình học trên hình dạng khe lõm
・Bleed ở hai bên đường gấp chỉ cần dừng tại vị trí đường gấp. Bleed vượt qua đường gấp là lỗi hoàn thiện file rất thường gặp, sau khi gấp, mép sẽ lộ màu không nên có
・Chữ quan trọng và Logo phải cách đường gấp ít nhất 4mm. Với giấy dày, trên 350g, cần cộng thêm lượng bù độ dày giấy, nếu không sau khi gấp sẽ thấy lệch thị giác rõ ràng
・Mặt mép dán nên tránh in màu đậm hoặc phủ bóng. Độ bám keo đều giảm trên lớp mực và lớp phủ bóng, dùng xong dễ bung keo
・Biên ép kim và phủ UV định vị phải cách đường gấp ít nhất 3mm, nếu không nhiệt ép sau in hoặc chênh lệch độ dày màng sẽ làm đường cấn mất chuẩn
Suy nghĩ thêm
Các vấn đề khi hoàn thiện file bao bì gần như đều có một điểm chung: designer nhìn bản khai triển bằng góc nhìn phẳng, nhưng thứ được nghiệm thu ngoài thực tế lại là một kết cấu ba chiều. Khoảng cách góc nhìn này đặc biệt rõ ở cạnh lõm, biên đường gấp và vị trí ghép. Cách chống lỗi thật sự không phải dán một bảng thông số lên tường, mà là đưa bước kiểm tra khoảng cách an toàn vào quy trình làm việc. Tốt nhất là biến việc xác nhận mẫu trắng thành thao tác tiêu chuẩn, chứ không phải một lựa chọn có thể cắt bỏ. Nếu dự án của bạn có tạo hình lõm phức tạp, hoặc có gia công sau in như ép kim, phủ UV định vị, nên thêm một bước xác nhận kết cấu khuôn bế trước khi gửi in. Thời gian bỏ ra ở đầu quy trình rẻ hơn rất nhiều so với trả hàng và in lại sau khi giao
FAQ / Câu hỏi thường gặp
- Bleed cho cạnh lõm của hộp giấy bao bì cần đặt bao nhiêu mới đủ?
- Cạnh lõm không thể chỉ làm bleed tiêu chuẩn 3mm. Phía trong khe lõm cần để bleed tiếp tục kéo theo hướng lõm vào, bảo đảm dù khuôn bế dịch chuyển trong phạm vi ±1mm cũng không lộ mép trắng. Khe lõm càng nông, tỷ lệ dịch chuyển cho phép càng cao, bleed càng phải đặt rộng hơn
- Logo hoặc chữ cạnh đường gấp tối thiểu phải cách đường gấp bao xa?
- Ít nhất 4mm. Với giấy dày trên 350g, nên đặt đến 5mm, vì sau khi gấp, hai mặt giấy sẽ có dịch chuyển do độ dày giấy, tức bù độ dày giấy. Nếu ép yếu tố quan trọng quá sát đường gấp, sau khi gấp xong nhìn sẽ lệch về một bên
- Vì sao mặt mép dán không nên in màu đậm hoặc phủ bóng toàn mảng?
- Mép dán là bề mặt liên kết bằng keo. Lớp mực, nhất là mảng màu đậm, và màng phủ bóng đều ngăn keo tiếp xúc trực tiếp với sợi giấy, làm độ bền dán giảm. Dùng một thời gian dễ bung keo. Mặt mép dán nên để trống hoặc chỉ in nền nhạt
- Ép kim quá sát đường gấp sẽ gây vấn đề cụ thể gì?
- Ép kim được thực hiện dưới nhiệt độ cao 80-120°C và áp lực cao. Sau khi giấy nóng lên cục bộ, độ sâu và vị trí của đường cấn đều có thể bị ảnh hưởng. Sau khi gấp dễ xuất hiện góc gấp không đều, trong ngành thường gọi là gấp giả. Biên ép kim nên cách đường gấp ít nhất 3mm
- Có cách đơn giản nào để tự kiểm tra file hoàn thiện của hộp giấy kết cấu phức tạp có an toàn không?
- Làm một mẫu trắng là cách trực tiếp nhất. Cắt một tờ giấy trắng theo khuôn bế, rồi gấp, cài, dán thử một lượt, là có thể kiểm tra độ chính xác đường gấp, độ chắc của mối ghép và biên gia công sau in có an toàn hay không. Chi phí gần như không đáng kể, nhưng chặn được phần lớn lỗi kết cấu
Bài viết liên quan

Bản tin In ấn × AI hàng tuần
Kiến thức in ấn và AI mà nhà thiết kế, thương hiệu và doanh nghiệp dùng được trước khi bắt tay — một email mỗi tuần
Công cụ miễn phí MINDS
Tính bình bản và kiểm tra file trước in — công cụ miễn phí, chạy ngay trên trình duyệt.
Tập đoàn MINDS
Cần dịch vụ in ấn hoặc quà tặng thực tế?
Từ in ấn cao cấp đến đặt hàng online và quà Tết — các thương hiệu thành viên của Tập đoàn MINDS lo phần còn lại.