
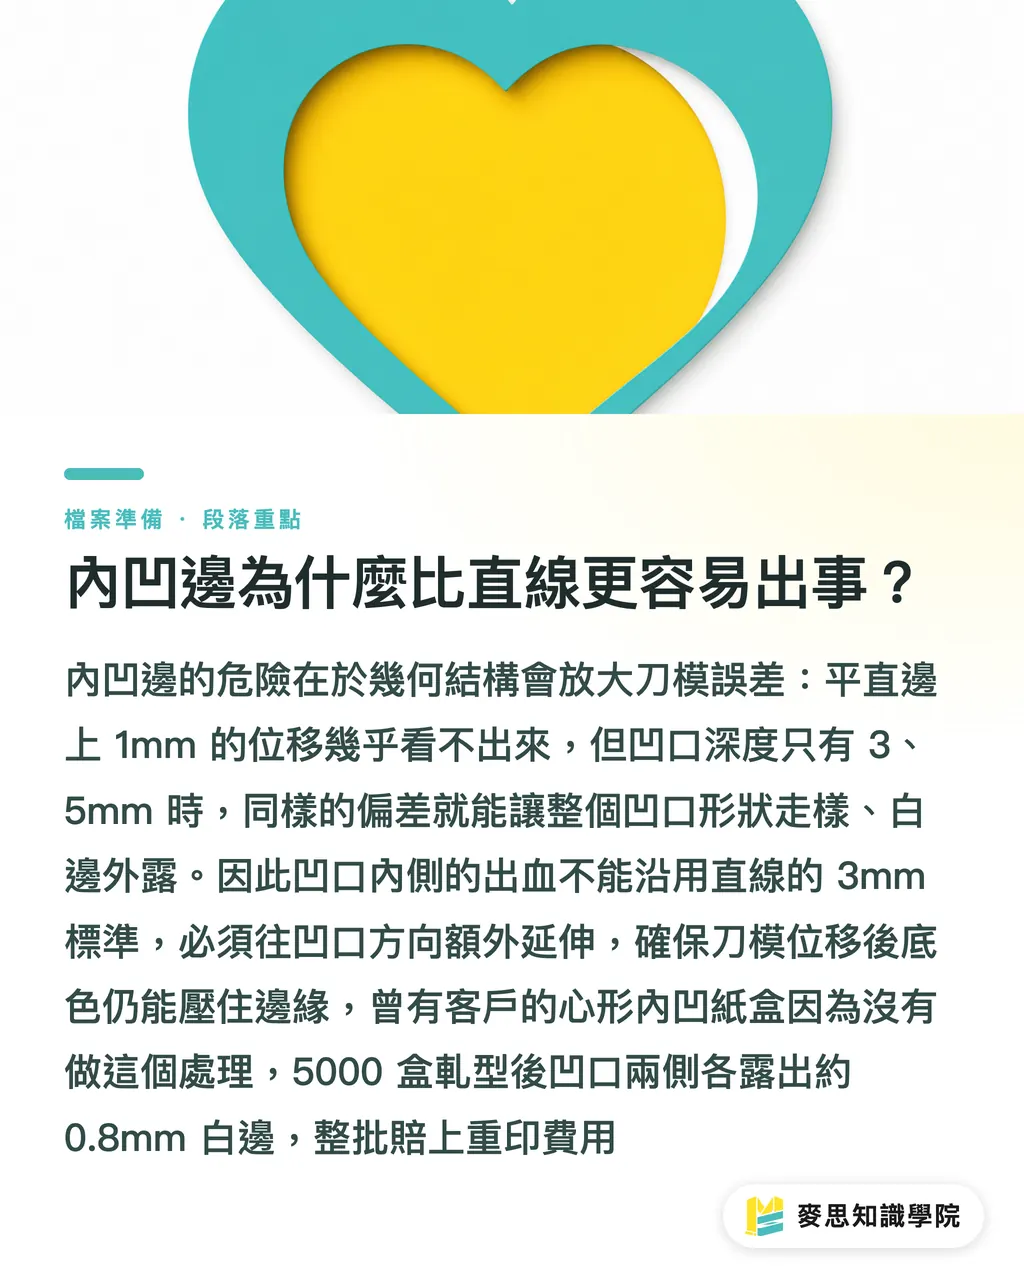
¿Por qué un borde entrante falla más fácilmente que una línea recta?
Primero, una idea básica: si el troquel se desplaza un poco en un borde recto, como mucho se ve “algo corrido”. Pero en un borde entrante, ese mismo margen de error mueve la muesca, deja aparecer blanco y, en casos graves, incluso puede hacer que el cartón se rasgue en la esquina
No es una exageración. Es un efecto de amplificación provocado por la geometría de la estructura
En el troquelado de packaging, la tolerancia de registro suele estar, por práctica habitual del sector, entre ±0.5 y ±1mm. Una troqueladora de precisión puede reducir ese margen, pero el estado de la máquina, la humedad del cartón y la temperatura y humedad del taller afectan el resultado real. En un borde recto, ese error casi no se percibe a simple vista. Pero si la profundidad de una muesca entrante es de solo 3-5mm, un desplazamiento de 1mm ya cambia toda la forma de la muesca
Por eso el sangrado en un borde entrante no puede resolverse aplicando sin más el mismo estándar de 3mm de una línea recta. En el lado interior de la muesca, el sangrado debe seguir extendiéndose hacia la entrada, de modo que, aunque el troquel se desplace, el color de fondo siga cubriendo el borde y no aparezca blanco. Lo mismo ocurre con las puntas salientes: si el radio de redondeo no es suficiente, el punto de concentración de tensión que deja la cuchilla en el cartón puede convertirse después en el inicio de un desgarro durante el transporte
El fallo más típico que he visto fue en una serie de estuches para productos de cuidado facial. El frente tenía un entrante en forma de corazón como parte de la identidad de marca. En el arte final solo se había dejado el sangrado estándar de 3mm alrededor de la muesca, sin extenderlo hacia el interior. Después del troquelado aparecieron bordes blancos de unos 0.8mm a ambos lados del entrante. Los 5000 estuches tuvieron que reimprimirse y reprocesarse
¿Cómo debe cerrarse el sangrado en las líneas de hendido?
El problema en las líneas de hendido es distinto al de los bordes entrantes. No suele ser que “falte sangrado”, sino que el sangrado cruza el hendido y se mete en la otra cara
El desarrollo de una caja es una superficie plana, pero una vez plegada los gráficos de cada panel deben coincidir. Si un color de fondo o una imagen sangra demasiado más allá de la línea de hendido, al plegar aparecerá en el borde del panel opuesto un color que no debería estar ahí. Se forma una franja en el canto de la caja y el resultado se ve muy barato
Como regla práctica, el sangrado de cada lado del hendido debe llegar solo hasta la línea de hendido. Es decir, la línea de sangrado no debería cruzarla. Algunas fábricas trabajan con un criterio más conservador: detenerse 1mm antes del hendido. Es una buena opción para cartones con menor precisión de plegado, por ejemplo materiales con alta proporción de fibra reciclada o con mayor tolerancia de espesor
Hay otro detalle que se pasa por alto con frecuencia: textos importantes, Logo y códigos de barras deben quedar al menos a 4-5mm de la línea de hendido. Después del plegado, los dos lados del cartón se desplazan ligeramente por el espesor del material, lo que en el sector se conoce como compensación por espesor del papel. En cartones gruesos, de 350g en adelante, ese desplazamiento puede llegar a 1-1.5mm. Si colocas el nombre de la marca pegado al hendido, al cerrar la caja se verá torcido
MINDS recalcula la compensación de plegado según el espesor de cada cartón cuando trabaja packaging personalizado. Conviene dejar este punto claro con la imprenta antes de enviar el trabajo
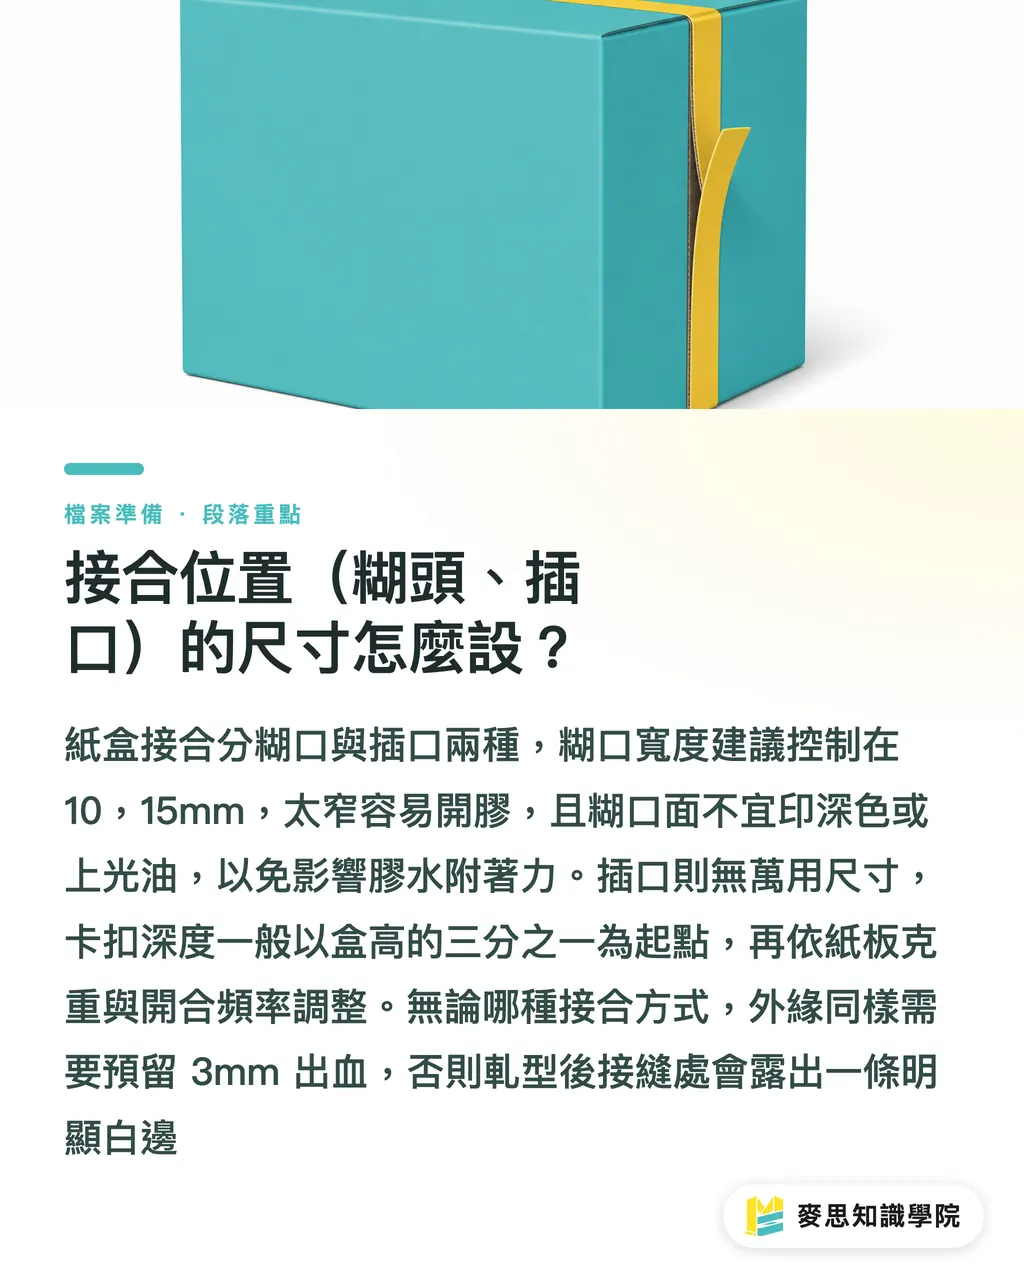
¿Cómo definir las medidas de las zonas de unión, como pestañas de pegado y cierres?
En una caja de cartón hay, en general, dos tipos de unión: la pestaña de pegado, o glue tab, fijada con adhesivo, y el cierre tipo tuck-in, que encaja sin cola. Las exigencias de arte final para cada uno son muy distintas
El ancho estándar de una pestaña de pegado suele estar entre 10-15mm. Ese ancho da a la boquilla de cola de una plegadora-encoladora automática suficiente superficie de trabajo:
・Demasiado estrecha, menos de 8mm: la máquina se desvía con facilidad y aparecen aperturas de cola
・Demasiado ancha: desperdicia material y, si al plegar la pestaña pisa una zona impresa, también afecta el aspecto final
・Impresión en la cara de la pestaña: se recomienda dejarla sin imprimir o usar solo un fondo claro. Las masas de color oscuro y las capas de barniz reducen la adherencia entre la cola y las fibras del cartón, por lo que es más fácil que la unión se abra con el uso
El diseño de un cierre tipo tuck-in depende más de la rigidez y el espesor del cartón. No existe una medida universal. Si la longitud de encaje es demasiado corta respecto a la altura del lateral de la caja, el cierre queda flojo. Si es demasiado larga, la resistencia al insertarlo puede doblar o dañar el cartón. Como punto de partida, suele definirse una profundidad de encaje cercana a 1/3 de la altura de la caja, pero también deben considerarse el gramaje del cartón, la forma de la estructura y la frecuencia de apertura y cierre
Otro detalle que se olvida: los bordes exteriores de la pestaña de pegado y del cierre también necesitan extensión de sangrado, el estándar de 3mm. Si no, después del troquelado ese borde quedará como una línea blanca, claramente visible en el exterior de la caja una vez unida
¿Cómo afectan el hot stamping y los barnices a la seguridad estructural del troquel?
Los acabados posteriores son una capa de riesgo que el arte final suele ignorar cuando se habla de seguridad del troquel
El hot stamping se realiza con calor y presión localizados, normalmente entre 80-120°C. Ese proceso calienta una zona concreta del cartón y puede modificar ligeramente sus dimensiones locales. Si el área de estampado está demasiado cerca de una línea de hendido, a menos de 3mm, la profundidad de esa marca de hendido puede quedar irregular después del prensado térmico, y al plegar aparecerán esquinas deformadas
Trabajé en un caso de una caja de regalo para té con el frente completo en hot stamping. El borde del estampado quedaba a solo 2mm del hendido superior. Después del estampado, la marca de hendido en esa zona prácticamente desapareció. Al cerrar la tapa, el cartón eligió por sí solo el punto de flexión con menor resistencia, justo junto al borde del stamping, y la tapa terminó con una diagonal irregular muy evidente. Se rediseñó el límite del stamping, se retiró 4mm, y el problema desapareció
El barniz sectorizado, o spot UV, requiere la misma atención. La película de barniz tiene espesor. Si el límite del barniz cae justo sobre una línea de hendido, después del plegado esa transición de espesor se convierte en una línea elevada visible, muy clara bajo ciertos ángulos de luz
Regla práctica:
・Los límites de hot stamping y spot UV deben quedar al menos a 3mm de la línea de hendido
・Deben quedar al menos a 2mm de la línea de corte del troquel. Esto se refiere al límite del diseño o acabado, no a la línea de sangrado en sí
・Si la cara de la pestaña de pegado ya tiene barniz, hay que avisar al proveedor con antelación para cambiar a una formulación de adhesivo adecuada
¿Cómo bloquear estos problemas de forma sistemática antes de enviar a imprenta?
La mayoría de estos problemas no ocurren porque el diseñador no entienda, sino porque el flujo de arte final no convierte las distancias de seguridad del troquel en puntos fijos de revisión. La lógica de las tres puertas de preimpresión de MINDS, MS, impresión comercial totalmente personalizada de gama media-alta, puede aplicarse directamente al arte final de packaging:
・Primera puerta: confirmación de separación de capas. Líneas de troquel, líneas de hendido, líneas de sangrado y líneas de seguridad deben estar en capas independientes, con nombres claros, sin mezclarse con la gráfica de impresión
・Segunda puerta: auto revisión de distancias de seguridad. Todos los elementos importantes, textos, Logo, códigos de barras y límites de acabado, deben quedar a ≥ 4mm de las líneas de hendido y a ≥ 3mm de las líneas de corte. En bordes entrantes, el sangrado debe extenderse adicionalmente hacia la muesca. En la cara de la pestaña de pegado, confirmar que no haya impresión oscura ni barniz
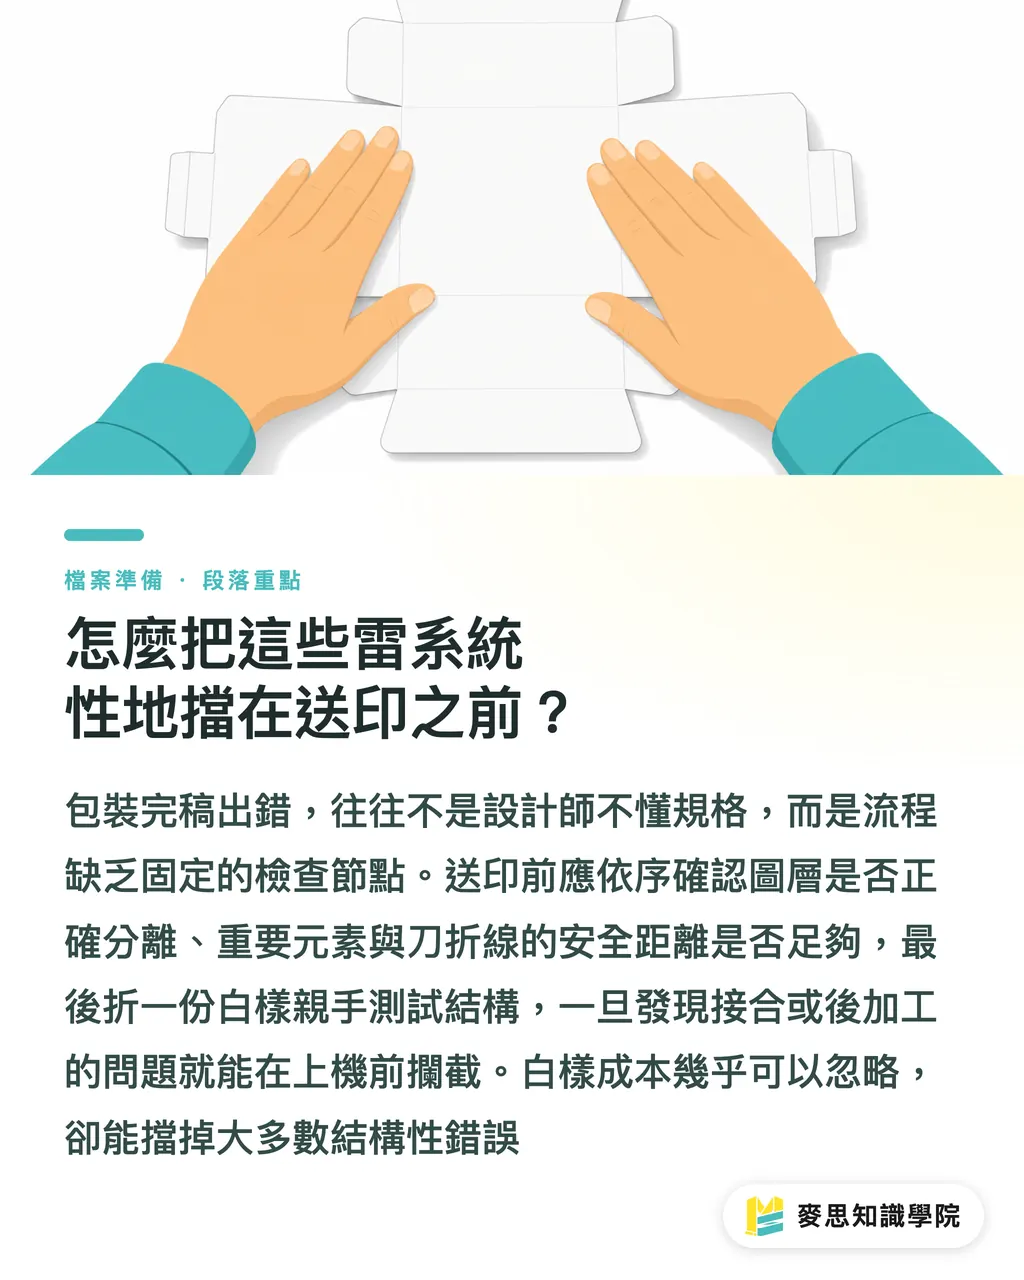
・Tercera puerta: validación física con maqueta. Antes de entrar a máquina con una caja de estructura compleja, hacer una muestra en blanco, ya sea troquelado en blanco o salida digital, y plegarla, encajarla y pegarla una vez. Así se comprueba si la unión resiste, si los hendidos son regulares y si los límites de acabado están en zona segura
El costo de una muestra en blanco es casi despreciable, pero bloquea la mayoría de los problemas estructurales. Que el diseñador la pliegue y la pegue con sus propias manos enseña más rápido que cualquier manual de especificaciones
Si no tienes claro si las especificaciones de tu arte final son correctas, antes de enviar a imprenta puedes consultar al equipo consultor de la Academia del conocimiento Mai Strategy para revisar la estructura del troquel
Resumen de puntos clave
・El sangrado de los bordes entrantes no puede aplicarse con el mismo estándar de una línea recta. El interior de la muesca necesita una extensión adicional hacia la entrada, porque el error de troquelado se amplifica geométricamente en la forma de la muesca
・El sangrado a ambos lados de una línea de hendido debe detenerse en la propia línea. Que el sangrado cruce el hendido es un error habitual de arte final, y después del plegado deja ver colores que no deberían aparecer en el borde
・Los textos importantes y el Logo deben quedar al menos a 4mm de la línea de hendido. En cartón grueso, de 350g en adelante, hay que sumar la compensación por espesor del papel, o el desplazamiento visual tras el plegado será evidente
・Evita imprimir colores oscuros o aplicar barniz en la pestaña de pegado. La adherencia del adhesivo disminuye tanto sobre la capa de tinta como sobre la película de barniz, y la unión puede abrirse con el uso
・Los límites de hot stamping y spot UV deben quedar al menos a 3mm de la línea de hendido. Si no, la presión térmica del acabado o la diferencia de espesor de la película pueden desajustar la marca de hendido
Para pensar un poco más
Los problemas de arte final en packaging casi siempre comparten una misma raíz: el diseñador mira un desarrollo plano, pero lo que realmente se va a aprobar es una estructura tridimensional. Esa diferencia de mirada se nota especialmente en bordes entrantes, límites de hendido y zonas de unión. La verdadera forma de evitar errores no es pegar una tabla de especificaciones en la pared, sino integrar la revisión de distancias de seguridad dentro del flujo de trabajo. Mejor todavía si la validación física con muestra en blanco se vuelve un paso estándar y no una opción prescindible. Si tu proyecto incluye formas entrantes complejas o acabados como hot stamping y spot UV, conviene añadir una revisión estructural del troquel antes de enviar a imprenta. Ese tiempo invertido al principio cuesta mucho menos que rechazos, devoluciones y reimpresiones después de entregar
FAQ
- ¿Cuánto sangrado necesita un borde entrante en una caja de cartón?
- Un borde entrante no debe limitarse al estándar de 3mm. En el interior de la muesca, el sangrado debe seguir extendiéndose en la dirección de entrada para garantizar que, incluso con un desplazamiento del troquel de ±1mm, no aparezcan bordes blancos. Cuanto menor sea la profundidad de la muesca y mayor sea la proporción de desplazamiento admisible, más generoso debe ser el sangrado
- ¿A qué distancia mínima debe quedar un Logo o texto junto a una línea de hendido?
- Al menos a 4mm. En cartones gruesos, de 350g en adelante, se recomienda llegar a 5mm, porque al plegar el cartón aparece un desplazamiento entre caras provocado por el espesor del material, la compensación por espesor del papel. Si los elementos importantes quedan demasiado cerca del hendido, una vez plegada la caja se verán cargados hacia un lado
- ¿Por qué no conviene imprimir color oscuro o aplicar barniz completo en la pestaña de pegado?
- La pestaña de pegado es una superficie de unión con adhesivo. La capa de tinta, sobre todo una masa de color oscuro, y la película de barniz aíslan la cola del contacto directo con las fibras del cartón. Eso reduce la resistencia del pegado y facilita que la unión se abra con el uso. Se recomienda dejar la pestaña en blanco o imprimir solo un fondo claro
- ¿Qué problema concreto causa el hot stamping demasiado cerca de una línea de hendido?
- El hot stamping se realiza con alta temperatura, 80-120°C, y alta presión. Al calentarse localmente el cartón, pueden alterarse la profundidad y la posición de la marca de hendido. Después del plegado aparecen con facilidad esquinas irregulares o pliegues falsos. Por eso se recomienda dejar al menos 3mm entre el límite del hot stamping y la línea de hendido
- ¿Hay una forma sencilla de revisar si el arte final de una caja estructural compleja es seguro?
- Hacer una muestra en blanco es el método más directo. Se troquela una cartulina blanca con la forma del troquel y se pliega, encaja y pega realmente. Así se revisan de una vez la precisión de los hendidos, la resistencia de la unión y la seguridad de los límites de acabado. El costo es casi despreciable y bloquea la mayoría de los problemas estructurales
Artículos relacionados

El boletín semanal de impresión × IA
El conocimiento práctico de impresión e IA que diseñadores, marcas y empresas pueden usar antes de actuar, en un solo correo, cada semana en tu bandeja de entrada
Herramientas gratis MINDS
Imposition calculator and preflight file check — free prepress tools, right in your browser.
Grupo MINDS
¿Necesita servicios reales de impresión o regalos?
Una vez leído el contenido, el siguiente paso queda en manos de las marcas hermanas del Grupo MINDS: desde impresión de alta calidad hasta pedidos en línea y regalos de temporada