
内凹边为什么比直线更容易出问题?
先说一个基本概念:刀模误差落在平直边上,顶多看起来“偏了一点”;但在内凹边,同样的误差量会让缺口位置跑偏、白边露出来,严重时还会让纸板在角点撕裂
这不是夸张,是结构几何造成的放大效应
一般包装印刷的模切对位误差,行业惯例大概在 ±0.5 至 ±1mm 之间,精密模切机可以压得更小,但机器状态、纸板含水率、现场温湿度都会影响实际表现。平直边有这点误差,肉眼几乎感觉不到;内凹边的凹口深度只有 3-5mm 时,1mm 的位移就等于整个凹口形状都变了
所以内凹边的出血设置不能直接套用“和直线一样 3mm”。凹口内侧,出血要继续往凹口方向延伸,保证即使刀模发生位移,底色也能压住边缘,不露白。凸出的角点也是一样,圆角半径设置不够,模切刀在纸板上留下的应力集中点,就会成为后续运输中的撕裂起点
我遇过最典型的失败案例:客户拿来一批护肤品纸盒,立面有用于品牌识别的心形内凹,出印前文件时凹口周围只做了标准 3mm 出血,完全没有针对凹口向内延伸处理。模切后,凹口左右各出现约 0.8mm 的白边,5000 个盒子整批赔了重印和加工费
出血在折线位置要怎么收?
折线这里的问题和内凹边不一样,不是“出血不够”,常常是“出血穿过折线跑到另一面去了”
纸盒展开是一张平面,折叠后各个面的图案要对齐。如果底色或图案出血越过折线太多,折叠后对面那一面的边缘就会露出不该有的颜色,在纸盒边缘形成色带,看起来非常廉价
实务规范上,折线两侧的出血各自延伸到折线位置就够了,也就是说出血线不要越过折线。有些工厂的做法是“折线以内 1mm 就停”,这更保守,适合折叠精度没那么高的纸板材质,例如再生纸浆比例高、厚度公差大的纸板
还有一个常被漏掉的细节:重要文字、Logo、条码,距离折线至少要有 4-5mm 的安全距离。折叠后,折线两侧的纸板会因为纸张厚度产生一点位移,业内叫“纸厚补偿”,厚纸板(350g 以上)这个位移可达 1-1.5mm。把品牌名称压在折线边缘,折好之后就是歪的
麦思印刷 在处理定制包装时,会针对每种纸板厚度重新计算折叠补偿量,这一点值得在下单前跟印刷厂确认清楚
接合位置(糊口、插口)的尺寸怎么设?
纸盒接合大致分两种:糊口(glue tab,用胶水固定)和插口(tuck-in,互扣不用胶)。这两种对印前文件的要求差很多
糊口的标准宽度通常在 10-15mm,这个宽度是为了让自动糊盒机的胶嘴有足够作业面积:
・太窄(不到 8mm):机器容易糊偏,出现开胶
・太宽:浪费材料,折叠后糊口如果压到印刷图案,还影响外观
・糊口那一面的印刷:建议留空或只印浅底,深色实地和光油层都会降低胶水与纸板纤维的附着力,使用一段时间后容易开胶
插口的结构设计更依赖纸板硬度与厚度,没有一个通用尺寸。插口的卡扣长度如果比盒子侧板高度短太多,插口就松;太长,插入时阻力过大会把纸板折坏。一般以插口卡扣深度设在盒高的 1/3 左右作为起点,但纸板克重、结构形状、开合频率都要考虑进去
还有一个被漏掉的细节:糊口和插口的外缘,同样需要出血延伸(标准 3mm),否则模切后那个边缘就是一条白边,接合后在盒子外缘清楚可见
烫金、上光怎么影响刀模结构的安全?
后道加工是包装刀模安全最容易被印前端忽略的一层风险
烫金(hot stamping)在局部高温高压下进行,温度通常在 80-120°C 之间,这个过程会让纸板局部受热,稍微改变局部尺寸。如果烫金范围靠近折线(不足 3mm),热压后那段折线的压痕深度就会不均,折叠时容易出现不规则折角
我处理过一个茶叶礼盒的案子,正面整片烫金,烫金边缘距离顶部折线只有 2mm,烫完之后那段折线的压痕几乎消失,折盖时纸板沿着烫金边缘自己选了一个“最省力的弯曲点”,折出来的盖子有一个明显的不规则斜角。重新设计烫金边界,后退 4mm,问题解决
局部上光(spot UV)同样要注意:光油膜有厚度,局部上光的边界如果正好压在折线上,折叠后那个厚薄交界就是一条可见的凸起线,在某些角度的光线下清晰可见
实务规范:
・烫金、局部上光的边界距离折线至少 3mm
・距离刀模裁切线至少 2mm(这里说的是设计图案边界,不是出血线本身)
・糊口面如已上过光,需提前告知厂家更换合适的胶水配方
怎么把这些坑系统性地挡在送印之前?
以上问题,大多数不是设计师不懂,而是印前流程没有把刀模安全距离做成固定检查节点。麦思印刷(MS,中高端全定制商业印刷)送印三道关的思路可以直接套用在包装印前文件上:
・第一关:图层分离确认:刀模线、折线、出血线、安全线分别放在独立图层,命名清楚,不和印刷图案混在一起
・第二关:位置安全距离自查:所有重要元素(文字、Logo、条码、后道加工边界)距离折线 ≥ 4mm,距离裁切线 ≥ 3mm;内凹边出血往凹口方向额外延伸;糊口面确认没有深色印刷或光油
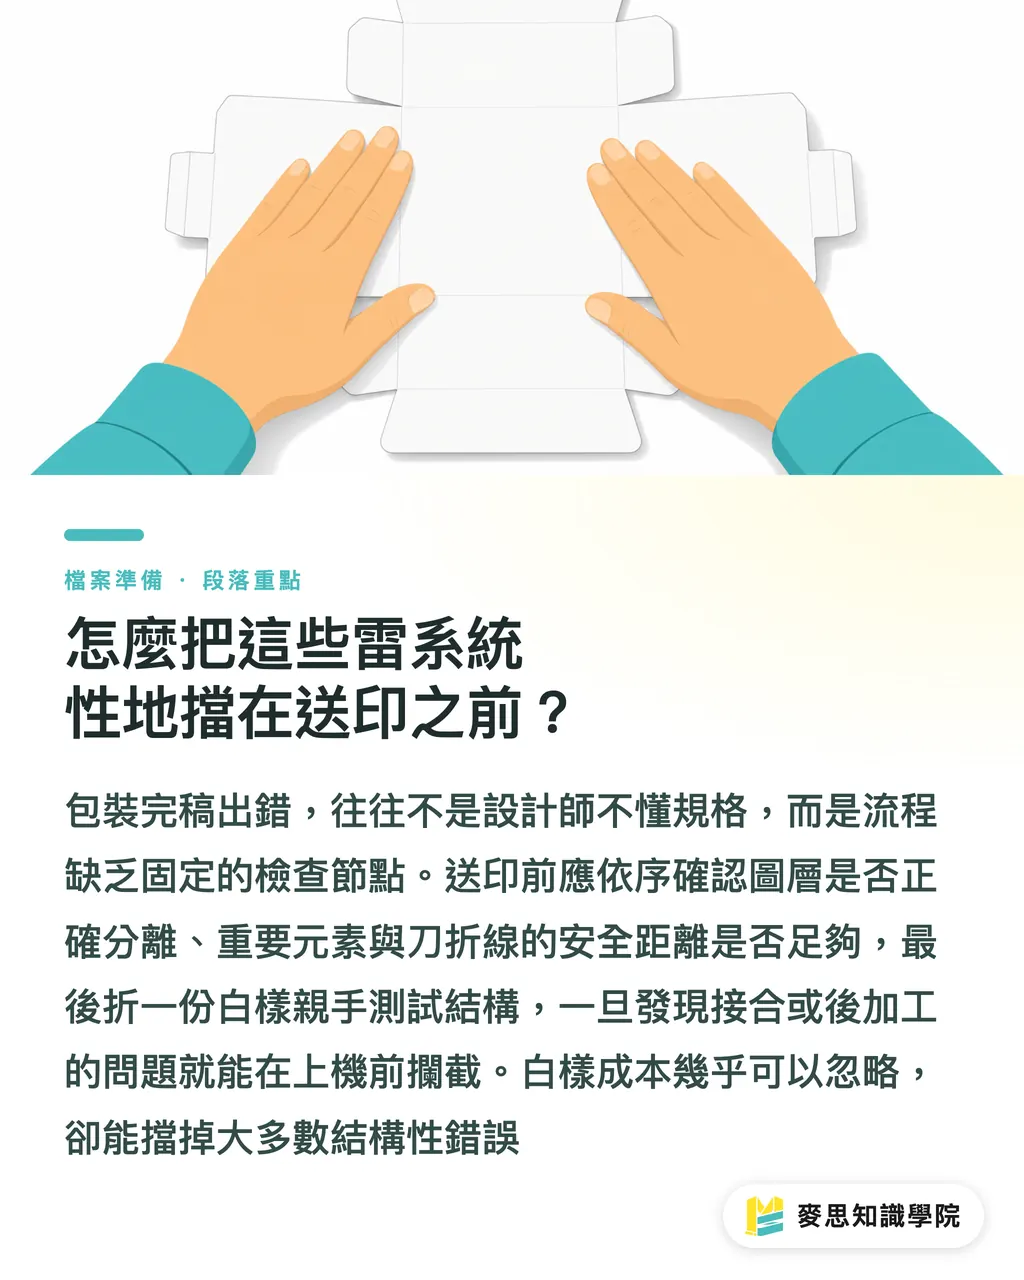
・第三关:打样实物确认:复杂结构纸盒在正式上机前做一份白样(白打样或数字输出),实际折叠、插扣、黏合一次,看接合是否牢固、折线是否规整、后道加工边界是否安全
做一份白样的成本几乎可以忽略,但能挡掉大多数结构问题。设计师亲手折一次、糊一次,学到的比看任何规格手册都快
不确定自己的印前文件规格是否合格,可以在送印前咨询 麦策知识学院顾问团队,针对刀模结构跑一遍确认
重点整理
・内凹边的出血不能照直线标准套用,凹口内侧需要往凹口方向额外延伸,模切误差在凹口形状上有几何放大效应
・折线两侧的出血各自停在折线位置即可,出血穿过折线是常见印前文件错误,折叠后边缘会露出不该有的颜色
・重要文字与 Logo 距离折线安全距离至少 4mm,厚纸板(350g 以上)再加纸厚补偿量,否则折叠后视觉偏移明显
・糊口面避免印深色或上光,胶水附着力在油墨层和光油层上都会下降,使用后容易开胶
・烫金与局部上光的边界距离折线至少 3mm,否则后道加工热压或膜厚差会让折线压痕失准
延伸思考
包装印前文件的问题几乎都有一个共同特征:设计师是用平面视角在看一张展开图,但实际要验收的是一个三维结构物。这个视角差距,在内凹边、折线边界、接合位置特别明显。真正的防呆方法不是把一张规格表贴在墙上,而是把安全距离检查做进工作流程,最好让白样实物确认这一步变成标准作业,而不是可省的选项。如果你的案子有复杂内凹造型,或烫金、局部上光这类后道加工,建议送印前多做一道刀模结构确认,这个时间花在前面,远比出货后退批重印省钱
FAQ
- 包装纸盒内凹边的出血要设多少才够?
- 内凹边不能只做标准 3mm,凹口内侧需要让出血沿凹入方向继续延伸,确保刀模在 ±1mm 位移范围内也不会露白边。凹口深度越浅、允许的位移比例越高,出血就要设得越充足
- 折线旁边的 Logo 或文字最少要离折线多远?
- 至少 4mm;厚纸板(350g 以上)建议设到 5mm,因为纸板折叠后两面之间会有因纸厚造成的位移(纸厚补偿)。把重要元素压得太靠近折线,折好后视觉上就是偏向一侧
- 糊口面为什么不能印深色或上满版光油?
- 糊口是胶水接合面,油墨层(尤其深色实地)和光油膜层都会隔绝胶水与纸板纤维的直接接触,导致糊合强度下降,使用一段时间后容易开胶;糊口建议留空或只印浅底色
- 烫金太靠近折线会有什么具体问题?
- 烫金在高温(80-120°C)高压下进行,纸板局部受热后,折线压痕的深度和位置都可能受影响,折叠后容易出现不规则折角,也就是业内说的“虚折”;烫金边界距离折线建议至少 3mm
- 有没有简单的方式自查复杂结构纸盒的印前文件是否安全?
- 做一份白样是最直接的方法,把刀模切一张白卡纸出来,实际折叠、插扣、黏合一遍,就能把折线精准度、接合强度、后道加工边界是否安全都验一遍,成本几乎可以忽略,能挡掉大多数结构问题
相关文章

印刷 × AI 数字化转型周报
把设计师、品牌方与企业出手前用得上的印刷与 AI 实战,整理成一封信,每周寄到你邮箱
麦思免费工具
Imposition calculator and preflight file check — free prepress tools, right in your browser.
麦思集团
需要实际的印刷或礼品服务?
知识看完,下一步交给麦思集团的姊妹品牌——从精致印刷到线上下单与年节礼赠