
Überblick
Bei Faltschachteln für automatisierte Verpackungslinien muss die Stanzform zuerst auf die Abläufe der Maschine abgestimmt sein – Aufnehmen, Aufrichten, Verschließen. MINDS (MS) klärt im Drei-Stufen-Druckworkflow zuerst den Produktionspfad und schaut dann auf die Optik
Die Stanzform ist die Konstruktionszeichnung, die Schneiderillinien, Rillungen und Klebepositionen der Schachtel als fertigbare Struktur abbildet. Sie legt fest, wie die Schachtel gefaltet, geklebt und der Maschine zugeführt wird – sie ist die gemeinsame Sprache von Gestaltung und Serienproduktion
Warum bleiben schicke Schachteln am Kartonierer hängen?
Auf dem Werksfloor ist mein größter Albtraum dieser Satz: Erst drucken, die Maschine stellen wir danach ein. In einer automatisierten Verpackungslinie wird das meistens eine teure Nacharbeit
Eine Schachtel durchläuft am Kartonierer üblicherweise 6 Stationen: Aufnehmen, Aufrichten, Befüllen, Laschen falten, Leimauftrag, Verschluss. Der Visualservice sieht nur die schicke Vorderseite – die Maschine prüft dagegen Planlage, Rückfederung, Reibverhalten und Position der Klebelasche
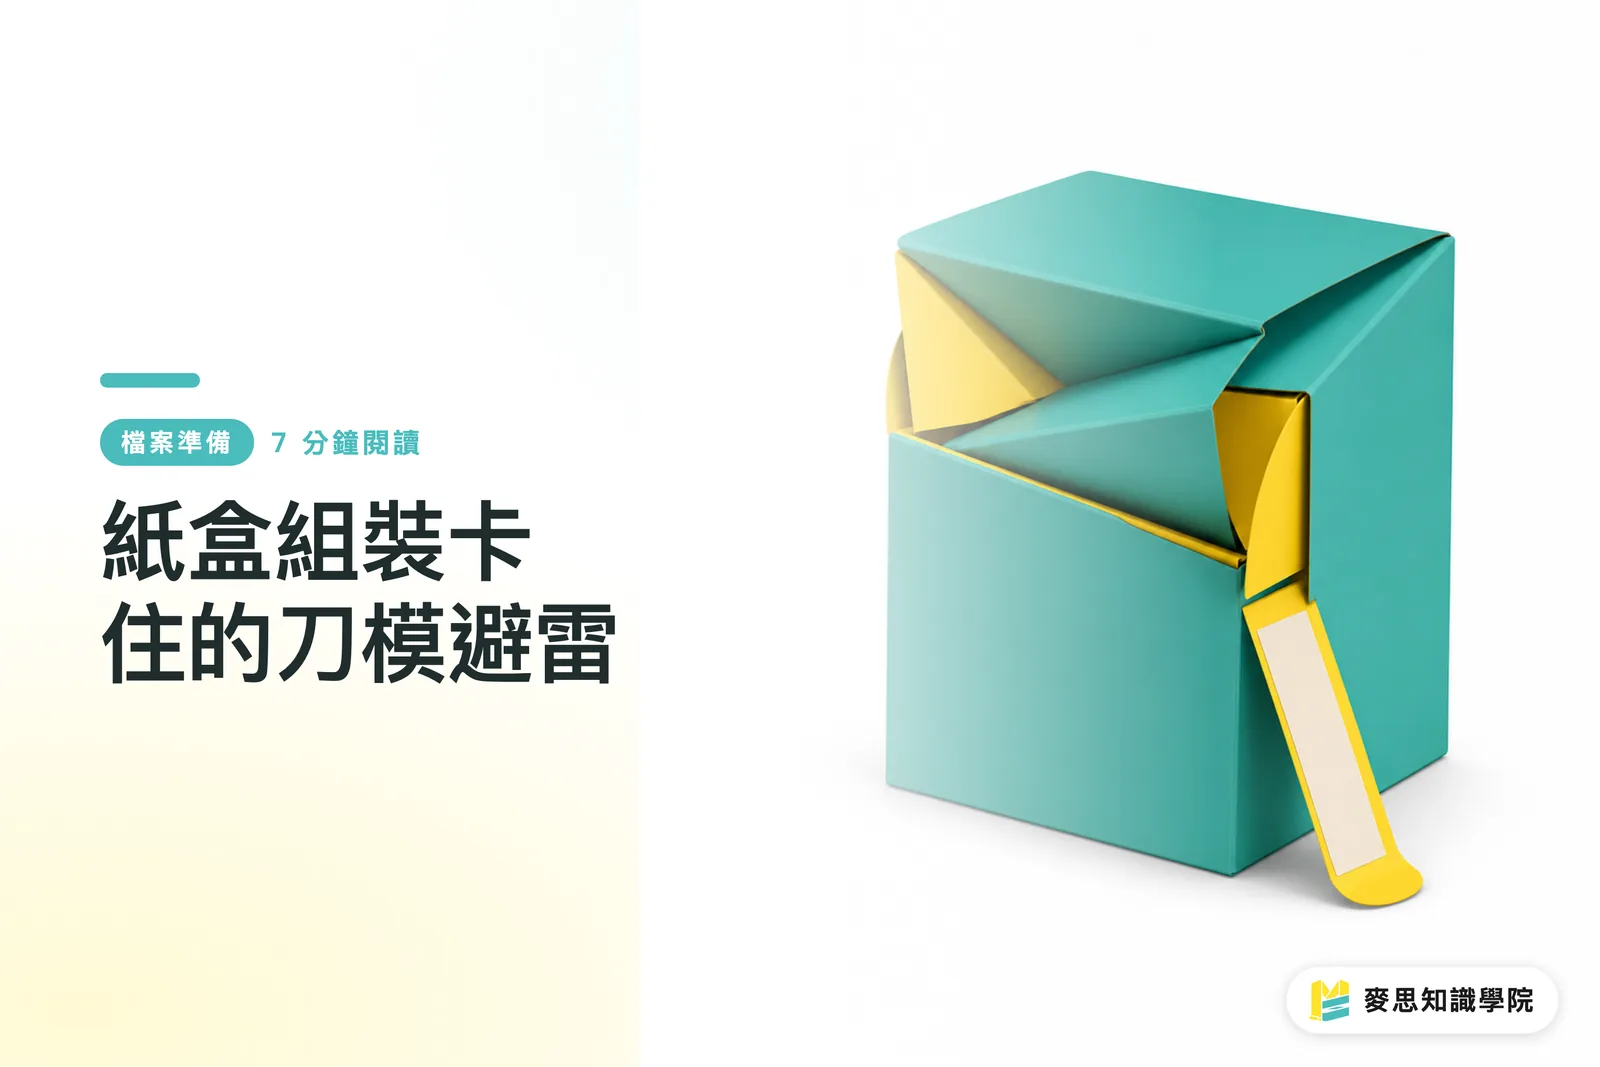
Was Designer übersehen: Am Bildschirm ist die Schachtel immer plan. Auf der Linie macht ihr dann Faserlauf, Rilltiefe, Eckfederung und Leimfläche einen Strich durch die Rechnung. Wenn die Stanzform nicht auf die Maschinenbewegungen abgestimmt ist, verlässt man sich beim Einstellen auf den Mechaniker – und übergibt der Linie ein Strukturproblem, das sie schlucken muss
Auf welche 3 Maschinenstationen muss die Stanzform abgestimmt sein?
Ein Kartonierer beurteilt eine Schachtel nicht nach Stil, sondern nach echten Kontaktpunkten. MINDS (MS) prüft im Drei-Stufen-Workflow an 3 Stellen, ob die Stanzform maschinentauglich ist
・ Saugerfläche: In der Aufnahmestation braucht es eine ausreichend große ebene Fläche, damit der Sauger sicher greift – Fenster, Rillungen, dicke Heißfolienkanten und leicht abstehende Nähte meiden
・ Eckfederung: Rillungen dürfen nicht nur optisch unsichtbar sein, sondern müssen die Pappe an der Laschenstation willig in die Falzrichtung mitnehmen. Federt sie zu stark zurück, blockiert sie den Verschluss
・ Leimzone: Die Klebelasche braucht eine saubere, durchgehende, wiederholt kontaktierbare Klebefläche. Teilfolierung, Lack oder Sonderveredelung gehören raus aus Bereichen, die der Leim nicht sicher fasst
Ich habe schon viele Schachteln gesehen, deren Vorderseite visuell sauber war, deren Klebelasche an der Seite aber von Markenfarbflächen, Vollflächenlack und schmalen Klebrandbereichen so zugekleistert war, dass sie sich kaum noch verarbeiten ließ. Bei Handarbeit und kleinen Auflagen geht das noch – am automatischen Verschluss fängt es dann an zu leimen, zu reißen oder schief zu sitzen
Warum bringt der Faserlauf die Schachtel aus dem Tritt?
Der Faserlauf ist vereinfacht gesagt die Hauptrichtung, in der die Papierfasern liegen. Ein und dasselbe Blatt verhält sich beim Falten längs und quer zur Faser unterschiedlich: Längs zur Faser folgt willig, quer zur Faser reißt schneller, wellt sich oder federt zurück
Am Kartonierer macht sich ein falscher Faserlauf meistens an 2 Stellen bemerkbar
・ Beim Aufrichten: Die Pappe will der Rillinie nicht folgen, die Schachtel formt sich nach dem Ansaugen nicht richtig aus, und beim Befüllen hakt es dann
・ Beim Verschließen: Die Lasche federt zu stark zurück, und der Verschluss springt auf, bevor der Leim greift
Beim Stanzform-Layout muss die Beziehung zwischen Hauptfalzlinien und Faserlauf geklärt sein – vor allem bei Längsschachteln, dünnem Karton, vollflächig foliertem Material und Schachteln mit teilweise dicken Veredelungen. Wer sich auf Designseite unsicher ist, sollte den Faserlauf vor Druckbeginn in die Musteranforderung schreiben – nicht erst, wenn das Produktionspapier schon aufgeschnitten ist
MINDS (MS) Drei-Stufen-Druckworkflow: Automatisierte Verpackung zuerst durch die Produktionsprüfung
Den Drei-Stufen-Druckworkflow wenden wir auf Automatisierungsprojekte in dieser Reihenfolge an: Erst die Frage, ob die Maschine die Schachtel überhaupt verarbeiten kann. Dann, ob der Druck stabil reproduzierbar ist. Und erst zuletzt, ob die Marken-Vorderseite nach dem Falten noch gut aussieht
・ ① Struktur-Check: Stanzform, Rillungen, Klebelasche, Faserlauf, Saugerflächen und Aufrichtweg prüfen – alle Strukturrisiken, die zum Stillstand führen, aussortieren
・ ② Druck-Check: Vollflächige Farbe, Folierung, Lack, Heißfolie, Fenster und andere Veredelungen – prüfen, ob sie Haftung, Falzlinie oder Leimauftrag beeinträchtigen
・ ③ Endprodukt-Check: Vorderseite, Seite, Verschluss und Displaywinkel der gefalteten Schachtel prüfen – sicherstellen, dass die Optik nicht von Falzlinien und Klebelasche zerschlagen wird
Wenn eure neue Verpackung auf den Kartonierer soll, lohnt sich der frühe Kontakt mit dem Beratungsteam der Mai Strategy Wissensakademie, noch bevor die Stanzform festgezurrt wird. Wir begleiten Design, Einkauf und Druck dabei, 1:1-Weißmuster, Faserlauf und Leimzonen in einem Rutsch zu klären
Für mittel- bis hochwertigen, voll kundenspezifischen Akzidenzdruck bündelt MINDS (MS) Stanzform-Abstimmung, Musterbau und Druckvorgaben in einer einzigen Druck-Checkliste – damit das Design nicht unnötig Irrwege läuft
Welche Stolperfallen sollte der Designer vor der Abgabe prüfen?
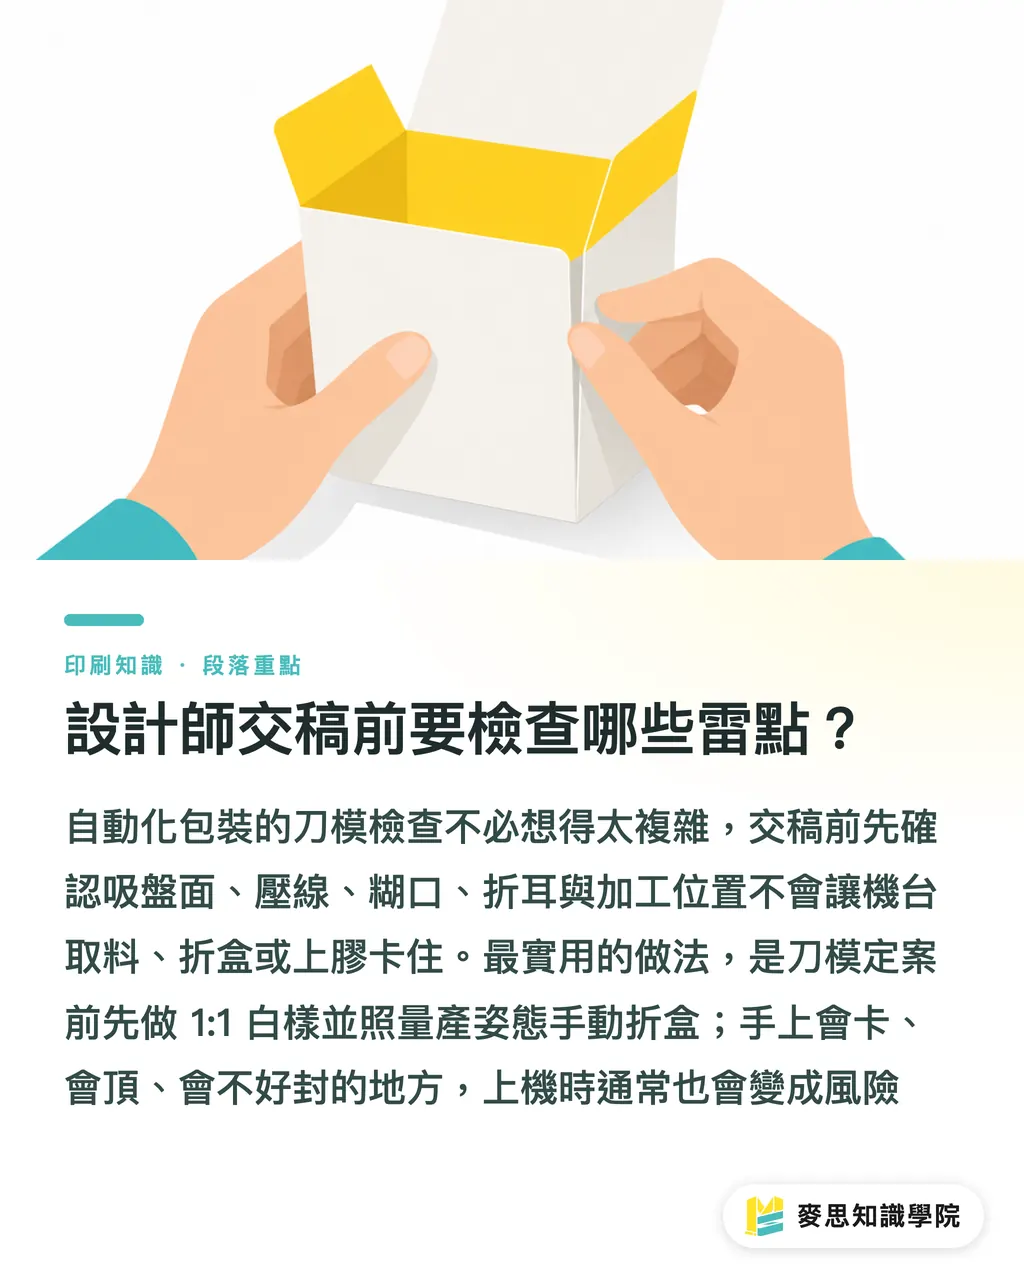
Die Stanzform-Prüfung für automatisierte Verpackungen muss nicht kompliziert sein. Wenn der Designer diese 6 Punkte durchgeht, fängt er die meisten Maschinenrisiken schon ab
・ Sind Saugerflächen durch Fenster, Falzlinien, Teilveredelungen oder Nähte zu stark zerschnitten
・ Liegen die Hauptfalzrichtungen richtig zum Faserlauf, und fühlen sich Längs- und Querseite plausibel an
・ Ist die Klebelasche breit genug, und ist die Kontaktfläche für den Leim sauber
・ Sind die Verschlusslaschen zu spitz, zu kurz oder zu steif, sodass sie beim Verschließen blockieren
・ Sitzen Folierung, Lack, Heißfolie oder Prägung in der Leimzone oder in der Saugerfläche
・ Liegt ein 1:1-Weißmuster vor, das per Handfalzung Aufrichten, Befüllen und Verschluss auf sein Handling prüft
Mein Tipp klingt banal, funktioniert aber: Vor der Freigabe der Stanzform das Weißmuster einmal per Hand falten, jede Rillinie in Produktionshaltung bringen. Was die Hand ärgert, ärgert die Maschine erst recht
Zusammenfassung
・ Bei automatisierter Verpackung zuerst die Maschinenstationen denken, dann über Optik reden
・ Eine schön gezeichnete Stanzform reicht nicht – Saugerflächen, Eckfaltung und Leimzonen brauchen ihren Platz
・ Falscher Faserlauf meldet sich auf der Linie mit Stau und Riss
・ Das 1:1-Weißmuster ist keine Formsache, sondern die erste Prüfung, die aus einer Bildschirmdatei ein Produktionsrisiko macht
Weiterdenken
Die Druckfertigung muss Maschinenlimits früh an das Design zurückgeben. Das Design muss die Stanzform als Teil der Optik begreifen. KI kann man zuerst für Dateiprüfung, Versionsabgleich und Druckfreigabe-Erinnerungen einsetzen. SaaS-Tools dagegen sollten Stanzform-Versionen, Faserlauf, Weißmusterprotokolle, Maschinenlimits und Musterfeedback in einem rückverfolgbaren Auftrag zusammenführen. Konkret nächster Schritt: Eine Schachtel kurz vor der Serienproduktion nehmen und mit dem MINDS (MS) Drei-Stufen-Druckworkflow Stanzform, Veredelung und Maschinenbedingungen noch einmal durchgehen
FAQ
- Warum muss Verpackungsdesign auf den Kartonierer abgestimmt sein?
- Ein Kartonierer arbeitet Aufnehmen, Aufrichten, Befüllen, Laschen falten, Leimauftrag und Verschluss der Reihe nach ab. Ist die Stanzform nicht auf diese Bewegungen abgestimmt, staut die Schachtel, der Leim hält nicht, oder der Verschluss sitzt schief
- Welches Maschinenproblem wird bei der Stanzform am häufigsten übersehen?
- Am häufigsten übersehen werden Saugerflächen und Faserlauf. Eine zerklüftete Saugerfläche lässt die Aufnahme scheitern, ein falscher Faserlauf lässt die Ecken zu stark zurückfedern – beides bringt eine automatisierte Linie aus dem Takt
- Warum muss die Leimzone schon in der Gestaltungsphase festgelegt werden?
- Die Klebelasche braucht eine saubere, durchgehende, wiederholt kontaktierbare Klebefläche. Wird die Leimzone durch Folierung, Lack, Heißfolie oder Motiv zerschnitten, leiden Verschlussfestigkeit und Serienstabilität
- Sollte der Designer vor der Abgabe ein 1:1-Weißmuster bauen?
- Ja, das 1:1-Weißmuster prüft Rillungen, Eckfaltung, Klebelasche, Faserlauf und Verschlusshandling. Was beim Handfalten hakt, wird am Kartonierer meistens zum Linienproblem
- Für welche Verpackungsprojekte passt der MINDS (MS) Drei-Stufen-Druckworkflow?
- Der MINDS (MS) Drei-Stufen-Druckworkflow passt für Schachteln, die in Serie gehen, auf eine automatische Linie laufen oder mit Folierung, Lack und anderen Veredelungen ausgestattet sind. Erst Struktur, dann Druck, zuletzt die Optik im fertig gefalteten Zustand
Verwandte Artikel

Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken