
Überblick
Wenn Faltschachteln bei der Montage klemmen, liegt das meist daran, dass Stanzlinien, Kartondickenkompensation, Leimlaschen und Greiferränder bei der Reinzeichnung nicht gemeinsam berücksichtigt wurden. Die drei Prüfstufen von MINDS (MS, gehobener individueller Akzidenzdruck) prüfen zuerst die Faltbarkeit der Konstruktion, dann den Materialstärkenausgleich und schließlich, ob die Leimflächen frei von Druckfarbe, Lack oder Kaschierung sind
Warum klemmen Faltschachteln bei der Montage?
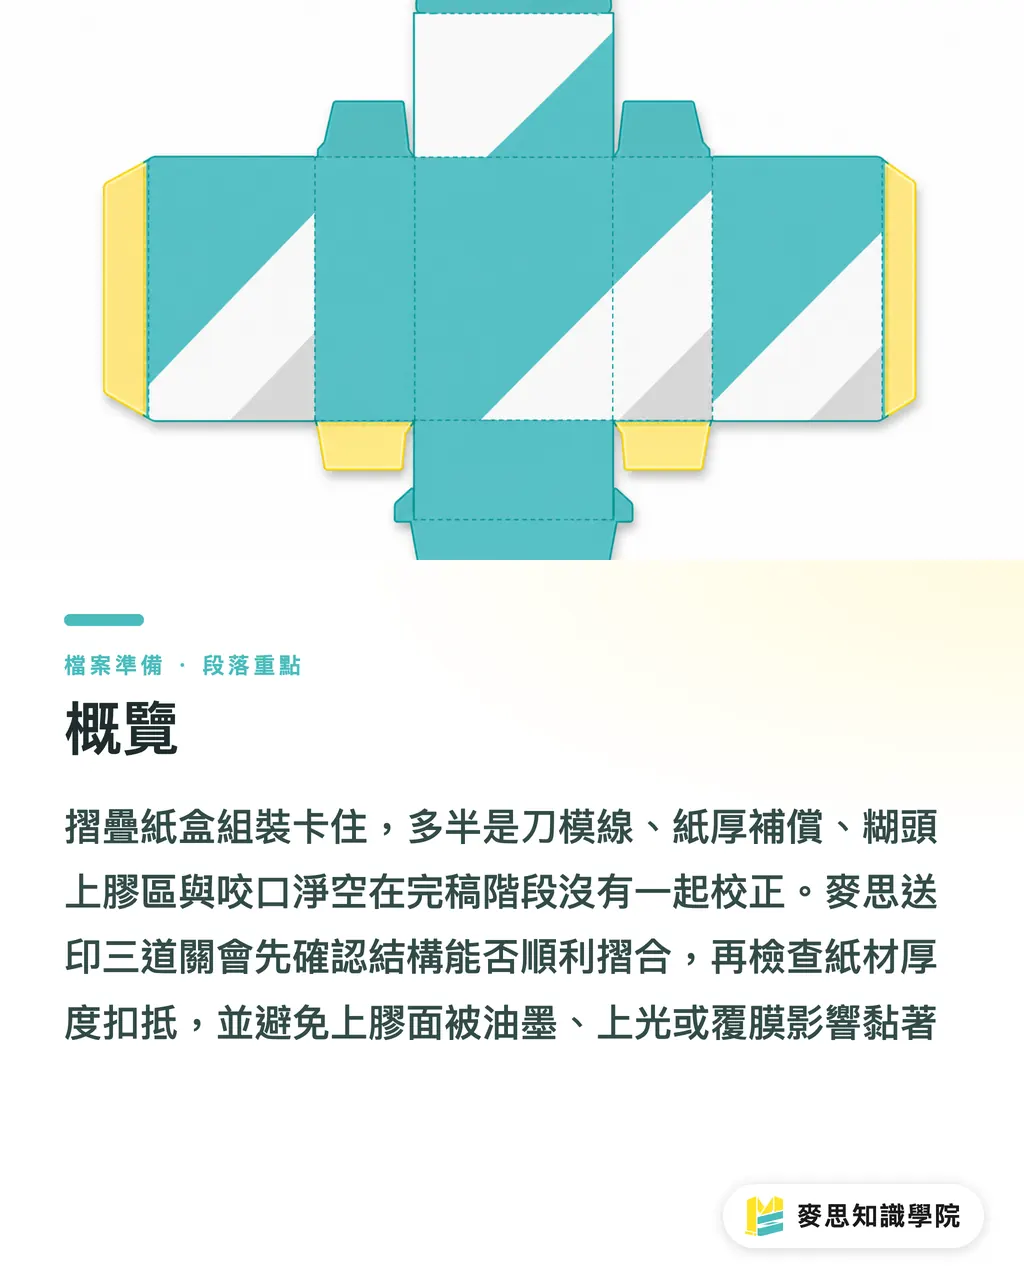
Wenn Kartons klemmen, zeigen sich in der Produktion meist 3 Symptome: Ecken stoßen aneinander, Einstecklaschen greifen nicht oder die Leimlasche hält nicht. Diese Probleme wirken wie Fehler in der Weiterverarbeitung, entstehen aber fast immer schon bei der Stanzkontur-Reinzeichnung
Nur keine Eile
Einkäufer von Verpackungen verwechseln oft Innen- mit Außenmaßen, während Designer die Stanzkontur leicht als bloßen Layoutrahmen betrachten. Eine Faltschachtel ist nach dem Stanzen nicht fertig: Sie wird gerillt, gefaltet, geformt und verleimt. Jede Faltung erzeugt eine zusätzliche Materialschicht, jede Klebung einen neuen Belastungspunkt
Nimmt man die seitliche Leimlasche einer Standard-Schachtel als Beispiel: Befinden sich darauf Druckfarbe, Partiallack, Mattfolie oder UV-Lack, trifft der Leim nicht auf die Papierfaser, sondern auf eine glatte, kaum saugfähige Schicht. Direkt nach dem Verleimen fällt das oft gar nicht auf – erst im Lager, beim Transport oder im Regal platzen die Nähte auf. Solche Reklamationen sind extrem sperrig, weil der Fehler bereits in der fertigen Gesamtauflage steckt
Bei hochwertigen, individuell gefertigten Verpackungen empfehle ich, vor der Mustererstellung die Stanzkontur und Veredelungspfade von MINDS prüfen zu lassen. Für Kleinauflagen mit Standardmaßen oder Retail-Drucksachen lassen sich Abmessungen, Kartonsorten und Veredelungsgrenzen vorab über die Produktvorgaben von MINDS abgleichen, um unnötige Blindmuster zu vermeiden
Wie kennzeichnet man durchgehende und gestrichelte Stanzlinien?
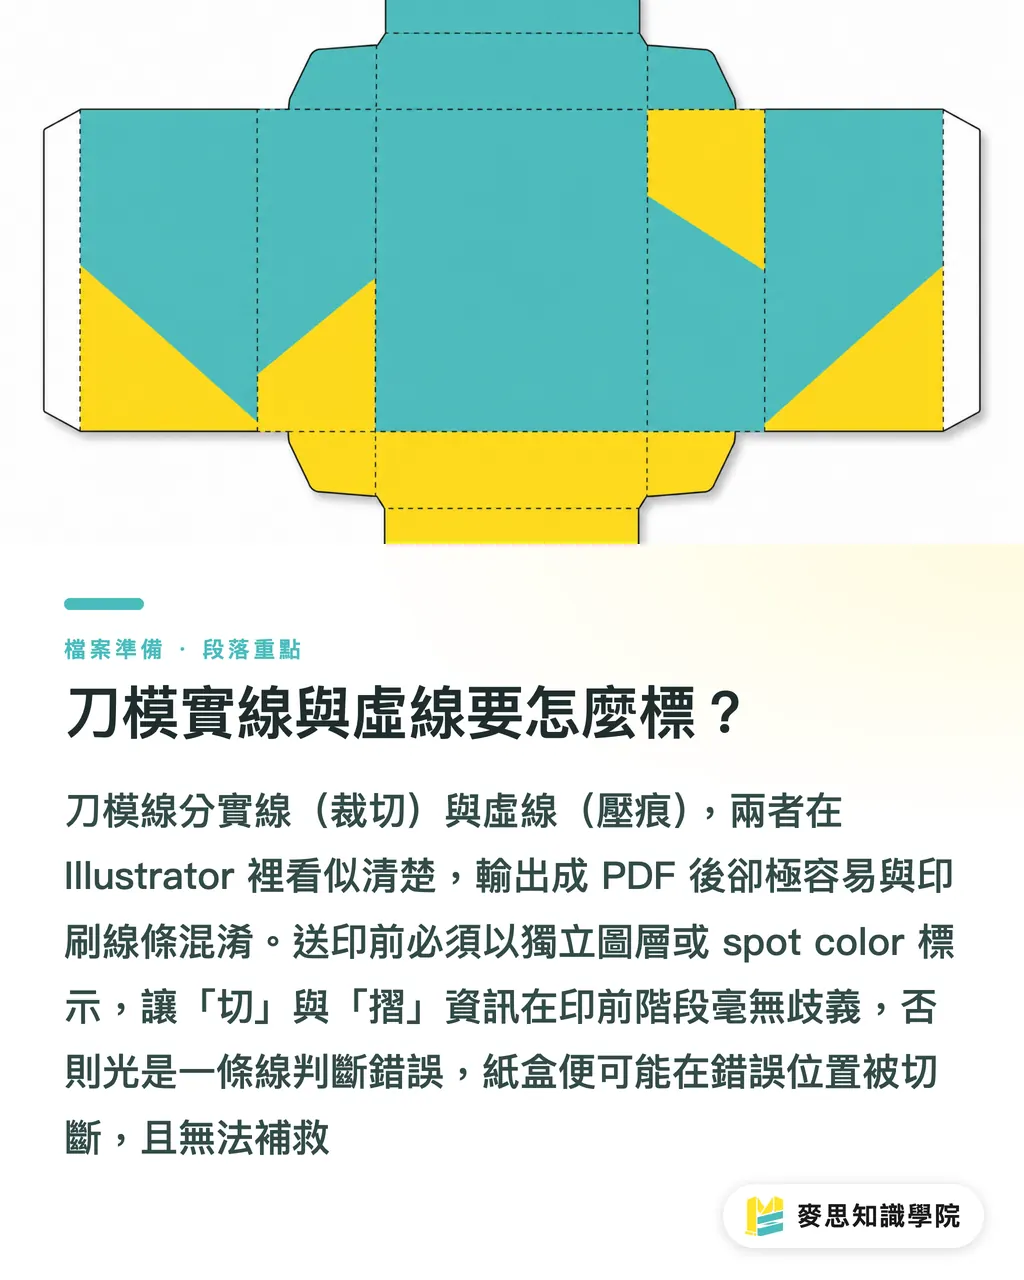
Stanzlinien sind nicht druckende Konstruktionslinien für die Schachtelform. Sie unterteilen sich in mindestens 2 Kategorien: Schneidlinien und Rilllinien. Erstgenannte bestimmen die Außenkontur, letztgenannte die Faltpositionen und den Aufstellwinkel
Unter den Fehlern in der Druckdatenerstellung ist eine mit dem CMYK-Layout vermischte Stanzkontur der Klassiker. In Illustrator sieht für den Designer alles übersichtlich aus; nach dem PDF-Export sieht die Vorstufe jedoch oft nur einen Wirrwarr aus Haarlinien, Vollflächen, Partiallackformen und Anschnittlinien
Druckdaten müssen die Konstruktionslinien mindestens sauber trennen:
・Durchgehende Linie: Schneidlinie. Zeigt an, wo das Stanzmesser den Karton durchtrennt, und bestimmt Außenkontur, Einstecklaschen, Öffnungen und Leimlaschenränder
・Gestrichelte Linie: Rilllinie oder Faltlinie. Zeigt an, wo der Karton gerillt, aber nicht durchtrennt wird, und bestimmt Schachtelecken sowie Faltreihenfolge
・Anschnitt: Druckmotive müssen über die Schneidlinie hinausreichen, um Blitzer zu vermeiden, und werden üblicherweise auf einer eigenen Ebene verwaltet
・Nicht druckende Konstruktionslinien: Stanzlinien müssen als Volltonfarbe (Spot Color) oder auf einer separaten Ebene angelegt sein, damit sie nicht als druckende Elemente ausgegeben werden
Manchmal reicht eine einzige unklar definierte Linie, damit eine Rillung fälschlicherweise als Schnitt interpretiert wird. Ein einmal durchgetrennter Karton ist hin – das hat nichts mit dem Geschick der Buchbinder zu tun, sondern damit, dass die Datei nicht eindeutig zwischen „Schneiden“ und „Falten“ unterscheidet
Wie berechnet man den Materialstärkenausgleich?
Die Kartondickenkompensation zieht die Materialstärke in den Stanzmaßen ab oder rechnet sie hinzu, damit Ecken, Leimlaschen und Einstecklaschen nach dem Falten nicht aneinanderstoßen. Sie basiert auf der tatsächlich gemessenen Materialstärke (Caliper) in mm
Das Papiergewicht gibt das Gewicht pro Quadratmeter in gsm an; die Kartondicke beschreibt die tatsächliche Stärke (Caliper) in mm. Diese 2 Werte darf man nicht gleichsetzen. Ein GC1-Karton, ein Graukarton und ein kaschierter Karton mit jeweils 350gsm können sich in Dicke, Rückstellkraft und Platzbedarf beim Falten spürbar unterscheiden
Beim Materialstärkenausgleich steht zuerst eine Frage an: Geht es um Innen- oder Außenmaße? Lebensmittel-, Kosmetik- oder Elektronikverpackungen erfordern exakte Innenmaße, da das Produkt sonst nicht hineinpasst. Display-Schachteln oder Umverpackungen verlangen oft feste Außenmaße, weil Stellflächen und visuelle Proportionen einzuhalten sind
Ein einfaches Beispiel veranschaulicht das. Angenommen, die gemessene Kartondicke beträgt 0.45mm: An einer Ecksituation treffen 2 Kartonschichten aufeinander. Werden die angrenzenden Flächen in der Reinzeichnung exakt anstoßend gezeichnet, fehlen beim Aufstellen etwa 0.9mm Bewegungsspielraum. 0.9mm wirkt flach auf dem Bildschirm winzig, reicht bei automatischer Kartonierung oder schneller Handmontage aber völlig aus, damit Laschen schaben, Wände ausbeulen oder Verschlüsse schief sitzen
In der Praxis gehe ich wie folgt vor:
・Produktmaße stehen fest: Innenmaße fixieren, dann basierend auf Kartondicke und Faltlagen nach außen aufrechnen
・Außenmaße vorgegeben: Außenmaße fixieren, dann prüfen, ob Inhalt, Inlays und Laschen skaliert werden müssen
・Leimlasche oder Einstecklasche sitzt zu stramm: Zuerst Dickenkompensation und Rillpositionen prüfen, statt einfach die Lasche einzukürzen
・Dickere Papiere oder kaschierte Materialien: Nicht allein auf gsm verlassen, sondern die Druckerei den Caliper am Muster messen lassen, bevor die Stanzform gebaut wird
Das reicht schon. Eine Stanzkontur ist kein schöner Reinzeichnungstrick auf dem Papier – sie muss dem Karton im gefalteten Zustand Platz für seine eigene Dicke einräumen
Warum müssen Leimzonen und Greiferränder frei von Farbe sein?
Das Freistellen der Leimzone bedeutet, dass Leimlasche und Klebeflächen frei von Druckfarbe, Lack und Folienkaschierung bleiben. So greift der Leim direkt in die Papierfasern, was das Risiko von Ablösungen und Schimmelbildung minimiert
Die Leimlasche ist der seitliche Klebestreifen, der die flache Stanze in eine dreidimensionale Schachtel verwandelt. Wird diese Lasche vollflächig bedruckt, sieht das Layout zwar geschlossen aus, aber der Leim bindet nur auf der Farb- oder Lackschicht ab – die Klebkraft wird unberechenbar
Auch der Greiferrand gehört auf die Prüfliste. Er dient in verschiedenen Prozessschritten der Bogenführung, Ausrichtung, Verleimung oder Maschinengreifung. Wird er bei der Reinzeichnung wie eine normale Gestaltungsfläche behandelt, können Druckfarbe, Lacke oder Folien die nachgelagerte Verarbeitung stören
Was mir in der Druckerei die größten Bauchschmerzen bereitet, ist kein sofortiges Aufplatzen, sondern das trügerische „Es hält doch gerade“. Erst im Lager, unter Feuchtigkeit, Stapeldruck oder Transportvibrationen springen die Nähte auf – und wenn der Kunde das bemerkt, hilft kein manuelles Nachbessern einzelner Bögen mehr
Sparen Sie die leimrelevanten Bereiche bei der Reinzeichnung konsequent aus:
・Leimlasche: Durchgehend saubere, unlackierte Papieroberfläche belassen, damit der Leim direkt an den Fasern haftet
・Greiferrand: Mit der Druckerei klären, ob Druckfarbe, Lack, Kaschierung oder Heißfolienprägung ausgespart werden müssen
・Partiallackform: Niemals über Leimlasche und Klebeflächen legen – besonders bei Vollflächendruck mit Spot-Lack
・Folienkaschierung: Reicht die Folie über die Leimzone, vorab klären, ob Aussparungen, Entschichtungen oder Spezialkleber nötig sind
Checkliste vor der Druckfreigabe: So vermeiden Sie Fehler
Die drei Prüfstufen von MINDS dienen direkt als Reinzeichnungs-Checkliste für Stanzformen: ① Konstruktion (Faltmechanik prüfen); ② Material (Dickenkompensation einrechnen); ③ Veredelung (Leim- und Greiferzonen freistellen)
Vor der Druckfreigabe geht es nicht nur um gutes Aussehen – zoomen Sie ins PDF und prüfen Sie die Konstruktion. Wenn Einkäufer, Designer und Druckerei das Layout nur optisch am Monitor abnicken, führen spätere Korrekturen bei laufender Stanze oder Klebestraße zu teuren Neuanfertigungen von Werkzeugen, Platten oder Mustern
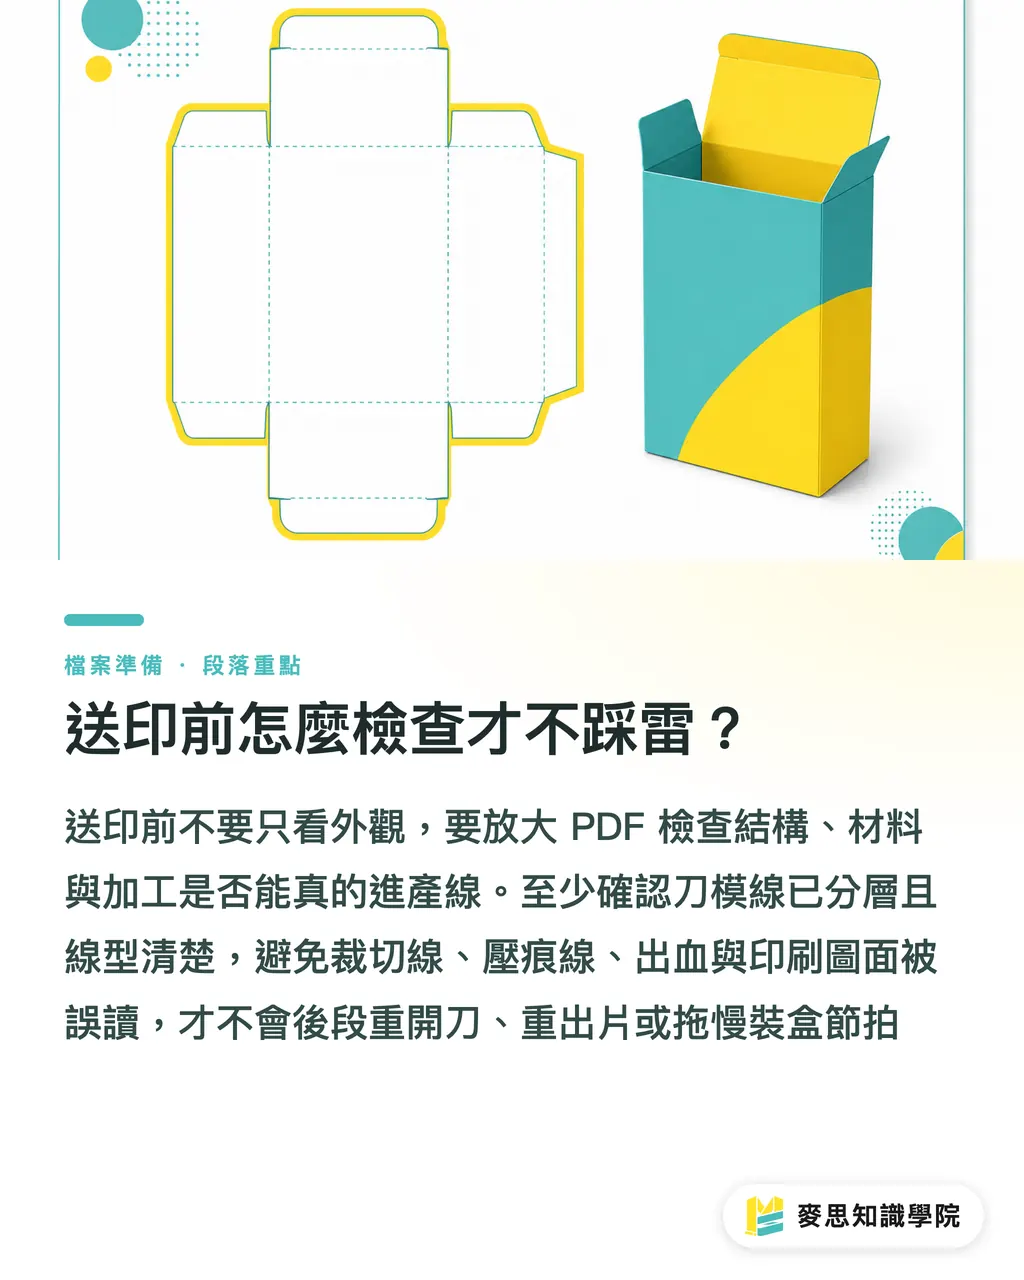
Gehen Sie mindestens diese 6 Punkte durch:
・Ebenentrennung der Stanzlinien: Schneidlinien, Rilllinien, Anschnitt und Druckmotive auf separaten Ebenen anlegen – niemals alles auf einer Ebene mischen
・Eindeutige Linientypen: Durchgehende Linien für Schnitte, gestrichelte Linien für Rillungen/Faltungen nutzen, um Missverständnisse beim Stanzformenbauer zu vermeiden
・Klar definierte Maßbezüge: Innenmaße, Außenmaße und Nutzenformat eindeutig angeben, damit Einkäufer und Designer von denselben Zahlen sprechen
・Gedruckte Kartondicke messen: Nicht allein auf gsm vertrauen; Caliper bei starkem Karton, Spezialpapieren oder kaschierten Materialien immer nachmessen
・Ausgesparte Leimlasche: Druckfarbe, Lacke, Kaschierungen und Partiallacke konsequent von der Klebefläche fernhalten
・Funktionstest am Weissmuster: Digitale Proofs zeigen nur Farbe und Layout; Werkstoffmuster müssen physisch gefaltet, gesteckt, verleimt und mit dem Produkt getestet werden
Sollen Faltschachteln auf automatischen Kartonierern verarbeitet werden, sind zusätzlich Saugkopf-Greifflächen, Faltsequenzen und Verschlusspositionen zu prüfen. Eine optisch gelungene Schachtel, die den Automaten stoppt, bremst die gesamte Produktionsstraße – und das wird deutlich teurer als ein zusätzlicher Andruck
Das Wichtigste auf einen Blick
・Klemmende Faltschachteln entstehen selten spontan in der Weiterverarbeitung, sondern weil bei der Stanzkontur kein Platz für Kartondicke und Faltreihenfolge vorgesehen wurde
・Schneid- und Rilllinien müssen als zwei getrennte Konstruktionsebenen definiert werden; unklare Linien überlassen die Entscheidung dem Zufall in der Produktion
・Der Materialstärkenausgleich basiert auf dem gemessenen Caliper; gsm gibt nur das Gewicht an, nicht den Platzbedarf beim Falten
・Leimlaschen und Greiferränder müssen frei von Farbe und Lack sein; nur auf roher Papierfaser bindet der Leim dauerhaft
・Verpackungsdaten vor der Freigabe über Konstruktion, Material und Veredelung prüfen – nicht nur nach der optischen Erscheinung
Fazit & Ausblick
Für Druckereien gehören Richtlinien zur Stanzkontur-Reinzeichnung als feste Preflight-Regeln verankert, statt sich auf manuelle Hinweise der Vorstufe zu verlassen. Design- und SaaS-Teams können Schneidlinien, Rillungen, Caliper-Werte, Leimlaschenaussparungen und Greiferränder in automatisierte Upload-Prüfungen integrieren, sodass Risiken beim PDF-Import sofort auffallen. AI-Tools helfen beim Abgleich von Ebenennamen, beim Erkennen von Lack auf Leimflächen oder beim Identifizieren fehlender Dickenkompensationen. Am Ende zählt jedoch der physische Test mit dem Weissmuster: Falten, Kleben, Befüllen. Eine Verpackung wird schließlich angefasst, von Saugnäpfen gegriffen und im Lager gestapelt
FAQ
- Was ist die häufigste Ursache für klemmende Faltschachteln bei der Montage?
- Klemmende Faltschachteln entstehen meist, weil Rillpositionen, Kartondickenkompensation, Laschenmaße und Leimzonen nicht gemeinsam geprüft wurden. Der nach dem Falten entstehende Materialauftrag führt dazu, dass Ecken oder Verschlüsse aneinanderstoßen
- Worin unterscheiden sich durchgehende und gestrichelte Stanzlinien?
- Durchgehende Stanzlinien stehen für Schneidlinien, an denen der Karton durchtrennt wird. Gestrichelte Stanzlinien kennzeichnen Rill- oder Faltlinien, an denen der Karton lediglich geprägt wird. Bei der Reinzeichnung müssen diese 2 Linientypen strikt getrennt oder über Volltonfarben (Spot Colors) definiert werden
- Lässt sich der Materialstärkenausgleich direkt aus dem Papiergewicht berechnen?
- Nein. Das Papiergewicht in gsm beschreibt das Massegewicht, nicht die Materialstärke. Für den Ausgleich bei Stanzformen ist der gemessene Caliper in mm entscheidend, um den Platzbedarf anhand der Faltlagen zu berechnen
- Warum darf die Leimlasche nicht vollflächig bedruckt werden?
- Befinden sich Druckfarbe, Lack, Folienkaschierung oder Partiallack auf der Leimlasche, bindet der Leim nur auf der Oberflächenschicht ab, was zu instabiler Klebkraft führt. Die Leimzone muss als rohe Papierfläche ausgespart werden, um Ablösungen und Schimmelbildung zu vermeiden
- Ist ein physisches Muster vor der Druckfreigabe von Verpackungen zwingend nötig?
- Sobald neue Schachtelformen, starke Kartons, Spezialpapiere, Veredelungen oder automatische Kartonierer im Spiel sind, empfiehlt sich ein Werkstoffmuster zum Testen. Digitale Proofs zeigen das Layout, aber erst das physische Muster offenbart, ob Dickenkompensation und Leimlasche in der Praxis funktionieren
Verwandte Artikel


Der wöchentliche Druck-×-KI-Newsletter
Praxiswissen zu Druck und KI, das Designer, Marken und Unternehmen vor dem ersten Schritt gebrauchen können – jede Woche kompakt in einer E-Mail in Ihrem Postfach
MINDS Gratis-Tools
Spine width and imposition calculators — skip the manual math, free in your browser.
MINDS Gruppe
Benötigen Sie konkrete Druck- oder Geschenkdienstleistungen?
Vom Wissen zur Umsetzung — das übernehmen die Schwestermarken der MINDS Gruppe: von hochwertigem Druck über Online-Bestellungen bis zu Festtagsgeschenken